
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-14 Origen:Sitio


¿Sabías que el polvo triturado arruina en secreto tu reciclaje de plástico? Imagine un piso de extrusión muy ocupado. Las tolvas puentean constantemente. Las temperaturas de fusión fluctúan enormemente. Los operadores luchan contra la pólvora que se deposita en el aire en todas las superficies. Este escenario caótico es la realidad cuando un exceso de partículas finas se infiltra en su proceso.
Los cambios recientes en la economía circular hacen hincapié en maximizar el rendimiento de las resinas posconsumo. Los mandatos globales de embalaje están empujando rápidamente a los fabricantes a incorporar hasta un 30 por ciento de contenido reciclado en aplicaciones críticas. Este estricto entorno regulatorio significa que la tolerancia de la industria para el triturado degradado y con mucho polvo es estrictamente cero. Los procesadores ya no pueden simplemente mezclar material de baja calidad. La integridad estructural del producto moldeado final depende enteramente del tamaño y la uniformidad del triturado establecido en el primer paso de reducción de tamaño.
El exceso de partículas finas se derrite prematuramente y se quema durante el proceso de extrusión. Esta degradación térmica compromete gravemente la resistencia del producto final. Un sistema de reducción de tamaño configurado correctamente resuelve exactamente este problema al actuar como el guardián definitivo de la calidad del material. Aprenderá a controlar el polvo, comprenderá la mecánica del corte y seleccionará el equipo adecuado para optimizar sus operaciones de recuperación de polímeros.
En la recuperación de polímeros, la trituración se refiere al plástico de desecho procesado en gránulos más pequeños y reutilizables. Lo ideal es que estos gránulos mantengan un tamaño uniforme. Por lo general, oscilan entre 6 mm y 10 mm según la aplicación específica. Los finos son partículas significativamente más pequeñas que el tamaño objetivo deseado, y a menudo miden menos de 1 mm. El polvo se refiere al residuo plástico microscópico en polvo que se crea cuando el plástico se rompe o pulveriza en lugar de cortarlo limpiamente. La presencia de estas micropartículas marca la clara diferencia entre un triturado limpio de alto valor y un material degradado que inevitablemente interrumpe la fabricación posterior.
La inclusión de polvo y finos introduce múltiples fallas críticas en el proceso de fabricación. Mecánicamente, el polvo altera drásticamente la densidad aparente del material. Los finos en polvo se compactan muy juntos cuando se introducen en las tolvas. Esto provoca graves puentes de material y agujeros de ratas. Los operadores a menudo se encuentran golpeando manualmente la garganta de alimentación con un mazo para eliminar obstrucciones. Esto provoca una alimentación inconsistente en el tornillo del extrusor y el consiguiente tiempo de inactividad de la máquina.
Térmicamente, el impacto es aún más severo. Las partículas de polvo poseen una relación superficie-masa mucho mayor que los gránulos estándar. Se derriten casi instantáneamente. Estos finos a menudo se queman dentro de la extrusora antes de que los gránulos más grandes se hayan ablandado por completo. Esta degradación térmica da como resultado manchas negras visibles, puntos débiles localizados y defectos estructurales en el producto final. El polvo plástico en suspensión también presenta importantes riesgos para la salud y el mantenimiento del hogar. Aumenta el riesgo de problemas respiratorios para los trabajadores del piso y potencialmente puede crear ambientes combustibles altamente peligrosos.
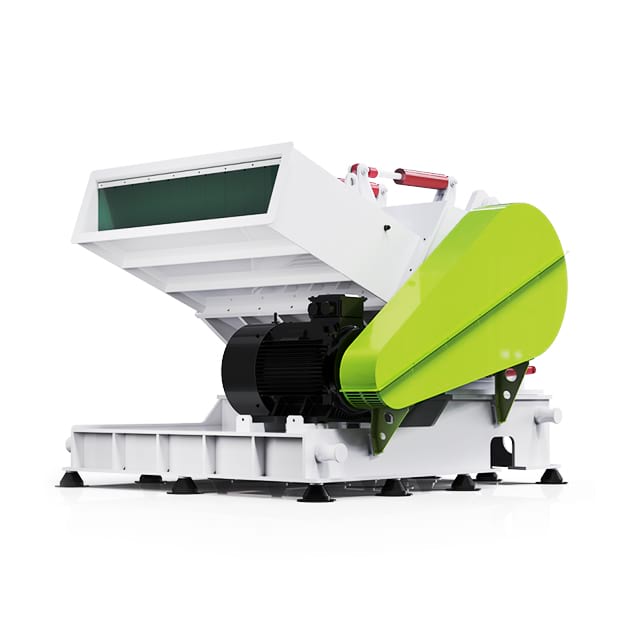
El principio de funcionamiento fundamental de los equipos de reducción de tamaño gira en torno a la interacción entre las cuchillas giratorias y las cuchillas fijas. La forma precisa en que interactúan estos componentes dicta la calidad de su rendimiento. Los granuladores de alta calidad están meticulosamente diseñados para ejecutar una acción de corte de tijera precisa. Las palas giratorias se acercan a las palas fijas en un ángulo optimizado en forma de V. Este diseño corta el plástico de forma limpia y eficiente, empujando el material hacia el centro del rotor para evitar la fricción de las paredes laterales.
Las máquinas de mala calidad o mal configuradas dependen en gran medida de una acción aplastante contundente. Los plásticos rígidos sufren una falla frágil cuando se golpean sin filo en lugar de cortarse. El material se rompe sin control. Esto genera instantáneamente un enorme volumen de polvo y finos irregulares. Establecer un mecánico de corte adecuado es su primera línea de defensa contra la generación de polvo.
La fricción sigue siendo el principal enemigo de la granulación limpia. Se produce una fricción inmensa cuando una máquina funciona de manera ineficiente debido a un diseño interno deficiente, palas desafiladas o velocidades excesivas del rotor. Esta energía mecánica se traduce directamente en calor dentro de la cámara de corte. Los plásticos son muy sensibles a las fluctuaciones de temperatura, por lo que el calentamiento de la cámara hace que el polímero se ablande.
El plástico ablandado se mancha, se estira y se rasga violentamente con las cuchillas en lugar de cortarlo limpiamente. Esta acción de desgarro extrae las microfibras de los bordes del plástico. Posteriormente, estas fibras se rompen y forman polvo en el aire. Los granuladores avanzados están diseñados específicamente con una dinámica de flujo de aire optimizada para disipar el calor rápidamente. Mantener un ambiente interno fresco garantiza que el plástico conserve su rigidez natural y se corte limpiamente.
| Tipo de acción de corte | Generación promedio de polvo | Acumulación de calor | Calidad del triturado final |
|---|---|---|---|
| Corte de tijera de precisión | Menos del 2% | Bajo (controlado) | Geometría uniforme, bordes limpios |
| Golpe contundente / Martillazo | 10% a 15%+ | Extremadamente alto | Tamaños irregulares, bordes derretidos, finos pesados. |
El rotor sirve como corazón de cualquier máquina trituradora de plástico y su diseño arquitectónico afecta fundamentalmente los niveles de polvo. Los rotores generalmente tienen configuraciones abiertas o cerradas. Los rotores abiertos permiten un flujo de aire máximo a través de la cámara de corte. Esto ayuda activamente al enfriamiento y permite que el material procesado salga de la pantalla más rápido, lo que reduce significativamente el riesgo de procesamiento excesivo.
La velocidad del rotor es igualmente crítica para la integridad del material. Los rotores de alta velocidad crean una agitación interna agresiva. Los trozos de plástico rebotan violentamente contra las paredes de la cámara. Estas colisiones secundarias generan polvo en polvo, de forma totalmente independiente de las cuchillas de corte. Los rotores de baja velocidad muerden y tiran suavemente del material. Esto minimiza la agitación, reduce la acumulación de calor y produce un triturado altamente uniforme con finos insignificantes.
La condición física y la calibración de las cuchillas del granulador dictan directamente la limpieza del corte. El filo de la hoja es primordial, pero el ángulo de corte y la tolerancia de separación entre las cuchillas giratorias y estacionarias son igualmente vitales.
La separación de las cuchillas debe calibrarse según las especificaciones exactas utilizando galgas de espesores para un rendimiento óptimo. Suele establecerse entre 0,15 mm y 0,25 mm, según el grosor del material. Los plásticos finos, como películas estirables o láminas termoformadas, se doblarán y deslizarán entre las cuchillas si este espacio se vuelve demasiado ancho. Esta acción de deslizamiento desgasta los bordes y produce enormes cantidades de polvo con carga estática. La ingeniería de precisión en el montaje de las hojas garantiza que este espacio crítico permanezca ajustado y consistente durante la operación de servicio pesado.
Ubicada directamente debajo del rotor, la pantalla dicta exactamente cuándo una partícula de plástico es lo suficientemente pequeña como para salir de la cámara de corte. La geometría, el espesor y el diámetro del orificio de esta criba son variables operativas críticas.
El material permanece atrapado dentro de la cámara durante un período prolongado si los orificios de la pantalla son demasiado pequeños para la resina específica que se está procesando. El aumento del tiempo de residencia significa que las cuchillas golpean el plástico docenas de veces más. Este procesamiento excesivo innecesario inevitablemente muele los pellets en perfecto estado hasta convertirlos en polvo. Las mallas desgastadas con orificios irregulares pueden permitir que se escapen piezas largas y dentadas. Seleccionar el tamaño de pantalla exacto adaptado a su resultado objetivo es un paso obligatorio para reducir el polvo.
El mantenimiento descuidado es el fallo operativo más común que provoca altos niveles de polvo. El procesamiento de materiales abrasivos, como el nailon reforzado con fibra de vidrio, redondea con el tiempo el filo de los cuchillos. La máquina pasa de ser una herramienta de corte de precisión a un dispositivo de martillo de fuerza contundente cuando los cuchillos se vuelven desafilados. La energía eléctrica necesaria para procesar el material aumenta, la generación de calor se multiplica y el plástico se pulveriza hasta convertirlo en un polvo fino.
Los operadores frecuentemente empujan el material hacia la tolva más rápido que la capacidad diseñada de la máquina en un intento de aumentar artificialmente el rendimiento. Esta práctica ahoga la cámara de corte. El rotor lucha por mantener sus RPM cuando la cámara está llena de chatarra. Las piezas de plástico se presionan entre sí y contra la pantalla bajo una presión extrema. Esta intensa trituración material sobre material aumenta drásticamente el porcentaje de finos.
Un enfoque genérico para la reducción de tamaño fracasa sistemáticamente. Diferentes formas plásticas requieren enfoques mecánicos completamente diferentes. Al alimentar láminas de plástico largas y flexibles en una tolva estándar alimentada por gravedad, a menudo el material rebota en el rotor o se enrolla firmemente alrededor del eje. Este acoplamiento inadecuado provoca desgarros graves, tiras sin cortar y mucho polvo. Es necesario utilizar maquinaria cuyo mecanismo de alimentación se adapte perfectamente al perfil físico de la chatarra.
Los administradores de instalaciones deben implementar un programa de mantenimiento rígido para mantener un rendimiento de alta calidad. Los equipos de mantenimiento deben inspeccionar visualmente las hojas semanalmente y enviarlas a afilar al primer signo de redondeo del borde. Los operadores deben usar llaves dinamométricas de precisión y galgas de espesores para establecer la separación exacta de las cuchillas recomendada por el fabricante cada vez que se cambian las cuchillas. Documentar estos intervalos de mantenimiento garantiza que la mecánica de corte siga siendo óptima de forma constante.
Hacer coincidir los parámetros operativos de la máquina con el polímero específico es una estrategia de mitigación muy eficaz. Los plásticos más blandos suelen requerir geometrías de pantalla diferentes a las de los plásticos rígidos y quebradizos. El procesamiento de botellas de PET, que son muy propensas a romperse, requiere una cuidadosa selección del tamiz. Suele estar entre 8 mm y 12 mm para evitar que el material quede atrapado y genere polvo. Consulte siempre al fabricante de su equipo para obtener pautas empíricas adaptadas a su diseño de rotor específico.
A veces es inevitable una pequeña fracción de polvo debido a las propiedades frágiles inherentes de ciertos plásticos. Las instalaciones de procesamiento pueden combinar sus granuladores con sistemas auxiliares de separación de polvo para lograr un estricto estándar de cero polvo. Equipos como elutriadores o separadores ciclónicos asistidos por vacío extraen activamente el polvo liviano del flujo de triturado antes de que el material se deposite en el silo de almacenamiento. Esto garantiza que solo los gránulos impecables lleguen a la garganta del extrusor.
Las tendencias de la industria muestran un cambio masivo hacia el reciclaje de circuito cerrado para formatos de embalaje específicos como bandejas termoformadas y láminas extruidas. Los equipos genéricos de reducción de tamaño se están eliminando rápidamente para satisfacer las estrictas demandas de calidad de los sistemas de circuito cerrado. Las instalaciones se están actualizando con maquinaria altamente especializada diseñada para manejar geometrías de materiales únicas sin generar multas.
El reciclaje de láminas de plástico extruido presenta un desafío geométrico único en la fábrica. Las sábanas son anchas y planas. Naturalmente, tienden a aletear, doblarse y rebotar cuando se introducen en una tolva vertical estándar. Este movimiento errático impide que las cuchillas logren una mordida limpia, lo que provoca bordes rasgados, ruido excesivo y una alta generación de polvo.
El empleo de una exclusiva trituradora de láminas de plástico resuelve este problema por completo. Estas máquinas especializadas cuentan con un sistema de rodillos de tracción integrado. El mecanismo de tracción motorizado sujeta firmemente la hoja y la arrastra hacia la cámara de corte a un ritmo preciso y controlado. Esta velocidad de avance coincide perfectamente con la velocidad del rotor. La alimentación sincronizada elimina por completo el rebote, lo que garantiza que la hoja se corte de forma continua y uniforme. Los niveles de polvo caen a casi cero.
Los productos termoformados, como bandejas de embalaje y clamshells, son notoriamente voluminosos y retienen un volumen significativo de aire. La corriente ascendente natural del rotor puede hacer que estas piezas livianas regresen a la tolva cuando se introducen en trituradoras estándar. Esto retrasa el procesamiento y hace que el material se desmenuce lentamente en la parte superior del rotor en lugar de cortarse con decisión.
Una trituradora de plástico especializada diseñada específicamente para bandejas y platos utiliza tolvas con ángulos únicos y configuraciones de rotor especializadas para combatir esto. Estos diseños atraen activamente el material voluminoso hacia adentro. La máquina fuerza una mordida positiva e inmediata sobre el material. Esto evita los golpes repetitivos y superficiales que generan finos polvorientos y preserva la integridad estructural del triturado.
Realice una auditoría rigurosa del flujo de desechos de sus instalaciones antes de invertir en cualquier equipo nuevo. Identifique los tipos de resina principales, sus formas físicas y la capacidad de rendimiento requerida. Una máquina optimizada para purgas masivas y densas utilizará un rotor sólido y pesado impulsado por un motor de alto par. Esa misma máquina sería completamente inapropiada y produciría mucho polvo si se usara para procesar envases termoformados delgados. El perfil del material debe dictar estrictamente la arquitectura interna.
El mantenimiento de rutina actúa como la principal defensa contra el polvo. Por lo tanto, el granulador debe diseñarse para una máxima accesibilidad. Evalúe la facilidad con la que se puede abrir la cámara de corte durante un cambio de turno. Las máquinas que cuentan con cribas desplegables motorizadas y cámaras de corte divididas permiten a los operadores limpiar a fondo la máquina y realizar cambios de cuchilla de forma segura. El mantenimiento inevitablemente se pospondrá si una máquina es difícil de mantener. Esto conduce directamente a hojas desafiladas y a una gran producción de polvo.
El origen de su equipo es sumamente importante. Adquirir maquinaria de reducción de tamaño de fabricantes establecidos y centrados en la ingeniería garantiza el acceso a soluciones personalizadas en lugar de compromisos genéricos. Los socios confiables brindan datos empíricos sobre las velocidades del rotor, la metalurgia de las palas y las configuraciones de cribas específicamente adaptadas a su polímero. Priorizar la ingeniería especializada sobre el ahorro de capital inicial garantiza la estabilidad operativa a largo plazo.
El polvo y los finos no son una parte inevitable de la recuperación de polímeros. Son un síntoma claro de una mala mecánica de corte, hojas desafiladas o la utilización del equipo inadecuado para el trabajo. El exceso de polvo arruina la consistencia del derretimiento, daña los equipos posteriores y debilita el producto final cuando se infiltra en su proceso.
Un sistema de reducción de tamaño de alta calidad y meticulosamente mantenido previene estos problemas desde su origen. Los granuladores modernos producen un triturado limpio y uniforme que protege sus extrusoras al ejecutar cortes precisos y controlar la fricción interna. Los gerentes de instalaciones deben evaluar críticamente la calidad actual de su triturado y hacer la transición hacia trituradoras de materiales específicos para lograr una verdadera excelencia operativa.
¿Listo para eliminar el polvo de sus líneas de extrusión y maximizar el rendimiento de su PCR? Visite https://www.jwell-recycling.com para explorar soluciones de trituración de alto rendimiento y encontrar el equipo exacto adaptado a sus necesidades específicas de recuperación de polímeros.
El triturado de alta calidad generalmente debe contener menos del 1 al 2 por ciento de polvo o finos en peso. Los niveles aceptables varían según la industria específica y la aplicación de moldeo. Es probable que los procesadores experimenten puentes de material en la garganta de alimentación y temperaturas de fusión inconsistentes si el contenido de polvo excede este umbral. Esto provoca defectos visibles como manchas negras o debilidades estructurales.
Sí, operar a velocidades más bajas es un método comprobado para reducir el polvo. Los granuladores de baja velocidad normalmente funcionan a RPM reducidas. Esto reduce significativamente la energía cinética y la agitación violenta dentro de la cámara de corte. El procesamiento suave reduce la fricción y el calor que normalmente manchan o rompen los plásticos, lo que da como resultado un corte mucho más uniforme con un porcentaje drásticamente menor de partículas finas.
La frecuencia de afilado de la hoja depende enteramente del volumen de rendimiento y de la abrasividad del material. El procesamiento de polímeros rellenos de vidrio desgastará las hojas mucho más rápido que el procesamiento de polietileno estándar. Las hojas deben inspeccionarse visualmente semanalmente como práctica recomendada. Un aumento repentino en los niveles de polvo o una caída notable en el rendimiento es la primera señal definitiva de que las hojas requieren un afilado inmediato.
Se desaconseja encarecidamente si su objetivo es mantener una alta calidad del material y evitar el polvo. Los granuladores estándar alimentados por gravedad permiten que las láminas delgadas reboten incontrolablemente alrededor de la cámara. Esto provoca un desgarro irregular y una formación masiva de finos. Una trituradora de láminas especializada utiliza un mecanismo de tracción motorizado para tirar de la lámina a un ritmo constante y sincronizado para garantizar un corte preciso.
La pantalla actúa como el control definitivo del tamaño de las partículas. El plástico queda atrapado dentro de la cámara de corte si los orificios de la malla son demasiado pequeños para el material específico. Cuanto más tiempo permanezca el material en la cámara, más veces será golpeado por las cuchillas giratorias. Este sobreprocesamiento continuo muele el buen material molido hasta convertirlo en polvo inutilizable.
El método más preciso es realizar un análisis de tamiz. Una muestra representativa del triturado se pasa a través de una serie de cribas de malla apiladas con aberturas progresivamente más pequeñas. El material atrapado en la bandeja inferior más fina, normalmente cualquier contenido inferior a 1 mm, se pesa y se calcula como porcentaje del peso total de la muestra para determinar la proporción exacta de polvo.
Las partículas finas se derriten mucho más rápido que los gránulos de plástico uniformes. Cuando ingresan al cilindro de moldeo por inyección, pueden causar deslizamiento del tornillo y tamaños de disparo inconsistentes. Además, debido a que se derriten tan rápidamente, se exponen a altas temperaturas durante demasiado tiempo, lo que provoca que se quemen y se degraden. Esto se manifiesta como rayas oscuras, zonas quebradizas y piezas rechazadas en la línea de producción.


