
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-25 Origen:Sitio


¿Los residuos plásticos desiguales arruinan sus ganancias de reciclaje? Los desechos de gran tamaño obstruyen habitualmente los equipos posteriores. Dañan gravemente los costosos granuladores y, en última instancia, interrumpen todo el proceso de peletización. Para combatir esta pesadilla operativa, un sistema de reducción de tamaño dedicado es la solución definitiva. Específicamente, la configuración de un solo eje se destaca como el método más confiable para dimensionar el material con precisión.
En esta guía completa, analizaremos la mecánica exacta de cómo una unidad trituradora controla las dimensiones de salida. Al comprender estos principios básicos desde una perspectiva de ingeniería, los operadores de instalaciones pueden optimizar sus equipos, minimizar el tiempo de inactividad inesperado y seleccionar la maquinaria perfecta para sus líneas de producción específicas.
Para comprender plenamente cómo se regula el tamaño de la producción, primero hay que examinar la mecánica fundamental del equipo. Esta robusta máquina industrial, que sirve como primer paso fundamental en el reciclaje de plástico, transforma residuos voluminosos e inmanejables en fragmentos uniformes y procesables.
La eficiencia operativa de esta maquinaria se basa en un sistema sincronizado de componentes de alta resistencia. Cada pieza desempeña una función específica para garantizar que el polímero se reduzca a especificaciones exactas.
El viaje de los residuos plásticos a través de la máquina es un proceso mecánico de circuito cerrado altamente controlado. Imagine a un operador volcando una enorme bala de película agrícola en la tolva. Una vez dentro, la gravedad y el ariete hidráulico toman el control. Presionan implacablemente los residuos voluminosos contra el eje giratorio de alta velocidad.
A medida que el rotor gira, sus cuchillas sobresalientes agarran el plástico y lo arrastran hacia las palas del estator estacionarias. En consecuencia, el material sufre inmensas fuerzas de corte a medida que pasa a través del estrecho espacio entre los bordes fijos y móviles. Fracturado en trozos más pequeños, el plástico circula por la cámara de corte. Girará y se volverá a cortar continuamente hasta que los fragmentos sean lo suficientemente pequeños como para caer a través de los agujeros específicos de la pantalla inferior.
Los administradores de instalaciones frecuentemente sopesan las diferencias operativas entre las configuraciones de eje simple y doble. Si bien ambos destacan en la reducción de volumen, cumplen propósitos completamente diferentes en la planta. Para aclarar estas diferencias, considere las distinciones mecánicas centrales.
| Característica | Configuración de eje simple | Configuración de eje doble |
|---|---|---|
| Mecanismo de corte | Cizalla de alta velocidad contra cuchillas fijas | Desgarro a baja velocidad entre dos ejes contrarrotativos |
| Control de tamaño | Estrictamente controlado por una pantalla inferior | Sin pantalla; depende enteramente del ancho de la hoja |
| Consistencia de salida | Copos muy uniformes y predecibles | Tiras irregulares, largas e impredecibles. |
| Mejor aplicación | Dimensionamiento preciso para granuladores posteriores | Reducción del volumen primario de artículos masivos y voluminosos. |
A diferencia del diseño de doble eje, la arquitectura de un solo eje está diseñada estructuralmente para producir una producción uniforme y predecible. Al atrapar el material en la cámara de corte hasta que cumpla con los requisitos dimensionales exactos, proporciona el tamaño de escamas preciso necesario para alimentar de forma segura la delicada maquinaria posterior.
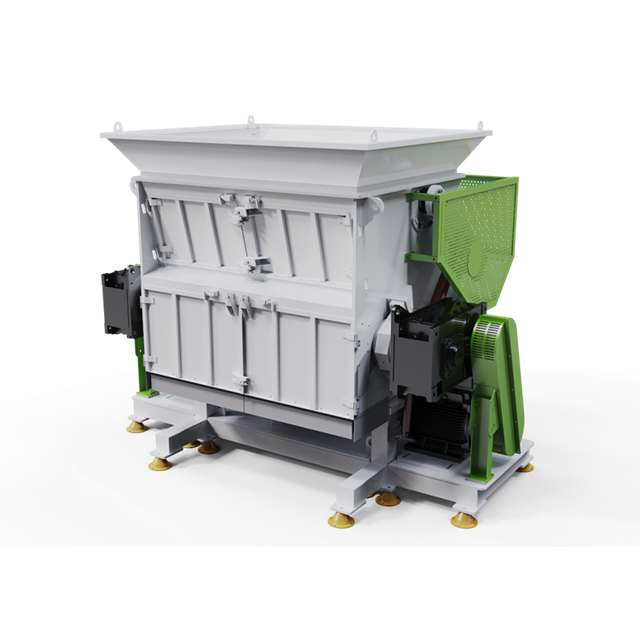
Si desea comprender el control de tamaño, mire directamente a la pantalla. Este componente de alta resistencia actúa como el mejor guardián de las dimensiones del material.
El principio físico que rige la pantalla es sencillo. Las piezas de plástico sólido no pueden salir de la máquina a menos que encajen físicamente a través de los orificios perforados. Cuando el rotor corta un trozo de plástico, ese fragmento es arrastrado por la superficie de la pantalla. Si la pieza es más pequeña que el diámetro del orificio, cae a un transportador de salida. Por el contrario, si sigue siendo demasiado grande, el rotor lo lleva hacia arriba para realizar otra rotación de castigo contra las cuchillas estacionarias. Este ciclo continuo garantiza un estricto cumplimiento del tamaño de salida deseado.
Seleccionar el tamaño de pantalla correcto es un delicado acto de equilibrio entre el refinamiento del producto final y el rendimiento por hora. Los agujeros más pequeños producen escamas muy refinadas pero obligan al material a permanecer dentro de la cámara por más tiempo. Esto reduce inherentemente la tasa de procesamiento.
Los datos empíricos de las instalaciones operativas sugieren varias configuraciones estándar. Por ejemplo, normalmente se utilizan cribas de 30 mm a 40 mm para plásticos duros y rígidos destinados a un granulador secundario, lo que previene eficazmente los atascos posteriores. Mientras tanto, las cribas de 50 mm a 60 mm ofrecen un equilibrio óptimo para la trituración de uso general. Para artículos muy contaminados o extremadamente voluminosos donde el único objetivo es una rápida reducción del volumen, las instalaciones suelen utilizar cribas masivas de 80 mm a 100 mm.
Mientras que la criba determina el tamaño máximo permitido, el rotor y sus cuchillas dictan exactamente con qué eficiencia el material alcanza esa dimensión. La geometría del corte juega un papel fundamental en la consistencia del resultado.
El espacio de corte se refiere a la microdistancia entre las puntas de las cuchillas giratorias y el borde de las cuchillas estacionarias. Mantener este espacio con tolerancias estrictas, generalmente entre 0,2 mm y 0,5 mm, es posiblemente el ajuste más crítico que puede realizar un ingeniero de mantenimiento. Cuando se colocan correctamente, los cuchillos actúan como unas tijeras de precisión. Crean un corte limpio y afilado que produce escamas geométricas uniformes.
Además, si este hueco se amplía por un mal mantenimiento, la máquina deja de cortar y empieza a desgarrar o triturar. En el caso de los plásticos rígidos, una ranura amplia genera un polvo excesivo e inutilizable. En el caso de las películas flexibles, el material se pliega sobre las cuchillas romas, derritiéndose debido a la fricción y dando como resultado masas largas y fibrosas que obstruyen fácilmente los orificios de la pantalla.
Un tamaño de producción constante exige herramientas muy afiladas. Las hojas desafiladas dependen de una fuerza contundente en lugar de una acción cortante, lo que provoca una degradación térmica del polímero y un aumento del consumo de energía. Para combatir esto, las máquinas modernas utilizan insertos de corte reversibles y cuadrados. Cuando un operador nota una calidad de salida degradada, simplemente desatornilla el inserto, lo gira noventa grados para exponer un borde nuevo y reanuda la producción con una geometría de corte perfectamente restaurada.
El mecanismo de alimentación automatizado suele pasar desapercibido, pero es el héroe anónimo del control del tamaño. El rotor solo puede cortar de manera eficiente si se le presenta el material a la presión correcta.
El empujador hidráulico es responsable de empujar físicamente el plástico a granel hacia la zona de corte. La relación entre la presión del empujador y la capacidad de corte del rotor dicta la uniformidad del resultado. Si el ariete empuja demasiado agresivamente, fuerza el exceso de material hacia el espacio de corte, lo que hace que el rotor arranque trozos de gran tamaño que obstruyen la criba. Por otro lado, una presión insuficiente hace que el plástico rebote en el rotor, lo que da como resultado un mordisco ineficiente que genera polvo inútil en lugar de escamas utilizables.
Para eliminar el error humano, las máquinas avanzadas dependen de sistemas de controladores lógicos programables inteligentes. Estas computadoras monitorean continuamente el amperaje eléctrico consumido por el motor del rotor. Cuando la cámara de corte encuentra un bloque de plástico particularmente denso, el motor trabaja más y el amperaje aumenta. Al detectar esto en milisegundos, el sistema automatizado ordena al empujador hidráulico que se retraiga ligeramente. Esto alivia la presión de trituración, permite que el rotor elimine el material rebelde a su propio ritmo y mantiene una acción de corte constante antes de reanudar el movimiento hacia adelante.
Análisis de mercado recientes indican un cambio masivo hacia tecnologías inteligentes de reducción de tamaño basadas en datos. A medida que aumenta la demanda mundial de resina posconsumo de alta calidad, las instalaciones de reciclaje se encuentran bajo una inmensa presión para producir escamas impecables. Los expertos de la industria señalan que una trituración precisa y uniforme en la etapa primaria reduce drásticamente la carga de energía en los granuladores secundarios. Esta optimización no solo protege los equipos posteriores, sino que reduce fundamentalmente la huella de carbono general de toda la operación de reciclaje. Las instalaciones se están alejando cada vez más de la maquinaria de fuerza bruta, favoreciendo sistemas equipados con empujadores automatizados con detección de carga y rotores mecanizados con precisión para garantizar el más alto grado de producción reciclada.
Los residuos plásticos son increíblemente diversos. Los ajustes mecánicos que producen escamas perfectas de 40 mm a partir de un bloque sólido fallarán catastróficamente cuando se apliquen a una película delgada y estirable. El verdadero control del tamaño requiere hacer coincidir la configuración de la máquina con el polímero específico.
Los plásticos rígidos, como el PVC de paredes gruesas, las purgas de moldeo por inyección y los grandes trozos de HDPE, son densos y quebradizos. Requieren un alto torque y ángulos de corte agresivos para fracturarse de manera efectiva. Al procesar estos materiales densos, la utilización de una de alta resistencia trituradora de un solo eje para residuos de plástico multiusos garantiza que la intensa resistencia física de los residuos voluminosos se cumpla con cajas de engranajes reforzadas y arietes empujadores robustos. Los tamaños de criba generalmente se mantienen entre 40 mm y 60 mm, enfocándose principalmente en evitar que el rotor se cale mientras entrega trozos geométricamente consistentes.
Los plásticos flexibles presentan un desafío mecánico completamente diferente. Materiales como las películas agrícolas de LDPE y las bolsas tejidas de PP carecen de rigidez para fracturarse. En cambio, se estiran, desgarran y envuelven ejes giratorios. Para abordar esto, es esencial contar con una trituradora de reciclaje liviana serie DYSSQ especializada y configurada con espacios de corte extremadamente estrechos para garantizar un corte limpio, similar al de una tijera. Los operadores deben utilizar pantallas especializadas con orificios avellanados para evitar que películas húmedas o cargadas de estática se adhieran a la superficie metálica y bloqueen la salida.
¿Por qué los gerentes de planta se obsesionan con controlar las dimensiones de producción? Porque la etapa de reducción primaria rara vez es el destino final. Es la fase crítica de preparación la que dicta la rentabilidad de toda la línea descendente.
En la mayoría de las configuraciones industriales, el material triturado se alimenta a través de un transportador directamente a un granulador secundario, lo que reduce las piezas de 40 mm a hojuelas de 10 mm. Los granuladores operan a velocidades increíblemente altas y son muy sensibles al tamaño del material. Si una máquina primaria no logra regular su producción y permite que se deslice un trozo sólido masivo, puede romper catastróficamente las palas del granulador o doblar el eje del rotor. Una producción primaria constante actúa como una póliza de seguro obligatoria para la delicada maquinaria secundaria.
Los plásticos reciclados deben lavarse intensamente para eliminar la suciedad, los aceites y los contaminantes químicos. La eficiencia de las arandelas de fricción y los tanques de flotación depende completamente de la superficie de contacto. Si las escamas de plástico que entran en la lavadora tienen un tamaño uniforme, las paletas mecánicas pueden fregarlas uniformemente, produciendo un material altamente purificado. Los tamaños mixtos atrapan la suciedad dentro de las piezas más grandes, mientras que las valiosas partículas pequeñas se pierden en los sistemas de filtración de aguas residuales.
La etapa final de reciclaje consiste en derretir las hojuelas en una extrusora para crear gránulos reutilizables. Las extrusoras exigen una alimentación constante y constante para mantener temperaturas de fusión y perfiles de presión internos estables. Si la densidad aparente y el tamaño del plástico triturado fluctúan enormemente, la extrusora experimenta un aumento repentino. Esto conduce a severas variaciones de temperatura dentro del barril, degradación del polímero y, en última instancia, a la producción de gránulos de bajo valor, porosos o descoloridos.
Seleccionar el equipo de reducción de tamaño adecuado requiere una evaluación objetiva basada en datos de sus parámetros de producción específicos. Una máquina que funciona perfectamente para un competidor que procesa tubos rígidos puede ser completamente inadecuada para sus instalaciones si procesa películas flexibles.
Al evaluar equipos potenciales, los tomadores de decisiones deben examinar cuidadosamente las especificaciones técnicas para garantizar que se alineen con los tamaños de producción requeridos. Las métricas clave incluyen la potencia nominal del motor en kilovatios para un par de corte adecuado, el ancho del rotor para adaptarse al tamaño físico de los grumos de desechos más grandes y la capacidad de respuesta del sistema hidráulico. Además, los operadores deben calcular la capacidad de rendimiento real en kilogramos por hora en función del tamaño de pantalla específico que pretenden utilizar, ya que las pantallas más pequeñas reducen inherentemente las tasas de procesamiento por hora.
En última instancia, controlar el tamaño de la producción de residuos plásticos es una sinfonía mecánica altamente calibrada. Se basa en la sinergia perfecta entre la criba restrictiva, la distancia de corte precisa de las palas del rotor y el ritmo inteligente del empujador hidráulico. Invertir en una unidad trituradora de alta calidad y correctamente configurada no es simplemente una compra. Es una inversión fundamental en la longevidad, eficiencia y rentabilidad de toda su línea de reciclaje.
Dado que el control preciso del tamaño depende de tolerancias microscópicas, la calidad de fabricación es primordial. Recomendamos encarecidamente a los operadores de instalaciones que evalúen de cerca sus flujos de desechos actuales y consulten con expertos de la industria para diseñar la configuración definitiva para la reducción de tamaño. Al explorar una cartera completa de máquinas trituradoras de plástico en Jwell Recycling, puede acceder a geometrías de rotor personalizadas, metalurgia de cuchillas duradera y programación de control confiable adaptada exactamente a su flujo de material único. Póngase en contacto con Jwell Recycling hoy para diseñar una solución que maximice su rentabilidad operativa.
Sí, la forma más directa y efectiva de cambiar el tamaño de salida es reemplazando la pantalla perforada debajo del rotor por una que tenga diámetros de orificio más grandes o más pequeños. Muchas unidades modernas cuentan con soportes hidráulicos desplegables para que este cambio sea rápido y seguro.
Si bien depende en gran medida del modelo específico y del tipo de polímero, estas unidades primarias generalmente reducen el plástico en trozos de 30 mm a 50 mm. Para tamaños altamente refinados más pequeños que este, como escamas de 10 mm, generalmente se requiere un granulador secundario de alta velocidad en la línea de producción.
Este defecto operativo suele ser causado por cuchillas de corte desafiladas o por una separación de corte mal calibrada entre las cuchillas del rotor en movimiento y las cuchillas del estator estacionarias. También puede ocurrir si la pantalla inferior está dañada, muy desgastada o falta por completo.
Si su operación requiere un tamaño de salida específico y uniforme para alimentar de manera segura los equipos posteriores, un diseño de eje único es estructuralmente superior porque utiliza una criba calibradora. Los modelos de doble eje son excelentes para la reducción primaria del volumen de artículos masivos, pero no controlan las dimensiones de salida final con tanta precisión.
La vida útil de la hoja depende enteramente de la abrasividad del material que se procesa y de las horas de funcionamiento. Para plásticos limpios, las cuchillas pueden durar varios meses antes de necesitar rotación. Para películas agrícolas altamente contaminadas que contienen arena o tierra, es posible que sea necesario rotar o reemplazar los insertos de corte cada pocas semanas para mantener una separación de corte óptima.
Operar sin pantalla elimina el mecanismo principal de control de tamaño. El plástico pasará a través de la cámara de corte después de solo unas pocas pasadas, lo que dará como resultado trozos tremendamente inconsistentes y de gran tamaño. Es casi seguro que esto provocará bloqueos graves y fallos mecánicos en los transportadores y granuladores posteriores.


