
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-15 Origen:Sitio


¿Sabías que los plásticos mixtos son prácticamente inútiles? Sin una clasificación precisa, los esfuerzos de reciclaje fracasan por completo. La tecnología de infrarrojo cercano resuelve esta enorme crisis de residuos identificando tipos de plástico únicos a la velocidad del rayo. En esta publicación, aprenderá exactamente cómo funciona la clasificación óptica, la ciencia detrás de la toma de huellas dactilares del material y cómo esta precisión inicial dicta el éxito de su equipo posterior, en particular, su avanzada línea de lavado de plástico..
Imagine el ambiente ensordecedor y polvoriento de una instalación de recuperación de materiales de los años 90. Durante décadas, la industria del reciclaje dependió en gran medida del trabajo manual para separar los residuos municipales mezclados. Los trabajadores estaban hombro con hombro a lo largo de cintas transportadoras que se movían rápidamente. Identificaron y seleccionaron visualmente diferentes tipos de plásticos según su forma, flexibilidad y etiquetado. Sin embargo, depender de la mano humana presenta graves obstáculos operativos. El proceso es inherentemente lento. Los trabajadores sufren errores inducidos por la fatiga. El personal de las instalaciones está expuesto a importantes riesgos para la salud y la seguridad.
Además, el ojo humano es biológicamente incapaz de distinguir con precisión entre diferentes tipos de polímeros que parecen idénticos. Una botella de agua de PET transparente y un recipiente tipo almeja de PVC transparente son visualmente indistinguibles. Sin embargo, son químicamente incompatibles. Para satisfacer la creciente demanda mundial de materiales reciclados de alta pureza, las plantas modernas han pasado a la clasificación óptica automatizada. Este cambio no es simplemente una mejora incremental. Es una necesidad fundamental. La automatización óptica procesa toneladas de material por hora con coherencia estadística. Reemplaza las conjeturas con la identificación de materiales basada en datos.
En una instalación de reciclaje estandarizada y de alta capacidad, la clasificación no se realiza en el vacío. Sirve como un punto de control crítico a mitad de camino dentro de un flujo de trabajo mecánico más amplio. El proceso típico comienza con la manipulación de material a granel. La trituración agresiva, el cribado con trómel y la separación balística eliminan la suciedad, la chatarra y los materiales bidimensionales como papel y películas plásticas endebles.
En concreto, una vez aislados los elementos de plástico rígido y tridimensional, se introducen en correas de aceleración de alta velocidad. Estas correas conducen directamente a las máquinas de escaneo. Aquí, la caótica corriente de plásticos está separada por tipos de polímeros específicos. Sólo después de esta separación química precisa el material avanza hacia abajo. Luego pasa a las fases de lavado y molienda, concluyendo finalmente en la etapa de extrusión y peletización.
En esencia, esta tecnología se basa en los principios de la espectroscopia. El sistema funciona iluminando el rápido flujo de desechos plásticos con una fuente de luz halógena especializada. A menudo, estos materiales viajan a velocidades superiores a los 3 metros por segundo. Esta intensa luz emite longitudes de onda en el espectro del infrarrojo cercano, que normalmente oscilan entre 700 y 2500 nanómetros.
Cuando esta luz incide sobre un objeto de plástico, los enlaces moleculares dentro de la matriz polimérica absorben longitudes de onda específicas. Los enlaces como Carbono-Hidrógeno u Oxígeno-Hidrógeno reaccionan de manera diferente a la luz. Las longitudes de onda restantes se reflejan hacia el sensor. Debido a que cada tipo de plástico presenta una estructura molecular distintivamente única, cada polímero refleja un patrón de luz muy específico. El sensor actúa como un espectrómetro ultrarrápido. Capta esta luz reflejada y analiza instantáneamente el patrón de absorción para crear una huella digital óptica. Al comparar esta huella digital con una base de datos digital preprogramada, la computadora identifica el tipo exacto de resina del objeto en tiempo real.
Reconocer el material es sólo la mitad de la batalla. La máquina debe extraer físicamente el objeto objetivo antes de que pase. Una vez que el sensor identifica un polímero deseado en la cinta transportadora, el procesador central calcula la posición, forma y velocidad exactas de ese artículo específico.
Cuando el objeto de plástico llega al final de la cinta y se lanza en una trayectoria de caída libre, se activa una serie de válvulas de aire neumáticas de alta velocidad alineadas con precisión. Estas válvulas disparan ráfagas concentradas de aire comprimido en cuestión de milisegundos. El repentino silbido del aire altera la trayectoria del plástico objetivo. Dispara el material a través de un divisor mecánico a un búnker de recolección designado. Mientras tanto, los materiales no objetivo caen naturalmente en un conducto de rechazo separado.
El objetivo principal de la clasificación óptica es separar un flujo de residuos muy mezclado en lotes homogéneos y de alto valor. Esta separación se basa en códigos de identificación de resina estándar. La tecnología ha demostrado ser muy eficaz para aislar los plásticos comerciales más comunes que se encuentran en los arroyos municipales.
A continuación se muestra un desglose de cómo el sistema maneja varias resinas comunes:
| Tipo de resina | Código de identificación | Características de clasificación óptica | Riesgos comunes de contaminación |
|---|---|---|---|
| MASCOTA | 1 | Presenta picos de absorción muy distintos; clasificación muy precisa. | PVC, PLA |
| PEAD | 2 | Respuesta de señal fuerte y clara; Se separa fácilmente del PET. | PÁGINAS |
| CLORURO DE POLIVINILO | 3 | Distinto del PET bajo escáneres de luz; crítico para aislar debido a la acidez. | MASCOTA |
| PEBD | 4 | Identificable, aunque a menudo se procesa de manera diferente según la rigidez. | LLDPE |
| PÁGINAS | 5 | Espectro único; comúnmente clasificados para la reutilización de envases y automóviles. | PEAD |
| PD | 6 | Fácilmente identificado; separados para evitar la contaminación en otras corrientes. | CADERAS |
Análisis de mercado recientes revelan un cambio masivo en la forma en que las instalaciones de reciclaje manejan los flujos de materiales. Impulsados por el endurecimiento de los mandatos de Responsabilidad Extendida del Productor a nivel mundial, los operadores de plantas enfrentan una presión sin precedentes para lograr índices de pureza superiores al 99 por ciento. La clasificación estándar ya no es sólo una herramienta de expulsión. Está evolucionando rápidamente hacia un nodo de recopilación de datos. Los escáneres modernos rastrean las tendencias de composición de materiales en tiempo real. Estos datos permiten a los administradores de instalaciones ajustar dinámicamente las lavadoras de fricción y los secadores térmicos aguas abajo, optimizando el consumo de energía en función de la carga de contaminación exacta que ingresa a la línea.
Mientras tanto, el panorama del embalaje está cambiando. Los plásticos biodegradables como el ácido poliláctico se están infiltrando cada vez más en el flujo de residuos municipales. A simple vista, un vaso para bebidas frías de base biológica se parece exactamente a un vaso de PET estándar. Sin embargo, si estos bioplásticos se cuelan en una corriente de reciclaje tradicional, actúan como contaminantes químicos graves. Alteran drásticamente el punto de fusión y arruinan la integridad estructural del producto reciclado final.
Afortunadamente, la espectroscopia avanzada puede detectar claramente las disparidades químicas entre los polímeros de origen biológico y los plásticos tradicionales a base de petróleo. Los sistemas ópticos modernos se actualizan continuamente con nuevos datos espectrales. Esto permite a los operadores de instalaciones identificar y expulsar bioplásticos con éxito, protegiendo así el valor central de sus flujos de reciclaje primarios.
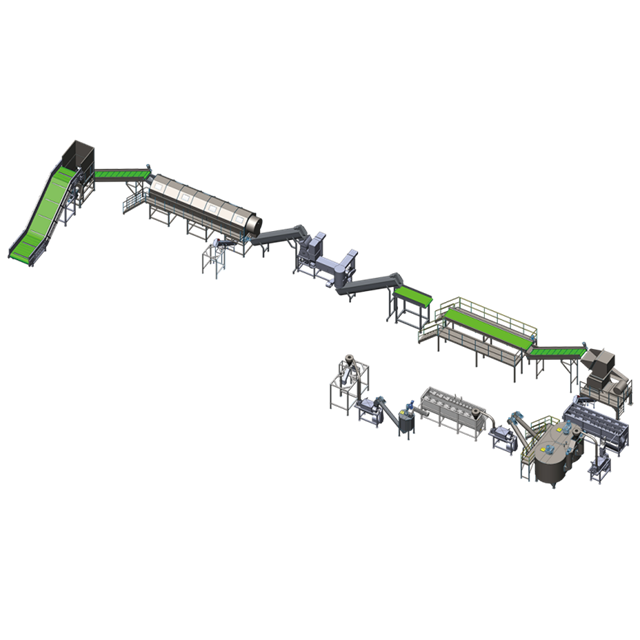
La maquinaria que coloque después de sus clasificadoras ópticas dictará en última instancia la calidad final de su producto reciclado. Sin embargo, persiste una realidad fundamental de la ingeniería. Un sistema de lavado de alta eficiencia está diseñado para limpiar materiales, no para clasificarlos.
Si el flujo de entrada que ingresa al equipo de lavado está muy contaminado con mezclas de polímeros, toda la línea debe trabajar mucho más. Los niveles elevados de contaminación conducen a un uso ineficiente de la energía térmica. El consumo de agua se dispara. Los detergentes químicos se agotan rápidamente y son caros. Al garantizar que el sistema frontal entregue un flujo altamente purificado, la línea de lavado puede funcionar exactamente como lo pretendieron los ingenieros. Puede centrarse por completo en eliminar residuos orgánicos, disolver pegamentos y quitar etiquetas de papel, en lugar de luchar contra las incompatibilidades químicas en el tanque de lavado caliente.
La separación frontal precisa también actúa como una sólida estrategia de mantenimiento preventivo. Los flujos de residuos municipales son conocidos por contener materiales abrasivos no objetivo. Los metales pesados y los plásticos estructurales densos no tienen cabida en una línea de reciclaje de envases estándar.
Desde un punto de vista de ingeniería, imagine una lavadora de fricción de alta velocidad funcionando a 1200 revoluciones por minuto. Si de repente se obstruye con adhesivos derretidos y resinas densas e incompatibles, los resultados son catastróficos. Cuando los escáneres no logran expulsar estas anomalías desde el principio, los contaminantes duros entran en la fase de procesamiento mecánico. Rápidamente desafilan o rompen las hojas de acero de los granuladores. Esto provoca bloqueos mecánicos graves, costosos tiempos de inactividad no planificados y costosos reemplazos de componentes que afectan directamente el margen de las instalaciones.
Una de las aplicaciones comerciales más críticas de la tecnología óptica es la separación del cloruro de polivinilo del tereftalato de polietileno. En el sector del reciclaje, esto se conoce como el dilema del PVC. Ambos materiales se utilizan ampliamente para envases transparentes para el consumidor. Esto hace que la separación manual sea imposible a escala.
Si incluso un porcentaje microscópico de PVC llega a una línea de lavado de reciclaje de botellas de PET , las consecuencias son desastrosas. Las líneas de lavado industriales están diseñadas para manejar capacidades masivas, que a menudo van desde 500 kilogramos por hora hasta 6000 kilogramos por hora. Durante las siguientes fases de fusión y extrusión, el PET requiere temperaturas de procesamiento excepcionalmente altas. A estas temperaturas elevadas, cualquier PVC residual se degrada inmediatamente. Libera gas corrosivo de ácido clorhídrico. Este ácido ataca violentamente la estructura molecular del lote, provocando un color amarillento severo, una fragilidad extrema y una caída catastrófica en la integridad estructural. La espectroscopia de alta velocidad sigue siendo el único método industrialmente viable para detectar y expulsar estos contaminantes antes de que envenenen las fases de calentamiento.
El objetivo final de muchas operaciones de reciclaje modernas es producir material reciclado de calidad alimentaria. Este producto premium tiene precios de mercado de primer nivel. Lograr el cumplimiento de marcos regulatorios estrictos exige un enfoque de múltiples niveles y sin concesiones.
La base absoluta de la producción alimentaria es una pureza de clasificación casi perfecta. Sin embargo, la clasificación por sí sola no es suficiente. A continuación, la corriente purificada debe pasar por un proceso de lavado intensivo de varias etapas. La sinergia perfecta entre el escáner que garantiza la pureza química y la línea de lavado que utiliza tratamientos de soda cáustica caliente para erradicar los contaminantes biológicos es lo que, en última instancia, produce un material seguro y aprobado para el contacto con alimentos.
Una vez que los plásticos han sido clasificados con precisión por las máquinas ópticas y rigurosamente limpiados y secados por la línea de lavado, el material existe en forma de escamas de plástico limpias y uniformes. Para ser utilizados eficazmente por las máquinas de moldeo por inyección o soplado de fabricación estándar, estos copos deben convertirse nuevamente en gránulos de resina uniformes.
Esta transformación crítica ocurre durante el proceso de extrusión. Las escamas limpias se introducen en una extrusora donde se funden. Se les obliga a pasar por pantallas de malla microscópicas para filtrar cualquier impureza restante. La masa fundida se desgasifica en un ambiente de vacío profundo para extraer la humedad y finalmente se corta en gránulos lisos y uniformes.
La viabilidad comercial de los sistemas de producción de pellets de PET de primera calidad depende en gran medida de dos métricas. Éstas son la viscosidad intrínseca y la claridad del color de los gránulos. La viscosidad intrínseca es una medida directa del peso molecular y la resistencia mecánica del polímero.
Por el contrario, si la clasificación inicial fue descuidada, trazas de polímeros extraños o plásticos coloreados se fundirán directamente en el lote. Esta contaminación cruzada reduce inmediatamente la viscosidad. Hace que los gránulos resultantes sean demasiado débiles para aplicaciones de alto estrés, como botellas de bebidas carbonatadas. La clasificación frontal de alta precisión garantiza que la línea de extrusión procese un material puro y uniforme. Las extrusoras avanzadas de un solo tornillo equipadas con relaciones específicas de longitud y diámetro pueden mantener presiones de procesamiento estables. Esta precisión da como resultado pellets de primera calidad que los recicladores pueden vender con confianza a los precios más altos posibles del mercado.
A pesar de su adopción generalizada y su eficacia comprobada, la tecnología óptica tradicional se enfrenta a una limitación bien documentada. Le cuesta identificar los plásticos negros. La raíz del problema radica en la física de la absorción de la luz. Los plásticos negros suelen colorearse con pigmento negro de humo. El negro de humo absorbe casi todo el espectro de la luz, incluidas las cruciales longitudes de onda del infrarrojo cercano.
Debido a que la luz es absorbida en lugar de reflejada, el sensor no recibe ninguna señal óptica. Básicamente ve un agujero negro moviéndose a lo largo de una cinta transportadora. Esto hace imposible identificar el polímero subyacente. Para combatir este frustrante cuello de botella, la industria está desarrollando agresivamente nuevas soluciones. Estos incluyen espectroscopia de infrarrojo medio, tecnologías de detección basadas en láser e iniciativas en toda la industria para eliminar gradualmente los pigmentos de negro de humo en favor de tintes negros detectables en los envases de consumo.
De cara al futuro, el sector del reciclaje está siendo testigo de una entrada masiva de capital hacia arquitecturas de clasificación híbridas. El futuro de la recuperación de materiales radica en la integración perfecta de algoritmos de inteligencia artificial y aprendizaje automático con los sensores visuales existentes. Si bien los escáneres estándar son excelentes para identificar polímeros base, los envases modernos son cada vez más complejos. Las películas multicapa, las fundas retráctiles de cuerpo completo y las etiquetas pesadas pueden confundir fácilmente a los sensores estándar.
Al integrar la inteligencia artificial, las máquinas clasificadoras se están volviendo rápidamente más inteligentes. Los modelos de aprendizaje automático se entrenan con millones de imágenes y puntos de datos espectrales. Esto permite que el software reconozca patrones físicos, formas e incluso envases de marcas específicas. Un sistema impulsado por IA puede diferenciar con éxito entre una botella transparente envuelta en una funda retráctil de PVC de cuerpo completo y una botella de PVC sólida. Ajusta dinámicamente su lógica de clasificación sobre la marcha para mantener una pureza absoluta del flujo.
Para los administradores de instalaciones e inversionistas que buscan optimizar sus operaciones de reciclaje, es crucial ver la planta como un ecosistema único e interconectado en lugar de una colección inconexa de máquinas individuales. Centrar todo su capital únicamente en comprar el clasificador óptico más caro no generará un alto retorno de la inversión si su equipo de lavado y extrusión posterior carece de la capacidad para tratar adecuadamente el material clasificado.
Una instalación verdaderamente rentable requiere una perfecta integración mecánica y de software. La capacidad de salida del clasificador debe coincidir perfectamente con la capacidad de entrada de la línea de lavado. Asimismo, las capacidades térmicas y de vacío de la extrusora peletizadora deben calibrarse con precisión. Deben manejar los niveles exactos de pureza y humedad logrados mediante el procesamiento inicial.
Debido a las complejas dependencias operativas entre la clasificación, el lavado y la extrusión, muchas de las plantas de reciclaje más exitosas optan por soluciones llave en mano proporcionadas por fabricantes de equipos integrales y con experiencia.
El abastecimiento de equipos de un equipo de ingeniería unificado garantiza que toda la línea esté dimensionada correctamente desde el primer día. Los fabricantes experimentados entienden perfectamente cómo calibrar los parámetros de lavado para manejar la producción de escamas específica generada por las clasificadoras modernas. Al invertir en un sistema holístico de extremo a extremo, los operadores pueden minimizar drásticamente el tiempo de inactividad de la integración. Eliminan los cuellos de botella localizados en el procesamiento y garantizan un flujo continuo fluido y altamente rentable desde los residuos municipales mezclados hasta los pellets reciclados de alto valor.
Cuando se calibran y mantienen adecuadamente, los clasificadores ópticos industriales modernos pueden alcanzar de forma rutinaria índices de pureza entre el 95 y el 99 por ciento. Sin embargo, esta precisión depende en gran medida de la preparación del material de entrada. La trituración adecuada, la distribución uniforme del material en la cinta de aceleración y la eliminación de elementos superpuestos son factores de ingeniería críticos que garantizan que los sensores puedan leer con precisión cada pieza de plástico individual.
Los sensores estándar leen principalmente la capa superficial del material que se encuentra frente al escáner. Si un paquete está compuesto de plásticos multicapa, es posible que el sistema solo identifique la resina exterior, lo que podría provocar contaminación en lotes de un solo flujo. Para resolver esto, las instalaciones más nuevas están combinando sensores de penetración profunda con software de reconocimiento visual de IA para marcar y separar envases complejos de múltiples capas en flujos de recuperación dedicados.
Los sistemas estándar tienen dificultades para identificar los plásticos negros porque el pigmento negro de humo utilizado en la fabricación absorbe la luz. Esto evita que el sensor lea una señal reflejada. Sin embargo, las tecnologías más nuevas que utilizan espectroscopia de infrarrojo medio, detección láser y reconocimiento visual impulsado por inteligencia artificial están cerrando esta brecha para clasificar con éxito los materiales negros.
Una línea de lavado de plástico está diseñada estrictamente para limpiar contaminantes de la superficie como suciedad, etiquetas y pegamentos. No puede cambiar la composición química del plástico. La clasificación inicial precisa garantiza que la línea de lavado procese un material uniforme. Esto evita la contaminación cruzada química, ahorra energía, reduce el uso de detergente y protege la maquinaria interna de materiales abrasivos no objetivo.
En una línea de reciclaje de PET, una clasificación precisa es absolutamente vital para identificar y expulsar el PVC, que a simple vista parece idéntico al PET. Si el PVC entra en el proceso de fusión posterior, se quema a la temperatura de fusión más alta requerida para el PET. Esto libera ácido clorhídrico que degrada todo el lote y corroe los costosos equipos de extrusión.
Si bien una clasificación de alta precisión proporciona el material de entrada puro necesario, la clasificación por sí sola no garantiza el estado de calidad alimentaria. Lograr la producción de pellets de calidad alimentaria también requiere una combinación intensiva de lavado cáustico en caliente, lavado por fricción a alta velocidad y desgasificación al vacío adecuada durante la fase de extrusión para eliminar todos los contaminantes biológicos y compuestos orgánicos volátiles.
Las máquinas clasificadoras modernas son increíblemente rápidas. Normalmente procesan materiales en cintas transportadoras que se mueven a velocidades de 2,5 a 3 metros por segundo. Dependiendo del ancho de la máquina y de la densidad del material, un único clasificador óptico puede procesar varias toneladas de plástico por hora. Identifica y expulsa físicamente elementos individuales en apenas fracciones de segundo.
¿Listo para mejorar sus instalaciones? Deje de permitir que los cuellos de botella en el procesamiento destruyan sus márgenes de beneficio. Ya sea que necesite manejar 500 kg/h o escalar hasta una operación masiva de 6000 kg/h, la perfecta integración de equipos es la clave para producir hojuelas y pellets de calidad alimentaria de primera calidad. Explore llave en mano, líderes en la industria, soluciones de reciclaje de plástico diseñadas para lograr la máxima pureza y una estabilidad operativa continua hoy.


