
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-11 Origen:Sitio


¿Sus líneas de reciclaje sufren de mala calidad de los pellets? El tamaño inconsistente de las partículas suele ser el culpable oculto. Los procesos posteriores exigen dimensiones físicas precisas para tener éxito. Incluso variaciones menores en la geometría de la materia prima pueden descarrilar drásticamente la eficiencia de la producción. En esta publicación, exploraremos exactamente cómo el tamaño del material afecta cada etapa del proceso de reciclaje. También descubriremos cómo elegir el equipo de reducción de tamaño adecuado cierra la brecha entre los residuos voluminosos y la resina reciclada altamente rentable.
Si observamos la dinámica actual del mercado, el sector del reciclaje está cambiando rápidamente hacia sistemas mecánicos de circuito cerrado de alta gama y despolimerización química avanzada. Las marcas globales ahora exigen resina posconsumo de calidad alimentaria para cumplir con objetivos agresivos de sostenibilidad. En consecuencia, la tolerancia a la inconsistencia de la materia prima se está reduciendo a casi cero. La reducción precisa del tamaño ya no se considera un simple paso de pretratamiento. Ha evolucionado hasta convertirse en una puerta de entrada de control de calidad crítica que dicta la viabilidad de toda la operación. Las instalaciones que no modernizan sus protocolos de destrucción encuentran que sus productos son rechazados por los compradores de primer nivel.
En el contexto de la recuperación de plástico, el tamaño de las partículas se refiere a las dimensiones físicas específicas de las hojuelas trituradas o del material triturado, generalmente medidas en milímetros. Lograr una dimensión específica no consiste simplemente en reducir el tamaño de los objetos grandes. Más bien, se trata de diseñar una densidad aparente y un área superficial predecibles para las etapas de procesamiento posteriores.
El proceso de reducción de tamaño de los residuos plásticos sigue una secuencia mecánica específica. El proceso comienza con materiales voluminosos e irregulares, como fardos compactados, purgas espesas o tubos largos. Estos insumos sin procesar se someten a una trituración primaria para descomponerlos en pedazos manejables. Después de esto, el material a menudo pasa por una granulación secundaria para lograr el tamaño de escamas final y refinado requerido para el procesamiento posterior.
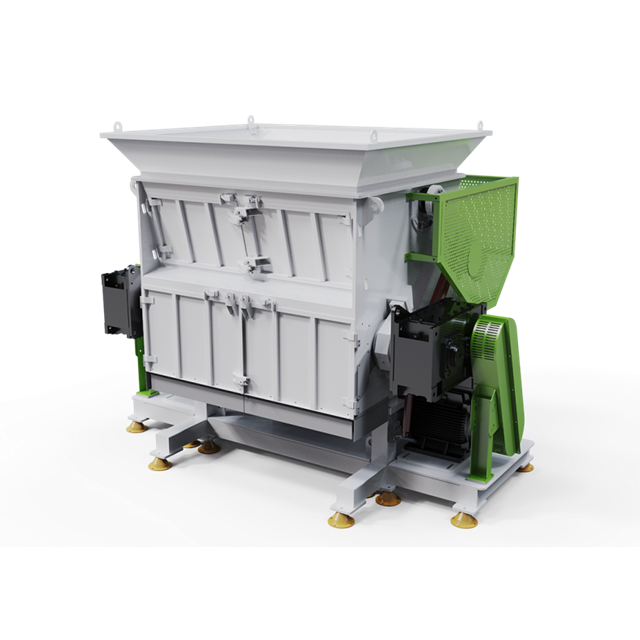
Por lo tanto, el primer paso crítico en este viaje depende en gran medida de equipos industriales robustos. Una instalación debe utilizar una máquina trituradora de plástico confiable para descomponer grandes volúmenes de desechos de manera uniforme. Si la reducción de tamaño inicial es errática, cada máquina subsiguiente en la línea de reciclaje tendrá dificultades para compensar la inconsistencia. Esto conduce inevitablemente a una cascada de cuellos de botella operativos.
Los equipos de reciclaje posteriores están diseñados para manipular materiales con propiedades físicas muy específicas. Cuando la entrada se desvía de estos estrictos parámetros, toda la eficiencia del sistema se ve comprometida. Los gerentes de planta deben comprender cómo la variación dimensional afecta cada etapa específica.
En el reciclaje mecánico, el plástico triturado debe lavarse minuciosamente para eliminar suciedad, adhesivos y residuos orgánicos. El tamaño de las partículas dicta directamente la relación superficie-volumen durante esta etapa. Si las partículas son demasiado grandes, los contaminantes permanecen ocultos dentro de los pliegues o adheridos a superficies intactas. Estas piezas grandes sobreviven fácilmente al proceso de lavado por fricción. Por el contrario, si las partículas se reducen a tamaños microscópicos, pueden deslizarse a través de las finas rejillas de los tanques de flotación-sumidero. Esto da como resultado que una cantidad importante de material se vaya por el desagüe, erosionando directamente los márgenes de beneficio.
La extrusión se basa en una dinámica térmica precisa y predecible. Dentro del cilindro extrusor, las partículas uniformes absorben calor y se funden a un ritmo constante. Cuando se vierten tamaños mixtos en la tolva de alimentación, se producen graves desequilibrios térmicos. Los trozos grandes requieren más calor y tiempo de permanencia para derretirse. A menudo pasan a través del tornillo parcialmente sin derretir, creando defectos visuales conocidos como geles en el pellet final. Mientras tanto, los fragmentos más pequeños se derriten demasiado rápido, lo que provoca que las cadenas de polímeros se quemen y se degraden. Esta degradación térmica reduce drásticamente la resistencia mecánica, la claridad del color y el valor de mercado de la resina resultante.
Los métodos de reciclaje avanzados, como la pirólisis y la gasificación, son aún más sensibles a la geometría de la materia prima. Los reactores químicos requieren una entrada uniforme y altamente específica para garantizar una transferencia de calor y velocidades de reacción consistentes. La materia prima de tamaño irregular provoca puntos fríos dentro del núcleo del reactor. Esto reduce el rendimiento de los productos químicos deseados y simultáneamente aumenta la producción de subproductos no deseados y de bajo valor.
No controlar las dimensiones físicas cuesta a las instalaciones de procesamiento miles de dólares en pérdida de eficiencia, mantenimiento de emergencia y lotes arruinados. Una de baja calidad trituradora de residuos de plástico a menudo produce variaciones extremas en la producción, lo que introduce graves riesgos operativos en toda la planta.
Cuando las partículas son demasiado grandes, forman puentes. Este es un fenómeno en el que las escamas de gran tamaño se entrelazan y bloquean el flujo de material en tolvas, silos y líneas de transporte neumático. Los operadores se ven obligados a limpiar manualmente los equipos pesados, lo que provoca tiempos de inactividad peligrosos y costosos. Dentro de la extrusora, estas piezas de gran tamaño aumentan el desgaste físico de los tornillos y cilindros. También evitan la desgasificación completa, que deja burbujas de aire en el producto final.
En el otro extremo del espectro, el exceso de multas y polvo presenta un escenario igualmente dañino. Las micropartículas se desprenden fácilmente durante el transporte. Cuando se acumula polvo fino de plástico, ciega los sensores ópticos de clasificación y forma una pasta lodosa en las arandelas de fricción. Los equipos de mantenimiento deben detener la línea para realizar el raspado manual. Lo que es más alarmante es que las altas concentraciones de polvo plástico en el aire crean graves riesgos respiratorios para los trabajadores y elevan drásticamente las posibilidades de combustión en las instalaciones.
No existe una dimensión universal para todo el reciclaje de plástico. El objetivo ideal depende de varios factores que se cruzan y que los gerentes de planta deben evaluar diariamente. Para simplificar esto, hemos compilado una matriz de referencia básica para aplicaciones estándar.
| Tipo de materia prima | Tamaño de salida objetivo | Configuración recomendada del rotor | Aplicación aguas abajo |
|---|---|---|---|
| Plásticos rígidos como tuberías de HDPE | 40 mm a 60 mm | Matriz escalonada, bajas RPM, alto torque | Granulación secundaria |
| Películas agrícolas flexibles | 50 mm a 80 mm | Matriz en forma de V, RPM más altas | Lavado y exprimido por fricción |
| Residuos mixtos posconsumo | 20 mm a 40 mm | Cuchillas planas de alta resistencia con espacio libre reducido | Reactores de pirólisis química |
| Molido limpio | 10 mm a 15 mm | Rotor granulador de alta velocidad | Extrusión directa de un solo tornillo |
Los diferentes polímeros se comportan de manera única bajo tensión mecánica. Los plásticos rígidos se rompen y cortan de manera diferente que las películas flexibles para invernaderos. Los materiales rígidos generalmente requieren una velocidad de rotor más lenta y geometrías de pantalla específicas para lograr la misma dimensión de salida que las películas flexibles. El destino inmediato del material triturado dicta su tamaño requerido. Las líneas de extrusión estándar suelen preferir un tamaño de escama secundaria uniforme de 10 mm a 15 mm. El equipo de reducción de tamaño primario tiene la tarea de preparar el material perfectamente para un granulador secundario sin aplicar demasiada torsión al motor primario.
Al evaluar equipos de reducción de tamaño para una instalación de reciclaje, los gerentes de planta a menudo sopesan las diferencias entre varias configuraciones. Si bien las máquinas de doble eje destacan por la reducción inicial del volumen de artículos voluminosos como neumáticos, son fundamentalmente inadecuadas para una preparación posterior precisa. El estándar de ingeniería para lograr un control dimensional estricto es la trituradora de eje único..
Las máquinas tradicionales de doble eje funcionan tirando del material a través de cuchillas contrarrotativas. Este mecanismo rasga y rasga el plástico, dando como resultado tiras largas, dentadas y muy irregulares. Por el contrario, una máquina de un solo eje bien diseñada utiliza un rotor de alta velocidad equipado con cuchillas de corte endurecidas. Estas cuchillas pasan contra una hoja de estator estacionaria con tolerancias extremadamente estrictas, a menudo calibradas con precisión entre 0,2 mm y 0,5 mm.
Esta acción de corte corta el plástico limpiamente. Los cortes limpios evitan que el polímero se estire y se esfuerce, lo que reduce la generación de calor por fricción. Además, esta acción de corte limpio minimiza drásticamente la creación de finos y polvo de plástico. Este es un factor crítico para mantener un alto rendimiento del material.
La ventaja definitoria de una configuración de eje único es su tecnología de pantalla integrada. Las máquinas de un solo eje obligan al material a permanecer en la cámara de corte hasta que pasa a través del diámetro preciso de la criba instalada. Esto garantiza que no lleguen partículas de gran tamaño a los extrusores. Los equipos modernos como la serie DYSSQ están diseñados para manejar diversos materiales sin comprometer la consistencia de la producción. Al ajustar las velocidades del rotor y cambiar los tamaños de pantalla, las instalaciones pueden mantener un control estricto en un amplio espectro de tipos de polímeros.
La inversión en maquinaria industrial es un gasto de capital importante. Para garantizar que el equipo realmente respalde la eficiencia posterior, los tomadores de decisiones deben evaluar características técnicas específicas. Estas características influyen directamente en el tiempo de actividad operativa y la gestión térmica.
Cribas ajustables e intercambiables: la capacidad de adaptarse rápidamente a diferentes requisitos posteriores es vital. Busque máquinas con soportes de criba bajados hidráulicamente. Este diseño ergonómico permite que un solo operador cambie las cribas de forma segura y rápida, minimizando el costoso tiempo de inactividad durante los cambios de material.
Empujadores hidráulicos inteligentes: en una configuración de un solo eje, el material debe alimentarse continuamente al rotor de corte. Las trituradoras avanzadas utilizan arietes hidráulicos con detección de amperaje controlados por PLC Siemens. Si el rotor comienza a consumir demasiada corriente eléctrica, lo que indica una purga masiva de HDPE que golpea las palas, el ariete se retrae automáticamente. Esto evita la sobrecarga del motor. Esta alimentación inteligente garantiza una profundidad de mordida constante para los cuchillos, lo que se traduce directamente en un tamaño de escama uniforme.
Sistemas de refrigeración avanzados: la fricción es el enemigo del reciclaje de plástico. Los polímeros con puntos de fusión bajos son muy susceptibles a la degradación térmica. Las trituradoras de calidad industrial incorporan ejes de rotor y carcasas de estator refrigerados por agua para disipar el calor. Esto asegura que el plástico permanezca en un estado sólido para un corte limpio.
Accesibilidad para el mantenimiento de rutina: Las hojas desafiladas no cortan; se pulverizan. Mantener las hojas afiladas es el protocolo operativo más importante. El equipo diseñado con puertas de acceso de gran tamaño y coronas de corte de acero DC53 reversibles permite a los operadores simplemente girar la hoja hasta obtener un borde nuevo. Esto reduce significativamente las horas de mano de obra necesarias para el mantenimiento de rutina.
En última instancia, las especificaciones técnicas de su maquinaria deben traducirse en retornos financieros mensurables. La relación entre el control preciso del tamaño de las partículas y el retorno de la inversión es directa y cuantificable. Las instalaciones que pasan de trituradoras rudimentarias a trituradoras especializadas diseñadas con precisión suelen observar mejoras masivas.
En primer lugar, el rendimiento de la extrusión aumenta drásticamente. Los extrusores funcionan de manera óptima cuando se les alimenta con una dieta consistente y uniforme. Al eliminar las partículas de gran tamaño y los problemas de formación de puentes, la extrusora puede funcionar continuamente a las RPM máximas diseñadas. Los datos operativos empíricos indican que una reducción adecuada del tamaño puede aumentar el rendimiento general de la línea de extrusión hasta en un 25 por ciento.
En segundo lugar, la valoración del producto se dispara. En el mercado altamente competitivo de la resina reciclada, la calidad de los pellets dicta el precio de venta. El tamaño uniforme de las partículas garantiza una absorción térmica uniforme durante la fase de fusión. Esto produce gránulos de mayor calidad y sin defectos que exigen precios superiores a los fabricantes de envases.
Finalmente, la reducción de la mano de obra y el tiempo de inactividad no planificado reducen los gastos operativos. Cada hora dedicada a desatascar una tolva es una hora de producción perdida. Una trituradora de alta calidad elimina estos cuellos de botella desde el origen, lo que permite al personal de la planta centrarse en el control de calidad en lugar de solucionar problemas de emergencia.
El éxito del reciclaje posterior depende fundamentalmente de una preparación adecuada del material. El tamaño preciso de las partículas garantiza una fusión óptima, un mejor lavado y una calidad superior del producto final. Simplemente no se puede construir una economía circular rentable con materias primas inconsistentes. Al tratar la reducción de tamaño como el instrumento de precisión fundamental de toda la línea de reciclaje, los administradores de instalaciones pueden salvaguardar sus procesos posteriores. Si su instalación tiene problemas con una materia prima inconsistente, es hora de actualizar su estrategia de reducción de tamaño. Explore las soluciones de reciclaje de alto rendimiento de Jwell Machinery para encontrar el equipo exacto adaptado a sus demandas de producción.
Las líneas de reciclaje mecánico estándar generalmente siguen un proceso de reducción de tamaño de dos pasos. La trituración primaria normalmente reduce los residuos voluminosos a trozos uniformes de entre 40 mm y 100 mm. Estas piezas estandarizadas luego se introducen en un granulador secundario, que las reduce aún más a hojuelas de 10 a 15 mm. Esta gama específica se considera el estándar de la industria para un lavado por fricción eficiente, clasificación óptica y fusión consistente dentro de extrusoras estándar.
Sí, una máquina de un solo eje bien diseñada es excepcionalmente versátil y puede procesar una amplia gama de tipos de polímeros. La clave está en la adaptabilidad. Para plásticos rígidos como tubos de paredes gruesas, una velocidad de rotor más lenta con una disposición de cuchillas escalonadas proporciona un par elevado y evita la rotura. Para materiales flexibles como películas agrícolas, una velocidad de rotor más rápida con una matriz de corte en forma de V garantiza un corte limpio.
El método principal para ajustar el tamaño de salida es cambiar la pantalla instalada directamente debajo del rotor de corte. Las cribas se fabrican con diámetros de orificio específicos; La instalación de una pantalla con orificios más pequeños produce un resultado más fino. Además, el tamaño y la calidad del corte están influenciados por el espacio libre entre las cuchillas giratorias y las cuchillas del estator estacionario. Mantener un espacio estrecho y calibrado con precisión garantiza que el material se corte limpiamente.
El exceso de polvo suele ser el resultado de una mala mecánica de corte y no del plástico en sí. El culpable más común es operar con cuchillos cortantes sin filo. Cuando las cuchillas pierden su filo, aplastan y pulverizan el polímero en lugar de cortarlo limpiamente. Otros factores que contribuyen incluyen un espacio libre incorrecto entre las palas, hacer funcionar el rotor a RPM excesivamente altas o usar un tamaño de pantalla demasiado restrictivo.
Los tornillos extrusores están diseñados para transportar y fundir material en función de una densidad aparente específica. Cuando el tamaño de las partículas fluctúa enormemente, la densidad aparente cae, lo que provoca que el tornillo muera de hambre. Las partículas uniformes se introducen suavemente en las aletas del tornillo, lo que permite que el motor funcione con la máxima eficiencia sin picos de torsión. Esta alimentación constante maximiza directamente el rendimiento por hora de la línea de extrusión.
Una trituradora primaria funciona a bajas velocidades con un par elevado para descomponer elementos masivos, voluminosos o muy contaminados en trozos ásperos, normalmente de entre 40 mm y 100 mm. Un granulador secundario opera a altas velocidades con un torque más ligero, tomando esas piezas previamente trituradas y cortándolas limpiamente en hojuelas finales de 10 mm a 15 mm listas para lavar y extruir. El uso de ambos en secuencia protege el equipo y garantiza un control de tamaño perfecto.


