
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-16 Origen:Sitio


La película plástica húmeda arruina por completo el proceso de extrusión final. Camine hasta el piso de cualquier planta de reciclaje obsoleta y verá el caos de primera mano. Los operadores golpean tolvas con puentes. Las extrusoras desgasifican violentamente el vapor. Barrer los pellets quebradizos y rechazados se convierte en una tarea diaria frustrante. ¿Cómo eliminan las instalaciones de primer nivel este enorme cuello de botella operativo?
Un resistente tendedero de plástico hace un trabajo fenomenal limpiando los residuos posconsumo. Elimina agresivamente lodo, productos químicos agrícolas y aceites residuales. Sin embargo, el material de salida está empapado. Los plásticos flexibles tienen una enorme relación superficie-volumen. Esta característica física atrapa la humedad persistente de la superficie, lo que hace que las escamas sean totalmente inadecuadas para una fusión inmediata.
En esta guía de ingeniería, analizamos los mecanismos críticos del exprimido de películas. Aprenderá exactamente cómo estas máquinas especializadas preparan el material lavado para extrusión. También exploraremos por qué la deshidratación mecánica se ha convertido en un componente no negociable para operaciones de reciclaje rentables.
Para comprender el valor de un exprimidor de películas, debemos observar su posición exacta dentro del flujo de trabajo de reciclaje más amplio. En una operación estándar, los plásticos posconsumo se someten a una secuencia rigurosa de trituración, lavado por fricción y separación de flotador-sumidero. Estas etapas iniciales dependen en gran medida de grandes volúmenes de agua para eliminar los contaminantes sólidos pesados.
Este proceso que consume mucha agua produce escamas de plástico excepcionalmente limpias. Sin embargo, introduce un grave problema secundario. El material que sale de la lavadora de fricción final o del tanque de enjuague está completamente saturado. Una película húmeda y aireada simplemente no puede entrar en una extrusora peletizadora.
La máquina exprimidora de film sirve aquí como puente indispensable. Situado inmediatamente después de la etapa de lavado final, el exprimidor funciona como un punto de transición automatizado. Recibe la pelusa húmeda directamente del equipo de limpieza. Luego procesa esa pelusa hasta dejarla en un estado seco y densificado. Al resolver los problemas de humedad y densidad simultáneamente, el exprimidor garantiza que el material que ingresa a la garganta de alimentación del extrusor esté perfectamente acondicionado para una fusión de alta eficiencia.
Si observamos la trayectoria más amplia de la industria del reciclaje de plástico, la transición hacia el prensado mecánico se alinea perfectamente con las demandas actuales del mercado. Los mandatos globales más estrictos para el contenido reciclado posconsumo están obligando a las marcas a exigir pellets de calidad casi virgen. Los operadores de las instalaciones ya no pueden permitirse la porosidad y la degradación causadas por métodos de secado inadecuados.
Los crecientes costos de la electricidad industrial en todo el mundo desempeñan un papel enorme en este cambio. El funcionamiento de secadores térmicos que consumen mucha energía o de enormes sopladores de aire caliente destruye los márgenes de beneficio. Avanzar hacia una densificación basada en la fricción ya no es sólo una mejora operativa. Es una estricta necesidad económica. Las instalaciones que adoptan el exprimido mecánico reportan consistentemente métricas de costo por tonelada más bajas en comparación con aquellas que se aferran a sistemas de secado térmico heredados.
Los operadores de plantas se enfrentan a importantes obstáculos cuando intentan procesar plásticos flexibles lavados. Las razones fundamentales por las que la película lavada no se puede introducir directamente en una extrusora se reducen a dos propiedades físicas frustrantes. Se trata de humedad excesiva y densidad aparente inadecuada.
Introducir agua en un entorno de extrusión a alta temperatura es altamente destructivo. Las extrusoras peletizadoras estándar funcionan a temperaturas que oscilan entre 160 °C y 240 °C, según el polímero específico. Cuando la película húmeda ingresa al cilindro del extrusor, el agua residual sufre instantáneamente un cambio de fase. Se convierte violentamente en vapor.
El agua se expande en un factor de aproximadamente 1.600 cuando se convierte de líquido a gas. Esta rápida expansión crea una inmensa presión interna. La generación repentina de vapor provoca una intensa formación de espuma y desgasificación, lo que impide que el polímero fundido forme una hebra cohesiva. El vapor atrapado también crea huecos microscópicos dentro de los gránulos de plástico finales, lo que reduce significativamente su integridad estructural. Los pellets con alta porosidad son quebradizos y serán rechazados por los fabricantes posteriores. Implementar un método eficaz para la deshidratación de películas plásticas antes de la extrusión es un mandato operativo absoluto.
Más allá de la humedad, la estructura física de los plásticos flexibles lavados presenta un enorme desafío alimentario. Materiales como las películas agrícolas de polietileno de baja densidad y las bolsas tejidas de polipropileno son increíblemente livianos después de ser triturados. La densidad aparente de estos copos lavados suele oscilar entre 20 y 50 kilogramos por metro cúbico. Una extrusora estándar funciona de manera más eficiente cuando se alimenta con materiales que poseen una densidad aparente de 300 kilogramos por metro cúbico o más.
Esta discrepancia extrema conduce a una falla mecánica conocida como puenteo. Debido a que la película esponjosa carece de masa, la gravedad por sí sola no puede empujarla hacia la garganta de alimentación. El material se entrelaza y forma un arco sólido sobre el tornillo extrusor giratorio. El tornillo no logra agarrar el material, lo que provoca una falta de alimentación. La capacidad de producción cae drásticamente y el flujo inconsistente de material provoca graves fluctuaciones en la presión de la masa fundida.
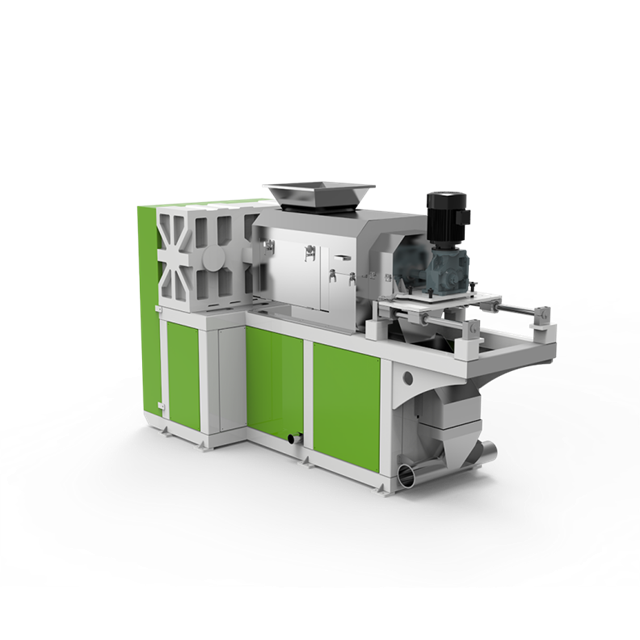
La máquina exprimidora de películas resuelve los desafíos de humedad y densidad mediante un proceso mecánico de varias etapas. A diferencia de los secadores térmicos tradicionales que dependen de fuentes de calor externas, un exprimidor utiliza fuerza mecánica y fricción. Así es exactamente como se produce la transformación en la planta.
El proceso comienza cuando la película húmeda y esponjosa cae en la tolva receptora. En el núcleo de la máquina se encuentra un tornillo de paso variable de alta resistencia alojado dentro de un robusto cilindro de acero. A medida que el tornillo gira, empuja activamente el material húmedo hacia adelante. La distancia entre los tramos del tornillo disminuye gradualmente a medida que el material se acerca al extremo de descarga.
Este paso decreciente reduce continuamente el volumen físico disponible para el plástico. La película está sometida a una inmensa compresión mecánica. Esta intensa acción de compresión obliga a las piezas individuales de película a compactarse estrechamente, iniciando el proceso de densificación mientras se escurre agresivamente el agua superficial atrapada.
A medida que el tornillo aplica una presión cada vez mayor, el agua atrapada es expulsada mecánicamente de la matriz plástica. La sección inferior del cilindro exprimidor cuenta con rejillas de drenaje especializadas y resistentes o una carcasa perforada con precisión.
La presión es tan intensa que el agua sale rápidamente por estas perforaciones. Esta etapa de deshidratación mecánica reduce el contenido de humedad de más del 30% a aproximadamente 10-15% en cuestión de segundos. Aquí se utiliza calor aplicado cero. El agua expulsada se acumula en una bandeja de drenaje debajo de la máquina y regresa al sistema de tratamiento de agua de la instalación.
La fase tecnológicamente más avanzada se produce en el tramo final del cañón. El plástico fuertemente comprimido empuja hacia adelante contra un punto de descarga restringido. El corte mecánico y la fricción entre el plástico, el tornillo y la pared del cilindro generan una cantidad sustancial de calor natural.
Este calor por fricción tiene dos propósitos vitales. Primero, eleva la temperatura lo suficiente como para evaporar la humedad residual restante. Esto reduce el contenido de agua final al nivel objetivo de 1 a 3 %. En segundo lugar, el calor se controla con precisión para alcanzar el punto de reblandecimiento del polímero específico. El plástico no alcanza un estado líquido completamente fundido. En cambio, se vuelve semiplastificado. Se ablanda y se fusiona, transformándose de escamas sueltas en una masa cohesiva parecida a una masa.
El último paso consiste en darle al material semiplastificado un formato manejable. La masa plástica densa y caliente pasa a través de una placa de matriz especializada ubicada al final del cilindro exprimidor. A medida que el material sale a través de los agujeros, un conjunto de cuchillas giratorias de alta velocidad lo corta inmediatamente en trozos pequeños.
Debido a que el material está semifundido, estas piezas cortadas se aglomeran naturalmente y se enfrían ligeramente a medida que se descargan. Forman gránulos densos, irregulares, parecidos a palomitas de maíz. Estos gránulos poseen una alta densidad aparente y fluyen fácilmente por gravedad. Están perfectamente acondicionados para caer directamente en la tolva de una extrusora peletizadora.
Al diseñar una instalación de reciclaje, los operadores deben elegir la tecnología de secado adecuada. Históricamente, las secadoras centrífugas eran la opción predeterminada. Sin embargo, cuando se trata de películas flexibles, el secado centrífugo falla en comparación con el exprimido mecánico.
Las secadoras centrífugas funcionan haciendo girar plástico húmedo a altas velocidades dentro de una criba estacionaria. Esto arroja el agua hacia afuera. Este método funciona muy bien para plásticos rígidos como escamas de botellas de PET o HDPE grueso triturado. Los materiales duros rebotan en las pantallas, lo que permite que el agua se desprenda fácilmente.
Las películas flexibles reaccionan de manera diferente. Películas suaves y delgadas se pegan a las pantallas giratorias. Ciegan las perforaciones e impiden que se escape el agua. La alta superficie permite que la tensión superficial atrape la humedad que la fuerza centrífuga por sí sola no puede superar. Los secadores centrífugos suelen dejar películas flexibles con un contenido de humedad residual del 8-15%. Peor aún, el secado centrífugo no hace absolutamente nada para aumentar la densidad aparente del material.
| Característica / | Máquina exprimidora de película | secadora centrífuga métrica |
|---|---|---|
| Tipo de material ideal | Plásticos rígidos como PET y escamas de HDPE. | Plásticos flexibles como bolsas tejidas LDPE, LLDPE y PP |
| Mecanismo de secado | Rotación de alta velocidad mediante fuerza centrífuga. | Compresión mecánica y calentamiento por cizallamiento por fricción. |
| Contenido de humedad final | 8% a 15% para películas flexibles | 1% a 3% logrado consistentemente |
| Impacto en la densidad aparente | Ninguno. El material sigue siendo esponjoso y ligero. | Alto. Transforma la pelusa en gránulos densos. |
| Preparación de alimentación del extrusor | Pobre. Provoca puentes en la tolva y huecos de vapor. | Excelente. La gravedad se alimenta fácilmente y maximiza el rendimiento. |
Al actualizar una instalación para manipular plásticos flexibles, seleccionar la maquinaria adecuada es primordial. No todos los equipos de densificación están diseñados con los mismos estándares. Los operadores de plantas deben evaluar la integridad mecánica, la distribución de energía y las capacidades de automatización para garantizar la confiabilidad a largo plazo. Busque especificaciones de grado industrial similares a las de la serie DYJG.
La función principal depende de una inmensa presión mecánica. Esta compresión continua genera una tensión física extrema en los componentes metálicos. Los exprimidores de alta calidad utilizan aleaciones especializadas resistentes al desgaste. Las máquinas premium cuentan con tornillos forjados con acero de aleación estructural de alta calidad, específicamente 38CrMoAlA nitrurado. Este proceso de endurecimiento superficial profundo aumenta significativamente la resistencia a la abrasión. Esto es esencial cuando se procesan películas agrícolas que retienen partículas microscópicas de arena.
La densificación de polímeros flexibles exige una energía cinética sustancial. El conjunto de motor y caja de cambios debe ofrecer un par alto y constante a velocidades de rotación relativamente bajas. Dependiendo de la capacidad objetivo, que puede oscilar entre 300 y 1000 kg/h, los motores suelen oscilar entre 90 kW y 160 kW. Un exprimidor premium cuenta con una caja de engranajes de superficie de dientes duros y de alta resistencia. Si la caja de cambios tiene un tamaño insuficiente, la máquina se atascará con frecuencia durante los aumentos repentinos de material, lo que provocará costosos tiempos de inactividad.
Las máquinas independientes están siendo reemplazadas rápidamente por líneas de producción totalmente integradas. Una máquina de primer nivel debe comunicarse sin problemas dentro de un sistema avanzado de lavado de residuos de plástico . La integración avanzada implica sistemas PLC que monitorean el flujo de materiales en tiempo real. Si la tolva de salida del exprimidor está llena, el PLC automáticamente indica a las arandelas de fricción aguas arriba que detengan la entrega de material. Esto crea una operación continua y de circuito cerrado que requiere una mínima intervención humana.
| Componente / Característica | Exprimidor estándar del mercado | Exprimidor premium de alta calidad |
|---|---|---|
| Material del tornillo | Acero al carbono estándar | 38CrMoAlA nitrurado o aleación bimetálica |
| Tipo de caja de cambios | Engranaje reductor estándar | Superficie de dientes duros, caja de cambios de alto par |
| Salida de humedad | 5% a 8% | 1% a 3% |
| Sistema de control | Pulsador manual | Pantalla táctil PLC con integración VFD |
La versatilidad de una máquina exprimidora de film es uno de sus atributos más valiosos. Mientras que los plásticos rígidos utilizan secadores centrífugos, los polímeros flexibles requieren una compresión especializada. A continuación se muestran los materiales principales que más se benefician de esta tecnología.
Películas agrícolas de LDPE posconsumo: Las películas agrícolas de polietileno de baja densidad representan un segmento masivo de la industria del reciclaje de plástico. Estos materiales atrapan cantidades significativas de humedad. Cuando se introduce en un exprimidor, la compresión mecánica expulsa el agua atrapada. El calor por fricción ablanda ligeramente el LDPE, convirtiendo grandes volúmenes de película en aglomerados compactos.
Películas de embalaje y embalaje estirables LLDPE: el polietileno lineal de baja densidad se caracteriza por su extrema elasticidad. El peso ligero del LLDPE provoca graves puentes en las tolvas del extrusor. El exprimidor soluciona este problema semiplastificando el material y cortándolo en gránulos densos. Luego, la gravedad puede arrastrar el material de manera eficiente hacia el tornillo extrusor.
Bolsas tejidas de PP y bolsas gigantes: las bolsas tejidas de polipropileno poseen una resistencia a la tracción increíblemente alta. Los aglomeradores tradicionales luchan por procesar bolsas tejidas de PP sin un desgaste excesivo de las cuchillas. Un exprimidor de alto par aplasta y comprime las resistentes fibras tejidas. Rompe la integridad estructural del tejido y genera suficiente calor para formar gránulos sólidos y uniformes.
Redes de nailon y redes de pesca: El nailon es un material higroscópico. Absorbe naturalmente la humedad dentro de su estructura polimérica. El procesamiento de redes de pesca desechadas requiere una eliminación agresiva de la humedad antes de la extrusión para evitar la degradación hidrolítica. Los exprimidores de película aplican la presión sostenida necesaria para expulsar la humedad, convirtiendo las redes enredadas en un alimento de alta densidad.
El reciclaje exitoso de películas plásticas requiere un control preciso de la humedad y una densificación estructural. Sin abordar el factor de pelusa y el agua residual, los procesos de extrusión inevitablemente sufrirán cuellos de botella, desgaste de los equipos y mala calidad de los pellets. Los exprimidores de películas brindan la solución continua definitiva para estos dos formidables desafíos.
Invertir en maquinaria exprimidora moderna mejora toda su operación. Convierte un proceso inconexo y que requiere mucha mano de obra en un flujo de trabajo optimizado y altamente rentable. ¿Listo para eliminar los puentes en la tolva y los huecos de vapor? Equipe sus instalaciones con tecnología de deshidratación de alto rendimiento. Visite Jwell Recycling para explorar soluciones personalizadas y aumentar drásticamente su producción de extrusión hoy.
Para una extrusión óptima sin problemas de desgasificación, el nivel de humedad debe controlarse estrictamente entre el 1% y el 3%. Cuando los polímeros flexibles retienen la humedad por encima de este umbral, el agua se vaporiza instantáneamente al ingresar al barril de alta temperatura. Esta expansión del vapor provoca la formación de espuma dentro del polímero fundido, lo que provoca una porosidad severa en los gránulos reciclados finales. Un exprimidor de película de alta calidad utiliza una intensa presión mecánica y calor por fricción para lograr este objetivo de manera consistente.
Sí. En casi todos los diseños modernos de instalaciones de reciclaje, un exprimidor de película reemplaza por completo al aglomerador tradicional por lotes. Históricamente, los aglomeradores eliminaban la humedad y densificaban los restos de película mediante la fricción de cuchillas giratorias de alta velocidad en una olla grande. Ese método más antiguo es un proceso por lotes que requiere supervisión manual constante, genera polvo excesivo y consume enormes cantidades de energía eléctrica. El exprimidor realiza exactamente las mismas tareas de densificación y secado de forma continua y automática.
No, el exprimidor es muy eficiente energéticamente en comparación con tecnologías de secado alternativas. Los sistemas de secado térmico dependen de calentadores de resistencia eléctrica de alta potencia o sopladores de aire caliente. Un exprimidor de película funciona según el principio de la termodinámica mecánica. La máquina utiliza un único y potente motor eléctrico para accionar el tornillo de compresión. El calor de secado real se genera naturalmente a través de la intensa fricción del plástico que se comprime contra sí mismo y las paredes del barril.
No, siempre que la maquinaria esté diseñada con precisión y calibrada correctamente por el operador. La degradación de los polímeros suele ocurrir cuando los plásticos se exponen a un calor térmico excesivo e incontrolado que rompe las cadenas moleculares. Un exprimidor de alta calidad gestiona cuidadosamente el calor por fricción que genera. La temperatura en el interior del cilindro sólo alcanza el punto preciso necesario para semiplastificar el material. Debido a que el proceso es continuo, el tiempo de residencia del plástico dentro del exprimidor es muy corto, evitando daños por calor.
Un exprimidor de películas tiene un tamaño muy compacto. Los sistemas de secado térmico tradicionales requieren tuberías largas, enormes separadores ciclónicos y grandes silos de calefacción para proporcionar suficiente tiempo de residencia para que el aire caliente evapore la humedad. Por el contrario, un exprimidor consolida la deshidratación, el secado y la densificación en una sola máquina. Esto ahorra valioso espacio en la fábrica y simplifica el diseño general de la planta.
El mantenimiento más crítico implica controlar el desgaste de las hélices y de la pared interior del cilindro. Debido a que la máquina depende de una alta fricción y presión, los contaminantes abrasivos como la arena residual pueden desgastar gradualmente el metal. Las instalaciones deben realizar inspecciones visuales periódicas y medir la holgura entre el tornillo y el cilindro. El uso de máquinas con componentes de acero nitrurado 38CrMoAlA extiende significativamente los intervalos de mantenimiento, ya que solo requiere cambios rutinarios de aceite de caja de cambios y lubricación de rodamientos en condiciones normales de funcionamiento.


