
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-08 Origen:Sitio


La demanda mundial de plásticos reciclados está aumentando. Sin embargo, en la fábrica, los residuos mixtos de plástico rígido siguen siendo un dolor de cabeza persistente para los administradores de las instalaciones. Derretir diferentes polímeros arruina el producto final. Conduce a lotes rechazados, equipos dañados y pérdida de ingresos. Para realizar una operación rentable, necesita una clasificación precisa combinada con métodos agresivos de limpieza industrial. En esta guía técnica, aprenderá exactamente cómo identificar, separar y procesar estos polímeros para maximizar la producción de su planta.
El éxito de cualquier operación de reciclaje de plástico depende enteramente de la pureza del material de entrada. Cuando se trata de plásticos rígidos, la identificación precisa de polímeros no es sólo una casilla de control de calidad. Es el requisito fundamental absoluto para mantener su planta en funcionamiento.
Si observamos las tendencias actuales de la industria, se observa un cambio masivo hacia el reciclaje de circuito cerrado. Los mandatos globales ahora exigen un mayor contenido reciclado posconsumo en los envases. Los compradores corporativos simplemente ya no aceptan pacas clasificadas de baja pureza. El mercado favorece en gran medida las instalaciones que pueden garantizar una pureza del 99,9 por ciento. En consecuencia, la identificación precisa de polímeros ha pasado de ser una simple ventaja operativa a un estricto requisito de supervivencia para los recicladores modernos.
Prevención de la incompatibilidad química
Cada polímero se comporta de manera diferente bajo calor y presión. Coloque un puñado de blisters de PVC en un lote de hojuelas de PET transparente y tendrá un desastre en sus manos. El PVC se degrada rápidamente a las altas temperaturas necesarias para fundir el PET. Esta reacción libera gas corrosivo de ácido clorhídrico. Esta emisión de gases tóxicos pone en peligro a los operadores en el suelo. Peor aún, hace que el lote de plástico resultante se vuelva quebradizo, descolorido y estructuralmente inútil.
Protección de la maquinaria de procesamiento
Desde el punto de vista de la ingeniería, los materiales no identificables introducen riesgos físicos graves a su maquinaria. El procesamiento de polímeros mixtos con diferentes niveles de dureza provoca una fricción desigual. Crea picos de presión erráticos dentro de las extrusoras. Con el tiempo, esto acelera el desgaste de los costosos tornillos de extrusión, los revestimientos del cilindro y las cuchillas de corte. Al identificar y separar estrictamente los polímeros de antemano, usted extiende dramáticamente la vida útil de su equipo de capital y elimina el tiempo de inactividad repentino por mantenimiento.
Maximizar el retorno de la inversión
En el mercado de materias primas, el valor del plástico reciclado se correlaciona directamente con su pureza. Los compradores exigen flujos de polímeros homogéneos para poder fabricar nuevos productos sin defectos. Lograr una tasa de pureza del 99 por ciento o más dicta el precio de venta superior de los gránulos de plástico finales. La clasificación precisa le garantiza maximizar el retorno de la inversión de todas sus instalaciones.
Los residuos de plástico rígido provienen de diversas fuentes industriales, comerciales y posconsumo. Un cubo blanco resistente y un tubo blanco grueso pueden parecer idénticos a simple vista. Sin embargo, se fabrican a partir de estructuras químicas muy diferentes. Comprender estos polímeros comunes es el primer paso hacia una separación eficaz.
| Tipo de polímero | Gravedad específica | Aplicaciones rígidas comunes | Flotar o hundirse en agua |
|---|---|---|---|
| HDPE de polietileno de alta densidad | 0,94 - 0,97 | Jarras de leche, bidones químicos, pipas agrícolas. | Flotar |
| Polipropileno PP | 0,90 - 0,92 | Tapas de botellas, parachoques de automóviles, cajas de transporte | Flotar |
| PET de tereftalato de polietileno | 1,33 - 1,38 | Contenedores de bebidas rígidos y con forma de almeja transparentes. | Hundir |
| PVC de cloruro de polivinilo | 1,30 - 1,45 | Tuberías de fontanería, marcos de ventanas, conductos. | Hundir |
Polietileno de alta densidad HDPE
El HDPE es conocido por su alta relación resistencia-densidad. Resiste fácilmente impactos y productos químicos agresivos. Esto lo convierte en un elemento básico en embalajes resistentes. Los recicladores frecuentemente encuentran HDPE en forma de gruesas botellas de detergente para ropa, tuberías agrícolas rígidas y tambores de productos químicos industriales.
Polipropileno PP
Ligeramente menos denso que el HDPE, el PP ofrece una resistencia al calor y rigidez superiores. Los fabricantes lo utilizan ampliamente en aplicaciones que requieren durabilidad a largo plazo y resistencia a la fatiga. Los residuos comunes de PP rígido incluyen contenedores de almacenamiento, cajas de transporte reutilizables y carcasas de baterías.
PET de tereftalato de polietileno
Aunque normalmente se asocia con botellas de agua flexibles, el PET se utiliza mucho en formatos rígidos. Es apreciado por su claridad similar al vidrio, su resistencia a la tracción y sus excelentes propiedades de barrera contra la humedad. Encontrará residuos de PET rígido en envases transparentes para alimentos y tipos específicos de envases tipo blister termoformados.
PVC de cloruro de polivinilo El
PVC es un polímero denso y versátil. En el flujo de residuos rígidos, predominan los materiales de construcción y de construcción. Los recicladores suelen procesar PVC procedente de tuberías de plomería, marcos de ventanas y revestimientos resistentes.
Antes de invertir millones en sistemas automatizados a gran escala, sus técnicos necesitan métodos de laboratorio manuales para realizar controles de calidad diarios. Estas pruebas prácticas se basan en propiedades físicas y químicas fundamentales.
La prueba del flotador de agua
El método manual más práctico funciona enteramente según el principio de gravedad específica. El agua pura tiene una densidad de exactamente 1,0 gramos por centímetro cúbico. Imagínese a un técnico dejando caer un fragmento de plástico azul en un vaso de agua. Debido a que el PP y el HDPE tienen densidades más bajas que el agua, naturalmente suben a la superficie. Por el contrario, los polímeros más pesados, como el PET y el PVC, se hunden directamente hasta el fondo. Esta simple ley física forma la base exacta para los tanques flotantes-sumideros a escala industrial más adelante en el proceso.
Advertencia sobre la prueba de quemaduras
: Las pruebas de quemaduras sólo deben ser realizadas en entornos de laboratorio bien ventilados por profesionales capacitados que utilicen el equipo de protección personal adecuado. Los plásticos quemados liberan vapores tóxicos.
Esta prueba consiste en exponer una pequeña muestra de plástico a una llama controlada. Observas su reacción, el color de la llama y el olor. El polietileno se quema rápidamente, gotea como cera de vela y huele como una vela de parafina apagada. El polipropileno se quema de manera similar pero produce un olor más dulce y ligeramente acre. Por el contrario, el PVC es difícil de inflamar. Se autoextingue cuando se retira de la llama, arde con una clara llama de borde verde y libera un fuerte olor a cloro gaseoso.
La
resistencia química de prueba de solventes varía mucho entre las familias de polímeros. Aplique un químico fuerte como acetona directamente a la superficie del plástico. El poliestireno se ablandará, se volverá pegajoso o se disolverá rápidamente. Las poliolefinas como el PP y el PE son muy resistentes químicamente y no reaccionan en absoluto. Este método resulta particularmente útil para separar plásticos similares que comparten densidades similares.
Las pruebas manuales son vitales para los análisis de laboratorio. Sin embargo, procesar miles de libras de desechos rígidos por hora exige tecnologías de identificación automatizadas y de alta velocidad. Estos sofisticados sistemas analizan los plásticos en rápidas cintas transportadoras mucho antes de que lleguen a la etapa de trituración.
Espectroscopía de infrarrojo cercano
La clasificación por infrarrojo cercano sigue siendo el estándar indiscutible de la industria para la identificación comercial de plástico. A medida que los plásticos rígidos bajan rápidamente por una cinta transportadora, los sensores proyectan luz sobre los materiales. Los diferentes polímeros absorben y reflejan longitudes de onda específicas en función de sus enlaces moleculares únicos. El sensor lee este espectro de reflectancia e identifica instantáneamente si el artículo es PET, HDPE o PP. En milisegundos, una serie sincronizada de chorros de aire a alta presión lanza el polímero específico a su contenedor de recolección designado.
Fluorescencia de rayos X
Si bien el infrarrojo cercano es muy eficaz, tiene dificultades con los plásticos negros y para distinguir ciertos polímeros densos. La fluorescencia de rayos X se implementa específicamente para detectar composiciones elementales. En el reciclaje de plástico, este es el método automatizado más fiable para detectar cloro. Garantiza que el PVC se separe rápidamente de los flujos de PET, manteniendo el PET puro y seguro para la extrusión a alta temperatura.
La clasificación óptica automatizada rara vez es perfecta. Los plásticos rígidos a menudo ingresan a las instalaciones cubiertos de suciedad, aceite de motor y etiquetas de papel grueso. Para lograr una pureza absoluta del polímero, los recicladores comerciales dependen de una separación mecánica de alta resistencia. Aquí es donde la identificación pasa sin problemas a la separación física a través de la física aplicada.
Una industrial línea de lavado de plástico es una secuencia de maquinaria de alta ingeniería diseñada para procesar residuos a granel. Reduce los plásticos rígidos grandes a escamas uniformes, utilizando agua, fricción y energía térmica para limpiarlos. Más importante aún, utiliza esa misma agua como medio de clasificación.
El componente más crítico aquí es el tanque flotador-sumidero. Operando exactamente con los mismos principios de gravedad específica que la prueba de vaso de precipitados manual, este enorme recipiente separa mecánicamente los polímeros de forma continua. A medida que las escamas de plástico mezcladas ingresan al tanque, los tambores giratorios agitan suavemente el agua. Las poliolefinas más ligeras flotan hacia la superficie, donde se separan y se transportan hacia adelante. Los plásticos pesados, como el PVC suelto, se hunden hasta el fondo y se eliminan mediante un tornillo de descarga independiente.
Sin embargo, la separación por densidad sólo funciona con precisión si las escamas de plástico están completamente libres de contaminantes. Si una pieza de PP ligero se cubre con barro pesado, su densidad aparente aumenta artificialmente. Se hundirá y se perderá permanentemente. Las lavadoras de fricción de alta velocidad que funcionan a más de 1000 RPM utilizan una intensa fuerza centrífuga para frotar las escamas contra una malla y eliminar la suciedad. Los tanques de lavado en caliente utilizan agua caliente y detergentes químicos para disolver los pegamentos rebeldes. Al eliminar estas variables externas, la verdadera densidad del polímero queda expuesta para una separación perfecta.
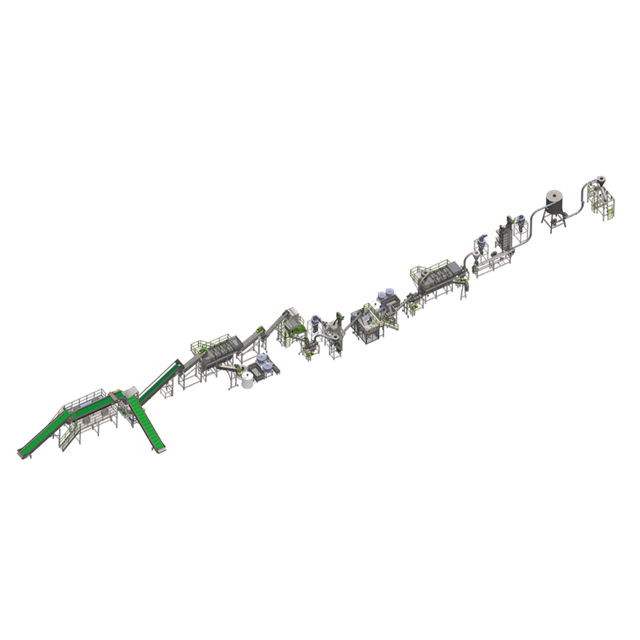
Para satisfacer las rigurosas demandas del reciclaje moderno, debe configurar su maquinaria con módulos especialmente diseñados. Comprender este desglose paso a paso es esencial para optimizar las operaciones de la planta.
Una profesional línea de lavado de reciclaje es una secuencia sincronizada de equipos especializados. Los sistemas construidos para plásticos rígidos suelen manejar capacidades que oscilan entre 500 y 2000 kilogramos por hora. El proceso comienza con una agresiva reducción de tamaño. Trituradoras de alta resistencia equipadas con cuchillas de acero endurecido derriban tubos agrícolas gruesos o paletas pesadas en hojuelas uniformes de 10 mm a 15 mm. La uniformidad es crucial para un flujo de agua constante.
Una vez granulados, los copos secos pasan a través de un trómel giratorio. Esta máquina actúa como un tamiz masivo. Permite que contaminantes pesados, como fragmentos de vidrio, rocas sueltas y fragmentos de metales pesados, caigan a través de la malla. Esto les impide destruir los equipos de lavado posteriores.
Después de la fase seca, el material pasa a la fase acuosa. Después de que el tanque flotador-sumidero aísle la corriente objetivo, se deben secar los plásticos. La humedad es el enemigo absoluto del proceso de extrusión. Los secadores centrífugos de alto rendimiento hacen girar los copos húmedos a altas velocidades. Los sistemas de calidad que utilizan componentes de acero inoxidable SUS304 expulsan el agua a través de un tamiz fino, lo que reduce el contenido de humedad final a menos del 1 por ciento. Los copos ya están perfectamente preparados para fundirse.
Una vez que los polímeros rígidos han sido identificados con precisión, clasificados mecánicamente y lavados rigurosamente, existen como escamas limpias de un solo polímero. Sin embargo, los fabricantes no pueden utilizar fácilmente escamas crudas para moldear por inyección nuevos productos. Debes transformar el material en gránulos uniformes y de alta densidad.
Esta transformación requiere introducir las escamas limpias en un sistema de extrusión especializado. Debido a que los plásticos rígidos como el HDPE y el PP tienen índices de flujo de fusión específicos, el proceso de extrusión debe controlarse con precisión. Las hojuelas se transportan neumáticamente a una tolva, se funden mediante tornillos giratorios dentro de un barril calentado y se empujan a través de un cabezal de troquel.
Para lograr una calidad comercial superior, las instalaciones utilizan una avanzada línea de peletización de PP PE HDPE . Estos sistemas cuentan con extrusión de doble etapa. Esto proporciona un proceso de fusión más largo y gradual que evita la degradación del polímero. Están equipados con zonas vitales de desgasificación al vacío para extraer la humedad residual y los gases volátiles. Si estos gases permanecen, los gránulos finales contendrán huecos de aire microscópicos, haciéndolos quebradizos. Se integran cambiadores de pantalla hidráulicos continuos para filtrar impurezas microscópicas. Esto garantiza que los gránulos extruidos finales sean sólidos y estén listos para la venta en el mercado de alta gama.
Invertir en equipos industriales de clasificación, lavado y peletización es un gasto de capital importante. Los administradores de instalaciones deben evaluar la maquinaria en función de la confiabilidad operativa a largo plazo, la dureza del material y los niveles de contaminación.
Al seleccionar un fabricante, priorice la personalización. Un tendedero estándar listo para usar rara vez se adapta a todas las instalaciones. Una planta que procesa plásticos rígidos agrícolas muy sucios requiere sistemas de filtración de agua y lavado por fricción significativamente más agresivos en comparación con una planta que maneja desechos de fábrica postindustriales limpios.
Evalúe meticulosamente la durabilidad de los componentes. Busque sistemas que utilicen acero bimetálico de alta calidad y resistente al desgaste para los tornillos de extrusión, ya que los plásticos rígidos son notoriamente abrasivos. Los diseños modulares que permiten futuras actualizaciones de capacidad son factores esenciales para garantizar que su planta de reciclaje siga siendo rentable en los años venideros.
La identificación de polímeros rígidos comienza con una comprensión fundamental de la ciencia de los materiales. Luego crece rápidamente mediante clasificación óptica avanzada y métodos de separación mecánica de alta resistencia. La eficiencia y rentabilidad generales de su planta de reciclaje dependen en gran medida de la calidad y configuración de su maquinaria de procesamiento.
Al integrar tecnologías de clasificación precisas con sistemas de lavado y extrusión de alto rendimiento, se garantiza la producción de pellets de plástico puros y altamente rentables. No permita que los residuos mezclados obstaculicen sus operaciones. Mejore hoy la eficiencia operativa de su instalación de reciclaje. Explore las soluciones de equipos personalizados de Jwell Recycling para maximizar la producción de su planta y asegurar su ventaja competitiva en el mercado.
Ambos polímeros flotan en agua debido a su baja densidad. Sin embargo, el PP es notablemente más rígido y produce un sonido distinto y más agudo cuando se deja caer sobre una superficie dura. En entornos comerciales, se utilizan escáneres avanzados de infrarrojo cercano para diferenciar con facilidad y precisión sus estructuras químicas a altas velocidades.
Utiliza un gran tanque flotante lleno de agua para separar los materiales según su gravedad específica. Los polímeros más ligeros, como el PE y el PP, flotan naturalmente en la superficie y se eliminan mecánicamente. Mientras tanto, los plásticos más pesados, como el PET y el PVC, se hunden hasta el fondo y se extraen por separado mediante sinfines especializados.
Sí, las líneas industriales modernas están diseñadas para procesar materiales altamente contaminados. Cuentan con arandelas de fricción de alta velocidad y tanques de lavado térmico en caliente diseñados para eliminar agresivamente el aceite de motor, los pegamentos resistentes y la suciedad incrustada antes de que el plástico se seque y se peletice.
El plástico negro es notoriamente difícil de clasificar porque los escáneres ópticos de infrarrojo cercano estándar se basan en el reflejo de la luz para identificar el polímero. Los pigmentos de negro de carbón absorben la luz infrarroja, haciendo que el plástico sea invisible para el sensor. Las instalaciones a menudo tienen que depender de métodos de clasificación alternativos o sensores especializados de plástico negro para procesar estos artículos.
La mezcla de PVC con PET provoca fallas catastróficas durante la fase de extrusión. El PVC se funde a una temperatura mucho más baja que el PET. Cuando se calienta a las temperaturas de procesamiento del PET, el PVC se quema y se degrada, liberando gas de ácido clorhídrico tóxico y corrosivo. Esto arruina todo el lote de plástico y daña gravemente la maquinaria de extrusión.


