
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-04 Origen:Sitio


Sólo 50 partes por millón. Eso es todo lo que se necesita para que un rastro microscópico de cloruro de polivinilo arruine por completo un lote completo de tereftalato de polietileno reciclado. Al estar en el suelo de una moderna planta de reciclaje, rápidamente te das cuenta de que hay mucho en juego. Cuando estos dos plásticos aparentemente idénticos se mezclan y entran en la fase de extrusión a alta temperatura, el cloruro de polivinilo se degrada rápidamente. Libera ácidos corrosivos que hacen que el plástico reciclado en perfecto estado se vuelva amarillo, quebradizo y estructuralmente inútil.
Abordar esta contaminación requiere mucho más que una clasificación básica. La separación de agua estándar simplemente no funciona aquí. En esta guía completa, exploraremos los desafíos químicos precisos y las realidades mecánicas de la separación por densidad. También nos sumergiremos en las tecnologías de sensores avanzadas implementadas en una instalación de procesamiento moderna para detectar y eliminar contaminantes, garantizando la máxima pureza absoluta del plástico reciclado.
Comprender la interacción volátil entre estos dos polímeros requiere observar de cerca sus umbrales térmicos y propiedades químicas. Si bien desempeñan funciones similares en los lineales de los supermercados, su comportamiento en condiciones de procesamiento industrial los hace totalmente incompatibles. Como ingenieros, observamos la dinámica térmica para comprender la raíz del problema.
El principal desastre se produce durante la fase de extrusión, donde las escamas de plástico cortadas se derriten para formar nuevos gránulos. El tereftalato de polietileno es un polímero robusto que requiere una temperatura de procesamiento relativamente alta. Por lo general, se funde suavemente entre 250 °C y 260 °C. Por el contrario, el cloruro de polivinilo es muy sensible al calor y comienza a degradarse térmicamente a temperaturas mucho más bajas, normalmente entre 160 °C y 200 °C.
Cuando una mezcla contaminada alcanza el alto calor necesario para la extrusión, los componentes perdidos sensibles al calor literalmente se queman. Esta degradación térmica libera gas tóxico de ácido clorhídrico. En lugar de simplemente ventilarse, este ácido actúa como un catalizador agresivo. Acelera la degradación hidrolítica de las cadenas poliméricas circundantes. El peso molecular se fractura, destruyendo fundamentalmente las propiedades físicas de todo el lote.
Si inspeccionara un lote contaminado que sale del cabezal de troquel, los efectos físicos son inmediatos y graves. Visualmente, el material quemado crea manchas negras duras y distintivas esparcidas por todo el plástico extruido. Peor aún, la reacción ácida hace que el plástico circundante experimente un color amarillento o marrón intenso. Esto arruina por completo la claridad óptica impecable que se espera del material reciclado de alta calidad.
Estructuralmente, esta descomposición química reduce drásticamente la viscosidad intrínseca del plástico. La viscosidad intrínseca es la medida principal del peso molecular de un polímero y dicta directamente su resistencia mecánica. Una caída repentina de la viscosidad intrínseca significa que el plástico resultante se vuelve increíblemente quebradizo. Las botellas de bebidas extraídas de este material comprometido no pasarán las pruebas de presión, se agrietarán fácilmente durante el transporte y comprometerán la seguridad del embalaje final.
No aislar y eliminar estos contaminantes conlleva enormes consecuencias económicas. Los operadores de plantas que se enfrentan a manchas negras, decoloración y resistencia mecánica deficiente encontrarán que el valor de mercado de su producción se desploma de la noche a la mañana.
Para una instalación que apunta a abastecer el lucrativo mercado de reciclaje botella a botella, las agencias de salud globales imponen estrictos estándares regulatorios de pureza. Exigen una contaminación casi nula para cualquier embalaje que entre en contacto con alimentos. Si un lote no supera estas rigurosas pruebas de pureza, se degrada inmediatamente a aplicaciones de menor valor, como flejes de poliéster o fibras sintéticas baratas. Esta rebaja afecta gravemente el retorno de la inversión, convirtiendo un producto premium en un producto básico con descuento.
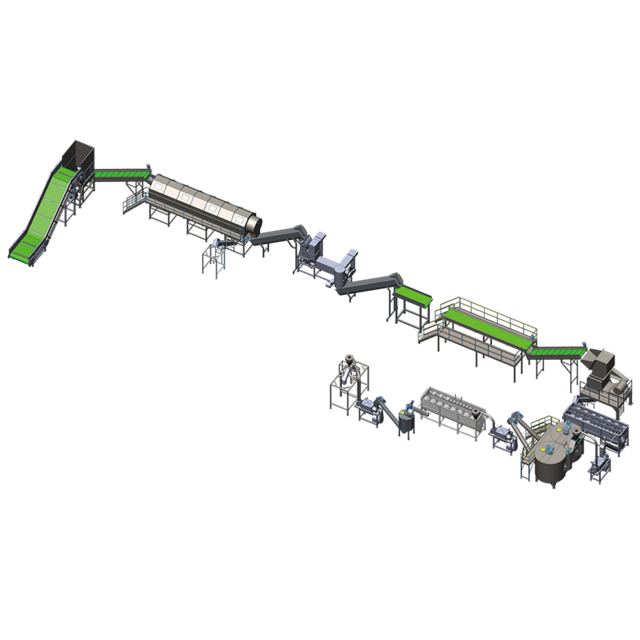
Para evitar una degradación química catastrófica, los materiales dañinos deben retirarse del arroyo lo antes posible. Las plantas de reciclaje modernas emplean sistemas de clasificación automatizados con muchos sensores en botellas enteras mucho antes de que el plástico llegue a las cuchillas giratorias de un granulador.
La espectroscopia de infrarrojo cercano sirve como caballo de batalla para la clasificación automatizada de polímeros. Imagínese una cinta transportadora de alta velocidad que mueve miles de botellas trituradas por minuto. Montados sobre el cinturón, sensores especializados dirigen longitudes de onda de luz específicas, típicamente entre 900 y 1700 nanómetros, hacia la caótica corriente de material.
Debido a que los polímeros tienen enlaces moleculares únicos, absorben y reflejan esta luz en distintas firmas espectrales. El sensor lee la luz reflejada, procesa los datos del espectro en milisegundos y diferencia instantáneamente los tipos de polímeros. Una vez identificada, una ráfaga sincronizada con precisión desde un conjunto de chorros de aire comprimido expulsa físicamente la botella no deseada a un conducto de rechazo. Si bien son muy eficientes, vale la pena señalar que los sensores a nivel de superficie ocasionalmente pueden tener problemas si una botella está muy oscurecida por una funda retráctil de cuerpo completo hecha de un plástico diferente.
Para superar las limitaciones de la reflexión de la luz a nivel de superficie, la transmisión de rayos X se utiliza como el estándar de oro definitivo para la detección. En lugar de depender de la óptica de superficie, esta tecnología penetra en el material para medir la densidad atómica.
El cloruro de polivinilo contiene cloro, un elemento con un número atómico de 17. El tereftalato de polietileno se compone enteramente de carbono, hidrógeno y oxígeno, todos los cuales tienen números atómicos mucho más bajos. A medida que los rayos X atraviesan los objetos del cinturón, los átomos de cloro más pesados absorben mucha más energía. Esto crea un contraste de densidad marcado e innegable que los sensores detectan inmediatamente. Debido a que los rayos X ven completamente a través del objeto, el sistema sigue siendo perfectamente preciso independientemente de la suciedad, las etiquetas de papel grueso o las fundas retráctiles opacas.
Una vez clasificadas las botellas enteras, se introducen en un granulador húmedo y se cortan en hojuelas pequeñas, normalmente de 10 a 12 mm de tamaño. En esta etapa, el material ingresa a la sección húmeda de la planta de reciclaje. En este caso, el proceso depende en gran medida de la dinámica de fluidos y la separación mecánica. Sin embargo, los operadores inmediatamente se topan con una frustrante limitación física.
| Propiedad | Tereftalato de polietileno | Cloruro de polivinilo | Desafío de ingeniería |
|---|---|---|---|
| Peso específico | 1,37 a 1,40 g/cm³ | 1,30 a 1,40 g/cm³ | Ambos materiales se hunden en el agua, lo que inutiliza la flotación estándar. |
| Punto de fusión | 250°C a 260°C | 160°C a 200°C | Los contaminantes se queman y liberan ácido a las temperaturas de procesamiento. |
| Apariencia Visual | Termoplástico transparente y rígido. | Termoplástico transparente y rígido. | Indistinguible a simple vista en líneas de alta velocidad. |
| Composición atómica | Carbono, Hidrógeno, Oxígeno | Contiene átomos de cloro. | Requiere tecnología avanzada de rayos X para el contraste de densidad atómica. |
La separación mecánica en agua depende completamente de la gravedad específica de los materiales que se procesan. El agua pura tiene un peso específico de exactamente 1,0 g/cm³. Cualquier material con una densidad más baja flotará naturalmente hacia la superficie, mientras que cualquier material más pesado se hundirá hasta el fondo.
El tanque de flotación-sumidero es un enorme recipiente lleno de agua y un componente crítico del proceso. Su trabajo principal es separar las valiosas escamas de las botellas de las tapas y las etiquetas de los anillos, que generalmente están hechas de polipropileno o polietileno de alta densidad. Cuando los copos molidos mezclados se sumergen en el agua, los materiales de la capa flotan inmediatamente hacia la superficie, donde las paletas giratorias los eliminan.
Sin embargo, debido a que nuestros dos plásticos objetivo comparten una gravedad específica casi idéntica muy por encima de 1,0, ambos se hunden directamente al fondo del tanque. La dinámica del agua simplemente no puede diferenciar entre los dos. Esta realidad física dicta que una línea de lavado de plástico estándar no puede completar el proceso de purificación por sí sola, lo que hace que la clasificación especializada de escamas sea una necesidad absoluta.
Aunque la densidad del agua no puede separar los dos plásticos que se hunden, sigue siendo obligatoria una configuración de lavado vigorosa. La limpieza de las escamas de plástico determina directamente la precisión de las máquinas ópticas altamente sensibles que se encuentran detrás.
Después de ser extraídos del fondo del tanque de flotación-sumidero, las escamas mixtas de hundimiento se bombean hacia módulos de lavado en caliente y lavado por fricción de alta velocidad. Dentro de las lavadoras industriales calientes, el agua se calienta a una temperatura de entre 85 °C y 90 °C y se dosifica fuertemente con detergentes químicos como la soda cáustica. Este ambiente agresivo y hirviente disuelve los pegamentos rebeldes, elimina por completo los residuos de etiquetas de papel y desinfecta los desechos orgánicos.
Después del baño termal, las escamas se arrojan a una lavadora de fricción. Operando a velocidades que a menudo exceden las 1000 RPM, el rotor utiliza una abrasión mecánica intensa para limpiar literalmente la superficie del plástico. Lograr este nivel de limpieza impecable es vital. Una línea de lavado y reciclaje de botellas de PET de alta ingeniería garantiza que no queden restos de suciedad o adhesivo en las escamas. Si una escama está cubierta con pegamento oscuro, una cámara óptica posterior podría identificarla erróneamente como un contaminante y expulsarla. Por el contrario, una capa de suciedad podría enmascarar un trozo de plástico tóxico, permitiendo que se deslice hacia el producto final.
Antes de la llegada de las cámaras ópticas ultrarrápidas, las instalaciones solían utilizar clasificación térmica para separar las hojuelas mecánicamente. Este método aprovecha inteligentemente los diferentes puntos de fusión discutidos anteriormente en nuestro análisis químico.
En un sistema de clasificación térmica, las escamas mezcladas limpias y secas se distribuyen uniformemente sobre un tambor transportador giratorio y calentado. La superficie del tambor se calibra cuidadosamente entre 150 °C y 200 °C. A esta temperatura específica, los copos buenos permanecen perfectamente sólidos y rígidos, rebotando naturalmente desde el extremo del tambor hacia un contenedor de recolección. Los contaminantes, sin embargo, comienzan a ablandarse y volverse muy pegajosos. Se adhieren a la superficie del metal caliente y se transportan debajo del tambor, donde una cuchilla raspadora especializada los desprende y los convierte en una pila de rechazo. Aunque es más antigua, sigue siendo una técnica de separación física científicamente sólida.
A pesar de los mejores esfuerzos durante la clasificación de botellas enteras, un porcentaje microscópico de fundas retráctiles o botellas perdidas inevitablemente se deslizará a través del granulador. Para alcanzar los rigurosos objetivos de pureza inferiores a 50 partes por millón exigidos por las marcas globales, la clasificación avanzada de escamas interviene como la última e impenetrable línea de defensa.
La clasificación óptica en escamas funciona exactamente con los mismos principios que la clasificación de botellas enteras, pero diseñada a microescala. Una vez que los copos están completamente secos, se alimentan por un conducto de caída libre iluminado o por un alimentador vibratorio.
A medida que la cascada de copos cae en el aire, cámaras de escaneo lineal a todo color de alta resolución y sensores láser de alta sensibilidad examinan miles de fragmentos por segundo. Estos sensores están finamente ajustados para detectar las diferencias visuales y espectrales microscópicas entre los polímeros. En el momento en que se identifica una escama mala en la cascada de plástico, la computadora del sistema activa una válvula microneumática. Una ráfaga de aire comprimido, fina como una aguja, dispara las escamas individuales fuera de la corriente, asegurando que solo el material puro continúe hasta el silo de ensacado.
Para operaciones que tratan con fardos muy contaminados o que apuntan al nivel más alto de cumplimiento de calidad alimentaria, la separación electrostática ofrece una solución impecable y sin agua. Este método aprovecha el efecto triboeléctrico, que es el fenómeno en el que ciertos materiales acumulan una carga eléctrica mediante la fricción física.
Las escamas mezcladas secas se introducen en un cilindro de carga giratorio donde se agitan agresivamente. Debido a sus distintas propiedades dieléctricas, las escamas buenas tienden a adquirir una carga superficial positiva, mientras que las contaminantes adquieren una carga negativa. Luego, el material cargado cae a través de un enorme campo eléctrico de alto voltaje que a menudo supera los 20.000 voltios. Las escamas cargadas positivamente tiran violentamente hacia el electrodo negativo y las escamas cargadas negativamente se desvían hacia el electrodo positivo. Esto divide la corriente perfectamente en el aire, separando materiales de idéntica apariencia y densidad con una asombrosa precisión del 99,5 por ciento.
Si analizamos el panorama más amplio del reciclaje de polímeros, la industria está atravesando actualmente un cambio de paradigma masivo. Impulsado por una intensa presión legislativa, como los mandatos globales para un contenido mínimo de reciclado posconsumo en los envases de bebidas, el mercado se está alejando rápidamente del downcycling. En el pasado, los lotes ligeramente contaminados se vendían simplemente a fabricantes de fibras para alfombras o de flejes. Hoy en día, la prima económica reside enteramente en el reciclaje de circuito cerrado, botella a botella.
Este impulso a la circularidad ha provocado rápidas innovaciones en la tecnología de clasificación. Actualmente estamos viendo la integración de inteligencia artificial y algoritmos de aprendizaje automático combinados con imágenes hiperespectrales. Estos sistemas inteligentes se someten a una formación continua para reconocer envases complejos de varias capas y fundas retráctiles muy impresas que tradicionalmente confundían a los sensores ópticos estándar. Además, la industria está probando tecnologías de marcas de agua digitales y trazadores fluorescentes. Estos avances permiten a los clasificadores ópticos leer instantáneamente la composición del material específico de una botella a medida que avanza por la cinta. A medida que las marcas continúan experimentando con diseños de envases novedosos, las instalaciones de reciclaje se ven obligadas a adoptar estos sistemas de hiperpureza impulsados por IA solo para seguir siendo competitivos y cumplir con estándares de seguridad cada vez más estrictos.
Toda la infraestructura multimillonaria de clasificación y lavado existe para un único propósito. Ese propósito es entregar una materia prima impecable y no contaminada al extrusor.
Una vez que el material supera el desafío óptico y electrostático y se verifica su pureza, se somete a cristalización y deshumidificación. Este polímero es altamente higroscópico, lo que significa que absorbe la humedad del aire ambiente. Si se derriten mientras están húmedas, las moléculas de agua cortarán las cadenas de polímero, lo que provocará la misma caída devastadora de la viscosidad intrínseca causada por la contaminación ácida.
Dentro de la extrusora de alta temperatura, los copos puros y secos se funden, se homogeneizan y pasan a través de una zona de desgasificación al vacío para extraer los compuestos orgánicos volátiles restantes. Como los contaminantes se han eliminado con éxito, el plástico se funde suavemente sin liberar gases corrosivos. Los sistemas de alta gama utilizan una bomba de vacío de raíces para un escape de alto vacío para garantizar una preservación molecular óptima. El polímero fundido se filtra a través de cambiadores de pantalla microscópicos, se empuja a través de un cabezal de troquel, se enfría en un baño de agua y se corta en gránulos uniformes y cristalinos. Este meticuloso proceso es el sello distintivo de la producción profesional de pellets de PET..
Para una planta de reciclaje, lograr la certificación de calidad alimentaria es el punto de referencia definitivo de excelencia operativa. Los organismos reguladores exigen estrictamente que los plásticos reciclados utilizados en contacto directo con alimentos no transfieran ningún químico, olor o sabor desagradable nocivo. Esto a menudo requiere que los niveles de contaminación se mantengan estrictamente por debajo de 10 partes por millón.
Al implementar una estrategia rigurosa de detección y eliminación de múltiples etapas, las instalaciones pueden cumplir consistentemente con estos estándares inflexibles. Esta pureza impecable es lo que permite que el producto final se venda con un precio superior, cerrando con éxito el círculo de los envases sostenibles.
Abordar la contaminación persistente no es una solución de un solo paso. Requiere un enfoque holístico y personalizado para el diseño de las instalaciones. Los administradores de plantas deben evaluar continuamente su infraestructura de procesamiento para mantenerse al día con la complejidad cambiante de los desechos posconsumo.
Al seleccionar el equipo, considere estas pautas de ingeniería prácticas:
La compra de maquinaria de reciclaje industrial es un gasto de capital enorme. Exige asociarse con fabricantes de equipos experimentados que comprendan profundamente la química matizada de los polímeros. Los operadores de instalaciones deben priorizar proveedores que ofrezcan sistemas modulares integrados donde los granuladores, lavadoras y secadoras estén diseñados para comunicarse y operar en perfecta sincronización.
Si bien estos dos plásticos pueden parecer idénticos a simple vista y compartir densidades físicas frustrantemente similares, la ingeniería moderna ha hecho que separarlos sea completamente posible. La amenaza de degradación química, amarillamiento y falla estructural es grave, pero es manejable con el enfoque y la tecnología adecuados.
La detección y eliminación efectivas deben ocurrir en múltiples etapas, comenzando con la clasificación óptica y por rayos X en botellas enteras, y terminando con la separación electrostática y láser puntual en las hojuelas picadas. Los gerentes de plantas y los operadores de reciclaje deben evaluar críticamente sus líneas de procesamiento actuales hoy.
Si sus instalaciones están luchando contra la contaminación o buscan actualizarse a una producción premium de calidad alimentaria, explore las soluciones de alta ingeniería de Jwell. Desde líneas avanzadas de fricción de lavado en caliente hasta extrusoras peletizadoras de precisión de un solo tornillo, Jwell proporciona la tecnología industrial necesaria para asegurar su lugar en la economía circular del plástico. Póngase en contacto con Jwell hoy para personalizar su próxima línea de procesamiento de alta pureza y maximizar la rentabilidad a largo plazo de su producción.
Para un reciclaje botella a botella de alta calidad, el estándar de la industria exige menos de 50 partes por millón de contaminación. Sin embargo, muchas aplicaciones estrictas de calidad alimentaria y fabricantes de envases premium exigen que el nivel de contaminación se mantenga por debajo de 10 partes por millón. Superar estos límites altera drásticamente la estabilidad química y la apariencia física del producto final, lo que provoca rechazos de lotes y pérdidas financieras.
No. Debido a que ambos plásticos comparten una gravedad específica que es más pesada que el agua, generalmente alrededor de 1,38 g/cm³, ambos se hunden. Los tanques de flotación-sumidero mecánicos son excelentes para flotar en tapas de poliolefina livianas, pero no pueden separar dos materiales que se hunden. Para lograr una verdadera separación, las instalaciones deben implementar tecnologías de clasificación térmica, electrostática u óptica aguas abajo.
Ambos son polímeros termoplásticos transparentes y duraderos que se utilizan mucho en la industria mundial del embalaje. Poseen índices de refracción y propiedades de transmisión de luz similares. Sin equipos especializados como transmisión de rayos X o sensores de infrarrojo cercano, son prácticamente indistinguibles para el ojo humano, especialmente cuando se mueven rápidamente sobre una cinta transportadora de clasificación de alta velocidad.
El lavado en caliente en sí no extrae mecánica o químicamente el contaminante del flujo de material. Sin embargo, una secuencia de lavado de alta calidad utiliza agua hirviendo y detergentes cáusticos para eliminar pegamentos rebeldes, etiquetas de papel y desechos orgánicos. Esto asegura que las escamas de plástico estén perfectamente limpias. Las escamas limpias son absolutamente esenciales porque permiten que los clasificadores ópticos de escamas posteriores detecten y expulsen los materiales nocivos con precisión sin interferencias de suciedad o adhesivos.
Cuando se expone a altas temperaturas de extrusión, el plástico a base de cloro se quema y libera ácido clorhídrico. Este ácido ataca las cadenas moleculares circundantes, provocando un intenso color amarillento, manchas de carbón negro y una caída masiva de la viscosidad intrínseca. El plástico resultante se vuelve muy quebradizo y estructuralmente inseguro para los envases de bebidas a presión.
La clasificación por infrarrojo cercano mide la reflexión superficial de longitudes de onda de luz específicas para identificar enlaces moleculares. Es rápido y eficiente, pero puede ser engañado por mangas retráctiles de cuerpo completo. La clasificación por rayos X, por el contrario, penetra en todo el objeto para medir la densidad atómica. Detecta fácilmente los átomos de cloro más pesados dentro del plástico, independientemente de las etiquetas de la superficie, la suciedad o las mangas opacas, lo que lo convierte en el método de detección más preciso disponible.


