
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-11 Origen:Sitio


Imagine una línea de extrusión de láminas de alta velocidad funcionando sin problemas. El producto principal se ve perfecto. Sin embargo, el corte continuo de bordes irregulares genera silenciosamente un flujo implacable de chatarra. En muchas fábricas, los bordes extruidos desperdician hasta el 15 por ciento de valiosas materias primas. Reciclar este recorte es una necesidad económica absoluta. Sin embargo, introduce una vulnerabilidad crítica a su proceso. Contaminación cruzada.
Mezclar diferentes grados y colores de plástico o variar los índices de flujo de fusión durante la recuperación arruina la calidad del producto. Conduce directamente a costosos defectos de fabricación y rollos rechazados. Mantener la pureza del polímero requiere un enfoque estratégico para el manejo de materiales y la reducción de tamaño. Al implementar sistemas de reciclaje dedicados y protocolos rigurosos en el taller, puede recuperar esta chatarra de manera segura. Su producto final permanece completamente intacto.
Los cambios recientes en el mercado muestran un impulso masivo hacia la fabricación sin desperdicio. Impulsados por estrictos mandatos ambientales globales y los precios fluctuantes de la resina virgen, los gerentes de planta se están alejando rápidamente de las salas de molienda centralizadas y desordenadas. El estándar de la industria está cambiando hacia la recuperación en línea descentralizada y de circuito cerrado. Esta evolución minimiza la manipulación de materiales. Más importante aún, sirve como la defensa definitiva contra los riesgos de contaminación cruzada inherentes al procesamiento por lotes tradicional.
En la extrusión de láminas, películas y perfiles de plástico, el corte de bordes es una realidad inevitable. Los operadores deben extruir la banda un poco más ancha que la especificación objetivo para lograr tolerancias dimensionales precisas. Estos bordes irregulares se cortan y retiran continuamente. Este proceso de recorte garantiza la integridad dimensional del producto final. Sin embargo, genera un flujo continuo y de gran volumen de chatarra. Dependiendo del ancho del producto final y del proceso de extrusión específico, este recorte representa del 5 al 15 por ciento del rendimiento total de la materia prima.
Recuperar este material es financieramente crítico. Aun así, conlleva un riesgo importante. Cuando se mezclan accidentalmente diferentes grados de plástico o familias de polímeros durante el proceso de recuperación, el lote resultante se ve fundamentalmente comprometido.
He visto a operadores arrojar apresuradamente un rollo de poliestireno de alto impacto en un contenedor designado para poliestireno de uso general. Ese único error altera el comportamiento de fusión dentro del cilindro extrusor. La mezcla de índices de flujo de fusión variables produce un aumento repentino. El plástico fundido sale del molde a presiones fluctuantes. Esto provoca severas variaciones de calibre e inconsistencias de espesor en la hoja final. Además, la mezcla de polímeros incompatibles como el tereftalato de polietileno y el cloruro de polivinilo desencadena una degradación química catastrófica. El cloruro de polivinilo se descompone a las temperaturas de procesamiento más altas requeridas para el tereftalato de polietileno. Esto libera gas de ácido clorhídrico. Corroe severamente los costosos tornillos cilíndricos y destruye instantáneamente toda la producción.
Las consecuencias financieras de la mezcla de calidades se extienden mucho más allá de un solo lote arruinado. La chatarra de plástico puro de grado único conserva un inmenso valor de mercado. Compensa la compra de resina virgen costosa en una proporción casi de uno a uno. Una vez que se mezclan las calidades, el material se degrada inmediatamente. La chatarra mixta a menudo se vende a recicladores secundarios por unos centavos de dólar, suponiendo que se pueda encontrar un comprador. En consecuencia, los administradores de las instalaciones se ven obligados a comprar resina virgen adicional para compensar el material perdido. Esto erosiona directamente los márgenes de beneficio de la empresa.
Específicamente, los fabricantes deben elegir entre dos flujos de trabajo de recuperación de materiales principales. Cada uno ofrece distintas ventajas, pero difieren enormemente en su capacidad para proteger el grado de pureza.
Los sistemas de reciclaje en línea procesan los bordes inmediatamente. Lo devuelven directamente al mismo extrusor que lo produjo. El recorte continuo se extrae directamente desde la estación de corte hasta una trituradora. Desde allí, las hojuelas resultantes se transportan neumáticamente de regreso a la tolva del extrusor en tiempo real.
Esto crea un verdadero ecosistema de circuito cerrado. El material nunca sale de la línea de producción activa. Por lo tanto, el riesgo de mezclar diferentes grados, colores o familias de polímeros se reduce a cero. Garantiza absoluta trazabilidad y pureza del material.
Por el contrario, el reciclaje fuera de línea implica recoger los recortes de los bordes en carretes grandes o dirigirlos a contenedores de recogida. Luego, el material se transporta a un área centralizada para su procesamiento por lotes en un momento posterior.
Si bien esto requiere menos capital inicial, introduce un alto riesgo de error humano. Mantener la pureza del grado en una configuración fuera de línea exige controles administrativos estrictos. Las instalaciones deben implementar etiquetado estandarizado, utilizar contenedores codificados por colores y aplicar procedimientos rigurosos de limpieza de máquinas entre el procesamiento de diferentes lotes de materiales.
| Característica | Reciclaje en línea | Reciclaje por lotes fuera de línea |
|---|---|---|
| Riesgo de contaminación | Cerca de cero | Alto |
| Requisito laboral | Mínimo a ninguno | Alto manejo manual |
| Inversión de capital | Moderado a alto | Bajo a moderado |
| Huella | Integración del lado de la línea | Requiere sala de molienda central |
En el centro de cualquier estrategia de reducción de tamaño se encuentran los equipos industriales de alta resistencia diseñados para romper y cortar los desechos de plástico en escamas uniformes. Una de alta calidad máquina trituradora de plástico funciona mediante un eje giratorio central equipado con robustas palas de rotor. Por ejemplo, los modelos avanzados utilizan una tecnología de corte en forma de V. Este diseño empuja el material hacia el centro del rotor, evitando la fricción de las paredes laterales y asegurando un corte uniforme. Las hojas cortan agresivamente contra las hojas del estator estacionarias montadas dentro de una cámara de corte reforzada. Debajo de este mecanismo de corte se encuentra una pantalla de tamaño. El plástico permanece atrapado en la cámara hasta que es lo suficientemente pequeño como para pasar por los orificios de la pantalla.
En instalaciones que dependen del procesamiento por lotes fuera de línea, el diseño interno de la trituradora dicta la eficacia con la que se puede mantener la pureza del grado. La maquinaria antigua es muy difícil de limpiar. Las escamas pequeñas quedan fácilmente atrapadas en la tolva, los espacios del rotor o el soporte de la criba. Cuando se introduce un nuevo lote de un grado diferente, estas escamas ocultas inevitablemente se desprenden. Contaminan instantáneamente el nuevo material.
Las trituradoras modernas diseñadas específicamente para la preservación de la calidad presentan diseños de concha o mecanismos de acceso sin herramientas. Estas innovaciones permiten a los equipos de mantenimiento abrir completamente la cámara de corte, dejar caer la criba y aspirar completamente la máquina en cuestión de minutos. La limpieza rápida y verificable es esencial para prevenir la contaminación cruzada durante los cambios de material.
La acción mecánica de triturar el plástico rígido genera una intensa fricción. Si una trituradora funciona a velocidades excesivamente altas o utiliza cuchillas desafiladas, genera calor excesivo. Este estrés térmico puede degradar prematuramente el polímero. Altera las propiedades mecánicas incluso antes de que el material llegue a la extrusora. El corte ineficiente también genera un exceso de polvo plástico. Este polvo se quema instantáneamente al entrar en contacto con el tornillo extrusor calentado, manifestándose como motas negras en el producto final. Las trituradoras de alta gama combaten esto utilizando una dinámica de corte de baja velocidad y alto torque y geometrías de cuchilla optimizadas. Cortan el plástico limpiamente, manteniendo el material fresco y libre de polvo.
Las características físicas de su borde determinan la geometría de corte requerida. El recorte de película flexible requiere una acción de corte similar a una tijera para cortar el material elástico sin romperlo. El recorte de láminas rígidas exige un ángulo de corte mucho más robusto y de alto impacto. Esto rompe y corta el polímero rígido sin detener el motor.
Cuando se trata de recortes de bordes rígidos continuos desde una línea de extrusión de láminas, las tolvas estándar alimentadas por gravedad se quedan cortas. El material rígido y continuo no avanzará suavemente. Con frecuencia se produce un puente o se atasca en la garganta de la tolva.
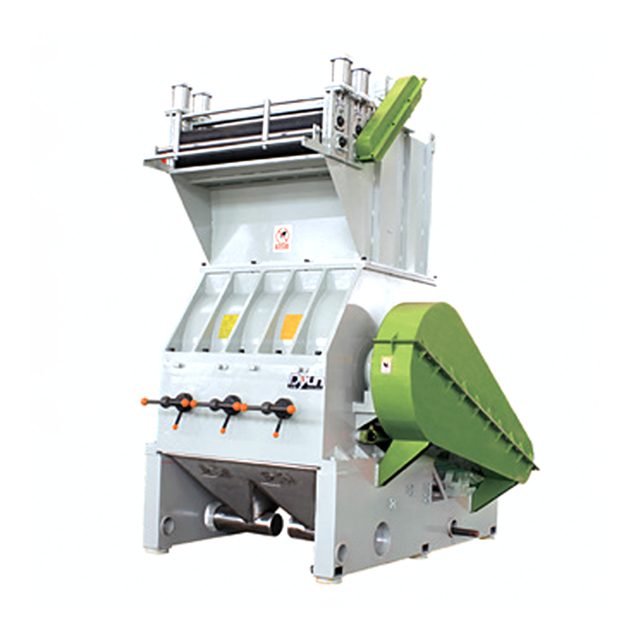
Para superar este cuello de botella, los fabricantes utilizan una trituradora de láminas de plástico especializada equipada con una unidad de tracción sincronizada. La serie DYPS-P, por ejemplo, integra rodillos de presión motorizados directamente encima de la cámara de corte. Un variador de frecuencia sincroniza perfectamente la velocidad del rodillo con la salida de la línea de extrusión. La unidad de tracción agarra la banda continua y la arrastra hacia las cuchillas con la misma velocidad. Esta tensión constante evita atascos en la línea, regula el volumen de material que ingresa a la cámara y, en última instancia, da como resultado tamaños de escamas altamente uniformes.
Debido a que las trituradoras en línea están ubicadas directamente al lado de la línea de extrusión donde trabajan los operadores, el control del ruido es un factor de seguridad crítico. Las unidades modernas cuentan con recintos insonorizados de doble pared que amortiguan drásticamente el ruido de altos decibeles del plástico al romperse. Además, estos sistemas están altamente automatizados. Una vez triturado el material, un sistema de soplado integrado evacua inmediatamente las escamas a través de tuberías neumáticas antiestáticas. Los transporta directamente a una válvula proporcional situada encima de la tolva del extrusor. Esto elimina por completo la manipulación manual de materiales.
Una vez que el recorte del borde se haya reducido con éxito a escamas, debe decidir cómo reintroducirlo en producción. Para muchas configuraciones en línea, los copos triturados se pueden devolver directamente a la tolva del extrusor junto con los pellets vírgenes. Sin embargo, esto suele limitarse a un porcentaje bajo. Por lo general, su límite es del 10 al 15 por ciento del alimento total.
Esta limitación se debe a diferencias en la densidad aparente. Los pellets vírgenes son densos y uniformes. Los copos triturados son más claros e irregulares. Si se introduce una alta proporción de escamas de baja densidad, el tornillo extrusor tiene dificultades para transportar el material de manera consistente. Esto da como resultado fluctuaciones de presión en la matriz y una caída en el rendimiento general.
Cuando las operaciones requieren un alto porcentaje de contenido reciclado, las hojuelas trituradas deben volver a convertirse en gránulos uniformes. Lograr esto requiere una línea de peletización de plástico rígido dedicada.
Equipos como el sistema JWL Single Stage procesan las escamas a través de varias etapas distintas. Primero, las hojuelas se dosifican en el cilindro del extrusor. El corte mecánico del tornillo optimizado derrite suavemente el plástico. Fundamentalmente, las zonas de ventilación al vacío extraen la humedad y los compuestos orgánicos volátiles durante la fase de desgasificación. Esto evita huecos en el producto final. Los filtros de fusión continuos eliminan las impurezas microscópicas. Finalmente, la masa fundida limpia se empuja a través de una placa troqueladora y se corta en gránulos perfectamente uniformes.
El propio proceso de peletización debe controlarse estrictamente. Una tensión de corte excesiva o una mala gestión del perfil de temperatura pueden romper las cadenas de polímeros. Las líneas de peletización avanzadas utilizan sistemas de temperatura con controladores lógicos programables precisos y diseños de tornillos optimizados para fundir el material suavemente. Esto garantiza que los gránulos reciclados resultantes presenten exactamente las mismas características de flujo y resistencia mecánica que la resina virgen original.
Mantener la pureza de sus grados de polímero durante el proceso de reciclaje requiere una disciplina operativa rigurosa. Cuando los gerentes de fábrica implementan protocolos estrictos, el riesgo de contaminación cruzada disminuye significativamente. A continuación se muestra un marco altamente práctico diseñado para administradores de instalaciones de extrusión.
El método más infalible para evitar la mezcla de grados es la segregación de equipos. Siempre que el espacio de las instalaciones y los gastos de capital lo permitan, asigne una trituradora específica a una sola familia de polímeros. Lo ideal es dedicarlo a un solo color y grado.
Para líneas de extrusión continua, la instalación de una trituradora dedicada equipada con una unidad de tracción sincronizada directamente al lado de la línea garantiza que los recortes nunca abandonen el sistema de circuito cerrado. Este aislamiento físico elimina la posibilidad de error humano en el enrutamiento de materiales.
En instalaciones donde dedicar una sola máquina a un solo grado no es financieramente viable, el procesamiento por lotes se vuelve necesario. El período de transición entre cambios de materiales es donde ocurre con mayor frecuencia la contaminación cruzada. Es fundamental implementar un procedimiento operativo estándar de limpieza y purga obligatorio y documentado.
| Paso | Acción requerida | Justificación técnica |
|---|---|---|
| Bloqueo y etiquetado | Desconecte todas las fuentes de energía y asegure la máquina con candados. | Garantiza absoluta seguridad del operador durante el proceso de limpieza interna. |
| Acceso a la cámara | Abra la cámara de corte y retire completamente la malla de tamaño. | Otorga acceso visual completo al rotor, las palas del estator y los orificios de la pantalla donde se esconden las escamas. |
| Purga de alta presión | Utilice aire comprimido industrial para desalojar las partículas atrapadas en las grietas de las cuchillas. | Elimina el polvo fino y los microplásticos que la limpieza manual podría pasar por alto. |
| Aspiración industrial | Aspire toda la cámara, la tolva y el conducto de descarga con un sistema HEPA. | Extrae completamente las partículas desalojadas del entorno inmediato. |
| Inspección visual | Un supervisor debe inspeccionar la cámara con una linterna de alto brillo antes de cerrarla. | Proporciona una capa secundaria de responsabilidad para garantizar residuos cero. |
Depender del trabajo manual para transportar hojuelas trituradas en contenedores abiertos a través de una fábrica concurrida invita al desastre. El polvo en suspensión proveniente de otros procesos, los derrames accidentales o el simple hecho de que los operadores arrojen el material en el contenedor equivocado pueden arruinar instantáneamente un lote de molduras recicladas de alta calidad.
Para mitigar esto, las instalaciones deben utilizar sistemas de transporte neumático de tubería cerrada. Una vez que se procesa el borde, un sistema de soplador automatizado transporta las escamas uniformes a través de tuberías selladas directamente a un silo de almacenamiento designado. Este manejo de circuito cerrado elimina la variable del error humano de la ecuación del transporte de materiales.
Cuando el reciclaje fuera de línea es inevitable, la trazabilidad se convierte en su principal defensa. Cada rollo de borde o contenedor de chatarra suelta debe tratarse con el mismo rigor de control de inventario que la resina virgen entrante.
Implemente un sistema integral de etiquetado de códigos de barras o RFID para todos los recortes de bordes fuera de línea. Las etiquetas deben mostrar claramente el tipo de polímero, el grado específico, el color, el índice de flujo de fusión y la fecha y hora exactas de extrusión. Además, utilice contenedores de recogida codificados por colores. Si un operador intenta introducir un rollo con etiqueta azul en una trituradora actualmente designada para un material de contenedor rojo, la discrepancia visual sirve como una advertencia inmediata e intuitiva para detener el proceso.
La condición física del mecanismo de corte impacta directamente en la calidad del material. Las palas del rotor o del estator desafiladas no cortan limpiamente el plástico. En lugar de eso, aplastan y destrozan la moldura. Este corte ineficiente genera una fricción excesiva, lo que lleva a una acumulación de calor que degrada prematuramente el peso molecular del polímero.
Las cuchillas desafiladas también producen una gran cantidad de polvo. Cuando estas partículas microscópicas regresan a la extrusora, se derriten mucho más rápido que las escamas más grandes. Esto provoca una degradación localizada y un comportamiento de fusión inconsistente. Establezca un programa de mantenimiento estricto para verificar el filo de las palas y calibrar el espacio libre entre las palas del rotor y el estator.
Para los ejecutivos de fabricación, la inversión en equipos especializados de reciclaje de molduras de bordes debe estar justificada por un claro retorno de la inversión. Ver el recorte de bordes como un desperdicio inevitable es un paso en falso financiero crítico. Se trata de una materia prima muy valiosa que ya ha generado costes de procesamiento. La actualización a tecnología que preserva la calidad transforma este costo irrecuperable en una recuperación inmediata del capital.
El principal impulso financiero para mejorar la maquinaria de reciclaje es la compensación directa de la compra de resina virgen. Cuando los recortes de borde de extrusión se mezclan con otros grados, se degradan y se venden por una fracción de su valor original. Mantener la calidad pura permite a la instalación reutilizar todos los recortes, reemplazando el material virgen libra por libra.
Considere una instalación de extrusión que opera una línea de láminas que produce 1000 kilogramos de material por hora, con una tasa de desperdicio de recortes del 10 por ciento. Esto genera 2.400 kilogramos de cantos al día. Si la resina virgen cuesta 1,50 dólares el kilogramo y la chatarra mixta se vende a 0,50 dólares el kilogramo, la instalación pierde 1 dólar por cada kilogramo de residuos mixtos. Eso se traduce en una pérdida anual masiva. Al invertir en una trituradora en línea dedicada que alimenta escamas puras directamente a la extrusora, la instalación recupera todo ese valor. El período de recuperación de la inversión de los equipos de trituración de alta gama suele realizarse dentro de los primeros tres a seis meses de funcionamiento.
Si bien la alimentación directa de escamas es muy eficiente para una recuperación de bajo porcentaje, las instalaciones que generan mayores volúmenes de chatarra deben llevar la reducción de tamaño un paso más allá. Integrar una línea de peletización es la decisión más sensata desde el punto de vista financiero para la recuperación de grandes volúmenes. Al fundir hojuelas puras bajo controles precisos de temperatura y cortarlas en gránulos uniformes, los fabricantes logran una densidad aparente constante que refleja la resina virgen. Esto permite que las operaciones ejecuten hasta un 100 por ciento de contenido reciclado en ciertas capas no críticas de productos coextruidos. Reduce drásticamente los gastos generales de materia prima.
Los métodos de reciclaje más antiguos y fuera de línea requieren mucha mano de obra. Los operadores pasan incontables horas recogiendo manualmente los recortes, transportándolos por las instalaciones, introduciéndolos en los granuladores centrales y limpiando los derrames. Esta manipulación manual continua aumenta los costes laborales y aumenta el riesgo de contaminación cruzada.
Los sistemas automatizados modernos eliminan estos requisitos. Una trituradora especializada con una unidad de tracción tira automáticamente el recorte a la velocidad exacta de la línea de extrusión. Los sopladores se encargan del transporte. Luego, los gerentes de planta pueden reasignar esta mano de obra a tareas de mayor valor, como control de calidad y optimización de máquinas.
El recorte de los bordes no es un desperdicio. Es una materia prima de gran valor. Sin embargo, su valor económico y estructural sólo se conserva si los grados de polímero se mantienen estrictamente separados. Los materiales mezclados pierden su integridad rápidamente, lo que provoca fallos de producción y graves pérdidas económicas. Invertir en la tecnología de reciclaje adecuada es una medida estratégica que protege sus resultados.
Evalúe sus tasas actuales de desechos de fábrica y los procedimientos de manejo de materiales hoy. Deja de dejar dinero sobre la mesa a través de chatarra plástica mixta. Para las instalaciones que buscan mejorar su infraestructura, asociarse con un líder probado de la industria garantiza que obtendrán la maquinaria exacta que se adapta a sus requisitos de polímeros. Visite Jwell para explorar soluciones especializadas de trituración, tracción y peletización diseñadas para cerrar el círculo de forma segura en su fábrica.
Mientras que las trituradoras estándar funcionan excepcionalmente bien para el procesamiento por lotes de piezas sueltas o desechos fuera de línea, el recorte continuo de bordes presenta un desafío mecánico único. Las trituradoras estándar dependen de la alimentación por gravedad. Esto hace que el recorte continuo se enrede, atasque el rotor o avance de manera inconsistente. Para líneas de extrusión continua, es absolutamente necesaria una trituradora especializada equipada con una unidad de tracción. Esta unidad utiliza rodillos motorizados para agarrar el recorte continuo y tirarlo hacia la cámara de corte a la velocidad exacta y sincronizada de la línea de extrusión. Esto garantiza un tamaño de escama uniforme y evita interrupciones en la línea.
La prevención de la contaminación cruzada requiere una limpieza metódica y exhaustiva entre cambios de material. Los administradores de instalaciones deben utilizar trituradoras diseñadas con diseños tipo almeja o desplegables de fácil acceso que no requieran herramientas especializadas para abrirse. El proceso de limpieza implica estrictos procedimientos de bloqueo, la eliminación completa de la rejilla de tamaño y el uso de aire comprimido a alta presión para eliminar el polvo atrapado en las grietas de la hoja. A esto le debe seguir una aspiración industrial HEPA para extraer todas las partículas restantes de la tolva y la cámara. Termine siempre con una inspección visual obligatoria.
La decisión entre reutilizar las escamas directamente o invertir en una línea de peletización depende completamente de su proceso de producción y del porcentaje objetivo de material reciclado. Si introduce una proporción pequeña, como del 5 al 15 por ciento, en la extrusora principal junto con los pellets vírgenes, los copos limpiamente cortados suelen ser suficientes. Sin embargo, los copos tienen una densidad aparente mucho menor que los pellets. Esto provoca puentes en la tolva a volúmenes más altos. Si planea utilizar un alto porcentaje de material reciclado, o tiene la intención de almacenarlo o venderlo, es necesaria una línea de peletización para garantizar una densidad aparente uniforme y un comportamiento de fusión estable.
El reciclaje en línea es un proceso de circuito cerrado totalmente automatizado en el que el equipo de reciclaje se coloca directamente al lado de la línea de extrusión. El recorte del borde se introduce continuamente en la trituradora y las escamas resultantes se devuelven inmediatamente a la tolva del extrusor. Esto prácticamente elimina el riesgo de mezclar grados. El reciclaje fuera de línea implica recolectar los recortes continuos en rollos grandes o en contenedores, que luego se transportan a un área central para el procesamiento por lotes. Si bien el reciclaje fuera de línea requiere menos capital inicial, introduce riesgos significativos de error humano y mezcla accidental de grados.
El porcentaje máximo depende en gran medida de la densidad aparente del material y de las especificaciones del producto final. Cuando se alimentan hojuelas trituradas directamente a la tolva junto con pellets vírgenes, la mayoría de las líneas tienen un límite de entre el 10 y el 15 por ciento para evitar problemas de alimentación del tornillo extrusor. Sin embargo, si primero procesa el borde del borde a través de una línea de peletización para restaurar su densidad aparente para que coincida con la resina virgen, a menudo puede ejecutar hasta un 100 por ciento de contenido reciclado en las capas centrales no críticas de las láminas coextruidas.
Si el borde del borde se mantiene puro y se procesa correctamente, no debería afectar el calibre final de la hoja. Sin embargo, si mezcla diferentes grados con diferentes índices de flujo de fusión, o si introduce una oleada masiva de escamas de baja densidad en la tolva, la extrusora experimentará severas fluctuaciones de presión. Estas caídas de presión en el cabezal del troquel provocan directamente variaciones de calibre y espesores desiguales de la lámina. La alimentación sincronizada y el tamaño uniforme de las escamas son fundamentales para mantener una presión de extrusión estable.


