
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-10 Origen:Sitio


Los precios de las resinas plásticas vírgenes siguen siendo implacablemente volátiles. Los gerentes de producción enfrentan una intensa presión para proteger sus resultados operativos. Mientras tanto, la fabricación sostenible ya no es sólo una jerga de marketing. Es una realidad regulatoria estricta.
Camine por el piso de cualquier instalación de moldeado concurrida y verá piezas defectuosas, bebederos y guías abarrotando el espacio. No es necesario descartarlos como residuos industriales. Al implementar una estrategia de reciclaje de circuito cerrado, los fabricantes pueden transformar esta chatarra en una materia prima de gran valor conocida como triturado. Lograr una integración perfecta del material reciclado requiere algo más que simplemente arrojar las piezas rechazadas a una trituradora. Exige controles operativos precisos, un conocimiento profundo de la historia térmica del polímero y la implementación del equipo de reducción de tamaño correcto para garantizar que la producción coincida con la calidad de los pellets vírgenes.
Esta guía completa explora la mecánica exacta de la creación de material triturado listo para producción. Detallaremos las mejores prácticas para reintroducirlo en sus líneas de fabricación y destacaremos las opciones de equipos críticos que dictan el retorno de su inversión final.
En la fabricación de plástico industrial, el triturado se refiere al material plástico granulado reutilizable producido cortando mecánicamente chatarra postindustrial. Durante operaciones estándar como el moldeo por inyección, el moldeo por soplado o la extrusión, un cierto porcentaje del material inevitablemente se convierte en chatarra. En lugar de desechar estos canales, bordes y piezas rechazadas, las instalaciones los procesan mediante equipos de reducción de tamaño. Esto crea un granulado uniforme, similar a un gránulo, que se puede devolver directamente a la tolva del extrusor.
Análisis de mercado recientes revelan un cambio fundamental en la forma en que la industria del plástico maneja la chatarra postindustrial. Impulsados por el endurecimiento de los mandatos de Responsabilidad Extendida del Productor y las impredecibles cadenas de suministro de petroquímicos, los fabricantes de primer nivel se están desvinculando activamente de una dependencia total de materiales vírgenes. El remolido ahora se trata como un activo estratégico. Las instalaciones que optimizan sus circuitos de reciclaje internos demuestran una resiliencia operativa significativamente mayor en comparación con aquellas vulnerables a la escasez de materias primas. La tendencia global es clara: circularidad equivale a rentabilidad.
Más allá de los innegables beneficios ambientales de mantener los desechos industriales fuera de los vertederos y reducir las emisiones totales de carbono, el factor económico es profundo. Cada kilogramo de triturado utilizado es un kilogramo de resina virgen que no es necesario comprar. La molienda interna de chatarra elimina los gastos continuos asociados con las tarifas de vertido de residuos y el transporte externo.
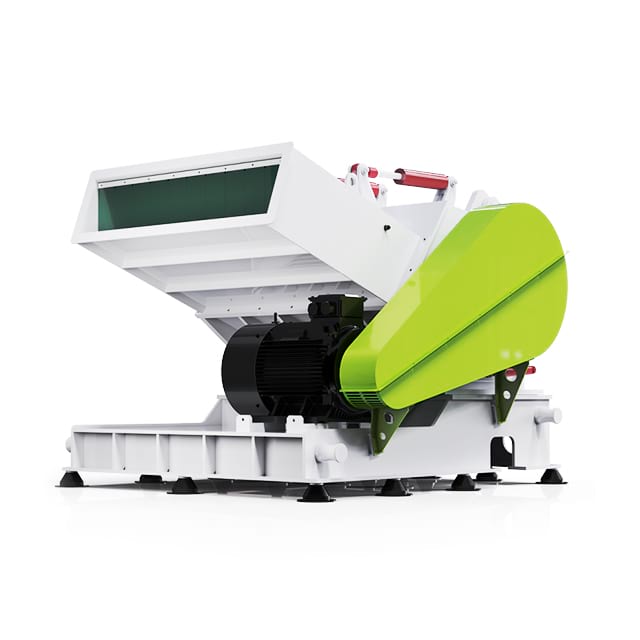
Transformar desechos de plástico irregulares y voluminosos en gránulos uniformes requiere un corte mecánico preciso. Una industrial máquina trituradora de plástico funciona mediante una cámara de corte especializada equipada con un eje giratorio pesado de alta velocidad conocido como rotor. Las palas de acero endurecido montadas en este rotor pasan con tolerancias increíblemente estrechas frente a las palas del lecho estacionario. A medida que la chatarra cae en la tolva, se corta repetidamente con una acción similar a una tijera hasta que los pedazos son lo suficientemente pequeños como para pasar a través de una pantalla metálica calibrada en la base de la cámara.
Las dimensiones físicas del triturado final están completamente dictadas por el tamaño de la perforación de la criba. Seleccionar la pantalla correcta es una decisión operativa crítica que impacta directamente el flujo de fusión dentro del extrusor. Si los orificios de la criba son demasiado grandes, el triturado en trozos resultante se derretirá a un ritmo más lento que los gránulos vírgenes más pequeños. Esta discrepancia hace que los sólidos no fundidos pasen a través del cilindro calentado, lo que genera puntos débiles estructurales o boquillas bloqueadas. Las cribas restrictivas atrapan el material en la cámara de corte durante demasiado tiempo, generando una fricción excesiva que puede degradar prematuramente el polímero.
Uno de los desafíos más insidiosos en la fábrica es la generación de micropartículas, comúnmente conocidas como finos. Cuando las hojas se desafilan o las tolerancias de separación se amplían, la máquina comienza a romper el plástico en lugar de cortarlo limpiamente. Esto crea una nube de polvo cargado de estática. Debido a que los finos poseen una enorme relación superficie-masa, se derriten casi instantáneamente al ingresar a la extrusora. Mientras que los gránulos más grandes apenas comienzan a ablandarse, estas partículas microscópicas se sobrecalientan, se queman y dejan motas negras carbonizadas en todo el producto final. Las operaciones modernas combaten esto imponiendo estrictos programas de mantenimiento de las cuchillas y utilizando filtros ciclónicos neumáticos para extraer el polvo antes de que el material llegue al silo de almacenamiento.
La integración exitosa de material reciclado en una línea de fabricación de gran volumen requiere rigor procesal. Tratar el material triturado con el mismo nivel de cuidado que la resina virgen es la única manera de mantener una calidad constante del producto.
El precursor más crítico de la molienda es la segregación de materiales. Las diferentes familias de polímeros poseen estructuras químicas y temperaturas de fusión muy diferentes. Imagine un escenario en el que un trozo perdido de borde de PVC es arrastrado accidentalmente a un contenedor de restos de botellas de PET. Cuando ese lote contaminado alcanza las temperaturas más altas requeridas para el PET, el PVC se degrada rápidamente. Libera gas corrosivo de ácido clorhídrico que pica el tornillo extrusor y arruina toda la producción. Los operadores deben segregar estrictamente la chatarra por tipo, grado y color de polímero inmediatamente en el punto de generación.
Una vez clasificada, la chatarra se introduce en el equipo reductor. En el caso de las líneas de producción continua, esto suele automatizarse mediante un brazo robótico que deja caer los bebederos directamente en un granulador situado al lado de la prensa. Monitorear la velocidad de alimentación es esencial durante esta fase. La sobrealimentación de la tolva puede ahogar el rotor. Escuchará el esfuerzo del motor, seguido de disyuntores disparados y un frustrante tiempo de inactividad. Luego, la producción resultante se transporta neumáticamente a supersacos o directamente a silos de mezcla.
Imagínese una fábrica ocupada en un día húmedo de verano. Los plásticos de ingeniería como el nailon, el policarbonato y el PET son muy higroscópicos. Regrind actúa casi como una esponja debido a sus bordes irregulares y su mayor superficie, absorbiendo la humedad ambiental más rápido que los gránulos vírgenes lisos. Si este material cargado de humedad golpea el barril calentado, el agua atrapada se convierte instantáneamente en vapor. Esta reacción provoca rayas cosméticas de plata, conocidas como splay, en las piezas moldeadas y una grave pérdida de resistencia al impacto debido a la hidrólisis. Pasar el triturado higroscópico a través de un secador de tolva desecante es una necesidad absoluta.
El último paso antes de fundir consiste en mezclar el granulado preparado con resina virgen. Se desaconseja la mezcla manual en cajas gaylord debido al riesgo de estratificación del material. En cambio, las instalaciones modernas dependen de sistemas de dosificación automatizados. Los mezcladores gravimétricos pesan el material mediante células de carga altamente sensibles. Garantizan que se mantenga continuamente la proporción exacta deseada, compensando automáticamente las ligeras diferencias en la densidad aparente entre el triturado irregular y los pellets vírgenes uniformes.
Determinar la proporción de mezcla correcta es fundamental para evitar fallas en las piezas en el campo. La industria del plástico generalmente se adhiere a una línea de base específica para garantizar la integridad estructural.
Esta proporción no es arbitraria; se basa en extensas pruebas de tracción e impacto. Los datos muestran consistentemente que para la mayoría de los plásticos básicos, agregar hasta un 20 por ciento de triturado no contaminado de alta calidad tiene un impacto insignificante en la estabilidad dimensional del producto final. Aumentar la proporción es totalmente factible para elementos no estructurales como contenedores de almacenamiento de paredes gruesas. Para dispositivos médicos de precisión o componentes automotrices sujetos a altas tensiones, exceder este umbral aumenta significativamente el riesgo de fragilidad y deformación.
La metodología de reutilización se divide en dos categorías distintas. El reciclaje de circuito cerrado es el método más controlado. Los desechos generados al producir un artículo específico se muelen y se devuelven directamente a la tolva para producir más de ese mismo artículo. Esto garantiza una absoluta compatibilidad de materiales y colores. El reciclaje de circuito abierto, también conocido como downcycling, se utiliza cuando el historial térmico de la chatarra impide que cumpla con estrictos requisitos estéticos. Los restos de envases transparentes que hayan sufrido un ligero amarillamiento térmico se pueden teñir de negro y reutilizar para fabricar productos industriales duraderos y de menor calidad.
Una ley fundamental de la ciencia de los polímeros es que el plástico se degrada ligeramente cada vez que se somete a altas temperaturas y cizallamiento mecánico. A medida que el material se funde, las largas cadenas de polímero que proporcionan resistencia estructural experimentan una escisión de cadena, rompiéndose físicamente en segmentos más cortos. En consecuencia, el material triturado posee inherentemente un peso molecular más bajo que la resina virgen. Al diluir continuamente el material reciclado con un gran porcentaje de pellets vírgenes, los fabricantes mantienen bajo el historial térmico general del lote. Esto garantiza que la matriz polimérica permanezca robusta durante infinitos ciclos de producción.
Diferentes técnicas de procesamiento de plástico aprovechan el granulado reciclado de formas únicas para maximizar el ahorro de costos sin comprometer el producto final.
Los canales que llevan el plástico fundido a las cavidades del molde se solidifican junto con la pieza final en el moldeo por inyección. Dado que estas piezas representan un polímero en perfecto estado, normalmente se dejan caer directamente en un pequeño granulador situado al lado de la prensa. El granulado resultante se aspira inmediatamente de regreso a la tolva de la máquina, creando un circuito de reciclaje autónomo y altamente eficiente que evita la absorción de humedad.
Las líneas de extrusión que producen tubos, perfiles o láminas termoformadas utilizan con frecuencia tecnología de coextrusión. Esto permite a los fabricantes ocultar material triturado menos agradable desde el punto de vista estético en la capa central de una lámina estructurada, mientras utilizan material virgen prístino para las capas exteriores suaves y visibles. Al reciclar los desechos de la red esquelética que quedan de los envases termoformados, las instalaciones a menudo dependen de una trituradora de plástico especializada diseñada específicamente con una entrada de alimentación rectangular. Este diseño arrastra bandejas y placas anchas y livianas directamente a la cámara de corte sin que el material rebote sin rumbo contra el rotor.
Durante el moldeo por extrusión-soplado de botellas y recipientes, el molde retira el exceso de plástico en la parte superior e inferior de la pieza. Este exceso de flash puede representar hasta el 30 por ciento del peso total del disparo. Las instalaciones de moldeo por soplado capturan este destello automáticamente, lo muelen y lo mezclan directamente con el proceso. Esto reduce enormemente su consumo de resina virgen para embalajes de gran volumen.
La transición de resina virgen pura a un material mezclado introduce variables de procesamiento que los ingenieros de producción deben gestionar activamente.
La contaminación es la causa más frecuente de fallas en los lotes. Los materiales de desecho recolectados del piso de la fábrica son muy susceptibles a los desechos extraños. Una tuerca perdida, un perno o una broca rota que ingrese a la cámara de corte puede romper las cuchillas de acero endurecido y eventualmente causar rayaduras catastróficas en el tornillo del extrusor. La instalación de rejillas magnéticas en línea o imanes sobre banda sobre la cinta transportadora que alimenta el equipo de trituración es un estándar absoluto de la industria para mitigar este riesgo.
La degradación térmica acorta las cadenas de polímeros, lo que significa que el índice de flujo de fusión del triturado suele ser mayor que el de la resina virgen. El material mezclado puede fluir más rápido dentro del molde, lo que podría causar destellos cuando el exceso de material se filtra fuera de la línea de separación del molde. Los fabricantes deben establecer un régimen de pruebas estricto. Es necesario realizar pruebas de impacto Izod y evaluaciones de tracción en placas de muestra para determinar empíricamente el porcentaje de triturado máximo permitido para líneas de productos específicas.
Los polímeros transparentes o blancos son particularmente propensos a amarillear después de repetidos ciclos de fusión. La consistencia del color puede variar cuando se utiliza chatarra reciclada, lo que da como resultado productos que no cumplen con los estrictos requisitos de Pantone. Los directores de producción emplean espectrofotómetros para medir la desviación del color en tiempo real. Esto permite que los sistemas de dosificación automatizados aumenten ligeramente el porcentaje de masterbatch de color para enmascarar cualquier amarillamiento térmico.
La uniformidad y calidad de su granulado dependen directamente de la maquinaria utilizada. Seleccionar el equipo correcto requiere un análisis objetivo del espesor de la pared de chatarra, el volumen diario y la densidad del polímero. A continuación encontrará una guía de selección de ingeniería para ayudarle a combinar su perfil de material con la tecnología de reducción correcta.
| Perfil de desechos de material | Tecnología recomendada | Características clave de ingeniería |
|---|---|---|
| Piezas de paredes delgadas, bebederos, canales | Trituradora de plástico estándar | El diseño de rotor abierto de alta velocidad promueve el flujo de aire para enfriar el material y evita que se derrita durante el corte. |
| Bandejas, placas y láminas anchas termoformadas | Trituradora especial de bandeja y plato | Entrada de alimentación rectangular diseñada para tirar materiales anchos y livianos suavemente sin rebotar. |
| Purgas espesas, grumos sólidos, tuberías de gran diámetro | Trituradora de tubos de servicio pesado | Volantes enormes, motores de alto par y rotores sólidos escalonados para morder bloques gruesos sin detenerse. |
Las trituradoras estándar presentan velocidades de rotor más altas y un diseño de rotor abierto. Esto promueve el flujo de aire para enfriar el material durante el proceso de corte. Estas máquinas son óptimas para procesar piezas defectuosas de paredes delgadas, bebederos de moldeo por inyección pequeños y envases livianos. Debido a que el material ofrece menor resistencia, estas unidades funcionan de manera eficiente con una potencia de motor moderada, lo que resulta en un menor consumo de energía y una huella de fábrica más pequeña.
El procesamiento de chatarra gruesa, densa o de gran volumen requiere un enfoque fundamentalmente diferente para la reducción de tamaño. Las máquinas estándar se atascarán, se sobrecalentarán o sufrirán daños graves en las cuchillas si se les asigna la tarea de procesar purgas sólidas del extrusor o componentes automotrices gruesos. En estos escenarios exigentes, actualizar a una trituradora de plástico de alta resistencia se convierte en una necesidad operativa. Estas robustas unidades están diseñadas con enormes volantes y diseños de rotores sólidos y escalonados que proporcionan la máxima inercia de corte. Pueden manipular fácilmente tuberías sólidas de entre 160 mm y 1200 mm de diámetro sin necesidad de trituración previa.
Invertir en infraestructura de reciclaje interna requiere un gasto de capital inicial, pero los rendimientos financieros son muy predecibles y afectan directamente el costo de los bienes vendidos.
Para calcular el período de recuperación, evalúe los ahorros mensuales generados al desplazar la resina virgen, menos los costos operativos del equipo. Si una instalación genera 2.000 kilogramos de chatarra mensualmente y la resina virgen cuesta dos dólares con cincuenta centavos el kilogramo, reutilizar esa chatarra ahorra cinco mil dólares en costos de materia prima. Incluso después de tener en cuenta la electricidad, el mantenimiento y la pérdida de ingresos por vender la chatarra a un reciclador externo por una fracción de su valor, los ahorros mensuales netos siguen siendo sustanciales. En muchas instalaciones de alto rendimiento, el costo de capital del equipo de trituración y los sistemas auxiliares de secado se recupera por completo en un plazo de 6 a 12 meses.
Producir su propio molido aísla a la fábrica de la volatilidad macroeconómica. Al generar constantemente un porcentaje confiable de materia prima en el sitio, los fabricantes reducen su dependencia de proveedores externos. Esto garantiza que las líneas de producción puedan mantener la producción incluso durante períodos de escasez global de resina.
Generalmente no. El uso de material puramente reciclado puede provocar productos quebradizos y defectos cosméticos debido a la degradación térmica. Cada vez que se funde el plástico, sus cadenas de polímero se acortan, reduciendo su integridad estructural. Para ciertos productos no estructurales de baja calidad, como paletas industriales gruesas o bordes de paisajismo de alta resistencia, a veces se puede utilizar triturado puro si no se requieren estrictamente tolerancias mecánicas exactas.
Si se mantiene una proporción de mezcla segura entre el 10 y el 20 por ciento, la pérdida de resistencia mecánica es insignificante y se encuentra dentro de las tolerancias de fabricación aceptables. El uso excesivo de material reciclado sin agregar resina virgen reducirá considerablemente la resistencia a la tracción, la resistencia al impacto y la flexibilidad. Siempre se recomienda realizar pruebas exhaustivas de materiales al establecer nuevas proporciones de mezcla para componentes críticos.
Una trituradora funciona a velocidades muy bajas con un par increíblemente alto para romper artículos masivos, voluminosos o muy resistentes en trozos ásperos e irregulares. Una trituradora opera a velocidades mucho más altas para cortar esos trozos ásperos, o chatarra directa más pequeña, en gránulos finos y uniformes. Luego, estos gránulos se dimensionan adecuadamente para alimentarlos directamente a una extrusora o máquina de moldeo por inyección.
La generación de polvo se evita mediante un mantenimiento meticuloso del equipo. Esto incluye mantener afilados el rotor y las aspas del lecho estacionario, garantizar la distancia de separación correcta entre las aspas y utilizar el tamaño de pantalla adecuado para el polímero específico. La utilización de un sistema de separación de polvo acoplado al soplador neumático de la máquina garantiza que los finos microscópicos inevitables se filtren antes de que el material llegue al silo de mezcla.
El número de ciclos de reciclaje viables depende en gran medida del tipo de polímero y de las temperaturas de procesamiento. Los plásticos básicos generalmente pueden soportar de tres a cinco ciclos de fusión antes de que se produzca una degradación térmica significativa. Al mezclar continuamente un pequeño porcentaje de chatarra con resina virgen, el historial térmico general permanece estable, lo que permite un ciclo cerrado prácticamente infinito en un entorno de fabricación controlado.
Las tolerancias a la humedad varían según la resina, pero los materiales higroscópicos como el PET o el nailon requieren niveles de humedad inferiores al 0,02 por ciento antes de entrar en el barril calentado. Debido a que la chatarra granulada tiene una superficie muy irregular, absorbe la humedad ambiental mucho más rápido que los pellets vírgenes lisos. El secado con desecante específico es obligatorio para evitar defectos cosméticos y fallas estructurales.
Deje de tratar los valiosos desechos de producción como un gasto de gestión de residuos. Al integrar la tecnología adecuada de reducción de tamaño, puede proteger sus márgenes y construir una línea de producción circular y resistente. Ya sea que se trate de bandejas termoformadas livianas o de tubos extruidos masivos, seleccionar el perfil exacto de la máquina es fundamental. Explore la gama completa de soluciones de reducción de tamaño de alto rendimiento en Jwell Recycling para encontrar el equipo diseñado para sus desafíos de materiales específicos.


