
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-16 Origen:Sitio


En los suelos de las modernas instalaciones de reciclaje de plástico se desarrolla con frecuencia un escenario familiar. Un director de planta invierte en una unidad compacta de reducción primaria para gestionar los residuos de fábrica, anticipando una solución llave en mano. Una vez que los rotores comienzan a girar y el material se procesa, se presenta una cruda realidad. Los trozos de salida son simplemente demasiado grandes para la fabricación directa, la extrusión o la reventa de alto valor. La tecnología de reducción de tamaño primario es increíblemente eficaz para descomponer artículos voluminosos y rebeldes. Sin embargo, rara vez representa el paso final en la recuperación del material.
Esta brecha operativa subraya la diferencia crítica entre el desgarro grueso y el corte fino. Depender de una sola pieza de equipo para realizar ambas tareas conduce inevitablemente a una tensión mecánica severa y a un rendimiento deficiente. Combinar su equipo de reducción inicial con un granulador exclusivo cierra la brecha entre el procesamiento de residuos brutos y la producción de triturado reutilizable de alta calidad. Los operadores que comprendan cuándo y por qué implementar un sistema sincronizado de dos etapas pueden proteger su maquinaria. Además, cumplen con rigurosas especificaciones de fabricación y, en última instancia, maximizan el retorno de la inversión general de la instalación.
Para comprender plenamente por qué es necesario el procesamiento secundario, los operadores de las instalaciones deben primero establecer las capacidades mecánicas básicas de su equipo primario. Reconocer estos límites de ingeniería evita el uso indebido de la máquina y elimina frustrantes cuellos de botella operativos.
Como ingeniero experimentado que evalúa los flujos de trabajo de las instalaciones, a menudo veo a los operadores empujar su trituradora de plástico industrial más allá de su diseño previsto. Estas máquinas robustas, como la serie DYSSJ, funcionan según un principio mecánico fundamental que combina una rotación a baja velocidad con un par inmenso. Equipados con cuchillas de corte de alta resistencia, están diseñados para agarrar, rasgar y cizallar artículos voluminosos. Ya sea que se trate de purgas gruesas, tuberías de PVC de paredes pesadas o tableros de plástico densos, la máquina utiliza fuerza mecánica bruta para fracturar elementos inmanejables en piezas transportables. La baja velocidad de rotación garantiza que el equipo absorba una alta resistencia sin detenerse. En consecuencia, esto lo convierte en la primera línea de defensa perfecta en un entorno de reciclaje exigente.
A pesar de su impresionante potencia bruta, el equipo primario enfrenta una clara limitación en cuanto a su tamaño de producción final. Dependiendo de la pantalla instalada debajo del rotor, la salida típica oscila entre 40 mm y 100 mm. Si bien esto representa una reducción masiva de volumen con respecto a la pieza original, el tamaño de este trozo sigue siendo inherentemente inadecuado para una reutilización inmediata. Las extrusoras y las máquinas de moldeo por inyección requieren partículas pequeñas y uniformes para fundirse de manera uniforme. La introducción de trozos de 40 mm en una extrusora resulta inevitablemente en una fusión desigual, bolsas de aire atrapadas y bloqueos graves que detiene la producción por completo.
Un error frecuente y costoso consiste en intentar colocar una pantalla extremadamente pequeña en una unidad primaria para obligarla a producir partículas finas. Esta práctica impone una tensión mecánica severa a una máquina diseñada para cortes gruesos en lugar de cortes a alta velocidad. Obligar al rotor a retener material hasta que alcance un tamaño microscópico genera un calor de fricción excesivo. Este calor derrite rápidamente el plástico, ciega la pantalla, acelera el desgaste del tren motriz y reduce drásticamente el rendimiento por hora.
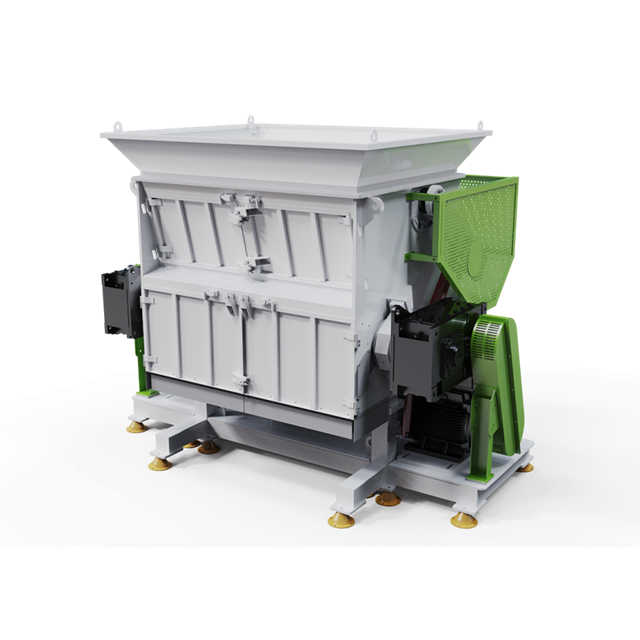
Si actualmente está evaluando su flujo de trabajo operativo, los indicadores específicos de la parte inferior del embudo revelarán exactamente cuándo una configuración de una sola máquina ya no es suficiente. Estas son las señales definitivas de que su instalación necesita integrar equipos de acabado secundario.
La señal más definitiva la dictan los requisitos de uso final. Los sistemas de circuito cerrado que reintroducen desechos en la línea de fabricación priorizan el tamaño de la producción por encima de todo. Los equipos de moldeo por extrusión y inyección requieren escamas pequeñas y uniformes para mantener temperaturas de fusión y velocidades de flujo consistentes. Los trozos muy triturados formarán puentes en la tolva y alterarán el alimento. Por lo tanto, se requiere una unidad secundaria para cortar limpiamente esos trozos de 40 mm hasta especificaciones precisas de 6 mm a 10 mm.
En ocasiones, los operadores se enfrentan al problema exactamente opuesto. Solo poseen un granulador de alta velocidad e intentan introducir piezas grandes y voluminosas directamente en la cámara de corte. Si su máquina se atasca, se cala con frecuencia o sufre cuchillas rotas, está siendo alimentada con materiales que exceden con creces sus límites de diseño mecánico. En este escenario, la integración de una máquina trituradora de plástico confiable actúa como un pre-rompedor necesario. Dejar que la máquina principal se encargue del trabajo pesado libera a la unidad secundaria para realizar el corte fino para el que fue diseñada sin sucumbir a atascos ensordecedores.
Para comprender mejor cómo estas dos máquinas se complementan entre sí, es útil observar sus principales diferencias de ingeniería. La siguiente tabla describe los distintos parámetros operativos de cada unidad.
| Característica de ingeniería | Trituradora primaria | Granuladora secundaria |
|---|---|---|
| Velocidad de funcionamiento | RPM bajas (normalmente 40-100 RPM) | Altas RPM (normalmente 400-600 RPM) |
| Salida de par | Extremadamente alto (diseñado para aplastar y desgarrar) | Bajo a moderado (diseñado para cortar rápidamente) |
| Acción de la hoja | Cortando y desgarrando | Corte de precisión tipo tijera |
| Material de entrada ideal | Purgas espesas, tuberías enteras, fardos voluminosos | Trozos previamente triturados, películas finas, botellas pequeñas |
| Tamaño de salida final | Trozos gruesos (40 mm - 100 mm) | Rectificado fino (6 mm - 12 mm) |
Análisis de mercado recientes revelan un rápido alejamiento del procesamiento en una sola etapa en todo el sector mundial del plástico. Impulsadas por estrictos mandatos de economía circular y el aumento de los costos de energía, las instalaciones de reciclaje modernas están adoptando cada vez más sistemas automatizados de reducción de tamaño en múltiples etapas. Los datos del mercado indican una demanda creciente de resina posconsumo de alta pureza. Los compradores finales ya no aceptan plásticos de distintos tamaños y triturados toscamente. En cambio, el estándar de la industria ha girado hacia la granulación de precisión. Los expertos de la industria señalan que a medida que los requisitos de pureza del producto final se vuelven más estrictos, depender de una configuración de doble máquina sincronizada ya no es solo una tendencia. Se ha convertido en un estándar básico para la gestión profesional de residuos y el cumplimiento de ESG.
Un sistema estándar de dos etapas funciona sin problemas mediante una integración inteligente. El flujo de trabajo generalmente comienza con una cinta transportadora inclinada que alimenta desechos voluminosos a la tolva primaria. Una vez que el material se fractura en trozos de 40 mm, cae sobre un transportador secundario o es arrastrado por un sistema de soplador neumático directamente a la garganta de alimentación del granulador. La unidad secundaria corta rápidamente el material en finas hojuelas. Luego, estas escamas se evacuan mediante un soplador hacia un separador ciclónico y se depositan en una bolsa recolectora a granel. Este circuito automatizado reduce drásticamente el trabajo manual y al mismo tiempo mantiene un flujo de material constante.
No todos los polímeros se comportan de la misma manera bajo tensión mecánica. Las propiedades físicas específicas de su flujo de residuos dictan en última instancia la necesidad de un proceso de dos pasos. A continuación se muestran perfiles de materiales comunes que absolutamente requieren este enfoque integrado.
Durante los procesos rutinarios de extrusión o moldeado de plástico, las instalaciones suelen generar purgas. Se trata de grandes rocas sólidas de polímero enfriado. Es mecánicamente imposible granular directamente estas rocas densas. Si intenta hacerlo, las cuchillas de corte se romperán instantáneamente. Primero deben ser procesados por rotores de alto torque para fracturarlos en fragmentos del tamaño de un bocado. Para estas aplicaciones exigentes, una robusta trituradora de residuos de plástico equipada con un diseño de rotor sólido proporciona la inercia rotacional necesaria para romper la densa estructura central.
Los tubos extruidos y los perfiles de ventanas presentan un desafío geométrico único. Sus formas largas y rígidas hacen que reboten violentamente dentro de una tolva estándar. Esto plantea un grave riesgo de seguridad para los operadores y reduce drásticamente el rendimiento. La trituración previa elimina esta geometría incómoda, capturando de forma segura las longitudes y preparando el material para una granulación suave y continua.
La compra de maquinaria pesada secundaria naturalmente requiere un gasto de capital. Los administradores de instalaciones con visión de futuro evalúan el retorno de la inversión en función de los ahorros operativos a largo plazo y los flujos de ingresos recientemente desbloqueados.
El principal impulsor de un rápido retorno de la inversión es el elevado valor de mercado de su producción final. Los fragmentos de plástico rugosos e inconsistentes son difíciles de vender y tienen un precio por tonelada notablemente bajo. Por el contrario, el granulado limpio y uniforme de 8 mm es un producto muy buscado en el sector manufacturero. La sustancial diferencia de precio entre la venta de triturados de bajo nivel y el triturado premium a menudo paga el costo de la máquina secundaria dentro de los primeros trimestres financieros.
Podría decirse que el tiempo de inactividad es el costo oculto más alto en cualquier instalación de reciclaje. Utilizar la máquina equivocada para una tarea específica garantiza costosas interrupciones. Obligar a una cortadora de alta velocidad a procesar materiales gruesos y pesados conlleva interminables reemplazos de cuchillas, reparaciones de cribas y rebobinado del motor. La implementación de un rompedor previo de alto torque para manejar el trabajo grueso reduce drásticamente la frecuencia de mantenimiento y los costos de consumibles de toda su línea, manteniendo las operaciones predeciblemente rentables.
Si su diagnóstico operativo indica que es necesaria una actualización, es fundamental seleccionar la unidad secundaria correcta para emparejarla con su equipo existente. Un sistema que no coincide inevitablemente crea cuellos de botella y tensiones eléctricas.
La métrica más importante a considerar es la alineación del rendimiento. La máquina secundaria debe procesar material a una velocidad igual o ligeramente más rápida que la velocidad de producción de la máquina primaria. Por ejemplo, si su etapa inicial produce 500 kg por hora de trozos gruesos, lo ideal sería que su etapa secundaria tenga una capacidad nominal de 600 kg por hora. Este amortiguador evita que el material se acumule en el transportador de transición y desborde la tolva.
Los fabricantes de equipos ofrecen varios diseños de rotores adaptados a comportamientos específicos de materiales. Un diseño de rotor abierto permite un flujo de aire máximo. Esto es ideal para materiales más livianos y voluminosos, como botellas, para evitar la acumulación de calor. Por el contrario, un rotor cerrado o sólido proporciona una inercia rotacional significativa, lo que lo hace mucho más adecuado para cortar los densos trozos de purgas sin detenerse.
Lograr un sistema de reciclaje de circuito cerrado altamente eficiente requiere maquinaria confiable diseñada específicamente para un uso industrial continuo y sincronizado. Al actualizar sus instalaciones, se recomienda encarecidamente adquirir equipos diseñados explícitamente para trabajar en conjunto. Invertir en trituradoras multipropósito de un solo eje, como la reconocida serie DYSSJ de Jwell Recycling, constituye una base sólida para su línea de reducción de tamaño. Estos sistemas avanzados cuentan con geometrías de rotor optimizadas que combinan perfectamente con los granuladores estándar. Esto garantiza una transición perfecta y fluida del corte grueso al corte fino, minimizando así los cuellos de botella y maximizando el retorno de la inversión operativa. Explore la amplia gama de equipos de reducción de Jwell Recycling para encontrar la configuración exacta adaptada a sus necesidades específicas de materiales.
Sin lugar a dudas, una unidad compacta es una potencia para la reducción de volumen primario. Sin embargo, un granulador sirve como herramienta de acabado esencial. Juntos transforman residuos inmanejables en valiosos copos de plástico reutilizables. Esta combinación estratégica garantiza un verdadero éxito en el reciclaje de circuito cerrado y, al mismo tiempo, protege activamente su equipo del desgaste mecánico prematuro. Si su objetivo final es vender escamas de plástico de primera calidad o reintroducir materiales sin problemas en su propia línea de fabricación, invertir en una unidad secundaria de reducción de tamaño es una necesidad operativa. Evalúe su tamaño de producción actual hoy y tome las medidas necesarias para optimizar su línea de reciclaje con la configuración adecuada de doble máquina.
No. Una máquina trituradora primaria está diseñada estrictamente para una reducción gruesa, lo que generalmente da como resultado trozos de 40 mm o más. Para obtener escamas pequeñas y uniformes, aptas para fundición, extrusión o moldeo por inyección, el material triturado grueso debe pasar posteriormente por un granulador de alta velocidad.
Una trituradora funciona a velocidades muy bajas con un par elevado y utiliza cuchillas pesadas y robustas para agarrar, rasgar y cizallar plásticos grandes, gruesos o resistentes. Un granulador opera a altas velocidades con cuchillas afiladas y de precisión diseñadas específicamente para cortar limpiamente piezas de plástico más pequeñas en hojuelas finas y uniformes.
Esto depende enteramente de las propiedades físicas del material. A veces, se pueden introducir películas finas o plásticos pequeños y quebradizos directamente en un granulador. Sin embargo, las piezas gruesas, densas o grandes, como las purgas de fábrica o las tuberías de paredes gruesas, romperán instantáneamente las cuchillas del granulador o pararán el motor. Estos materiales resistentes deben triturarse previamente para evitar fallas catastróficas de la máquina.
Si bien hacer funcionar dos máquinas simultáneamente consume electricidad, un sistema sincronizado de dos etapas es en realidad más eficiente energéticamente por kilogramo de material procesado. Obligar a una sola máquina a realizar una reducción gruesa y fina provoca picos masivos de amperaje eléctrico y una tensión severa en el motor, mientras que dividir el trabajo optimiza el consumo eléctrico de ambas máquinas.
Si el espacio de las instalaciones es muy limitado, muchos fabricantes de equipos ofrecen unidades combinadas todo en uno. En estos diseños innovadores, una unidad primaria compacta se apila directamente encima o se integra estrechamente con un granulador. Esta configuración vertical elimina la necesidad de transportadores de transición largos, lo que ahorra valiosos metros cuadrados en su planta.
El tamaño de pantalla ideal depende de sus requisitos de fabricación específicos, pero las pantallas típicas oscilan entre 6 mm y 12 mm. Para el moldeo por inyección, generalmente se prefiere una criba de 8 mm para producir un triturado uniforme que se funda uniformemente sin obstruir la garganta de alimentación.
La fusión generalmente ocurre debido al calor de fricción excesivo causado por cuchillas desafiladas, una tolva sobrealimentada o el uso de una criba demasiado pequeña. Para evitar esto, asegúrese de que sus cuchillas estén afiladas y con la separación adecuada, haga coincidir la velocidad de avance con la capacidad de la máquina y considere usar un diseño de rotor abierto para maximizar el flujo de aire durante el procesamiento.


