
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-05 Origen:Sitio


La demanda mundial de plásticos reciclados está aumentando a un ritmo sin precedentes, impulsada por los compromisos corporativos de sostenibilidad y el endurecimiento de las regulaciones ambientales. Sin embargo, bajo la superficie de este mercado en auge, los altos costos de los servicios públicos frecuentemente agotan las ganancias diarias de los operadores de instalaciones. Los servicios públicos, específicamente el agua y la electricidad, representan una gran parte de los gastos operativos de una planta. Para seguir siendo competitivos, los gerentes de planta deben saber exactamente cuánto fluido se consume durante el proceso de recuperación de material.
Aquí es donde interviene la ingeniería moderna. La maquinaria de alta calidad está meticulosamente diseñada para maximizar el rendimiento y minimizar el desperdicio de servicios públicos. Desde un punto de vista operativo, gestionar una instalación rentable significa tratar cada gota de agua calentada y tratada químicamente como un activo financiero estricto. En esta guía completa, desglosaremos las métricas exactas de utilidad por tonelada métrica de material procesado. También exploraremos la mecánica interna de una línea de lavado de plástico de alta eficiencia y demostraremos cómo los sistemas integrados de recuperación de fluidos protegen directamente sus resultados.
Antes de profundizar en las especificaciones técnicas y la dinámica de fluidos, debemos establecer las métricas básicas que rigen el consumo en las instalaciones de reciclaje modernas. Los inversores y operadores deben tener en cuenta los siguientes puntos de datos estandarizados al evaluar la rentabilidad de la planta.
Si observamos las trayectorias actuales de la industria, los sectores globales de reciclaje enfrentan una presión regulatoria sin precedentes con respecto a la descarga de aguas residuales. Los análisis de mercado indican un cambio masivo hacia configuraciones de descarga de líquidos cercanas a cero. A medida que la escasez de agua se convierte en un problema apremiante en los principales centros manufactureros, los municipios locales están aplicando estrictamente los límites a la demanda química de oxígeno y a la demanda biológica de oxígeno.
Las instalaciones que dependen de grandes vertidos municipales están siendo fuertemente penalizadas o eliminadas por completo. En consecuencia, adoptar una filtración integrada de múltiples etapas ya no es sólo una medida de relaciones públicas ecológica. Se ha convertido en una base estricta para la supervivencia en la economía moderna del plástico. La industria se está alejando rápidamente de los modelos de consumo lineal hacia una recirculación interna agresiva, lo que obliga a los fabricantes de equipos a diseñar sistemas de gestión de fluidos más inteligentes y basados en sensores.
El análisis de los requisitos de la maquinaria pesada de reciclaje requiere una mirada de cerca tanto a los estándares de la industria como a las variables físicas introducidas por los desechos posconsumo. El fluido actúa como disolvente químico y como portador mecánico. Su necesidad de volumen es directamente proporcional al nivel de contaminación de los fardos de entrada.
En el sector del plástico industrial, el consumo se mide estrictamente por tonelada métrica de producción. Procesar una tonelada de botellas posconsumo muy contaminadas (fardos plagados de arena abrasiva, líquidos azucarados residuales, adhesivos resistentes y desechos orgánicos) exige una hidratación básica sustancial.
Sin protocolos de filtración, limpiar una tonelada de escamas sucias requiere entre 10.000 y 15.000 litros para alcanzar una pureza aceptable. Verter este enorme volumen no es económicamente viable ni respetuoso con el medio ambiente. Por lo tanto, los equipos premium funcionan en conjunto con módulos de tratamiento sofisticados. Al filtrar y recircular continuamente el flujo, la ingesta real de reposición fresca se reduce a sólo 1.000 a 3.000 litros por tonelada. Esta pérdida restante se atribuye principalmente a la evaporación natural del vapor durante la fase térmica y a la humedad atrapada físicamente en el lodo extraído.
Para ilustrar claramente el impacto financiero de la selección de equipos, la siguiente tabla desglosa las métricas de consumo según las diferentes configuraciones de las instalaciones.
| Configuración del sistema | Uso de agua dulce (por tonelada) | Impacto OPEX | Cumplimiento ambiental |
|---|---|---|---|
| Maquinaria antigua (sin módulo de reciclaje) | 10.000 - 15.000 Litros | Extremadamente alto (drenaje severo de servicios públicos) | Alto riesgo de multas regulatorias |
| Línea Estándar con Filtración Básica | 4.000 - 6.000 Litros | Moderado | Cumple con los límites municipales básicos. |
| Línea moderna con ZLD avanzado de circuito cerrado | 1.000 - 3.000 Litros | Optimizado (coste de servicios públicos más bajo) | Totalmente compatible a nivel mundial |
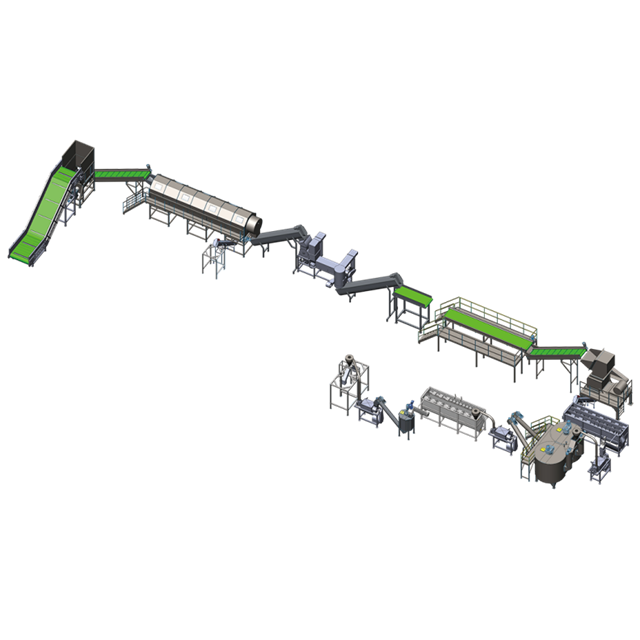
Para evaluar con precisión los costos de los servicios públicos, los operadores deben comprender el principio de funcionamiento del equipo paso a paso. El fluido no se aplica uniformemente por todo el piso de la fábrica. En cambio, se introduce y extrae en etapas muy específicas para realizar distintas funciones mecánicas y químicas.
Esta etapa inicial es totalmente seca. Las pacas compactadas se rompen violentamente con una desembaladora de alta resistencia. Luego, las botellas sueltas pasan a través de una enorme criba giratoria. La acción mecánica de volteo obliga a que contaminantes pesados como rocas, fragmentos de vidrio y arena suelta caigan a través de la malla de la pantalla. La conservación de recursos vitales de servicios públicos comienza aquí manteniendo el proceso seco.
La eliminación de etiquetas se basa en la fricción mecánica seca. Cuchillas de aleación de alta velocidad raspan el exterior de las botellas para arrancar las etiquetas de PVC o PP. Algunos sistemas avanzados introducen una niebla mínima en la cámara del raspador. Esta ligera humedad actúa como un lubricante crucial para reducir el calor de fricción, evitando que las etiquetas se derritan y se adhieran al plástico. El uso aquí es insignificante y normalmente representa menos del dos por ciento del consumo total.
El gran consumo comienza en el granulador. A medida que las botellas enteras se cortan en hojuelas de 12 mm a 18 mm, se bombea un chorro continuo a la cámara de corte. En medio del ensordecedor crujido de las palas del rotor, el fluido cumple dos propósitos críticos. Actúa como un refrigerante necesario absorbiendo el intenso calor de la fricción para evitar la degradación térmica. Al mismo tiempo, realiza un prelavado vigoroso, utilizando la violenta acción de batido para separar la suciedad de la superficie de los bordes recién cortados.
El material triturado entra en un gran tanque de separación. Esta etapa se basa completamente en la dinámica de la gravedad específica. Debido a que el PET es más denso que el agua, se hunde hasta el fondo, donde lo extraen los transportadores de tornillo. Las poliolefinas más ligeras, como las tapas de botellas de PP y PE, flotan hacia la superficie para ser retiradas. Si bien el tanque tiene un volumen enorme, funciona como un sistema estático con circulación interna. La pérdida sólo se produce a través de la humedad transportada por las escamas húmedas.
Lograr una calidad de calidad alimentaria requiere un tratamiento térmico agresivo. Los copos se sumergen en un tanque de caldera aislado de doble pared calentado a entre 85°C y 90°C. Mezclado con agentes químicos como soda cáustica y detergentes especializados, este ambiente disuelve adhesivos rebeldes y materia orgánica microscópica. El agotamiento es excepcionalmente alto aquí debido a la evaporación del vapor y la saturación de lodos químicos viscosos, lo que requiere una inyección fresca constante para mantener niveles seguros de la bomba.
Después del baño químico, las escamas deben enjuagarse minuciosamente. La arandela de fricción utiliza un rotor interno que gira a más de 1000 RPM. Se inyecta un flujo fresco y frío mientras el rotor fuerza las escamas contra una pantalla de acero inoxidable. La intensa fricción mecánica elimina el pegamento ablandado y los residuos de productos químicos cáusticos. Debido a que esta etapa exige una claridad prístina para garantizar la pureza del producto, actúa como el punto principal de ingesta de producto fresco en todo el sistema.
La etapa final se centra enteramente en la extracción. Las escamas húmedas ingresan a un secador centrífugo horizontal, utilizando una rotación de alta velocidad para expulsar mecánicamente la humedad de la superficie a través de una malla fina. Posteriormente, el material viaja a través de una tubería térmica donde el aire caliente evapora las gotas microscópicas restantes. Para que el material sea viable para el procesamiento posterior, el contenido de humedad final debe caer estrictamente por debajo del uno por ciento.
Operar una planta de alta capacidad sin un protocolo de tratamiento específico es una vía rápida hacia el fracaso operativo. La viabilidad económica de toda la instalación está profundamente entrelazada con su capacidad para gestionar, limpiar y reutilizar sus propios efluentes.
Un sistema de circuito cerrado trata los efluentes directamente en el sitio. Cuando el fluido turbio sale de las etapas de fricción y trituración húmeda, se bombea a un módulo centralizado. Aquí se introducen coagulantes químicos que hacen que la suciedad en suspensión, las fibras de papel y las partículas orgánicas se unan formando cúmulos pesados conocidos como flóculos. Estos cúmulos se hunden hasta el fondo de un tanque clarificador en forma de lodo denso, que luego se prensa mecánicamente y se elimina como residuo sólido. El líquido clarificado restante se equilibra con el pH para neutralizar la soda cáustica residual antes de ser bombeado de regreso a las trituradoras.
La implementación de una línea de lavado y reciclaje de botellas de PET de primera calidad equipada con tecnología de recuperación genera ahorros de costos inmediatos. Al filtrar continuamente el flujo, una instalación avanzada recicla con éxito hasta el 90 por ciento de su consumo. Esta drástica reducción protege al operador de las fluctuaciones de las tarifas de servicios públicos municipales. Además, garantiza que cualquier descarga mínima se ajuste estrictamente al cumplimiento legal, protegiendo a la empresa de severas multas regulatorias.
Una comprensión profunda de los costos de los servicios públicos requiere analizar el delicado equilibrio termodinámico entre la energía térmica y el volumen. La interacción entre la caldera y las etapas de fricción en frío representa la mayor concentración de gastos de servicios públicos.
El líquido frío, independientemente de la fricción mecánica, no puede descomponer estructuras adhesivas poliméricas complejas ni desinfectar residuos orgánicos de forma eficaz. El aumento de las temperaturas acelera la reacción química de la soda cáustica, disolviendo los contaminantes a nivel molecular. Sin embargo, este entorno de alta temperatura da como resultado una generación continua de vapor. Combinado con el hecho de que la lechada se satura mucho con colas disueltas y debe purgarse periódicamente, esta fase es muy intensiva.
Los administradores de instalaciones se enfrentan a una constante disyuntiva. Si el volumen en el tanque caliente es demasiado bajo, la concentración química aumenta y la lechada se vuelve demasiado viscosa para que las bombas la manejen. Si el volumen es demasiado alto, la energía necesaria para la caldera se vuelve económicamente insostenible. Los sistemas modernos resuelven esto utilizando medidores de flujo de precisión para regular la proporción exacta de líquido a escamas. Esto garantiza que la caldera funcione con la máxima eficiencia termodinámica sin desperdiciar una sola gota de flujo calentado.
Al establecer una nueva instalación, los inversores con frecuencia debaten entre comprar maquinaria usada con descuento o invertir en equipos nuevos. Si bien el gasto de capital inicial en maquinaria usada es innegablemente atractivo, las realidades de la ingeniería a largo plazo a menudo cuentan una historia más sombría.
El principal problema de las líneas de segunda mano radica en la degradación mecánica. Una microfuga en un tanque de acero al carbono muy corroído puede desperdiciar miles de litros de fluido calentado y tratado químicamente en un solo mes. Durante una vida útil típica, la dura combinación de arena abrasiva, productos químicos cáusticos y vibración continua destruye la integridad estructural. Los equipos más antiguos frecuentemente sufren de sellos de goma de las bombas degradados y carecen de la infraestructura de sensores necesaria para integrarse perfectamente con los módulos modernos de circuito cerrado. Esto conduce a una hemorragia continua y no controlada.
Por el contrario, invertir en equipos de nueva fabricación ofrece un rápido retorno de la inversión gracias a un estricto control de los servicios públicos. Los sistemas modernos se construyen con acero inoxidable 304 o 316 de alta calidad, que resiste ferozmente la corrosión química y previene fugas estructurales. Integran componentes globales de primer nivel, como controladores lógicos programables Siemens y motores ABB. Las válvulas neumáticas automatizadas y los sistemas PLC inteligentes monitorean activamente los niveles de fluidos. Si un tanque alcanza su capacidad óptima, el sistema detiene automáticamente la entrada de agua fresca. Este nivel de automatización evita errores humanos, elimina el despilfarro y garantiza la máxima eficiencia financiera desde el primer día.
El objetivo final de la planta no es simplemente limpiar el plástico, sino prepararlo para las rigurosas demandas de la extrusión térmica. La transición de la limpieza a la fusión es un proceso muy delicado que depende en gran medida de la erradicación de la humedad.
Si los secadores centrífugos y térmicos no logran reducir el contenido de humedad por debajo del uno por ciento, se producen fallas catastróficas durante la fase de fusión. Cuando se expone a altas temperaturas en presencia de humedad, el polímero sufre degradación hidrolítica. Las moléculas de agua reaccionan agresivamente con las cadenas de polímeros, rompiéndolas y reduciendo drásticamente la viscosidad intrínseca del material. La baja viscosidad intrínseca da como resultado un plástico quebradizo y de baja calidad, inadecuado para aplicaciones de alto valor como la fabricación botella a botella.
Un sistema bien diseñado garantiza que las hojuelas que salen del secador térmico estén impecables, uniformes y completamente secas. Estos copos perfectamente acondicionados se pueden introducir directamente en una extrusora sin deshumidificación secundaria. Al controlar estrictamente la calidad y la eficiencia del secado, los operadores garantizan una transición perfecta a la producción de pellets de PET . En última instancia, esto da como resultado pellets reciclados de alta claridad y resistencia que alcanzan precios superiores en el mercado mundial de materias primas.
Evaluar el gasto de capital requiere mirar más allá del precio de compra inicial. El costo total de propiedad viene dictado por los gastos operativos diarios. La inversión en maquinaria de alta calidad aborda directamente los costos a largo plazo mediante una ingeniería precisa y una gestión de recursos. Los fabricantes de primer nivel ahora dan prioridad a la conservación de recursos, la automatización y la longevidad del sistema.
Ya sea que su instalación requiera una configuración compacta de 500 kg/h o una línea de procesamiento continuo de alta resistencia de 3000 kg/h, la ingeniería moderna permite una profunda personalización. Los variadores de frecuencia ajustan la potencia de la bomba en función de la carga de las escamas en tiempo real, evitando que el sistema consuma la máxima utilidad al procesar lotes más livianos. Además, los sistemas pueden diseñarse específicamente para regiones que enfrentan una estricta escasez de agua, logrando una tasa de recirculación de hasta el 95 por ciento a través de una floculación interna agresiva.
La recuperación de materiales moderna se basa en una gestión inteligente de recursos y una ingeniería de precisión. Si bien el procesamiento de fardos posconsumo muy contaminados exige inherentemente una interacción de fluidos, una línea de alta calidad combinada con la tecnología de recuperación adecuada minimiza la entrada de material fresco. Los sistemas de circuito cerrado mantienen bajos sus costos operativos diarios, lo que garantiza que sus instalaciones sigan cumpliendo con la ley y sean altamente rentables. En última instancia, elegir el equipo adecuado afecta directamente sus facturas diarias de servicios públicos y la eficiencia general de la planta. Si está buscando optimizar el diseño de su fábrica, mejorar el manejo de aguas residuales o explorar configuraciones de maquinaria específicas, visite Jwell Recycling hoy. Deje que nuestro equipo de ingeniería le ayude a construir una operación sostenible y de alto margen.
No, un proceso completo no puede funcionar completamente en seco. Si bien ciertas etapas de pretratamiento, como el desembalaje y el raspado mecánico de etiquetas, son procesos secos, el fluido es química y físicamente esencial para la separación del núcleo. Se requiere en el tanque de flotación-sumidero para separar los polímeros pesados de las poliolefinas más ligeras. Además, actúa como medio necesario para transportar detergentes y energía térmica durante la fase de ebullición, única forma eficaz de disolver adhesivos agresivos e higienizar residuos orgánicos.
El volumen de aguas residuales depende enteramente de la capacidad de la planta y de la presencia de un sistema de tratamiento de circuito cerrado. En una instalación totalmente optimizada que procesa 1.000 kg por hora con un módulo integrado, el sistema recircula la gran mayoría de su ingesta. La pérdida real suele limitarse al 10 o 20 por ciento del volumen total utilizado. Esta pérdida se produce mediante la evaporación natural del vapor y la eliminación física del lodo húmedo. Por lo tanto, una planta altamente eficiente sólo puede descargar de 1 a 3 metros cúbicos de aguas residuales por tonelada de material procesado.
La etapa de ebullición se basa en un cóctel químico específico para descomponer los contaminantes sin dañar la estructura del polímero. El principal químico utilizado es el hidróxido de sodio, comúnmente conocido como sosa cáustica. La soda cáustica eleva el nivel de pH, saponifica eficazmente los aceites y disuelve los pegamentos resistentes a base de EVA que se utilizan para las etiquetas. Además, se añaden tensioactivos industriales no iónicos para reducir la tensión superficial, lo que permite la penetración en microgrietas para eliminar los azúcares y jarabes rebeldes.
Sí, la pureza del líquido de enjuague tiene un profundo impacto en la calidad final del pellet. Si el flujo de enjuague contiene altos niveles de sólidos suspendidos, materia orgánica disuelta o soda cáustica residual, estos contaminantes se hornean en la superficie de las escamas durante el secado térmico. Cuando estas escamas contaminadas entran en la extrusora de alta temperatura, los residuos se queman. Esto provoca puntos negros en los gránulos, una decoloración amarilla indeseable, humo excesivo en el cabezal de la matriz y una estructura final del polímero significativamente más débil.
Seleccionar el sistema de tratamiento adecuado requiere analizar tres factores principales: su capacidad de rendimiento, el nivel de contaminación de sus fardos de entrada y las regulaciones ambientales locales. El procesamiento de botellas de vertederos altamente contaminadas requiere un sistema robusto que incluya floculación química, flotación por aire disuelto y prensas de lodos pesados. También debe verificar los límites legales de su municipio local para la demanda biológica de oxígeno y la demanda química de oxígeno. Consulte siempre directamente con el fabricante de su maquinaria para diseñar un módulo emparejado que coincida con sus caudales exactos.
Desde una perspectiva de ingeniería, la proporción ideal en una caldera de lavado continuo en caliente suele oscilar entre 3:1 y 4:1 en peso. Mantener este equilibrio específico garantiza que la lechada sea lo suficientemente fluida para que las bombas centrífugas la transporten sin obstruirse, y al mismo tiempo permanezca lo suficientemente densa como para que la caldera no desperdicie energía excesiva eléctrica o de vapor calentando el fluido vacío. Los medidores de flujo de precisión y las válvulas automatizadas son fundamentales para mantener esta relación exacta de forma dinámica.
La integración de un módulo de reciclaje de circuito cerrado reduce drásticamente los gastos operativos al recortar dos costos recurrentes importantes: las tarifas municipales de admisión de agua fresca y las multas por descarga de aguas residuales peligrosas. Al recuperar hasta el 90 por ciento del fluido del proceso, las plantas se protegen de las fluctuaciones de los precios de los servicios públicos. Además, retener el fluido calentado dentro del circuito del sistema reduce la carga termodinámica de las calderas, lo que reduce el consumo diario de electricidad o gas necesario para llevar el fluido de reposición frío a la temperatura de funcionamiento requerida de 90 °C.


