
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-02 Origen:Sitio


¿El aumento de las facturas de servicios públicos está agotando silenciosamente sus márgenes de reciclaje? Los gerentes de planta monitorean meticulosamente la electricidad y la mano de obra en la fábrica. Sin embargo, el consumo de líquidos a menudo pasa desapercibido. El procesamiento de polímeros muy contaminados exige naturalmente una hidratación sustancial. El volumen exacto que consume (y por el que paga) varía drásticamente según la tecnología subyacente.
Analizaremos las métricas de fluidos precisas asociadas con una moderna línea de lavado de plástico . Más allá de meras estimaciones, detallamos las etapas mecánicas que demandan el mayor flujo. También descubrirá cómo las tendencias actuales de la industria están impulsando a las instalaciones hacia la descarga cero de líquidos y explorará métodos de ingeniería probados para proteger sus resultados.
Comprender la dinámica de fluidos dentro de una instalación de reciclaje de plásticos requiere trazar una línea clara entre lo que se mueve a través de la maquinaria y lo que realmente sale del edificio.
Los nuevos inversores suelen confundir el volumen circulante con el consumo real. Se trata de un costoso error de previsión. Imagine una configuración de capacidad estándar de 500 kilogramos por hora. Podría bombear continuamente 15 toneladas de fluido por hora a través de sus diversas arandelas de fricción y tanques de separación. Lo más importante es que el sistema no consume esas 15 toneladas. Ese líquido se filtra y recircula continuamente. El agua consumida se refiere estrictamente a pérdidas permanentes. Estos incluyen el vapor que se evapora en el aire de la fábrica, la humedad adherida a las escamas finales y la humedad arrastrada hacia el interior de las tortas de lodo filtrado.
La cantidad exacta de líquido de reposición nuevo necesaria para mantener el sistema en funcionamiento depende completamente de la infraestructura de la planta. Operar sin un circuito de reciclaje fuerza al líquido sucio directamente a la alcantarilla. Este método obsoleto podría obligar a una planta a utilizar de 5 a 10 toneladas de agua dulce por cada tonelada de plástico procesado. Los reguladores penalizan cada vez más este enfoque altamente ineficiente.
Por el contrario, las configuraciones de circuito cerrado altamente optimizadas requieren sólo de 0,5 a 2,0 toneladas de agua dulce por tonelada de película plástica. Los promedios de la industria resaltan esta enorme brecha de eficiencia.
| Sistema de gestión de agua | Volumen circulante por hora | Reposición de agua dulce por tonelada de plástico |
|---|---|---|
| Bucle abierto tradicional | 10 - 20 metros cúbicos | 5,0 - 10,0 toneladas |
| Circuito cerrado moderno | 10 - 20 metros cúbicos | 0,5 - 2,0 toneladas |
*Los datos reflejan observaciones estándar de la industria para una instalación de 500 a 1000 kilogramos por hora que procesa materiales LDPE y LLDPE moderadamente contaminados.
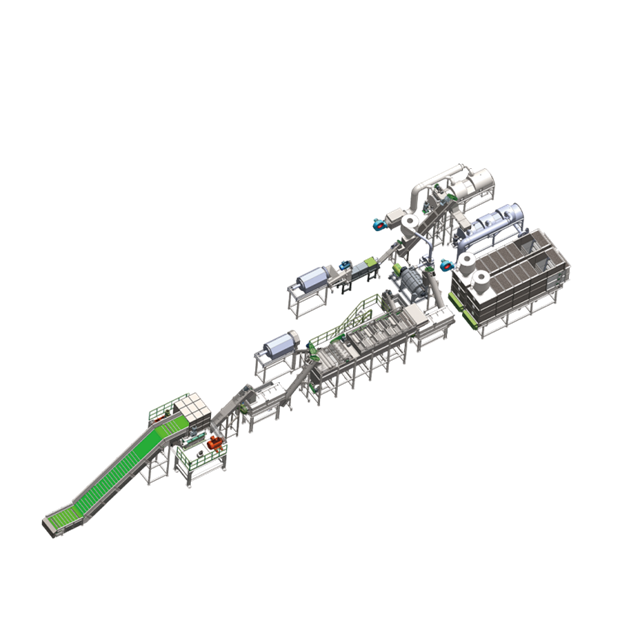
El fluido actúa como el alma de la operación. Sirve como medio principal para la limpieza, regulación térmica y separación de materiales. Identificar exactamente dónde fluye este líquido ayuda a los operadores a descubrir áreas ocultas para la optimización.
El viaje del reciclaje comienza con una agresiva reducción de tamaño. Dentro de una configuración de trituración húmeda, fuertes rociadores empapan la cámara de corte. Este diluvio continuo cumple tres funciones críticas. Inicialmente, actúa como un lubricante vital para aliviar la intensa fricción entre las hojas de acero que giran y los polímeros resistentes y flexibles. Posteriormente, absorbe el inmenso calor generado por la acción de corte. Esto evita que el plástico se derrita y manche los cuchillos. Finalmente, ejecuta un prelavado áspero que desaloja violentamente la suciedad y la arena sueltas antes de que avance el material.
Estas robustas máquinas son los indiscutibles caballos de batalla de cualquier sistema de lavado de residuos de plástico . Al girar a velocidades vertiginosas, que a menudo superan las 1200 revoluciones por minuto, las lavadoras de fricción aprovechan una intensa fuerza centrífuga. Combinado con una inyección constante de fluido, el batido mecánico elimina la grasa rebelde, la tierra incrustada y las etiquetas de papel de las hojuelas. En este caso, el líquido actúa como un vehículo rápido. Enjuaga el lodo separado a través de una malla especializada mientras impulsa los polímeros limpios hacia adelante.
Basándose en la dinámica de fluidos fundamental, los tanques de flotación-sumidero clasifican los materiales según su gravedad específica. El polipropileno y el polietileno mantienen una densidad inferior a la del agua, aproximadamente entre 0,90 y 0,95 gramos por centímetro cúbico. En consecuencia, naturalmente suben a la superficie. Los contaminantes no deseados más pesados, como rocas, fragmentos de vidrio y plásticos densos, caen al fondo. Esta enorme cuenca contiene el mayor volumen estático de toda la instalación. Si bien la superficie parece relativamente tranquila en comparación con las violentas arandelas de fricción, los sinfines sumergidos ocultos dragan continuamente el fondo para mantener la máxima eficiencia de separación.
No hay dos plantas de reciclaje que funcionen en condiciones idénticas. El consumo real de servicios públicos de sus instalaciones fluctuará inevitablemente en función de un puñado de variables operativas básicas.
La historia del origen de su chatarra es la variable más importante que determina el consumo de fluidos. Considere los plásticos agrícolas posconsumo, como cubiertas de invernaderos o películas de abono. Estos fardos llegan desde los campos cargados con hasta un 40 por ciento de tierra, arena y biomasa en descomposición. El procesamiento de este material extremadamente sucio exige un lavado agresivo y continuo para evitar que los tanques de flotación y fregadero se conviertan en un pantano espeso y fangoso. Por otro lado, las envolturas postindustriales obtenidas de impecables centros de distribución de almacenes contienen un mínimo de polvo. Un aporte más limpio preserva la viabilidad del fluido por mucho más tiempo para reducir drásticamente las demandas de maquillaje.
La gran escala de su operación también cambia el dial de eficiencia. Tanto una configuración compacta de 300 kilogramos por hora como una planta masiva de 1000 kilogramos por hora requieren un llenado de referencia para cebar las bombas e inundar los depósitos de separación. Sin embargo, las operaciones de alta capacidad frecuentemente se benefician de economías de escala. Las configuraciones más grandes casi siempre se combinan con unidades de filtración de grado industrial altamente automatizadas. En consecuencia, el costo de los servicios públicos por kilogramo de escamas procesadas generalmente disminuye a medida que aumenta el rendimiento de la planta.
Los desechos agrícolas estándar generalmente sucumben a la limpieza por fricción en frío. Sin embargo, abordar películas industriales muy engrasadas, grasosas o cargadas de pegamento requiere que los operadores implementen un proceso de lavado en caliente. Esto implica calentar las cubas a una temperatura abrasadora de 80 a 85 grados centígrados y con frecuencia introducir soda cáustica agresiva o detergentes especializados. Naturalmente, operar a temperaturas cercanas al punto de ebullición provoca un aumento masivo en la evaporación térmica. Además, este efluente cargado de sustancias químicas requiere una neutralización compleja antes de que pueda recircularse o descargarse de manera segura. Esto añade otra capa de complejidad a la estrategia de gestión de fluidos de la planta.
Si observamos el panorama más amplio del reciclaje, está surgiendo una clara tendencia impulsada por el endurecimiento de las regulaciones ambientales globales. Las autoridades están tomando medidas enérgicas contra los efluentes industriales. Los municipios de Europa, América del Norte y Asia están imponiendo límites estrictos a la demanda biológica de oxígeno, la demanda química de oxígeno y el total de sólidos suspendidos. El aumento de las tarifas de eliminación y la amenaza inminente de revocación de permisos están obligando a la industria a girar rápidamente hacia marcos de descarga cero de líquidos.
Además, los responsables de las plantas ya no consideran el tratamiento de aguas residuales como un accesorio secundario opcional. Ahora se han diseñado sofisticados sistemas de clarificación de circuito cerrado que son el corazón de la instalación. Los sistemas avanzados de dosificación impulsados por sensores y los clarificadores automatizados garantizan que apenas una gota salga del piso de la fábrica a menos que quede atrapada dentro de una torta de lodo compactada. Este cambio está transformando el agua de un gasto consumible a un activo celosamente guardado.
Para los inversores que vigilan de cerca los gastos operativos, la integración de un circuito cerrado es un requisito innegociable para la rentabilidad a largo plazo.
En una arquitectura de circuito cerrado correctamente diseñada, el escurrimiento de suelo turbio de las arandelas de fricción nunca se descarta. En cambio, las bombas de alta presión lo dirigen a una matriz de filtración dedicada. Primero, las cribas vibratorias atrapan las grandes partículas rebeldes. El líquido turbio restante fluye luego hacia enormes silos clarificadores. Aquí, los caudales drásticamente reducidos permiten que los sólidos microscópicos en suspensión se desplacen lentamente hacia el fondo.
Para acelerar esta fase de sedimentación, los operadores dosifican las aguas residuales con floculantes y coagulantes químicos. Estos agentes actúan como imanes químicos. Unen partículas de suciedad microscópicas en pesados flóculos visibles que caen en picado desde la suspensión. Luego, el lodo espeso resultante se bombea a un filtro prensa mecánico, comprimiéndolo en tortas secas y manejables para su eliminación en vertederos. El líquido recién clarificado vuelve inmediatamente a la línea de lavado. En última instancia, el único fluido que se pierde permanentemente es la humedad residual contenida dentro de esas tortas de lodo desechadas.
Al auditar la eficiencia de las instalaciones, los gerentes deben mirar más allá de los lavabos primarios. La etapa final del viaje de limpieza actúa como un punto de control sorprendentemente vital para la conservación.
Una vez que los polímeros se han lavado y separado minuciosamente, emergen completamente saturados. La deshidratación es el proceso mecánico de alta resistencia para extraer esta humedad adherida antes de que el material sea soplado neumáticamente a un silo de almacenamiento o alimentado directamente a una extrusora de peletización. Las películas flexibles poseen una enorme relación superficie-volumen, lo que atrapa de forma natural grandes cantidades de líquido. Si esta humedad ingresa al extrusor, provoca graves pesadillas operativas. Estos incluyen la degradación del polímero, la formación de espuma violenta y el desperdicio de energía eléctrica cuando los calentadores de barril luchan por eliminar el agua. Lo más importante es que cualquier líquido que ingrese al extrusor se vaporiza y se pierde permanentemente del ecosistema.
Históricamente, la industria se ha apoyado en gran medida en las secadoras centrífugas. Estas unidades, que funcionan de manera muy similar a una lavadora doméstica en un ciclo de centrifugado, arrojan copos húmedos contra una rejilla perforada de acero inoxidable. Si bien es muy eficaz para plásticos rígidos como las botellas de PET, la fuerza centrífuga tiene dificultades para secar películas endebles. Las finas láminas de plástico tienden a pegarse a las pantallas. Esto ciega los agujeros y frecuentemente deja el material con un contenido de humedad persistentemente alto del 10 al 15 por ciento.
Para combatir esto, las instalaciones modernas están adoptando rápidamente máquinas exprimidoras mecánicas. Los equipos de alto rendimiento de deshidratación de películas plásticas , como la serie DYJG, utilizan un enorme sinfín de tornillo cónico para triturar físicamente la película húmeda contra un cilindro reforzado. Esta implacable presión mecánica literalmente exprime el líquido del plástico. La fricción generada durante esta intensa compresión también proporciona un suave impulso térmico para evaporar la humedad residual. Al integrar esta maquinaria avanzada, los operadores reducen de manera confiable el contenido de humedad final a apenas entre el 1 y el 3 por ciento. Lo más importante es que el líquido exprimido se captura en un recipiente inferior y se bombea directamente de regreso al circuito de filtración primario. Esto evita que miles de litros se pierdan por evaporación cada día.
Evaluar la maquinaria únicamente en función de su gasto de capital inicial es un descuido fatal. Los gastos operativos (específicamente las tarifas municipales y de servicios públicos) determinarán en última instancia la supervivencia financiera de la planta.
Para comprender el impacto financiero en el mundo real, es necesario construir un modelo de gastos operativos de referencia. La diferencia estructural entre una configuración de circuito abierto y un sistema de circuito cerrado es asombrosa.
Consideremos una instalación hipotética que procesa 1.000 kilogramos por hora de película agrícola posconsumo, funcionando 20 horas al día. Un sistema obsoleto de circuito abierto podría requerir 8 toneladas de maquillaje fresco por tonelada de plástico. Esto equivale a una ingesta diaria de 160 toneladas de productos frescos. A un precio industrial conservador de 1,50 dólares por tonelada, es decir, 240 dólares al día sólo para abrir los grifos. Si a eso le sumamos las tarifas municipales por descargar 150 toneladas de aguas residuales tóxicas a 2 dólares por tonelada, la carga diaria llega a 540 dólares.
En marcado contraste, un moderno sistema de circuito cerrado reduce la ingesta de material fresco a sólo 1,5 toneladas por tonelada de plástico. Esto reduce la compra diaria de agua a apenas 45 dólares. Debido a que opera con una descarga de líquido casi nula, las tarifas municipales por vertido prácticamente se eliminan. Incluso teniendo en cuenta el coste diario de los floculantes químicos, el moderno sistema cuesta unos 95 dólares al día. En un año operativo de 300 días, esto representa un ahorro de más de 130.000 dólares.
Depender de infraestructuras obsoletas y baratas crea una grave hemorragia financiera. Los ahorros generados por la caída en picado de las facturas de agua, eludir multas exorbitantes por aguas residuales y minimizar la limpieza manual de tanques compensan rápidamente el precio superior de una configuración de alta gama. Además, mantener el fluido circulante limpio como el cristal evita que la arena abrasiva destruya prematuramente las costosas cuchillas del granulador y los tornillos del extrusor. Esto reduce indirectamente su presupuesto de mantenimiento.
Seleccionar la maquinaria adecuada requiere una evaluación sistemática rigurosa de sus materiales de entrada específicos. Un sistema perfectamente diseñado para desechos limpios de almacén fallará catastróficamente si se le asigna la tarea de masticar mantillo agrícola cubierto de lodo.
Las soluciones disponibles en el mercado rara vez ofrecen la máxima eficiencia. Los compradores inteligentes siempre envían muestras de materia prima al fabricante antes de firmar el contrato. Comprender su perfil de contaminación exacto permite al equipo de ingeniería dimensionar adecuadamente los lavabos de flotador y fregadero, calibrar las velocidades de las arandelas de fricción y diseñar un caudal que evite cuellos de botella.
Determine desde el principio si el fabricante suministra un ecosistema todo en uno que proporcione tanto los componentes de lavado mecánico como la planta de tratamiento de aguas residuales adyacente. Los sistemas diseñados bajo un mismo techo cuentan con una automatización perfecta. El controlador lógico programable central puede sincronizar perfectamente la fuerte extracción de las arandelas de fricción con la capacidad de salida exacta de los tanques clarificadores. Si debe utilizar una empresa medioambiental externa, se requiere una gestión de proyecto rigurosa para garantizar que ambos sistemas se comuniquen sin problemas.
Esta maquinaria opera en un ambiente perpetuamente húmedo, altamente abrasivo y ocasionalmente cáustico. Por lo tanto, la metalurgia subyacente determina la vida útil de su inversión. Las zonas húmedas críticas, especialmente los tanques de flotación y fregadero, las rejillas de drenaje y las carcasas de fricción, deben fabricarse con acero inoxidable de primera calidad.
El acero inoxidable estándar 304 es la base para aplicaciones de lavado en frío y ofrece una defensa sólida contra los ácidos orgánicos suaves. Sin embargo, si su proceso requiere un lavado en caliente con detergentes alcalinos agresivos para eliminar los aceites industriales, la actualización a acero inoxidable 316L es absolutamente obligatoria. La adición de molibdeno a la aleación 316L proporciona una protección superior contra las picaduras químicas. Esto evita fallas estructurales catastróficas y contaminación por óxido en los gránulos de plástico finales.
Dirigir una empresa de reciclaje de plásticos exitosa requiere una gestión magistral de los recursos. Si bien es innegable que el proceso de lavado exige una hidratación intensa para eliminar los contaminantes rebeldes, el volumen real consumido está totalmente bajo su control. Al abandonar las prácticas obsoletas de circuito abierto y adoptar una clarificación avanzada de circuito cerrado, los operadores pueden reducir drásticamente su consumo de agua dulce.
Junto con exprimidores mecánicos de alta resistencia que exprimen y recuperan la humedad final, estos sistemas modernos transforman una carga pesada de servicios públicos en una operación eficiente, respetuosa con el medio ambiente y altamente rentable. Cuando esté listo para dejar de permitir que los costos de servicios públicos agoten sus márgenes, comuníquese con un fabricante de equipos experimentado como Jwell Machinery para evaluar su perfil de material específico y diseñar un sistema construido para la sostenibilidad a largo plazo.
El tratamiento de aguas residuales en una planta de reciclaje de plástico se basa en un proceso de clarificación de varias etapas. Primero, el agua sucia pasa a través de cribas mecánicas vibratorias para eliminar los desechos grandes y los finos de plástico. Luego, el líquido ingresa a un gran tanque de sedimentación o clarificador. Los operadores inyectan coagulantes y floculantes químicos en el agua. Estos productos químicos hacen que las partículas microscópicas de suciedad y aceite se aglutinen formando flóculos pesados, que se hunden hasta el fondo en forma de lodo. El agua limpia de la parte superior se bombea de regreso a la línea de lavado, mientras que el lodo del fondo se comprime en un filtro prensa para eliminar la humedad restante antes de su eliminación.
En una instalación moderna que utiliza un sistema de filtración de circuito cerrado, la proporción óptima de agua fresca de reposición y plástico procesado es entre 1:1 y 2:1. Esto significa que consumirá aproximadamente de 1 a 2 toneladas de agua dulce por cada tonelada de película plástica procesada. Los sistemas más antiguos de circuito abierto sin reciclaje de agua pueden consumir hasta 10 toneladas de agua por tonelada de plástico, lo que los hace altamente ineficientes y costosos de operar.
No. Si bien existen tecnologías específicas de limpieza en seco para materiales con poco polvo, las poliolefinas estándar requieren líquido para funcionar. El líquido actúa como medio crítico para la separación de densidad en los tanques de flotación-sumidero. Esto permite que los polímeros valiosos floten mientras que los desechos pesados se hunden. Además, sirve como fluido portador necesario en las arandelas de fricción para eliminar la suciedad arrastrada mecánicamente. Hacer funcionar estas máquinas de alta velocidad en seco provocaría un sobrecalentamiento catastrófico, derretiría los polímeros y destruiría el equipo.
Durante la operación, el líquido rápidamente se obstruye con sólidos suspendidos, materia orgánica y productos químicos disueltos. En configuraciones primitivas sin filtración, rápidamente se convierte en una suspensión espesa e inviable que debe ser desechada y reemplazada constantemente. Sin embargo, en una arquitectura moderna de circuito cerrado con floculación química y prensas de lodos, la masa principal de agua se clarifica continuamente. Rara vez es necesario realizar un drenaje completo. Los operadores simplemente añaden de 1 a 3 toneladas por hora para reemplazar lo que se pierde por la evaporación atmosférica y queda atrapado dentro de las tortas de lodo desechadas.
Ningún sistema mecánico logra una eliminación absoluta de la humedad. Los exprimidores premium y las unidades centrífugas avanzadas están diseñados para reducir el contenido de humedad a un manejable 1 a 3 por ciento. Esta ligera humedad es perfectamente aceptable para la siguiente etapa de granulación. Las extrusoras modernas cuentan con zonas especializadas de desgasificación al vacío a lo largo del cilindro calentado. A medida que el plástico se derrite, el rastro de humedad restante se convierte instantáneamente en vapor y las bombas de vacío lo succionan agresivamente. Esto garantiza que los gránulos finales sean densos, sólidos y libres de burbujas de aire internas.
El lavado en caliente suele ser excesivo para el mantillo agrícola posconsumo estándar o las envolturas elásticas comerciales, que en su mayoría están plagadas de suciedad y arena. Un lavado vigoroso con fricción fría los maneja perfectamente. Sin embargo, la introducción de calor se vuelve innegociable cuando se procesan películas cubiertas con aceites pesados para máquinas, grasas espesas o pegamentos adhesivos resistentes. En estos escenarios, el líquido se calienta hasta casi hervir y se agregan productos químicos cáusticos para romper los enlaces moleculares de los aceites. Esto permite que la contaminación se separe limpiamente de la matriz polimérica.


