
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-21 Origen:Sitio


¿Sabías que una sola botella de PVC perdida puede arruinar un lote completo de reciclaje? Esta es una costosa realidad en las fábricas. La contaminación por PVC amenaza gravemente los procesos estándar de reciclaje de PET al causar daños irreversibles a los equipos y degradar drásticamente la calidad del material. Hoy exploraremos exactamente por qué el cloruro de polivinilo actúa como un veneno para sus líneas de extrusión y describiremos estrategias prácticas de ingeniería para evitar que se infiltre en el flujo de trabajo.
Para comprender por qué el cloruro de polivinilo actúa como un veneno para el reciclaje de tereftalato de polietileno, debemos examinar sus características químicas y físicas fundamentales. A primera vista, un recipiente de PVC transparente y una botella de agua de PET estándar parecen prácticamente idénticos en la cinta clasificadora. Ambos materiales ofrecen excelentes propiedades de transparencia, rigidez y barrera. Históricamente, este perfil visual compartido significaba que los fabricantes los utilizaban para aplicaciones de embalaje superpuestas, como contenedores de aceite de cocina y embalajes tipo bivalva.
Sin embargo, su ADN químico es completamente distinto. El PET es una resina polimérica termoplástica compuesta de carbono, hidrógeno y oxígeno. Los operadores de plantas lo valoran mucho por su resistencia a la tracción, estabilidad térmica y completa reciclabilidad. En marcado contraste, el PVC es un plástico sintético muy cargado de cloro, normalmente alrededor del 57 por ciento en peso. Si bien este alto contenido de cloro le da al PVC una resistencia química y un retardo de llama únicos, es el catalizador exacto que lo convierte en un contaminante peligroso durante el procesamiento térmico.
Otra superposición crítica radica en su gravedad específica. La densidad del PET oscila entre 1,33 y 1,38 gramos por centímetro cúbico, mientras que el PVC rígido suele oscilar entre 1,30 y 1,45. Debido a que estas densidades se reflejan tan fielmente entre sí, los métodos tradicionales de separación a base de agua fallan por completo. Ambos materiales se hunden hasta el fondo de un baño de agua estándar, lo que obliga a los administradores de las instalaciones a depender de mecanismos de clasificación mucho más sofisticados.
Imagínese una cinta transportadora que se mueve rápidamente en una instalación de recuperación municipal, inundada con miles de contenedores triturados por minuto. A pesar de los continuos esfuerzos de la industria para eliminar gradualmente ciertos plásticos, el PVC sigue prevaleciendo. La contaminación generalmente comienza a nivel del consumidor cuando los usuarios arrojan artículos mezclados en contenedores de recolección de un solo flujo.
Curiosamente, la fuente de contaminación más persistente rara vez proviene de las propias botellas. Más bien, proviene de los accesorios de embalaje. Los fabricantes pegan habitualmente fundas retráctiles de PVC, bandas a prueba de manipulaciones y etiquetas promocionales a las botellas de PET. Cuando un contenedor envuelto ingresa a una línea de clasificación automatizada, los escáneres ópticos pueden leer mal el polímero subyacente o no expulsar el artículo antes de que llegue al granulador.
Las líneas de clasificación manual son igualmente vulnerables. Los clasificadores humanos simplemente no pueden distinguir visualmente entre los dos plásticos transparentes bajo la rápida iluminación de la fábrica, lo que hace que el error humano sea inevitable. Incluso con la integración del infrarrojo cercano, los elementos superpuestos o los sensores sucios pueden provocar una identificación errónea. En consecuencia, los fardos de PET clasificado entregados a las plantas de reciclaje con frecuencia contienen trazas de PVC, lo que sienta una base peligrosa para fallas en el procesamiento posterior.
El aspecto más destructivo de esta contaminación se revela durante la etapa de extrusión térmica. Para convertir hojuelas de PET reciclado en gránulos utilizables, el material debe fundirse a altas temperaturas, lo que normalmente requiere una ventana de procesamiento de entre 250 °C y 280 °C.
Este entorno es catastróficamente caluroso para el PVC. Al ser muy sensible térmicamente, el cloruro de polivinilo comienza a degradarse estructuralmente alrededor de los 190°C. Cuando un lote mixto ingresa al cilindro de la extrusora, el PET se funde según lo previsto, pero las partículas de PVC sufren una degradación térmica rápida y violenta.
Los operadores en el piso pueden ocasionalmente notar un olor acre y fuerte cerca del cabezal del troquel, lo cual es un signo revelador de deshidrocloración. Durante esta agresiva reacción en cadena, el calor intenso rompe los enlaces carbono-cloro en la cadena del polímero, liberando gas peligroso de cloruro de hidrógeno. A medida que el PVC continúa quemándose, deja un residuo negro endurecido y carbonizado. La generación simultánea de vapores ácidos y partículas quemadas modifica fundamentalmente la química de toda la masa fundida.
La liberación de gas cloruro de hidrógeno plantea una amenaza grave e inmediata a la infraestructura física de una planta de reciclaje. Cuando este gas se combina con el aire ambiente o con trazas de humedad residual atrapada en las escamas, forma rápidamente ácido clorhídrico.
Este ácido es implacablemente corrosivo para la metalurgia de la maquinaria de reciclaje estándar. Dentro de una extrusora, el tornillo, el cilindro y el cabezal del troquel suelen estar forjados con acero al carbono de alta calidad o aleaciones especializadas. La exposición continua al ácido clorhídrico caliente provoca picaduras rápidas y corrosión localizada a lo largo de estas superficies metálicas. Poco a poco, la geometría precisa del tornillo extrusor se desgasta. Este desgaste conduce a una presión de fusión inconsistente, una mezcla deficiente y una caída drástica en la eficiencia del rendimiento.
El daño a menudo se extiende más allá del extrusor principal. Los vapores ácidos pueden ventilarse hacia las instalaciones circundantes, corroyendo lentamente los soportes estructurales, los paneles eléctricos y los conductos de ventilación. Para los operadores de instalaciones, esto se traduce en tiempos de inactividad frecuentes y no planificados. Reemplazar un tornillo muy corroído es una tarea excepcionalmente costosa. Para mitigar este riesgo, las plantas que procesan fardos posconsumo muy contaminados deben invertir en recubrimientos metalúrgicos especializados y resistentes a la corrosión para sus líneas de extrusión.
Más allá del desgaste mecánico, la infiltración de PVC compromete gravemente la viabilidad comercial del producto reciclado final. La industria mundial del plástico impone estrictos niveles de tolerancia. Los compradores suelen limitar las concentraciones de PVC permitidas por debajo de 50 partes por millón y exigen menos de 10 partes por millón para aplicaciones de calidad alimentaria.
Cuando el PVC se carboniza dentro de la extrusora, las motas negras rígidas resultantes se dispersan uniformemente por todo el plástico fundido, incrustándose en los gránulos finales. Cuando los fabricantes intentan moldear estos gránulos contaminados para convertirlos en botellas de agua transparente o convertirlos en fibras sintéticas, las motas negras siguen siendo claramente visibles. Este defecto visual hace que el producto final sea estéticamente inaceptable para las principales marcas.
Además, el ambiente ácido acelera la descomposición hidrolítica de las cadenas poliméricas. El PET depende de una longitud de cadena específica, medida como viscosidad intrínseca, para mantener su flexibilidad y resistencia físicas. El ácido escinde estas cadenas en segmentos más cortos, lo que reduce significativamente la viscosidad. El plástico resultante se vuelve quebradizo, débil y propenso a romperse. A menudo, este trauma químico también provoca un claro efecto amarillento, destruyendo la claridad premium similar al vidrio que exigen los compradores.
Operar una instalación de reciclaje requiere navegar por márgenes de ganancias increíblemente ajustados. La rentabilidad depende de un alto rendimiento y una producción de primera calidad. Cuando la contaminación se infiltra en el sistema, ataca el resultado final sin piedad.
En primer lugar, las instalaciones enfrentan la pérdida directa de valor material. El material reciclado de alta calidad apto para uso alimentario cuesta mucho dinero en el mercado de materias primas. Sin embargo, si un lote presenta baja viscosidad o coloración amarillenta, el control de calidad lo degradará. Este material degradado queda relegado a aplicaciones de menor valor, como flejes industriales, lo que genera un impacto sustancial en los ingresos. En casos graves, los lotes irredimibles deben enviarse a un vertedero, transformando un activo valioso en un costoso pasivo de eliminación.
A continuación se muestra un desglose comparativo que ilustra el impacto operativo del procesamiento de material limpio versus contaminado:
| Operacional Métrico | Procesamiento de PET limpio | Procesamiento contaminado con PVC |
|---|---|---|
| Rendimiento de materiales | Alto, más del 95 por ciento de producción utilizable | Bajo, menos del 75 por ciento debido al rechazo |
| Vida útil del equipo | Estándar, de 5 a 7 años para tornillos | Reducido, 1 a 2 años por corrosión. |
| Tiempo de inactividad por mantenimiento | Programado, mínimo | Paradas frecuentes y no planificadas |
| Valor del producto final | Material transparente de primera calidad apto para uso alimentario. | Flejes o desperdicios de baja calidad |
Análisis de mercado recientes indican un cambio masivo en la industria hacia la clasificación automatizada y el lavado químico riguroso para combatir exactamente estos problemas de contaminación. La transición hacia una economía circular ha dado paso a marcos regulatorios estrictos, particularmente para los plásticos destinados a aplicaciones en contacto con alimentos. Organizaciones como la FDA y la Autoridad Europea de Seguridad Alimentaria han establecido protocolos de prueba rigurosos que no dejan margen de error.
Las tendencias de la industria muestran que los organismos reguladores penalizan cada vez más el uso de materiales no compatibles en el diseño de envases. Las principales marcas de bebidas están rediseñando activamente sus envases para eliminar las fundas retráctiles de PVC y optando por alternativas fácilmente reciclables. Para lograr hoy la certificación de calidad alimentaria, el material reciclado debe demostrar que está completamente libre de compuestos orgánicos volátiles peligrosos. Debido a que la degradación térmica compromete directamente la integridad estructural, las instalaciones ya no pueden depender de métodos de clasificación obsoletos. La actualización a sistemas de lavado y clasificación de alta eficiencia ya no es opcional; es un requisito básico para la supervivencia del mercado.
Incluso con la clasificación óptica y por rayos X más moderna, es inevitable que pequeñas cantidades de contaminación pasen a la fase de granulación húmeda. Estos restos generalmente se esconden como fragmentos de etiquetas rebeldes, microplásticos o bandas protectoras unidas por adhesivos comerciales pesados. Para neutralizar esta amenaza, la integración de un tendedero de plástico de alta ingeniería se convierte en el mecanismo de defensa definitivo.
Este proceso no consiste sólo en enjuagar la suciedad de la superficie. Es una combinación brutal de baños químicos y energía cinética diseñada para eliminar contaminantes secundarios. Cuando las botellas se muelen hasta convertirlas en hojuelas, se someten a un intenso lavado térmico. Un lavado en caliente estándar utiliza soda cáustica y detergentes especializados a temperaturas sostenidas entre 85°C y 90°C. Este entorno específico derrite las colas que sujetan las etiquetas a las hojuelas. Una vez neutralizados, las arandelas de fricción de alta velocidad separan mecánicamente los materiales diferentes, evitando que los contaminantes residuales lleguen al extrusor.
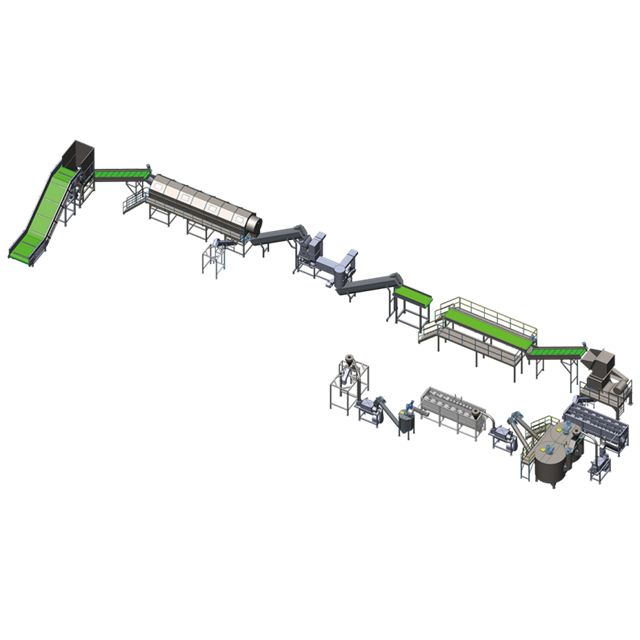
Para los gerentes de operaciones que evalúan mejoras en las instalaciones, es esencial comprender la mecánica secuencial de una línea de lavado y reciclaje de botellas de PET robusta . Una configuración verdaderamente eficaz, como las diseñadas para capacidades que oscilan entre 500 y 6.000 kilogramos por hora, se divide en etapas meticulosamente controladas.
Primero, los fardos se rompen y se hacen rodar a través de una criba de trómel para expulsar piedras, vidrio y escombros sueltos. Luego, un prelavado con agua caliente afloja la suciedad exterior y suaviza las fundas retráctiles, lo que mejora drásticamente la precisión de la clasificación óptica posterior.
A continuación, se introduce agua directamente en la cámara de corte durante la granulación húmeda. Esto amortigua el calor de la fricción, evitando la fusión prematura de los contaminantes, al tiempo que extiende la vida útil de las cuchillas del granulador e inicia la primera fase de limpieza agresiva por fricción.
La etapa de lavado en caliente y tratamiento químico actúa como el corazón de la operación. Se debe controlar estrictamente el tiempo de residencia y la dosificación de productos químicos. Si la temperatura del baño cae por debajo de 80°C, los adhesivos comerciales no cederán, lo que provocará una contaminación cruzada grave.
Después del baño químico, arandelas de fricción de alta velocidad que giran a más de 1.000 revoluciones por minuto fuerzan las escamas contra una malla de acero inoxidable. La intensa energía cinética destruye físicamente los restos de etiquetas blandas y los restos de pegamento.
Finalmente, el material ingresa a los tanques de separación de flotador-sumidero. Si bien son inútiles para separar plásticos pesados, estos tanques de densidad son vitales para separar las poliolefinas flotantes, como el polipropileno de las tapas de las botellas, de las escamas limpias que se hunden.
El objetivo final del procesamiento de residuos posconsumo es generar una materia prima secundaria que rivalice con el plástico virgen. La transición de escamas purificadas a una producción estable de pellets de PET requiere una gestión térmica impecable.
Si escamas no detectadas entran en la fase de fusión, el gas ácido resultante crea burbujas microscópicas dentro del plástico fundido, lo que provoca graves defectos estructurales. Para combatir esto, las líneas de peletización avanzadas utilizan zonas especializadas de desgasificación al vacío a lo largo del cilindro del extrusor. Los sistemas de un solo tornillo de alto rendimiento están diseñados con relaciones optimizadas de longitud y diámetro para manejar viscosidades de materiales específicas. Estos sistemas de alto vacío extraen agresivamente los gases volátiles y la humedad antes de que el plástico llegue al cabezal del troquel.
Junto con sistemas de filtración láser continua de material fundido que atrapan partículas carbonizadas no fundidas, estas tecnologías garantizan que los gránulos finales mantengan las estrictas propiedades ópticas y mecánicas requeridas para aplicaciones de alto estrés.
Para los gerentes de planta que buscan preparar sus operaciones para el futuro, actualizar la infraestructura requiere un enfoque estratégico basado en datos. Las instalaciones primero deben realizar un análisis de balance de masa. ¿Los clasificadores manuales no detectan los contaminantes procedentes de botellas enteras o de microetiquetas que se deslizan por los granuladores?
Una vez identificado, la asignación de capital debería centrarse en el eslabón más débil. Si las botellas enteras son las culpables, la integración de la fluorescencia de rayos X junto con los clasificadores de infrarrojo cercano existentes proporciona el retorno de la inversión más rápido. Si la contaminación consiste principalmente en adhesivos y residuos de etiquetas, es absolutamente obligatorio mejorar las capacidades de lavado térmico y por fricción. Invertir en sistemas de monitoreo automatizados que rastrean los niveles de pH y las temperaturas de lavado en caliente en tiempo real puede prevenir la contaminación cruzada que ocurre en el momento en que los parámetros químicos se salen de las especificaciones.
Poseen puntos de fusión y estructuras químicas totalmente incompatibles. El PET se funde suavemente alrededor de los 260°C, mientras que el PVC comienza a arder y degradarse a los 160°C. Si se mezcla, el PVC se quema antes de que el PET se derrita, liberando ácido clorhídrico corrosivo que destruye la estructura molecular del lote y daña gravemente la maquinaria de reciclaje.
No. Los tanques de flotador-sumidero tradicionales no pueden separar estos dos plásticos porque ambos tienen una gravedad específica superior a 1,0. Ambos se hunden en el agua. La verdadera separación requiere una clasificación óptica avanzada o un lavado químico agresivo para disolver los adhesivos que unen las etiquetas a las escamas.
La contaminación reduce la viscosidad intrínseca del plástico, lo que hace que el embalaje se vuelva quebradizo y propenso a agrietarse. Además, la degradación térmica crea motas carbonizadas negras y libera sustancias químicas volátiles nocivas, lo que hace que el material incumpla instantáneamente las estrictas normas de seguridad para el contacto con alimentos.
Las instalaciones modernas utilizan un enfoque de varios pasos. Los raspadores mecánicos de etiquetas y las etapas de prelavado con agua caliente rasgan y aflojan las fundas retráctiles de botellas enteras. Después de la granulación, se utilizan arandelas de fricción de alta velocidad combinadas con baños de soda cáustica calientes para disolver los adhesivos restantes y eliminar agresivamente los microplásticos sobrantes.
El límite aceptable depende enteramente de la aplicación final. Para fibras o flejes industriales de baja calidad, las instalaciones pueden tolerar hasta 50 partes por millón. Sin embargo, para el reciclaje botella a botella de alto valor y los envases en contacto con alimentos, el estándar de la industria exige estrictamente menos de 10 partes por millón. Exceder estos límites provoca fallas inmediatas en el control de calidad.
Los clasificadores ópticos de infrarrojo cercano estándar a menudo tienen problemas con las fundas retráctiles de cuerpo completo porque el sensor lee el material de la funda en lugar de la botella subyacente. Si una botella está envuelta en una funda de PVC, el escáner podría rechazarla por completo o clasificarla erróneamente. Las instalaciones avanzadas resuelven esto integrando eliminadores mecánicos de etiquetas y sistemas de prelavado en caliente antes de la etapa de clasificación óptica.
La contaminación por PVC es un asesino operativo silencioso que amenaza la integridad estructural de los plásticos reciclados y la vida útil de la maquinaria de extrusión. Para sobrevivir en el exigente mercado actual, las instalaciones de reciclaje deben implementar una estricta clasificación óptica y protocolos agresivos de lavado en varias etapas. La actualización de su equipo de procesamiento garantiza el cumplimiento de estrictos estándares de pureza globales, protege su maquinaria contra daños por ácidos corrosivos y asegura la rentabilidad a largo plazo al garantizar una producción superior.
Si sus instalaciones enfrentan altos índices de contaminación o una calidad inconsistente de los pellets, es hora de actualizar su infraestructura de procesamiento. Explore las soluciones de lavado y peletización de alto rendimiento disponibles en JWELL Machinery. Desde lavadoras de fricción de alta resistencia hasta extrusoras avanzadas con desgasificación al vacío, JWELL proporciona las especificaciones de ingeniería exactas necesarias para eliminar la contaminación y maximizar su rendimiento. Póngase en contacto con nuestro equipo de ingeniería hoy para personalizar una línea de reciclaje adaptada a sus necesidades operativas.


