
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-21 Origen:Sitio


Si camina por el suelo de cualquier planta de reciclaje bulliciosa, probablemente será testigo de un cuello de botella familiar. Los operadores luchan constantemente por mantener un flujo constante de triturado hacia la tolva del extrusor. La demanda mundial de polímeros reciclados está aumentando en este momento. Los nuevos y estrictos mandatos de embalaje y las iniciativas generalizadas de economía circular impulsan este impulso. Sin embargo, cerrar la brecha entre los desechos crudos voluminosos y los gránulos uniformes sigue siendo un obstáculo mecánico importante. Los administradores de instalaciones preguntan con frecuencia a los ingenieros si pueden agilizar las operaciones alimentando plástico triturado directamente a una línea de peletización, evitando por completo los silos intermedios y la manipulación manual.
Desde el punto de vista de la ingeniería, la integración directa es totalmente factible. Sin embargo, exige precisión absoluta. Un sistema de reducción de tamaño de alto rendimiento resuelve eficazmente estas interrupciones en el flujo de trabajo, siempre que el equipo se adapte correctamente a las propiedades físicas únicas del material. Desglosaremos los parámetros técnicos, las sinergias de equipos y las estrategias operativas necesarias para optimizar su flujo de trabajo de peletización.
Los datos de mercado recientes destacan un cambio distintivo en el diseño de las instalaciones. Los gerentes de planta se están alejando del manejo en silos y en múltiples pasos. En cambio, la tendencia favorece en gran medida el procesamiento en línea. La escasez de mano de obra y el aumento de los costes energéticos obligan a las instalaciones a minimizar la distancia física que recorre el material entre las máquinas. Al acoplar la fase de reducción de tamaño directamente a la fase de extrusión, las plantas reducen significativamente su huella energética y limitan los riesgos de contaminación cruzada. Este enfoque de fabricación eficiente requiere maquinaria ascendente altamente confiable que no abrume ni abrume al extrusor descendente.
Para determinar si las escamas trituradas pueden pasar sin problemas a una línea de extrusión, primero se debe comprender la función mecánica del equipo de dimensionamiento. La fase de trituración actúa como puente crítico entre los residuos crudos e impredecibles y el proceso de fusión altamente controlado.
En la industria de recuperación de polímeros, la terminología dicta el diseño del proceso. Los desechos postconsumo o chatarra postindustrial se refieren a elementos crudos y sin procesar, como tuberías de PVC defectuosas, botellas de PET desechadas o purgas de moldeo por inyección. La trituración se refiere al estado intermedio de este plástico después de haber sido reducido mecánicamente en escamas más pequeñas e irregulares. Los pellets, también conocidos como gránulos, son piezas cilíndricas uniformes, fundidas y reformadas que se producen al final de la línea.
Piense en el triturado como la dieta cruda para una extrusora peletizadora. La calidad, el tamaño y la consistencia de estas escamas dictan directamente la eficiencia con la que el tornillo extrusor puede transportar, comprimir y fundir el plástico. Si el triturado no es uniforme, todo el proceso posterior sufre fluctuaciones de presión. Si se para junto a un extrusor mal alimentado, oirá el movimiento del tornillo, lo que siempre resulta en una mala calidad de salida.
Al diseñar un proceso de reducción, los ingenieros confían en la tecnología de corte de alto cizallamiento. Dentro de la cámara de corte, un rotor de alta resistencia equipado con cuchillas giratorias gira a altas velocidades. Estas palas del rotor interactúan con palas estacionarias montadas de forma segura en la carcasa de acero. A medida que los desechos plásticos ingresan a la cámara, se cortan repetidamente entre estos bordes endurecidos. El proceso continúa hasta que las piezas son lo suficientemente pequeñas como para pasar a través de una pantalla metálica calibrada con precisión ubicada en la parte inferior.
Esta pantalla actúa como guardián de la calidad. Dicta el tamaño uniforme final de las escamas. Al utilizar una bien diseñada máquina trituradora de plástico , las instalaciones garantizan que la producción se mantenga constante, libre de trozos grandes y polvo excesivo. Esta consistencia constituye el requisito fundamental para cualquier material destinado a ser alimentado directamente a un granulador.
Los inversores en instalaciones buscan constantemente formas de reducir los costos laborales y minimizar el manejo de materiales. Evitar los silos de almacenamiento para alimentar el material molido directamente al granulador es una configuración operativa muy solicitada.
Los datos empíricos de las instalaciones de reciclaje modernas confirman que la alimentación directa es muy eficiente. Sin embargo, esta no es una garantía universal para todos los polímeros. La alimentación directa requiere un estricto cumplimiento de parámetros operativos específicos. El triturado debe estar libre de variaciones masivas de tamaño, sin humedad excesiva y poseer una densidad aparente apropiada para el diseño específico de la tolva de la extrusora. Cuando los operadores cumplen con estas condiciones, un flujo continuo y automatizado desde la cámara de corte hasta el peletizador se convierte en una realidad.
Además, la relación entre la fase de apresto y la fase de peletización es profundamente sinérgica. Una extrusora funciona de manera óptima sólo cuando recibe un volumen de material constante e ininterrumpido. Si la unidad de trituración produce escamas muy uniformes, el tornillo extrusor puede derretir el plástico con una presión interna estable.
Por el contrario, si la salida contiene una mezcla de trozos masivos y polvo microscópico, la extrusora experimentará un aumento repentino. Este fenómeno provoca temperaturas de fusión inconsistentes y presiones variables en el cabezal del troquel. En última instancia, produce gránulos defectuosos y quebradizos que no cumplen con los estándares de la industria. Por lo tanto, el rendimiento de su peletizadora depende inherentemente de la precisión de su preparación previa.
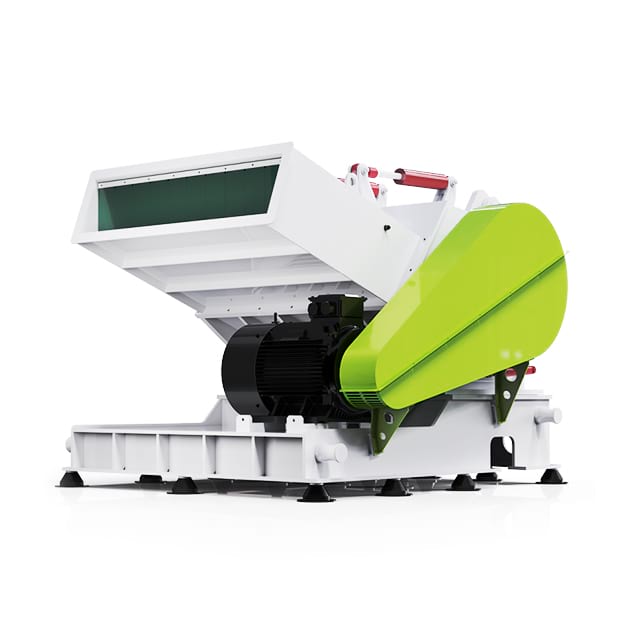
Para los tomadores de decisiones técnicas que evalúan los gastos de capital, es necesario comprender los requisitos exactos para alimentar las extrusoras para calcular el retorno de la inversión. Varios factores principales gobiernan esta transición material en la planta.
Las dimensiones físicas de las escamas representan la variable más crítica. Los peletizadores estándar de un solo tornillo generalmente requieren un tamaño uniforme que oscila entre 8 mm y 12 mm. Si la malla de la cámara de corte está dañada o tiene un tamaño inadecuado, se infiltrarán trozos de gran tamaño en el flujo de material.
Estas piezas de gran tamaño provocan un fenómeno frustrante conocido como puente. Los puentes se producen cuando grandes trozos de plástico se entrelazan dentro de la garganta de alimentación. Forman un arco físico que impide que el material posterior caiga dentro del tornillo. Esto priva al extrusor, lo que provoca graves retrasos en la producción y una posible degradación térmica del plástico que ya se encuentra dentro del cilindro.
El control de la humedad es otra necesidad absoluta en el procesamiento de polímeros. Si bien los desechos de fábricas postindustriales suelen estar limpios y secos, los desechos posconsumo generalmente requieren una extensa línea de lavado para eliminar la suciedad y los residuos orgánicos. Si el material húmedo se introduce directamente en un peletizador estándar, el agua residual se vaporizará violentamente al golpear el cilindro extrusor calentado. Esta rápida expansión crea bolsas de vapor atrapadas dentro del plástico derretido. En consecuencia, el material debe pasar a través de una centrífuga de deshidratación mecánica o un secador térmico para reducir el contenido de humedad por debajo del uno por ciento antes de la extrusión.
La densidad aparente dicta cómo se comporta el material bajo la influencia de la gravedad. Los plásticos rígidos y las películas flexibles interactúan con las tolvas de maneras muy diferentes. Para ilustrar esto, revise el desglose de ingeniería a continuación.
| Tipo de material | Densidad aparente Comportamiento | Configuración de alimentación requerida | Equipo ascendente recomendado |
|---|---|---|---|
| Tuberías Rígidas de PVC / HDPE | Gran masa, cae fácilmente por gravedad. | Tolva vertical estándar | Trituradora de tubos horizontales |
| Película agrícola PP/PE | Esponjoso, propenso a flotar y formar puentes. | Cortador-compactador o alimentador forzado | Trituradora de película de alto cizallamiento |
| Bandejas/Hojas Termoformadas | Masa media, formas de escamas irregulares. | Tolva agitada o transportador de tornillo | Trituradora de placa plana en forma de V |
| Purgas de moldeo por inyección | Extremadamente denso, alta resistencia al impacto | Tolva estándar con tornillo robusto | Trituradora de garras para trabajos pesados |
Incluso con protocolos de clasificación rigurosos, las hojuelas trituradas pueden contener contaminantes microscópicos como polvo residual o pequeños fragmentos de metal. Para garantizar que los gránulos finales sean puros, el sistema debe incluir una filtración sólida del material fundido. Los cambiadores de pantalla instalados al final del cilindro del extrusor capturan estas impurezas sólidas. Una preparación previa de alta calidad reduce significativamente la frecuencia de estos cambios de criba.
Un enfoque universal simplemente no se aplica al reciclaje de plástico moderno. Para lograr una alimentación perfecta, el equipo de dimensionamiento debe diseñarse específicamente para la geometría, el espesor y la tenacidad del material objetivo.
Los materiales largos y rígidos, como los conductos de PVC o las tuberías de agua de HDPE, presentan desafíos de alimentación únicos. Intentar introducir un tubo de tres metros en una tolva vertical estándar es peligroso para el operador y muy ineficaz. A menudo requiere un intenso precorte manual. Para optimizar este flujo de trabajo específico, las instalaciones utilizan maquinaria dedicada, como una trituradora de plástico de alta resistencia diseñada específicamente para tuberías. La serie DYPS-G, por ejemplo, cuenta con canales de alimentación horizontales o en ángulo diseñados específicamente para aceptar perfiles largos. La geometría del rotor está diseñada para arrastrar el material largo hacia la cámara de corte de manera constante. Esto evita rebotes agresivos y garantiza una producción constante de 10 mm que está inmediatamente lista para el granulador.
Los plásticos anchos y planos, como bandejas de embalaje termoformadas, paneles de puertas de automóviles o láminas acrílicas de gran tamaño, también exigen diseños de rotor específicos. Cuando los materiales planos ingresan a una cámara vertical estándar, tienden a rebotar sobre el rotor giratorio en lugar de ser arrastrados hacia las cuchillas de corte. Esto reduce drásticamente el rendimiento y aumenta el ruido en la planta.
Para combatir esto, los ingenieros utilizan una trituradora especial de placa de bandeja . La serie DYPS-T está diseñada con una disposición única de hojas escalonadas o en forma de V. Esta geometría especializada captura los bordes de materiales anchos y planos, acercándolos de manera eficiente a la zona de corte. Este enfoque personalizado garantiza una alta capacidad y un tamaño uniforme, que se adapta perfectamente a los requisitos de alimentación del peletizador posterior.
Las instalaciones de moldeo por inyección y extrusión frecuentemente generan bloques grandes y sólidos de plástico endurecido durante el arranque y parada de las máquinas. Las máquinas estándar carecen del torque y la integridad estructural para procesar estas piezas masivas sin detenerse. En estas aplicaciones exigentes, se requiere una trituradora de plástico robusta con carcasas de acero reforzado, volantes de inercia de gran tamaño para obtener la máxima energía cinética y palas de rotor agresivas de tipo garra. Al morder sistemáticamente bloques gruesos, estas máquinas transforman los residuos inmanejables de la fábrica en material valioso.
Incluso con la maquinaria primaria correcta en su lugar, los operadores enfrentan rutinariamente desafíos específicos del material al transferir las escamas a la línea de extrusión. Comprender las soluciones de ingeniería para estos obstáculos mantiene su planta funcionando de manera eficiente.
Como se señaló anteriormente, las escamas de película livianas de PP y PE son notoriamente difíciles de alimentar debido a su baja densidad aparente. Si una instalación depende en gran medida del reciclaje de películas, la solución más eficaz es evitar por completo las tolvas de gravedad estándar. El enfoque estándar de la industria implica la utilización de una línea de peletización equipada con un cortador-compactador integrado. La película esponjosa se transporta a un gran tambor cilíndrico donde unas cuchillas de fricción giratorias calientan y densifican el material. Una vez que el plástico alcanza un estado semifundido, la fuerza centrífuga lo empuja directamente hacia el tornillo extrusor conectado. Esto elimina por completo los puentes.
El exceso de polvo y partículas microscópicas de plástico, conocidas como finos, son muy perjudiciales para el proceso de extrusión. El polvo se derrite mucho más rápido que las escamas estándar. A menudo se quema y se degrada dentro del barril antes de que las piezas más grandes hayan pasado por completo al estado fundido. Esta degradación térmica conduce a pellets descoloridos con malas propiedades mecánicas. Los altos niveles de polvo generalmente resultan del uso de máquinas de baja calidad con hojas desafiladas o espacios de corte incorrectos. El equipo premium utiliza ángulos de hoja optimizados y tolerancias mecanizadas con precisión para cortar el plástico limpiamente, preservando la integridad del polímero.
Lograr una operación de reciclaje altamente rentable requiere considerar el equipo como un ecosistema integrado. Una línea bien diseñada minimiza la intervención humana, reduce los riesgos de contaminación y maximiza el rendimiento general.
Depender del trabajo manual para mover físicamente contenedores de material triturado de una máquina a otra es ineficiente. Las instalaciones modernas utilizan sistemas de transferencia automatizados para vincular las fases de reducción de tamaño y peletización. Los transportadores de tornillo, como los sinfines, son excelentes para mover hojuelas rígidas y pesadas en distancias cortas a un ritmo altamente controlado. Para distancias más largas a través del piso de la planta, se prefieren los sistemas de sopladores neumáticos. Estos sistemas utilizan presión de aire para transportar el material a través de tuberías cerradas directamente a un silo de almacenamiento situado encima de la unidad de alimentación de la extrusora.
Análisis de mercado recientes indican un giro masivo en las estrategias de adquisiciones globales. Los inversores en instalaciones se están alejando de cadenas de suministro muy retrasadas y sobrevaloradas. En cambio, están recurriendo a centros de fabricación avanzada en Asia. Esta transición está impulsada por la necesidad de un despliegue rápido de equipos sin sacrificar tolerancias estructurales estrictas.
Históricamente, los fabricantes europeos dominaron el mercado de equipos de reciclaje de alta gama. Sin embargo, los principales fabricantes chinos han cerrado sistemáticamente esta brecha tecnológica. Hoy en día, la maquinaria de primer nivel procedente de China incorpora estándares de ingeniería a nivel europeo. Las modernas instalaciones de fabricación utilizan sofisticados centros de mecanizado CNC para garantizar las tolerancias exactas necesarias para mantener un espacio constante entre las cuchillas rotativas y estacionarias.
Específicamente, estas máquinas cuentan de manera estándar con componentes OEM premium como rodamientos SKF, controles PLC Siemens y motores WEG de alta eficiencia. Al combinar la fabricación de acero localizada con piezas móviles probadas internacionalmente, estas máquinas avanzadas se ofrecen a un costo total de propiedad altamente competitivo. Esto permite que las instalaciones de reciclaje logren un retorno de la inversión más rápido y al mismo tiempo mantengan la durabilidad necesaria para el funcionamiento continuo.
La naturaleza diversa de la economía circular significa que las máquinas disponibles en el mercado rara vez son suficientes. Los principales proveedores chinos destacan por su flexibilidad de ingeniería. En lugar de vender una caja universal, diseñan sistemas de reducción de tamaño para aplicaciones específicas. Ya sea modificando el diseño de la tolva para alimentación robótica o alterando los ángulos de las cuchillas para polímeros sensibles al calor, esta personalización garantiza que el equipo actúe como un verdadero catalizador de la operación.
Alimentar eficientemente una línea de peletización con material triturado es la piedra angular absoluta de una operación de reciclaje de plástico rentable. El éxito depende enteramente de la ingeniería de precisión. Debe hacer coincidir cuidadosamente su maquinaria de dimensionamiento con la geometría estructural específica de su material, gestionar activamente los niveles de humedad y tener en cuenta las variaciones de densidad aparente.
Al invertir en equipos de alta calidad para aplicaciones específicas, elimina los cuellos de botella en el flujo de trabajo, estabiliza la presión del extrusor y garantiza la producción de gránulos reciclados de primera calidad. Si está listo para mejorar el rendimiento de su planta y eliminar los problemas de puentes, evalúe su tipo de material y explore las soluciones de trituración especializadas disponibles en Jwell Recycling para encontrar la geometría exacta del rotor que exige su línea de producción.
La viabilidad de introducir material sin lavar directamente en una extrusora depende completamente de la fuente del residuo. Si el material es chatarra postindustrial limpia, como guías de fábrica o recortes de bordes de un entorno controlado, es absolutamente posible triturarlo y alimentarlo directamente a la línea de peletización. Sin embargo, si procesa residuos posconsumo, el lavado es estrictamente obligatorio. Los plásticos posconsumo sin lavar contienen contaminantes abrasivos como arena y tierra, que provocarán un desgaste catastrófico en el tornillo extrusor. Los residuos orgánicos también se quemarán a altas temperaturas de extrusión, creando burbujas de gas que comprometen gravemente los gránulos finales.
Para las extrusoras peletizadoras de un solo tornillo estándar, el tamaño de escamas óptimo generalmente se encuentra dentro del rango estricto de 8 mm a 12 mm. Lograr esta fracción de tamaño específico está controlado directamente por la malla de malla instalada en el fondo de la cámara de corte. Mantener este tamaño es fundamental para la consistencia termodinámica. Si las escamas superan los 15 mm, son propensas a entrelazarse y formar puentes dentro de la garganta de alimentación. Por el contrario, si el material es demasiado pequeño, se funde prematuramente, provocando un aumento desigual en el cabezal del troquel.
La necesidad de una trituradora aguas arriba depende del tamaño, grosor y volumen inicial de los residuos crudos. Una trituradora es una máquina de alto torque y baja velocidad diseñada para la reducción primaria de volumen, desgarrando elementos masivos como tuberías de paredes gruesas o grandes purgas sólidas. Introducir estos artículos masivos directamente en una trituradora secundaria de alta velocidad probablemente paralizaría el motor. Si sus desechos crudos consisten en artículos pequeños y de paredes delgadas, como botellas de PET o pequeños recortes de fábrica, no es necesaria una trituradora y el material puede introducirse directamente en la cámara de dimensionamiento.
Los puentes son un cuello de botella operativo común cuando se reciclan materiales livianos como películas de PP o PE. Debido a que estas escamas tienen una densidad aparente muy baja, la fricción hace que se entrelacen y formen un arco sobre el tornillo de alimentación. Para superar esto, debes implementar mecanismos de alimentación activos. La solución más sencilla es instalar un alimentador forzado vertical, comúnmente llamado “crammer”, directamente encima de la garganta del extrusor. Para las líneas de película de alta capacidad, el estándar de la industria es integrar un sistema cortador-compactador para densificar la película antes de la extrusión.
El exceso de polvo crea una grave inestabilidad térmica dentro del extrusor. Debido a que las partículas de polvo tienen una enorme relación superficie-volumen en comparación con las escamas de 10 mm, se derriten casi instantáneamente al entrar en contacto con el cilindro calentado. Mientras los copos más grandes todavía absorben calor, el polvo comienza a arder y degradarse. Esto da como resultado motas negras, decoloración severa y propiedades mecánicas debilitadas en los gránulos finales. Actualizar a una trituradora con ángulos de hoja optimizados y mantener las cuchillas afiladas es la mejor manera de evitar la generación de polvo.
La igualación del rendimiento requiere calcular la tasa de alimentación volumétrica real en lugar de simplemente observar la capacidad de peso máxima del fabricante. Una extrusora con capacidad para 500 kg/h de pellets sólidos podría procesar solo 300 kg/h de triturado esponjoso debido a su menor densidad aparente. Como regla de ingeniería estándar, su trituradora aguas arriba debe tener una capacidad nominal cómoda entre un 20% y un 30% más alta que la producción máxima de su extrusora. Este amortiguador garantiza que la tolva del extrusor permanezca constantemente llena, evitando la inanición durante cambios menores de cuchillas o pausas en la carga de material.


