
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-10 Origen:Sitio


El plástico PET transparente tiene un valor de mercado significativamente mayor que sus homólogos de colores mixtos. Sin embargo, la realidad de los residuos posconsumo es caótica en el punto de inflexión. Las botellas empaquetadas llegan constantemente a las instalaciones de reciclaje en una pila desordenada y compactada de plásticos transparentes, verdes, azules y ámbar. Para los administradores de plantas e inversores, surge una cuestión operativa crítica. ¿Puede la maquinaria de procesamiento manejar esta mezcla sin degradar el rendimiento final?
Como ingeniero de una planta de reciclaje, recibo esta pregunta con frecuencia. La respuesta es un rotundo sí. Una instalación de procesamiento moderna puede mantener los colores separados de manera efectiva. Esta segregación no se logra únicamente mediante el lavado. En cambio, se basa en módulos de clasificación óptica avanzados perfectamente integrados en el flujo de trabajo mecánico. En esta guía completa, exploraremos las tecnologías subyacentes de separación de colores. Identificaremos exactamente dónde ocurre en la secuencia de procesamiento y examinaremos cómo lograr una pureza óptica casi perfecta impacta directamente en sus resultados.
Para comprender plenamente por qué las operaciones de reciclaje invierten millones en tecnología de separación de colores, es necesario analizar la economía fundamental y los estándares regulatorios que rigen el mercado de plásticos reciclados. La pureza del color es mucho más que una preferencia estética. Es un requisito técnico rígido para la fabricación de alta gama.
Si observamos las tendencias recientes de la industria, el impulso global por los envases de economía circular ha alterado fundamentalmente el panorama del reciclaje. Las principales marcas de bebidas y las empresas de bienes de consumo de rápido movimiento se están comprometiendo agresivamente a incorporar entre un 50% y un 100% de contenido reciclado posconsumo en sus envases durante los próximos años. Este enorme impulso a la sostenibilidad ha creado un grave déficit de suministro de hojuelas transparentes de alta calidad. Estamos viendo un cambio definitivo desde el simple reciclaje hacia las fibras de flejes o alfombras. El enfoque de la industria ahora está fuertemente centrado en el reciclaje de circuito cerrado, botella a botella. En consecuencia, la pureza del color ha pasado de ser una mejora opcional a convertirse en el principal obstáculo operativo.
En el mercado de materias primas, el tereftalato de polietileno transparente sigue siendo el material más buscado. Su principal ventaja es la máxima versatilidad. Los fabricantes dependen de la resina transparente para producir botellas de agua transparentes, recipientes para alimentos y fibras textiles de primera calidad. Debido a que carece de pigmentación base, se puede teñir fácilmente en cualquier color personalizado que requiera el usuario final.
Por el contrario, los plásticos coloreados conllevan graves limitaciones de aplicación. Una vez que un polímero se tiñe de verde o marrón, no se puede blanquear químicamente para volver a un estado transparente. Introducir incluso un porcentaje fraccionario de hojuelas verdes en un silo transparente degradará todo el lote. Cuando se derrite, la resina contaminada desarrolla una neblina amarillenta o grisácea indeseable. Este defecto obliga al reciclador a deshacerse del lote con un gran descuento.
Más allá de la fluctuación de los precios de las materias primas, la separación de colores es un pilar fundamental del cumplimiento normativo. El envasado apto para alimentos requiere un estricto cumplimiento de los estándares de seguridad y pureza establecidos por agencias poderosas como la FDA y la Autoridad Europea de Seguridad Alimentaria.
Estos organismos reguladores exigen que los materiales reciclados cumplan estrictos estándares visuales y químicos. Medido dentro del espacio de color Lab, el material apto para uso alimentario debe mantener umbrales de claridad y brillo muy específicos. La contaminación por plásticos de colores nocivos altera directamente la luminosidad y los valores amarillo-azul de la resina extruida. Por lo tanto, lograr un aislamiento de color casi perfecto es un estándar no negociable para las instalaciones que pretenden suministrar las principales marcas de bebidas.
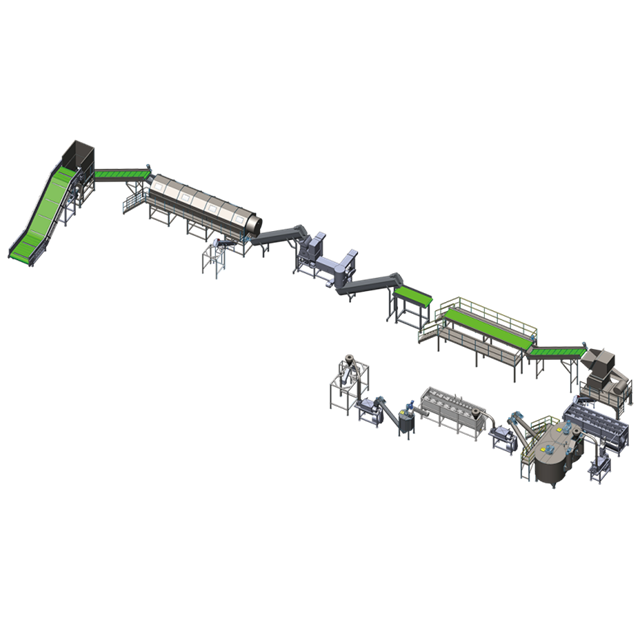
Una secuencia de lavado mecánico estándar está diseñada para eliminar agresivamente contaminantes como suciedad, residuos orgánicos, adhesivos resistentes y materiales no objetivo. Si bien la purificación es el objetivo principal, comprender este flujo de trabajo mecánico es esencial. Debe comprender exactamente dónde y cómo se implementan las delicadas tecnologías de separación de colores.
Para instalaciones de gran volumen que procesan fardos posconsumo, una línea de lavado y reciclaje de botellas de PET de grado industrial normalmente ejecuta un proceso secuencial de varias etapas. Basada en configuraciones de maquinaria estándar, una línea robusta que maneja de 500 kg a 5000 kg por hora incluye varias etapas centrales.
Es vital aclarar un error común. Las lavadoras de fricción, los tanques calientes y los secadores térmicos no separan los colores. Una botella verde sometida a soda cáustica hirviendo permanece obstinadamente verde. Para mantener activamente los colores separados, se deben entrelazar módulos de clasificación altamente especializados en esta secuencia mecánica.
Para maximizar la eficiencia operativa y minimizar la pérdida de rendimiento, las instalaciones de reciclaje industrial emplean una estrategia de clasificación de dos fases. Dentro de una completa línea de lavado de plástico , la separación de colores se produce en dos puntos críticos. Estos se realizan justo antes de que se destruyan las botellas e inmediatamente después de que se limpien las hojuelas.
La primera línea de defensa ocurre inmediatamente después de las etapas de desembalado y eliminación de etiquetas. Fundamentalmente, esto ocurre antes de que las botellas entren en el granulador. En este momento, los clasificadores ópticos automatizados escanean las botellas enteras mientras corren a lo largo de una cinta transportadora iluminada de alta velocidad.
Cuando los sensores ópticos detectan un recipiente de color en un flujo de material designado para plástico transparente, el sistema reacciona en milisegundos. Un chorro de aire neumático preciso dispara desde un bloque de válvulas. Esto físicamente expulsa la botella de color de la cinta y la lleva a un conducto de recolección separado.
La principal ventaja de la clasificación de botellas enteras es la prevención de la contaminación. Al extraer los plásticos coloreados antes de la fase de trituración, los operadores se aseguran de que los fragmentos de colores rotos nunca entren en el flujo de lavado primario. Esto reduce drásticamente la carga computacional y mecánica del equipo de clasificación final.
A pesar de una rigurosa clasificación previa, es inevitable que algunos materiales coloreados se escapen. Una botella verde podría aplastarse mientras se esconde dentro de un recipiente transparente más grande. Alternativamente, un anillo de cuello de botella de color resistente podría permanecer fusionado a una botella transparente.
En consecuencia, la segregación final y más precisa del color se produce tras las intensas fases de lavado y secado. Los copos secos y recién limpiados caen en cascada por un conducto vibratorio en una capa fina y uniforme. Pasan directamente por delante de cámaras de ultra alta resolución. Actuando como el mecanismo de control de calidad definitivo, esta máquina identifica y expulsa fragmentos microscópicos de plástico coloreado, material residual de la tapa o escamas opacas sin lavar. Esta purificación posterior al lavado es lo que lleva el resultado final a la pureza de color del 99,9% requerida para aplicaciones de fabricación premium.
La capacidad de aislar colores con precisión a velocidades de procesamiento superiores a 3 a 5 toneladas por hora depende completamente de sofisticados conjuntos de sensores y sistemas de expulsión neumáticos ultrarrápidos.
La separación visual estándar se gestiona mediante cámaras de escaneo de líneas RGB a todo color. Operando de manera muy similar al ojo humano pero a velocidades de fotogramas excepcionalmente altas, estos sensores analizan el espectro de luz visual que se refleja o atraviesa el material.
El software del sistema está preprogramado con parámetros de color estrictos. Si un perfil de escamas pasa fuera del umbral aceptable para material transparente, la computadora activa una válvula de aire localizada. Una ráfaga de aire comprimido muy específica expulsa físicamente el plástico problemático de la cascada de material principal en una fracción de segundo.
Mientras que las cámaras RGB dominan la clasificación visual del color, se utilizan sensores de infrarrojo cercano para analizar la composición química oculta del plástico. En el reciclaje moderno, esta tecnología es posiblemente el componente más crítico del suelo.
Los diferentes tipos de polímeros absorben y reflejan la luz del infrarrojo cercano de formas totalmente únicas, creando una firma espectral distintiva. Un sensor puede distinguir instantáneamente entre PET, PVC, polietileno y polipropileno, incluso si todos los fragmentos son visualmente transparentes. Esta capacidad es primordial. Una botella de PVC transparente parece idéntica a una botella de PET transparente en una cámara RGB estándar. Sin embargo, fundir el PVC junto con el material objetivo principal degradará catastróficamente todo el lote, generando manchas negras y graves debilidades estructurales. Así, este sensor actúa como guardián de la pureza del material junto con la pureza del color.
La última frontera en tecnología de clasificación aprovecha la inteligencia artificial y los algoritmos de aprendizaje profundo. En ocasiones, los sensores ópticos tradicionales pueden confundirse con variables complejas. Una botella transparente muy impresa con tinta verde o parcialmente cubierta por una funda retráctil resistente puede provocar un falso rechazo.
Los sistemas de clasificación impulsados por IA utilizan redes neuronales complejas entrenadas en millones de imágenes de desechos del mundo real. Estos sistemas pueden reconocer la forma, la marca y los matices estructurales específicos de una botella. Esta drástica reducción de falsos rechazos garantiza que no se arroje accidentalmente material transparente valioso al flujo de residuos coloreados.
Si bien las tecnologías de clasificación óptica han revolucionado el reciclaje de plástico B2B, los administradores de instalaciones deben comprender que la separación de colores no es un truco de magia independiente e impecable. Las fases de lavado mecánico impactan directamente en la eficiencia de las clasificadoras ópticas. Si el material no está bien preparado, ni siquiera los sensores más caros lograrán alcanzar una pureza superior.
Uno de los obstáculos más persistentes implica la proliferación de mangas retráctiles de cuerpo completo. Los clasificadores ópticos dependen en gran medida de la reflexión de la superficie para identificar un objeto. Si una botella perfectamente transparente está envuelta en una gruesa etiqueta verde, el sensor óptico leerá el objeto como plástico verde. En consecuencia, los chorros de aire expulsarán esta botella transparente hacia la corriente de rechazo coloreada, provocando una pérdida directa de rendimiento de alto valor.
Para combatir esto, el tendedero debe contar desde el inicio del proceso con un quitaetiquetas mecánico altamente agresivo. Como se mencionó anteriormente, es obligatorio alcanzar una eficiencia de eliminación de etiquetas del 95 % o más para evitar el caos de clasificación posterior.
Las botellas posconsumo rara vez llegan desnudas. Por lo general, van acompañados de tapas y anillos de cuello a prueba de manipulaciones fabricados con polipropileno coloreado o polietileno de alta densidad. Depender de costosos sistemas de cámaras para separar las tapas de las escamas es muy ineficiente y desperdicia un valioso ancho de banda de procesamiento.
En cambio, la línea de lavado utiliza física básica para manejar esta segregación inicial de materiales. En el tanque de separación fregadero-flotador, los materiales más pesados se hunden, mientras que los materiales más ligeros de la tapa flotan. Al retirar mecánicamente las tapas de colores de la superficie del agua, el sistema reduce significativamente la carga de los clasificadores ópticos de escamas finales.
La violenta trituración mecánica de botellas quebradizas genera inevitablemente microplásticos, comúnmente llamados finos, junto con el polvo de polímero estándar. Durante la etapa de clasificación de escamas posterior al lavado, estas partículas microscópicas representan una grave amenaza operativa. La electricidad estática hace que las partículas de colores se adhieran a las escamas transparentes o, peor aún, se acumulen directamente en las lentes protectoras de las cámaras ópticas.
Cuando las lentes de los sensores quedan cubiertas por una capa de polvo, la precisión de la detección cae en picado. Para resolver esto, las líneas de lavado premium integran elutriadores en zig-zag y aspiradoras de extracción de polvo robustas inmediatamente antes de la fase de clasificación de escamas. Al utilizar corrientes de aire ascendentes para aspirar finos livianos, el sistema garantiza que solo pasen copos limpios y distintos por debajo de los sensores ópticos.
| Tipo de contaminante | Etapa de separación | de material primario | Tecnología/método utilizado |
|---|---|---|---|
| Etiquetas pegadas o retráctiles | PVC, PETG, PP | Prelavado | Removedor de etiquetas de fricción mecánica |
| Tapas y anillos de colores | polipropileno, polietileno de alta densidad | Fase de lavado | Tanque de densidad de flotador-sumidero |
| Botellas de colores | Polímeros coloreados | Pretrituración | Clasificador óptico de botellas enteras RGB |
| Copos de colores | Polímeros coloreados | Post-lavado | Clasificador de hojuelas de alta velocidad RGB y NIR |
| Microplásticos y polvo | Polímeros mixtos | Post-secado | Clasificador de aire elutriador Zig-Zag |
Es fundamental que los directores de planta consideren la línea de lavado no como el destino final, sino como la rigurosa fase preparatoria para la extrusión. El objetivo final del procesamiento de residuos embalados es crear una materia prima lista para la cadena de suministro de fabricación. La eficiencia de su separación de colores dicta directamente la viabilidad comercial de su producción de pellets de PET..
Cuando las escamas se introducen en una extrusora para fundirlas y formar gránulos uniformes, la estabilidad térmica es primordial. Los lotes de colores mezclados a menudo contienen distintos grados de polímero con niveles de viscosidad intrínseca y puntos de fusión completamente diferentes. Si un lote de escamas transparentes está contaminado con plásticos de colores no reconocidos o adhesivos no autorizados, el flujo de fusión se vuelve muy inestable.
Esta inestabilidad conduce rápidamente a bloqueos severos en las pantallas de filtración de la masa fundida de la extrusora. Los operadores se ven obligados a detener la producción para cambiar los filtros obstruidos, lo que provoca costosos tiempos de inactividad de las máquinas. Por el contrario, cuando el material de entrada es estrictamente transparente y con colores separados, el proceso de extrusión funciona sin problemas. Los sistemas avanzados utilizan sistemas especializados de desgasificación al vacío para manejar la humedad y evitar la caída de la vía intravenosa, lo que garantiza que se conserve la estructura molecular del polímero.
No se puede subestimar la disparidad económica entre los gránulos transparentes y los gránulos de colores mixtos. Los gránulos transparentes y de alta pureza se venden con un precio superior a las empresas de bebidas que se esfuerzan por cumplir con estrictos mandatos regulatorios. Por otro lado, los gránulos de colores mezclados generalmente se degradan para su uso en materiales de construcción de bajo margen.
Invertir en una clasificación por color confiable y de alta velocidad maximiza directamente la calidad de salida de toda la instalación. La prima financiera obtenida por la venta de gránulos transparentes de calidad alimentaria compensa rápidamente el gasto de capital inicial necesario para integrar clasificadores ópticos avanzados.
Para los compradores B2B, ingenieros de instalaciones e inversores, seleccionar la maquinaria correcta requiere una evaluación rigurosa tanto de la durabilidad mecánica como de la delicada integración electrónica. Un sistema que lava agresivamente pero no logra separar los colores de manera efectiva finalmente producirá un producto de bajo valor. Los tomadores de decisiones deben priorizar varios parámetros técnicos críticos durante la contratación.
El material de entrada varía drásticamente según la ubicación geográfica y la infraestructura local de recolección de residuos. Los compradores deben buscar fabricantes que ofrezcan diseños de líneas altamente modulares. La capacidad de agregar clasificadores de escamas secundarios o actualizar a tecnología asistida por IA a medida que cambian los flujos de entrada evita que la maquinaria se vuelva obsoleta.
Un descuido de ingeniería común en el diseño de plantas de reciclaje es un grave desajuste en las capacidades de rendimiento entre los componentes de lavado mecánico pesado y las unidades de clasificación óptica. Si las lavadoras de fricción y los tanques calientes procesan 4000 kg por hora, pero el clasificador óptico de escamas solo puede manejar con precisión 2000 kg por hora, el clasificador se convierte inmediatamente en un cuello de botella paralizante. Los compradores deben verificar la capacidad nominal de los clasificadores ópticos en condiciones del mundo real.
Las etiquetas supervivientes confunden gravemente a los clasificadores ópticos de colores. Por lo tanto, la eficiencia del removedor mecánico de etiquetas es una métrica principal para evaluar la capacidad general de separación de colores de toda la línea. Exigir datos empíricos o garantías de desempeño con respecto a las tasas de extracción de etiquetas.
Las líneas de reciclaje modernas son ecosistemas altamente complejos de accionamientos mecánicos, calentadores térmicos y electrónica óptica hipersensible. Los compradores deben priorizar los sistemas equipados con una integración SCADA integral. Esta tecnología permite a los gerentes de planta monitorear la precisión de la clasificación, la temperatura del agua y las cargas del motor desde un único tablero centralizado.
Volviendo a la cuestión operativa central. Una línea moderna de lavado y reciclaje puede mantener los colores separados, siempre que esté equipada con la tecnología integrada adecuada. El lavado mecánico elimina suciedad, aceites y adhesivos. Sin embargo, es la ubicación estratégica de los clasificadores ópticos de botellas enteras y de escamas post-lavado lo que realmente aísla los plásticos transparentes de las variantes coloreadas.
Al aprovechar la potencia combinada de las cámaras RGB, los sensores de infrarrojo cercano y los algoritmos impulsados por IA, las plantas de reciclaje modernas pueden alcanzar los niveles de pureza del 99,9 % que exige el mercado actual. Invertir en capacidades sólidas de separación de colores es una estrategia económica fundamental. Para las instalaciones que buscan actualizar o construir nuevas plantas, es esencial seleccionar equipos probados diseñados para producir resultados de alta pureza. Lo alentamos a explorar soluciones personalizadas como las de Jwell para garantizar que su operación cumpla con los más altos estándares de la industria.
Sí, separar estos materiales es una función crítica de las líneas de reciclaje modernas. Debido a que ambos polímeros tienen una densidad superior a 1,0 g/cm³, ambos se hunden en un tanque de flotación de agua estándar, lo que significa que la separación mecánica de la densidad no puede distinguirlos. En cambio, la línea se basa en clasificadores ópticos de infrarrojo cercano integrados. Estos sensores analizan la firma única de reflexión de la luz de la estructura molecular del polímero, lo que permite a la máquina identificar y expulsar el PVC de la corriente principal con extrema precisión antes de la fase de fusión.
Si bien las líneas altamente automatizadas reducen significativamente la dependencia del trabajo manual, la intervención humana sigue siendo muy recomendable desde el comienzo del proceso. La mayoría de las instalaciones industriales emplean un pequeño equipo de trabajadores manuales de control de calidad en la etapa de desembalaje. Su función principal no es clasificar colores, sino eliminar contaminantes masivos y peligrosos. La extracción de grandes trozos de metal, baterías de coche o residuos pesados no plásticos evita daños mecánicos catastróficos en las trituradoras y trituradoras posteriores.
No, los procesos de lavado mecánico y térmico no alteran el color base del polímero. Los tanques de lavado en caliente, los detergentes químicos y las lavadoras de fricción están diseñados estrictamente para eliminar contaminantes de la superficie, como residuos orgánicos, pegamentos resistentes y aceites. Si bien esta limpieza rigurosa restaura el plástico a su estado original e impecable, no puede transformar químicamente una botella verde o marrón en una transparente.
Cuando se calibran y mantienen adecuadamente, los clasificadores ópticos de escamas de alta gama pueden alcanzar índices de pureza de color excepcionales que oscilan entre el 98% y el 99,9%. En el contexto del reciclaje de calidad alimentaria, la pureza suele medirse en partes por millón. Una línea bien optimizada que utilice clasificación de escamas tanto de botella entera como post-lavado puede reducir la contaminación coloreada en un lote transparente a menos de 50 ppm, lo que hace que el material resultante sea perfectamente adecuado para la fabricación estricta en contacto con alimentos.
La pérdida de rendimiento ocurre cuando las botellas transparentes se rechazan falsamente debido a etiquetas que oscurecen, suciedad en la superficie o materiales superpuestos en la cinta transportadora. Una línea bien optimizada equipada con sensores de IA avanzados y un eliminador de etiquetas de clasificación previa que logra una eficiencia superior al 95 % mantiene las tasas de falsos rechazos por debajo del 2 al 3 por ciento. Esto minimiza el desperdicio y maximiza la producción clara rentable.
Los sensores ópticos estándar suelen leer el color de la funda retráctil en lugar de la botella que se encuentra debajo. Si una botella transparente está envuelta en una funda verde, una cámara RGB estándar la clasificará como plástico verde y la expulsará. Esta es exactamente la razón por la que se instalan removedores de etiquetas mecánicos de alta resistencia antes de la fase de clasificación, asegurando que el verdadero color del polímero quede expuesto a las cámaras.


