
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-05 Origen:Sitio


¿Se están acumulando plantillas de construcción de plástico en su sitio? Estos resistentes tableros cubiertos de hormigón son muy difíciles de reciclar. Un sistema de reducción de tamaño especializado resuelve este problema. En esta guía completa, aprenderá exactamente cómo funcionan estas máquinas. Cubriremos las diferencias estructurales importantes y los pasos prácticos para procesar residuos de construcción rígidos de manera efectiva.
La industria de la construcción ha adoptado cada vez más los tableros de polímero como una alternativa duradera y reutilizable al encofrado de madera tradicional. Estos paneles se fabrican predominantemente con polipropileno de alta densidad, polietileno o formulaciones compuestas avanzadas. Desde un punto de vista de ingeniería, estos materiales están diseñados explícitamente para exhibir una resistencia a la tracción y al impacto excepcionales. Deben soportar la inmensa presión hidrostática del hormigón vertido sin deformarse, arquearse ni fracturarse.
Debido a que están diseñados específicamente para no romperse bajo estrés extremo, presentan un desafío mecánico importante durante la fase de reciclaje. El espesor de estos tableros suele oscilar entre 12 mm y 20 mm. Esto significa que poseen un alto grado de rigidez. Cuando se introduce en una cámara de corte, esta rigidez resiste ferozmente las fuerzas de corte que normalmente cortarían con facilidad los plásticos de embalaje estándar.
Más allá de la dureza inherente del polímero en sí, la condición física del material al llegar a una instalación de reciclaje complica gravemente el proceso. Las plantillas al final de su vida útil se utilizan en entornos hostiles y abrasivos. En consecuencia, rara vez llegan limpios. Las superficies suelen estar recubiertas con residuos de hormigón secos, arena de sílice y suciedad abrasiva.
Lo que es más importante, los trabajadores de la construcción introducen habitualmente tornillos metálicos, clavos o grapas pesadas en el encofrado durante el montaje. Si una instalación intenta procesar estos residuos contaminados utilizando equipos estándar sin un tratamiento previo meticuloso, el polvo de hormigón abrasivo actúa como una pasta abrasiva implacable. Esto degrada rápidamente los filos de corte. Además, el sonido de un clavo de acero oculto al golpear un rotor estándar suele ir seguido de miles de dólares en tiempos de inactividad. Los operadores frecuentemente se enfrentan a cuchillas astilladas, ejes doblados o un motor completamente quemado.
El sector mundial de la construcción está experimentando actualmente un cambio masivo hacia prácticas sostenibles. Análisis de mercado recientes indican una creciente demanda de encofrados de polímeros reutilizables en lugar de madera contrachapada tradicional. Este cambio está impulsado por estrictas regulaciones ambientales y la urgente necesidad de reducir la deforestación. Sin embargo, esta transición ha creado un cuello de botella secundario en la eliminación al final de su vida útil.
A medida que las tarifas por vertido de vertederos se disparan a nivel mundial, las empresas de construcción ya no se limitan a tirar estos tableros a la basura. Los datos de la industria muestran una tendencia creciente hacia el reciclaje in situ descentralizado. En lugar de pagar a los transportistas para que muevan desechos voluminosos, los contratistas con visión de futuro y los centros regionales de desechos están invirtiendo en líneas dedicadas a la reducción de tamaño. La capacidad de procesar eficientemente estos polímeros rígidos está pasando rápidamente de una capacidad de nicho a un requisito central para las operaciones modernas de gestión de residuos. Convertir los desechos del sitio en triturado premium es ahora una estrategia de circuito cerrado altamente rentable.
Un error operativo frecuente en las instalaciones de reciclaje es intentar procesar el encofrado de construcción con trituradoras ligeras o de uso general. Las máquinas estándar están optimizadas para procesar materiales de paredes delgadas como botellas de PET, películas de PVC o envases ligeros moldeados por inyección. Su estructura estructural y capacidades de motor están diseñadas para materiales que ceden fácilmente al corte a alta velocidad y bajo torque.
Cuando se introduce un grueso panel de polímero en una máquina trituradora de plástico estándar , el rotor simplemente carece de la energía cinética necesaria para cortar el plástico denso. Esta falta de inercia hace que el material rebote violentamente en el rotor, provocando que la máquina se atasque. El calado continuo provoca una tensión térmica y eléctrica extrema en el motor. En el campo, esto conduce inevitablemente a fallas prematuras del equipo y costosas paradas de producción.
Para procesar eficazmente el encofrado de construcción, las instalaciones deben utilizar una trituradora de plástico de alta resistencia . Estas máquinas están diseñadas con diferencias estructurales fundamentales diseñadas para absorber y superar impactos severos de alto impacto. Por ejemplo, los equipos modelados a partir de la serie DYPS-G cuentan con un rotor robusto de acero sólido diseñado específicamente para tuberías de paredes gruesas y perfiles sólidos. Cuando una tabla gruesa golpea la cámara de corte, el puro impacto acústico y la vibración harán pedazos un marco mal soldado. Los modelos de servicio pesado cuentan con marcos de acero sustancialmente más gruesos que amortiguan estas vibraciones severas.
Además, están equipados con enormes volantes de inercia. Este diseño maximiza la inercia rotacional. Cuando la pala golpea una tabla de plástico de 15 mm de espesor, el rotor mantiene su impulso y corta el material en lugar de detenerse. La cámara de corte también está reforzada con placas de acero resistentes al desgaste para resistir la abrasión continua de los plásticos recubiertos de hormigón.
| Característica | Equipo estándar | Equipo de servicio pesado |
|---|---|---|
| Material objetivo | Botellas de PET, películas y envases finos. | Tableros gruesos, tuberías, plantillas de construcción. |
| Diseño de rotores | Abierto o semiabierto, ligero | Acero sólido, gran masa, volante grande. |
| Sistema de accionamiento | Alta velocidad, menor par | Velocidad moderada, par extremadamente alto |
| Resistencia al impacto | Bajo (propenso a atascarse y detenerse) | Alto (Mantiene la inercia a través de cortes gruesos) |
| Construcción de marco | Acero soldado estándar | Acero pesado reforzado que amortigua las vibraciones |
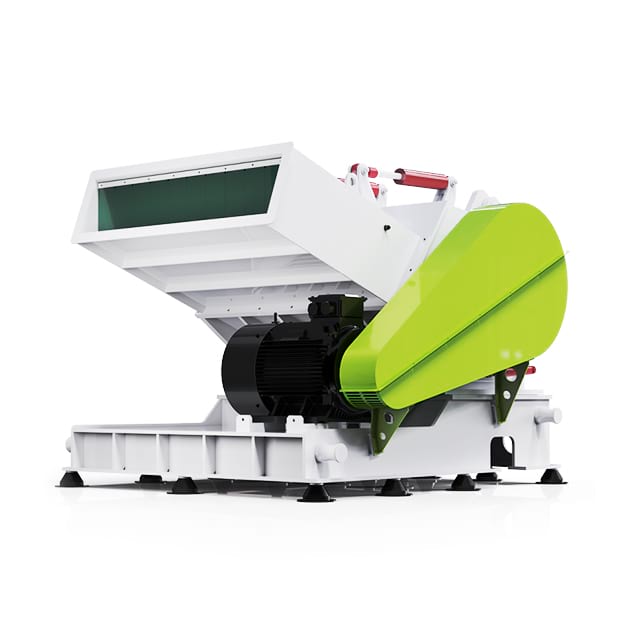
El mecanismo de corte es sin lugar a dudas el componente más crítico en el procesamiento de plásticos de construcción abrasivos. Un sistema confiable diseñado para esta aplicación utilizará hojas forjadas con acero de alta velocidad o aceros de aleación especializados como D2 o SKD11. Estos materiales de primera calidad ofrecen una dureza Rockwell y una resistencia al desgaste superiores. Esta ventaja metalúrgica les permite mantener un borde afilado incluso cuando están constantemente expuestos al polvo de hormigón.
La geometría de las palas también juega un papel fundamental en la eficiencia operativa. Se recomienda encarecidamente disponer las hojas en forma de chevrón o de garra escalonada. Esta geometría específica garantiza que el tablero de plástico se corte progresivamente, de forma muy similar a la acción de corte de unas tijeras. El material no se golpea simultáneamente en toda su longitud. Este corte progresivo reduce drásticamente la carga instantánea sobre el motor y evita que la máquina se ahogue en paneles grandes y planos.
El procesamiento de plantillas de polímero gruesas requiere una fuerza de corte inmensa e implacable. Esta fuerza la generan motores eléctricos de alta capacidad combinados con sistemas de transmisión de alta resistencia. Dependiendo del rendimiento requerido, estas máquinas utilizan configuraciones de motor simple o doble que priorizan el torque sobre la simple velocidad de rotación.
El sistema de transmisión a menudo incorpora correas trapezoidales de gran tamaño y poleas de alta resistencia para transferir energía de manera eficiente y al mismo tiempo proporcionar un amortiguador mecánico crucial. Si un objeto extraño que no se puede aplastar, como un gran soporte de acero de un andamio, entra accidentalmente en la cámara, las correas pueden deslizarse ligeramente. Este deslizamiento intencional protege el motor y el eje del rotor de fallas mecánicas catastróficas.
Las plantillas de construcción son inherentemente voluminosas, anchas y difíciles de manejar. Una tolva vertical estándar es totalmente insuficiente. Las tablas grandes pueden fácilmente puentearse y atascarse horizontalmente antes de llegar a la cámara de corte. Para abordar este desafío, el equipo especializado cuenta con tolvas de boca ancha en ángulo diseñadas específicamente para perfiles anchos.
Específicamente, las máquinas diseñadas para esta tarea utilizan un ángulo de alimentación tangencial. Esto permite que las tablas largas entren en el rotor de forma natural mediante la propia acción de corte. Para operaciones de mayor volumen, se pueden integrar sistemas de alimentación por transportador automatizados con rodillos de presión motorizados. Estos sistemas regulan la velocidad de alimentación, asegurando que la cámara de corte reciba un suministro constante sin verse abrumada. Esto mantiene el amperaje del motor dentro de límites óptimos.
El proceso de reciclaje comienza mucho antes de que el plástico entre en la cámara de corte. Dada la alta prevalencia de elementos de fijación metálicos en los residuos de construcción, la clasificación previa es un primer paso obligatorio. Los operadores deben inspeccionar visualmente las plantillas y sacar manualmente grandes trozos de concreto o soportes de acero.
Posteriormente, el material se coloca en un transportador de alimentación equipado con separadores magnéticos de alta intensidad, como imanes sobre banda o poleas de cabezal magnético. Estos potentes imanes extraen metales ferrosos ocultos, incluidos tornillos, clavos y grapas. Este paso crucial garantiza que solo el plástico y el polvo residual entren en la cámara de corte, preservando la integridad de la hoja y evitando chispas peligrosas.
Una vez que las plantillas limpias ingresan a la tolva, se deslizan hacia la cámara de corte reforzada. Aquí, el rotor de alta resistencia gira a una velocidad calculada de alto par. Las cuchillas giratorias, colocadas en ángulos de corte óptimos, golpean las cuchillas fijas.
Debido a la alta inercia de rotación proporcionada por el enorme volante, las palas giratorias muerden agresivamente el plástico grueso. El crujido ensordecedor del polímero grueso que cede al acero es un testimonio del poder de la máquina. La configuración de cuchillas en forma de V tira continuamente del material hacia el centro del rotor. Esto evita que el plástico se atasque contra las paredes laterales y garantiza una acción de corte uniforme y continua.
En la parte inferior de la cámara de corte se encuentra una criba de acero de alta resistencia. El tamaño preciso de los orificios en esta pantalla dicta el tamaño de partícula final del material triturado. Los fragmentos de plástico continúan rebotando por la cámara, siendo cortados repetidamente, hasta que son lo suficientemente pequeños como para pasar a través de las perforaciones.
Para la construcción de plantillas, normalmente se utiliza un tamaño de malla de pantalla de 10 mm a 16 mm para cumplir con los requisitos de extrusión posteriores. Una vez que el triturado pasa a través de la criba, se evacua inmediatamente mediante un sistema de soplador neumático de alta velocidad o un transportador de descarga. La evacuación rápida es absolutamente crucial. Previene la acumulación de material, la fricción excesiva y la fusión dentro de la cámara de corte.
La justificación económica para reciclar encofrados de plástico es muy convincente. El polipropileno y el polietileno de alta densidad son polímeros de primera calidad con una demanda de mercado fuerte y constante. Cuando las empresas constructoras o las instalaciones de reciclaje regionales procesan estas plantillas de fin de vida útil, transforman residuos voluminosos y problemáticos en un producto de gran valor.
Los gránulos limpios y triturados resultantes pueden venderse directamente a los fabricantes de plástico o reextruirse para obtener nuevos productos. Las aplicaciones posteriores comunes incluyen la fabricación de nuevas plantillas de construcción, tuberías de drenaje de plástico corrugado, paletas de envío industrial y plataformas compuestas. Al establecer un sistema de reciclaje de circuito cerrado, las empresas con visión de futuro crean una nueva y lucrativa fuente de ingresos a partir de materiales que antes se consideraban una pérdida total.
La eliminación de residuos sigue siendo un gasto operativo enorme para la industria de la construcción. Las plantillas de construcción rígidas ocupan enormes cantidades de volumen en los contenedores de basura. Esto conduce a frecuentes viajes de transporte y tarifas exorbitantes por vertidos en vertederos.
Al utilizar maquinaria de reducción de tamaño en el sitio o en un centro de reciclaje regional, las empresas reducen drásticamente el volumen físico de sus residuos. Esto se traduce en ahorros inmediatos y tangibles en costos de logística y eliminación. Además, desviar estos plásticos duraderos de los vertederos se alinea perfectamente con las iniciativas globales de sostenibilidad y los principios de la economía circular. Reduce significativamente la huella de carbono asociada con la producción de plásticos vírgenes.
Seleccionar el equipo de reducción de tamaño adecuado para el encofrado de construcción es una decisión de ingeniería crítica. La primera métrica que se debe evaluar al integrar una trituradora de plástico en su planta es el rendimiento requerido, que generalmente se mide en kilogramos o toneladas por hora. Sin embargo, cuando se trata de paneles de construcción, la capacidad nominal puede resultar muy engañosa. La densidad aparente y las dimensiones físicas de los tableros influyen en gran medida en la producción real.
Por ejemplo, la serie DYPS-T está diseñada específicamente con una entrada de alimentación rectangular perfecta para placas y plantillas anchas. Una máquina genérica podría tener una capacidad nominal de 1000 kg/h cuando se procesan botellas de paredes delgadas. Esa misma máquina podría detenerse o producir sólo 400 kg/h cuando se alimenta con plantillas de construcción gruesas y de alta densidad. Para evaluar con precisión la capacidad, debe evaluar el volumen total de la cámara de corte y el diámetro del rotor. Los rotores más grandes proporcionan una mayor inercia, lo que se traduce en una mayor fuerza de corte por rotación. Esta inercia es vital para morder láminas gruesas sin provocar caídas repentinas en las RPM del motor.
En el reciclaje industrial, el tiempo de inactividad de las máquinas se correlaciona directamente con la pérdida de ingresos. Las plantillas de construcción son notoriamente duras para los equipos debido a la presencia frecuente de polvo de concreto abrasivo. Por lo tanto, evaluar la facilidad con la que se puede realizar el mantenimiento de una máquina es tan importante como evaluar su rendimiento operativo.
Al procesar materiales robustos, se debe priorizar el equipo diseñado para aplicaciones severas. Busque sistemas que cuenten con mecanismos motorizados o hidráulicos para abrir la tolva y bajar el soporte de la criba. En las máquinas convencionales, exponer el rotor para un cambio de cuchilla de rutina puede llevarle al equipo de mantenimiento varias horas agotadoras de trabajo manual. La asistencia hidráulica reduce este tiempo de acceso a apenas unos minutos. Esto mejora significativamente el tiempo de actividad general de la planta y reduce la fatiga de mantenimiento.
Una máquina reductora de tamaño rara vez funciona de forma totalmente aislada. Suele ser la primera o segunda etapa de una línea de reciclaje integral. Las escamas de plástico trituradas deben eventualmente lavarse, secarse y introducirse en una extrusora para convertirse en materia prima reutilizable.
La integración adecuada requiere una consideración cuidadosa del manejo de materiales. Para garantizar una integración perfecta, el sistema de descarga debe contar con un soplador neumático y un separador ciclónico. Este sistema tira activamente el material triturado a través de la criba inferior. Evita la acumulación de calor en la cámara de corte y, al mismo tiempo, desempolva el material antes de que llegue al silo de almacenamiento o a la extrusora de doble tornillo.
| Rendimiento requerido | Potencia del motor recomendada | Diámetro del rotor | Integración aguas abajo ideal |
|---|---|---|---|
| 300 - 500 kg/h | 37 kilovatios - 45 kilovatios | 400 milímetros - 500 milímetros | Directo a la estación de ensacado |
| 500 - 1.000 kg/h | 55 kilovatios - 75 kilovatios | 500 milímetros - 600 milímetros | Soplador neumático para línea de lavado. |
| 1000 - 2000+ kg/h | 90 kilovatios - 160 kilovatios | 600 milímetros - 800+ milímetros | Separador ciclónico para silo de extrusión |
El filo de las palas del rotor y del estator dicta la eficiencia de toda la operación. Cuando las cuchillas se desafilan, la máquina deja de cortar el plástico limpiamente. En cambio, comienza a rasgar o romper agresivamente el material. Esta acción de desgarro requiere mucha más energía cinética, lo que provoca un pico peligroso en el amperaje eléctrico y genera un calor de fricción excesivo.
Debido a que el polvo de concreto es altamente abrasivo, las cuchillas perderán su filo mucho más rápido que al procesar películas agrícolas limpias. Los administradores de las instalaciones deben establecer un cronograma de perfeccionamiento estricto basado en horas en lugar de esperar señales visuales de mal desempeño. Además, la separación entre las láminas giratorias y las láminas de la cama estacionarias debe recalibrarse meticulosamente. Para plásticos rígidos como paneles de polímero, este espacio generalmente debe mantenerse entre 0,2 mm y 0,5 mm para garantizar un corte limpio tipo tijera.
El corazón mecánico del proceso de reducción de tamaño depende enteramente de los cojinetes del rotor principal. Dadas las fuertes cargas de choque generadas al romper gruesas tablas de plástico, estos rodamientos funcionan bajo una tensión inmensa. Los protocolos de lubricación deben cumplirse estrictamente utilizando grasa compleja de litio para alta temperatura y extrema presión para evitar que los rodamientos se quemen.
Igualmente importante es la inspección y limpieza de rutina de la rejilla de descarga. Si las plantillas de plástico trituradas contienen humedad residual, o si la cámara se sobrecalienta debido a las cuchillas desafiladas, el plástico puede ablandarse y obstruir los orificios de la pantalla. Una pantalla ciega atrapa material en el interior, lo que hace que el motor trabaje demasiado y finalmente se detenga. Los operadores deben inspeccionar la pantalla al final de cada turno. Usar un cepillo de alambre para limpiar los gránulos parcialmente derretidos antes de que se endurezcan por completo ahorrará horas de mantenimiento al día siguiente.
Si bien un sistema de reciclaje especializado puede procesar fácilmente plantillas de construcción, seleccionar un modelo resistente y resistente es una necesidad absoluta para esta exigente tarea. Los equipos estándar sucumbirán rápidamente a la rigidez del polímero y la naturaleza abrasiva de los contaminantes del concreto. Al invertir en maquinaria con motores de alto par, robustas hojas de acero de alta velocidad y acceso para mantenimiento hidráulico, los administradores de instalaciones garantizan que sus operaciones se realicen sin problemas y de manera eficiente.
En última instancia, actualizar el equipo de reducción de tamaño adecuado transforma un flujo de residuos notoriamente difícil en un producto reciclado altamente rentable. Esto reduce drásticamente los costos de los vertederos y al mismo tiempo apoya activamente una economía industrial circular. Si tiene problemas con los residuos rígidos de la construcción, es hora de evaluar su configuración actual. Explore soluciones profesionales de servicio pesado de líderes de la industria como Jwell Machinery para encontrar el diseño de rotor y la configuración de tolva exactos adaptados a sus necesidades específicas de reciclaje de plantillas.
Si bien algunos equipos industriales de reducción de tamaño pueden manejar compuestos de madera y plástico, generalmente no se recomienda procesar plantillas de construcción puramente de madera en maquinaria diseñada específicamente para plásticos. La madera y el plástico poseen propiedades materiales fundamentalmente diferentes. El plástico se corta y cede ante un impacto a alta velocidad, mientras que la madera tiende a astillarse y romperse. Introducir tablones de madera maciza en una cámara de corte centrada en polímeros puede provocar que la madera se atasque contra las cuchillas estacionarias. Esto podría potencialmente doblar el eje del rotor o romper las cuchillas de corte. Para plantillas de madera, una trituradora de madera específica de baja velocidad o una trituradora de madera es la opción estructuralmente sólida y segura.
Los encofrados de construcción llegan con frecuencia a las instalaciones de reciclaje contaminados con tornillos metálicos, clavos y pernos de andamios. Si un sujetador de metal ingresa a la cámara de corte, presenta un riesgo grave de falla catastrófica de la cuchilla. Para mitigar esto, una línea de reciclaje profesional debe incorporar tecnología de separación magnética antes de la etapa de trituración. En el caso de que un pequeño clavo pase por alto los imanes, la supervivencia de la máquina depende completamente de la metalurgia de la cuchilla. Las hojas de acero de alta velocidad o acero para herramientas D2 de alta calidad poseen suficiente dureza para sobrevivir a un impacto ocasional con un clavo pequeño sin romperse. Sin embargo, sin duda abollará el borde, lo que requerirá un tiempo de inactividad inmediato para afilarlo.
La necesidad de una pretrituradora depende enteramente de las dimensiones físicas y del grosor de las plantillas de construcción que se procesan. Si los tableros de encofrado de plástico son excepcionalmente anchos, gruesos o voluminosos, introducirlos directamente en una cámara de corte de alta velocidad puede provocar que el material rebote dentro de la tolva. Este puente evita que el rotor agarre el plástico. En estos escenarios, implementar un proceso de reducción de tamaño en dos etapas es altamente eficiente. Una trituradora de un solo eje o de dos ejes funciona a baja velocidad con un par de torsión extremadamente alto para romper objetos masivos en tiras rugosas. Luego, estas tiras se introducen en la máquina de alta velocidad para su granulación final.
El tamaño de partícula final ideal para las plantillas de construcción de polímero triturado viene dictado por los requisitos del equipo de procesamiento posterior, específicamente la línea de lavado y la maquinaria de extrusión. Para la gran mayoría de extrusoras de doble o simple tornillo utilizadas en el reciclaje de plástico, se considera óptimo un tamaño de escama uniforme entre 10 mm y 16 mm. Si el tamaño de la pantalla es demasiado grande, las escamas pueden formar puentes en la garganta del extrusor. Si es demasiado pequeño, el material pasa demasiado tiempo en la cámara de corte, generando calor que puede degradar la estructura molecular del polímero.
La inversión de capital para un sistema de reducción de tamaño de servicio pesado varía significativamente según la capacidad de rendimiento, la potencia del motor y el refuerzo estructural. Las trituradoras industriales de pequeña escala diseñadas para 300 kg/h pueden costar entre 15.000 y 25.000 dólares. Sin embargo, los sistemas de alta capacidad diseñados específicamente para plantillas de construcción gruesas y abrasivas con acceso hidráulico, tolvas de boca ancha especializadas y motores de más de 90 kW suelen oscilar entre 40 000 y más de 80 000 dólares. Al calcular los costos, los compradores deben tener en cuenta los enormes ahorros que se obtienen al evitar las tarifas de vertedero y los ingresos generados por la venta de triturado premium.
El consumo de energía está directamente relacionado con el tamaño del motor y la resistencia del material. Una máquina robusta que procesa 1.000 kg/h de tableros de polímero gruesos generalmente requiere un motor principal de entre 55 kW y 75 kW. Incluyendo el sistema de soplado y los transportadores de alimentación, la línea total podría consumir entre 80 y 90 kW por hora. Para optimizar la eficiencia energética, los operadores deben mantener las cuchillas afiladas y garantizar una velocidad de alimentación medida y constante. Las cuchillas desafiladas o la alimentación errática pueden provocar picos de amperaje, lo que provoca un desperdicio de electricidad y una carga térmica excesiva en el motor.


