
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-24 Origen:Sitio


Millones de toneladas de películas estirables terminan en los vertederos cada año, lo que representa un desperdicio masivo de recursos poliméricos recuperables. En papel, el polietileno lineal de baja densidad (LLDPE) es altamente reciclable. En la fábrica, la realidad es mucho más complicada. Los desechos crudos del almacén casi nunca están lo suficientemente limpios para su reutilización directa, y la contaminación arruina por completo el proceso de extrusión estándar.
Para cerrar la brecha entre los desechos logísticos sucios y los pellets reciclados posconsumo de primera calidad, los operadores de las plantas deben confiar en una intervención mecánica de alta resistencia. Al integrar una línea de lavado de plástico comercial , los recicladores pueden eliminar sistemáticamente la suciedad, los aceites y los adhesivos antes de que el plástico llegue al filtro de fusión. En este desglose técnico, examinaremos los contaminantes específicos que amenazan su maquinaria de extrusión y cómo los sistemas de purificación modernos los eliminan.
El LLDPE es apreciado por su alta pegajosidad y carga estática. Estas propiedades lo hacen excelente para asegurar paletas pesadas en almacenes. Irónicamente, estos rasgos físicos exactos hacen de la película un imán para la contaminación severa. Cuando la chatarra sucia ingresa a una extrusora de reciclaje sin una descontaminación adecuada, las consecuencias operativas y financieras son inmediatas.
Más allá de los defectos estéticos, los contaminantes destruyen directamente la longevidad mecánica de su equipo de reciclaje. Imagine una hoja de película estirable desechada atrapada bajo las ruedas de un montacargas ocupado. En cuestión de minutos, incorpora arena de sílice y polvo de hormigón profundamente en su matriz polimérica. Cuando materiales abrasivos como arena y grava ingresan al extrusor, actúan como pasta abrasiva contra los tornillos y cilindros, acelerando severamente el desgaste del metal. Además, los contaminantes sólidos obstruyen rápidamente los filtros de masa fundida. Cuando los cambiadores de pantalla se bloquean, la contrapresión dentro del extrusor aumenta peligrosamente, lo que obliga a los operadores a detener la producción. Este frecuente tiempo de inactividad reduce drásticamente el rendimiento y aumenta los costos laborales.
Los datos de mercado recientes destacan un cambio distintivo en la industria del embalaje flexible. Impulsadas por estrictos mandatos de Responsabilidad Extendida del Productor y agresivos objetivos de sostenibilidad corporativa, las principales marcas ahora exigen mayores porcentajes de resina posconsumo en sus envases. Los compradores simplemente ya no aceptan resinas recicladas descoloridas y de baja calidad. El mercado exige LLDPE inodoro y altamente transparente. En consecuencia, los pellets muy contaminados se degradan a aplicaciones de bajo valor, lo que acaba con los márgenes de beneficio de las instalaciones de reciclaje. Lograr una calidad casi virgen requiere un enfoque sistemático de descontaminación basado en la física.
Para configurar adecuadamente una instalación de purificación, los ingenieros de planta deben analizar primero los contaminantes específicos presentes en su materia prima. No toda la suciedad es igual y diferentes contaminantes requieren diferentes estrategias de eliminación.
Suciedad, polvo, arena y grava
Debido a que la película estirable lleva una carga eléctrica estática, atrae activamente el polvo y los residuos del piso en suspensión. En los centros logísticos, los restos de láminas suelen arrastrarse por suelos de hormigón sucios. Las partículas a base de sílice son particularmente problemáticas. Su punto de fusión es mucho más alto que el del LLDPE. Si no se eliminan, pasan intactas a través de las zonas de calentamiento, provocando fracturas microscópicas por tensión en los gránulos de plástico finales.
Etiquetas de papel y adhesivos resistentes
Las operaciones logísticas modernas dependen en gran medida de etiquetas de envío y cintas de embalaje adheridas directamente a la envoltura del pallet. Durante el proceso de extrusión, las temperaturas del barril suelen alcanzar entre 160 grados Celsius y 210 grados Celsius. A estas temperaturas extremas, las fibras del papel se carbonizan rápidamente. Este proceso de combustión atrapa motas negras y malos olores a humo dentro de los gránulos reciclados. Además, los adhesivos fundidos alteran la viscosidad del polímero fundido, lo que lleva a una formación de gránulos inconsistente.
Aceites, grasas y residuos químicos
El film estirable envuelve frecuentemente maquinaria industrial o piezas de automóviles. Durante el tránsito, la película absorbe fácilmente aceites lubricantes o fluidos hidráulicos. Los aceites a base de hidrocarburos interfieren gravemente con la estabilidad térmica del LLDPE. Si una película aceitada ingresa al extrusor, el calor extremo hace que los aceites se volatilicen, produciendo una desgasificación excesiva. Este gas crea vacíos internos dentro del plástico, comprometiendo su resistencia a la tracción.
Plásticos y flejes incompatibles
Los desechos del almacén rara vez son homogéneos. A menudo se mezcla con flejes de PET, cintas de PVC o fragmentos rígidos de paletas de HDPE. El peligro aquí reside en las diferencias en los puntos de fusión. El PET se derrite a aproximadamente 260 grados Celsius. Cuando se procesa a temperaturas estándar de LLDPE, el PET permanece completamente sólido y actúa como un cuerpo extraño que bloquea instantáneamente los filtros. El PVC es aún más peligroso. Cuando se calienta, libera gas corrosivo de ácido clorhídrico, que destruye la maquinaria y plantea graves riesgos para la salud.
| Tipo de contaminante | Impacto en el proceso de extrusión | Método de eliminación requerido |
|---|---|---|
| Arena de sílice y grava | Desgaste severo del tornillo/barril, filtros de fusión bloqueados | Lavado por fricción de alta velocidad y separación por gravedad específica |
| Etiquetas de papel y adhesivos | Carbonización, motas negras, malos olores. | Lavado térmico en caliente con detergentes alcalinos. |
| Flejes de PET/PVC | Obstrucciones del filtro, liberación de gases corrosivos | Tanques de separación fregadero-flotador |
| Aceites y grasas industriales | Desgasificación, huecos de polímero, pérdida de resistencia a la tracción. | Dosificación de productos químicos y lavado por fricción en caliente |
| Humedad | Fuerte formación de espuma, bolitas quebradizas, cavitación | Exprimido mecánico y deshidratación. |
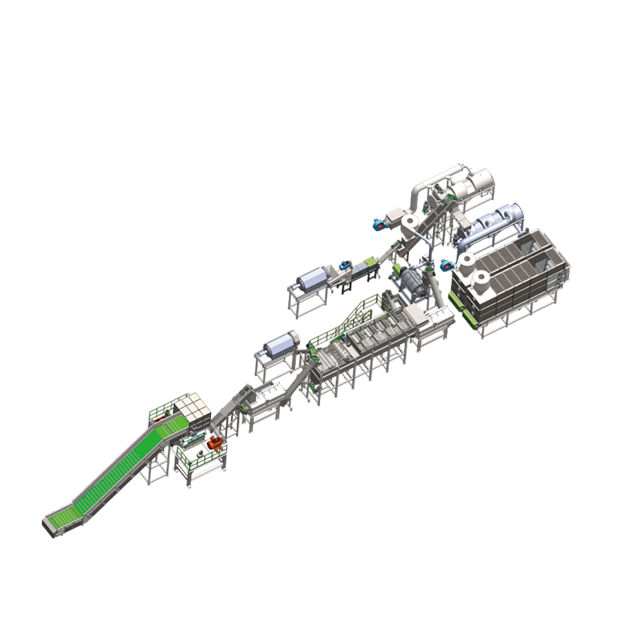
Las instalaciones de reciclaje no funcionan en el vacío. Deben adherirse estrictamente a los marcos regulatorios ambientales. Al procesar películas estirables postindustriales, los operadores deben permanecer atentos a los orígenes de los desechos para cumplir con las agencias locales de protección ambiental.
Las películas estirables utilizadas en el sector agrícola (como el envoltorio de balas de ensilaje) o en la industria de fabricación de productos químicos con frecuencia albergan residuos peligrosos. Estos incluyen pesticidas, fertilizantes o solventes industriales. Procesar estas películas sin una descontaminación adecuada corre el riesgo de multas regulatorias masivas y pone en peligro la salud de los trabajadores de la planta expuestos a compuestos orgánicos volátiles durante la fase de trituración.
Los equipos de lavado industrial sirven como principal mecanismo de defensa contra el incumplimiento normativo. Al utilizar dosificación química controlada y lavado térmico, estos sistemas neutralizan los residuos ácidos. Las instalaciones modernas integran plantas de tratamiento de agua de circuito cerrado junto con sus líneas de lavado para capturar y filtrar de forma segura lodos peligrosos, garantizando que el agua de lavado final cumpla con los mandatos de descarga locales.
Transformar chatarra altamente contaminada en escamas listas para extruir requiere un enfoque secuencial basado en la física. Confiar en un sistema de lavado de residuos de plástico de alta ingeniería permite a las instalaciones utilizar agitación mecánica, separación por gravedad específica y energía térmica para aislar el LLDPE puro.
Trituración y reducción de tamaño
La descontaminación no puede ocurrir si los contaminantes quedan físicamente atrapados dentro de fardos de película grandes y enredados. El proceso comienza con la reducción de tamaño. Las trituradoras húmedas industriales cortan la película estirable en escamas uniformes, normalmente de 40 mm a 60 mm de tamaño. Cortar la película en un ambiente húmedo evita que el material se sobrecaliente debido a la fricción e inmediatamente comienza a desalojar la suciedad suelta de la superficie.
Lavado por fricción de alta velocidad
Una vez triturados, los copos húmedos ingresan a la lavadora de fricción de alta velocidad. Una unidad industrial estándar utiliza un rotor central que gira a más de 1000 RPM dentro de una criba estacionaria. La intensa agitación mecánica obliga a las escamas de plástico a frotarse agresivamente entre sí. Esta fricción extrema elimina eficazmente la arena incrustada, la suciedad y las etiquetas de papel maceradas, expulsando el agua sucia a través de la pantalla exterior.
Tanques de separación de flotador-sumidero
Después del lavado por fricción, el material ingresa a un tanque de flotación-sumidero, que opera según el principio de gravedad específica. Debido a que el LLDPE tiene una densidad de aproximadamente 0,92 gramos por centímetro cúbico (más liviano que el agua), las escamas limpias de la película estirable flotan hacia la superficie. Por el contrario, los contaminantes más pesados, como rocas, vidrio, metales y plásticos pesados incompatibles, se hunden hasta el fondo. Las paletas giratorias empujan suavemente el LLDPE flotante hacia adelante, mientras que un sinfín inferior extrae sistemáticamente los desechos hundidos.
Lavado en caliente de adhesivos
Para películas estirables posconsumo cargadas de etiquetas de envío y grasas industriales, la fricción con agua fría es simplemente insuficiente. Para combatir esto, se integra en la línea un módulo de lavado térmico en caliente. Los copos se sumergen en agua calentada a 80 grados centígrados y se mezclan con detergentes alcalinos suaves. Esta energía térmica rompe las uniones adhesivas, separando el pegamento del sustrato plástico mientras emulsiona los aceites para evitar que se vuelvan a depositar.
Cuando se habla de contaminantes, los administradores de instalaciones a menudo se centran exclusivamente en los materiales sólidos. Sin embargo, con frecuencia se pasa por alto uno de los contaminantes más destructivos en el proceso de reciclaje: la humedad. Si la fase de lavado es muy eficaz pero la fase de secado es inadecuada, todo el lote de reciclaje se verá comprometido.
Cuando las escamas de plástico húmedas golpean el cilindro del extrusor, la humedad atrapada se convierte instantáneamente en vapor. Esta repentina expansión del gas provoca una grave cavitación dentro del polímero fundido. El resultado es espuma. Las cuerdas de plástico extruidas se vuelven porosas, quebradizas y llenas de burbujas de aire. Los gránulos formados a partir de escamas húmedas carecen de densidad estructural, lo que provoca el rechazo inmediato por parte de los compradores.
Debido a que las películas flexibles y livianas tienden a aglomerarse y bloquear los secadores centrífugos tradicionales, los sistemas modernos dependen del exprimido mecánico. La integración de equipos de alta resistencia de deshidratación de películas plásticas es el puente fundamental entre la línea de lavado y el peletizador. Un exprimidor especializado emplea un tornillo cónico de alta resistencia que fuerza la película húmeda a través de un cilindro que se estrecha continuamente. Esta inmensa presión mecánica exprime físicamente el agua de la película, como si se retorciera una toalla mojada.
A medida que el exprimidor comprime la película, la fricción mecánica genera calor interno, semiplastificando el material. Este proceso de doble acción logra niveles excepcionales de deshidratación, reduciendo la humedad estrictamente por debajo del 3 por ciento. Más importante aún, aumenta la densidad aparente del material, mejorando significativamente la eficiencia de alimentación de la extrusora aguas abajo.
La inversión en maquinaria de reciclaje industrial requiere una evaluación técnica cuidadosa. Una configuración básica puede ser suficiente para desechos postindustriales ligeramente sucios, pero el manejo de películas postconsumo impredecibles requiere una solución de alta ingeniería. Al evaluar equipos, los ingenieros deben compararlos con los siguientes criterios.
La rentabilidad del reciclaje de plástico está directamente relacionada con el volumen de procesamiento. Las líneas de lavado comerciales deben ser capaces de manejar altos rendimientos, que normalmente oscilan entre 500 kilogramos por hora y 3000 kilogramos por hora. Para mantener estos volúmenes sin averías frecuentes, todos los componentes expuestos al agua y la fricción deben fabricarse con acero inoxidable SUS304 o SUS316 resistente al desgaste para evitar una rápida corrosión.
El consumo de agua es otro gasto operativo importante. Los sistemas de última generación incorporan tecnología de recirculación de agua de circuito cerrado. Al utilizar flotación de aire disuelto y filtración mecánica, estas unidades limpian continuamente el agua de lavado, recirculando hasta el 90 por ciento de ella nuevamente a las etapas de fricción y flotación-sumidero. Además, los compradores deben buscar líneas modulares, asegurando que la maquinaria se alinee exactamente con el perfil de materia prima específico de la instalación.
Si bien la tecnología de lavado avanzada puede manejar una contaminación extrema, la eficiencia general de una planta de reciclaje está fuertemente influenciada por las prácticas iniciales. La implementación de protocolos adecuados de gestión de residuos en el centro de distribución mejora significativamente la viabilidad del reciclaje de film estirable.
La forma más eficaz de reducir la contaminación es evitar la mezcla en el punto de eliminación. Los gerentes de almacén deben establecer contenedores de recolección exclusivos y claramente etiquetados exclusivamente para películas estirables LLDPE transparentes. Mantener este material separado del cartón y los flejes de PET evita que polímeros incompatibles entren en la cadena de reciclaje.
Igualmente importante es mantener los restos secos y alejados del suelo. Cuando la película desechada se deja en el suelo del almacén, actúa como un trapeador, absorbiendo la suciedad y los derrames químicos. Almacenar la película embalada al aire libre la expone a la lluvia y la radiación ultravioleta, lo que provoca una degradación prematura del polímero. Al implementar una estricta separación en origen y almacenamiento interior, los almacenes pueden negociar precios superiores para su chatarra limpia, transformando un costo de gestión de residuos en un flujo de ingresos rentable.
La única manera de hacer que el reciclaje de películas estirables sea económica y estructuralmente viable es eliminar los contaminantes, que van desde polvo de sílice microscópico hasta adhesivos de códigos de barras resistentes. Sin una purificación mecánica agresiva, los productos reciclados finales sufrirán graves debilidades estructurales y un valor de mercado bajo.
Los sistemas de lavado profesionales son absolutamente esenciales para el éxito operativo. Al aprovechar la fricción de alta velocidad, la separación por gravedad específica y la tecnología avanzada de exprimido, los recicladores pueden transformar desechos muy sucios en hojuelas de primera calidad listas para extruir. Si su configuración actual tiene problemas con un alto contenido de humedad, un rápido desgaste de los tornillos o una mala calidad de los pellets, es hora de actualizar su línea de procesamiento. Alentamos a los administradores de instalaciones a evaluar su materia prima y explorar maquinaria de reciclaje especialmente diseñada por líderes de la industria como Jwell para maximizar el rendimiento y la rentabilidad a largo plazo.
Respuesta: Sí, pero las etiquetas de papel y los adhesivos subyacentes deben retirarse por completo antes de que el plástico se derrita. Si se deja en la película, el papel se quemará dentro de la extrusora, provocando manchas negras de carbón, debilidad estructural y malos olores en los gránulos reciclados. Esta eliminación generalmente se logra utilizando arandelas de fricción de alta velocidad y tanques de lavado térmico en caliente dentro de una instalación comercial.
Respuesta: La humedad que queda en las escamas de plástico se convierte en vapor durante la fase de extrusión a alta temperatura. Esta rápida expansión del vapor crea burbujas de aire y debilidades estructurales en los pellets reciclados finales, lo que los hace inadecuados para fabricar nuevos productos. Se requiere estrictamente una compresión mecánica adecuada para reducir el contenido de humedad por debajo del 3 por ciento y evitar este efecto espumante.
Respuesta: Los plásticos rígidos como los flejes para palés de PET o los materiales de PVC tienen puntos de fusión significativamente más altos que el LLDPE. Si no se separan durante la fase de lavado flotador-fregadero, permanecen sólidos mientras se funde el film estirable. Esto provoca graves obstrucciones en los filtros de fusión de la máquina, daña los tornillos del extrusor y crea grumos duros que arruinan la integridad estructural del producto final.
Respuesta: Depende enteramente del nivel específico de contaminación. Para películas posconsumo muy sucias que contienen aceites industriales espesos, grasas o adhesivos de códigos de barras muy resistentes, es obligatoria una lavadora caliente que utilice agua caliente y detergentes químicos suaves. Sin embargo, para películas de almacén postindustriales relativamente limpias que contienen principalmente polvo suelto, el lavado estándar por fricción en frío suele ser suficiente.
Respuesta: Las tintas y las impresiones de superficies pesadas actúan como contaminantes químicos. Si no se eliminan durante la fase de lavado por fricción, los pigmentos de la tinta se mezclarán con el polímero fundido, lo que dará como resultado gránulos reciclados oscuros, turbios o descoloridos. Generalmente se requiere un lavado en caliente de alta fricción para eliminar las tintas pesadas y mantener la claridad de la resina PCR.
Respuesta: Las películas agrícolas, como las envolturas de ensilaje, requieren líneas de lavado muy modificadas. Estas películas suelen estar cargadas con hasta un 40 por ciento de contaminación en peso, incluidos lodo pesado, arena y desechos orgánicos. El procesamiento de este material requiere trituradoras de alta potencia, amplios tromeles de extracción de arena y múltiples etapas de lavado por fricción a alta velocidad antes de que esté lo suficientemente limpio para la extrusión estándar.


