
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-04 Origen:Sitio


El impulso global por las economías circulares ha transformado el reciclaje de plástico PET en un sector altamente rentable y ambientalmente vital. Análisis recientes de la industria revelan un aumento masivo en la demanda de PET reciclado de calidad alimentaria, impulsado en gran medida por estrictas regulaciones de embalaje en Europa y América del Norte, junto con compromisos voluntarios de sostenibilidad de las principales marcas de bebidas. En consecuencia, el mercado está pasando rápidamente del reciclaje de bajo valor al procesamiento de circuito cerrado, botella a botella. Sin embargo, transformar botellas sucias posconsumo en hojuelas de alto valor requiere maquinaria precisa y pesada. Estos fardos suelen llegar cubiertos de barro, etiquetas adhesivas y líquidos residuales.
La elección del equipo incorrecto conduce inevitablemente a productos finales contaminados y costos operativos exorbitantes. Ya sea que su objetivo final sea producir hojuelas estándar con calidad de fibra o lograr estándares estrictos de calidad alimentaria, seleccionar la configuración adecuada del equipo es fundamental. Exploremos las configuraciones, tecnologías y capacidades disponibles para ayudarle a realizar una inversión informada.
En esencia, esta maquinaria es un sistema industrial de múltiples etapas de alta resistencia diseñado para procesar desechos plásticos posconsumo. Su objetivo principal es tomar fardos compactados y altamente contaminados de botellas de tereftalato de polietileno y transformarlos sistemáticamente en escamas limpias, secas y uniformes.
El proceso de transformación es riguroso. Las botellas post-consumo llegan al muelle de carga mezcladas con arena, piedras, etiquetas de PVC, tapas de aluminio y fuertes adhesivos químicos. La etapa inicial de trituración reduce el volumen y deja al descubierto el interior de las botellas. Posteriormente, las etapas de lavado utilizan una fuerte fricción mecánica y energía térmica para eliminar los contaminantes. Estos pasos son los más críticos para determinar la integridad estructural del plástico reciclado durante las etapas posteriores de fabricación.
La personalización es importante porque no existe una solución universal. Una instalación que procese botellas recolectadas de vertederos municipales requerirá una configuración de línea de lavado de plástico mucho diferente y más robusta que una planta que procese botellas limpias con un sistema de devolución de depósito.
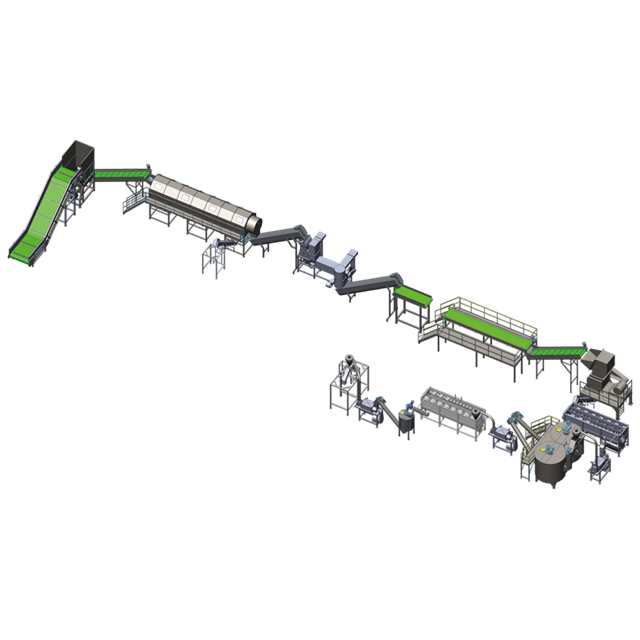
Al evaluar el diseño de su planta, la decisión técnica más importante es elegir entre una configuración de lavado en frío y en caliente. Esta elección singular dicta sus gastos operativos diarios de servicios públicos y define su mercado objetivo.
El proceso de lavado en frío se basa principalmente en agua a temperatura ambiente combinada con una intensa fricción mecánica para limpiar el plástico triturado. A medida que el plástico triturado se mueve a través de arandelas de fricción, paletas giratorias de alta velocidad frotan agresivamente las escamas entre sí y contra una malla de acero inoxidable. El agua ambiental elimina la suciedad suelta, la pulpa de papel y los residuos fácilmente eliminables.
Este método requiere un consumo de energía significativamente menor ya que no es necesario alimentar calderas de agua industriales. Además, implica una menor inversión de capital inicial y ofrece un funcionamiento diario más sencillo sin el riesgo de utilizar detergentes químicos agresivos. Es más adecuado para producir escamas de PET de calidad fibra. Estos copos normalmente se venden a fabricantes que los convierten en ropa de poliéster, alfombras, aislamiento para sacos de dormir y flejes industriales.
Por el contrario, el proceso de lavado en caliente introduce energía térmica y agentes químicos para lograr un nivel microscópico de descontaminación. Los copos triturados se introducen en un tanque de lavado de flujo continuo aislado donde el agua se calienta a aproximadamente 85 °C a 90 °C. Los detergentes químicos, normalmente hidróxido de sodio, se dosifican en el agua. Esta combinación cáustica derrite activamente pegamentos, aceites y grasas rebeldes mientras esteriliza completamente el plástico.
El lavado en caliente consigue la máxima pureza del material. Sigue siendo el único método fiable para disolver los adhesivos pegajosos que unen las etiquetas de PVC a las botellas de PET, garantizando que las escamas finales estén completamente libres de residuos orgánicos y químicos. Por lo tanto, es esencial para producir copos de calidad alimentaria botella a botella y suministrar aplicaciones de alta gama que exigen estrictos estándares de pureza de la FDA o la EFSA.
| Característica | Línea de lavado en frío | Línea de lavado en caliente |
|---|---|---|
| Temperatura del agua | Ambiente 15°C a 25°C | Calentado de 85°C a 90°C |
| Productos químicos utilizados | Generalmente ninguno | Sosa Cáustica, Detergentes Industriales |
| Consumo de energía | Bajo a moderado | Alto requiere calderas de vapor o eléctricas. |
| Producto final objetivo | Escamas de fibra | Copos de calidad alimentaria para botella a botella |
Una moderna línea de lavado y reciclaje de botellas de PET no es una sola máquina, sino una secuencia sincronizada de módulos especializados. Comprender la función de cada componente es vital para un diseño de planta eficiente.
El proceso comienza en la desempacadora, una máquina robusta equipada con ganchos de acero de alta torsión y rotación lenta que separan físicamente fardos de botellas densamente compactadas. Una vez separadas, las botellas sueltas caen en un trómel, que actúa como un gran tamiz cilíndrico giratorio. A medida que el trómel gira, escombros pequeños y pesados, como rocas, arena, vidrios rotos y metales sueltos, caen a través de la malla. La eliminación temprana de estos materiales abrasivos evita daños catastróficos a las hojas de corte posteriores.
Antes de triturar, se deben eliminar estrictamente los plásticos que no sean PET. El PVC es particularmente peligroso. Incluso una sola botella de PVC puede arruinar un lote completo de PET debido a su punto de fusión más bajo, lo que provoca manchas de carbón negro y liberación de gases tóxicos durante la extrusión posterior. En las fábricas, depender únicamente del trabajo manual es cada vez más riesgoso. Los trabajadores que se encuentran junto a cintas transportadoras que se mueven rápidamente sufren fatiga ocular, lo que facilita el deslizamiento de materiales rebeldes. En consecuencia, las instalaciones avanzadas integran clasificadores ópticos de infrarrojo cercano. Estos sensores de alta tecnología escanean la firma molecular de cada botella en milisegundos, disparando ráfagas específicas de aire comprimido para expulsar PVC, aluminio y plásticos de colores con más del 99% de precisión.
Luego, las botellas clasificadas se introducen en un granulador de alta resistencia. Las mejores prácticas de la industria dictan la trituración húmeda, donde se rocía una corriente continua de agua directamente en la cámara de corte. Triturar con agua es muy superior a triturar en seco. El agua actúa como lubricante y refrigerante fundamental, evitando que el plástico se derrita en las hojas de acero. Además, la violenta agitación del agua dentro de la cámara proporciona un prelavado muy eficaz, que elimina instantáneamente la suciedad de la superficie a medida que las botellas se cortan en hojuelas de 12 mm a 18 mm.
Una vez trituradas, las escamas húmedas y sucias entran en la arandela de fricción. Esta máquina cuenta con un rotor de alta velocidad que a menudo supera las 1000 RPM encerrado en una criba perforada. La inmensa fuerza centrífuga lanza los copos contra la pantalla y entre sí. Esta agresiva acción de fregado retira físicamente las etiquetas de papel empapadas y el lodo residual, que luego se elimina a través de los orificios de la pantalla.
Debido a que las botellas se trituran enteras, la mezcla de escamas resultante contiene PET del cuerpo de la botella junto con polipropileno y polietileno de las tapas y los anillos del cuello. La separación se logra mediante dinámica de fluidos en un gran tanque de flotación-sumidero. El PET tiene una gravedad específica de aproximadamente 1,38 g/cm³, lo que lo hace más pesado que el agua, por lo que se hunde hasta el fondo donde los sinfines sumergidos lo mueven hacia adelante. Por el contrario, los materiales para tapas tienen gravedades específicas inferiores a 1,0 g/cm³. Flotan hacia la superficie, donde paletas giratorias los retiran para reciclarlos por separado.
La etapa final es la eliminación rigurosa de la humedad. Las hojuelas de PET limpias pasan primero a través de una máquina deshidratadora centrífuga, que gira rápidamente para expulsar mecánicamente la mayor parte del agua de la superficie. A continuación, las escamas se transportan neumáticamente a través de un secador térmico de tubos de aire caliente. El aire caliente evapora la humedad microscópica restante, asegurando que los copos envasados finales tengan un contenido de humedad estrictamente inferior al 1%. Este es un requisito no negociable para el almacenamiento seguro y el procesamiento posterior.
Al diseñar una instalación, hacer coincidir la capacidad de la maquinaria con su cadena de suministro de materiales es esencial para mantener la eficiencia operativa y evitar cuellos de botella.
Los sistemas a pequeña escala que van desde 500 a 1000 kg/h son ideales para empresas de reciclaje emergentes o instalaciones ubicadas en regiones con volúmenes de recolección de residuos inconsistentes. Estas líneas generalmente cuentan con cámaras de trituración más pequeñas y dependen más de la mano de obra para las fases de clasificación y control de calidad. Son muy rentables y requieren una superficie de fábrica mucho más pequeña.
Para los recicladores comerciales de alto rendimiento, las líneas industriales diseñadas para 1500 a 3000 kg/h y más ofrecen funcionamiento continuo las 24 horas del día, los 7 días de la semana. Cuentan con granuladores masivos y resistentes con cojinetes reforzados y tanques de lavado en caliente de varias etapas. A esta escala, la clasificación manual se vuelve físicamente imposible, lo que hace que la integración de la clasificación óptica sea obligatoria para mantener el ritmo de la velocidad del transportador.
Las líneas modernas a gran escala utilizan sistemas avanzados de controladores lógicos programables accesibles a través de interfaces de pantalla táctil. Las funciones de automatización inteligente incluyen sistemas automatizados de dosificación de detergente que monitorean los niveles de pH del agua en tiempo real, inyectando soda cáustica solo cuando es necesario para reducir el desperdicio de consumibles. Además, los sensores inteligentes monitorean las cargas del motor y ajustan automáticamente las velocidades de alimentación del transportador para evitar que las trituradoras se atasquen y se quemen.
Para muchos recicladores avanzados, producir escamas limpias es sólo la primera mitad del modelo de negocio. El siguiente paso en la economía circular es transformar esos copos en gránulos uniformes y fáciles de derretir.
Una vez que las escamas se secan y se embolsan, normalmente se introducen en un sistema de extrusión para la producción de pellets de PET . Durante este proceso altamente sensible, las escamas se funden en una extrusora de uno o dos tornillos bajo intenso calor y desgasificación al vacío. Se filtran a través de cambiadores de pantalla microscópicos para eliminar las impurezas finales y luego se cortan limpiamente en pequeños gránulos cilíndricos.
La pureza en la etapa de lavado es absolutamente crítica. Si el tendedero no elimina todo el PVC, las altas temperaturas de la extrusora harán que el PVC se queme y libere ácido clorhídrico. Esto da como resultado manchas de carbón negro en los gránulos finales y una corrosión severa del tornillo de extrusión. Además, si el módulo de secado térmico deja humedad excesiva en las hojuelas, el agua provocará hidrólisis dentro de la extrusora. La hidrólisis rompe las cadenas de polímeros, lo que provoca una fuerte caída en la viscosidad intrínseca del plástico, lo que hace que los gránulos resultantes se vuelvan quebradizos y no aptos para fabricar nuevas botellas.
| Parámetro de contaminante Límite | máximo Grado alimenticio | Límite máximo Grado fibra |
|---|---|---|
| Contenido de humedad | Por debajo del 0,7% | Por debajo del 1,0% |
| Contenido de PVC | Por debajo de 10 ppm | Por debajo de 30 ppm |
| Poliolefina PE o PP | Por debajo de 10 ppm | Por debajo de 50 ppm |
| Pegamento y Adhesivos | Por debajo de 10 ppm | Por debajo de 50 ppm |
La compra de maquinaria de reciclaje industrial es un gasto de capital importante. Los compradores deben evaluar los equipos no sólo por el precio de compra inicial, sino también por los costos operativos a largo plazo, la durabilidad y la compatibilidad de las instalaciones.
La maquinaria debe encajar lógicamente en la arquitectura de su almacén existente. Una línea estándar de alta capacidad puede abarcar fácilmente entre 40 y 50 metros. Los fabricantes pueden diseñar diseños en línea recta, en forma de U o en forma de L. Debe tener en cuenta cuidadosamente los radios de giro de los montacargas, las áreas de almacenamiento de pacas crudas y los pasillos seguros para el personal de mantenimiento.
Operar una línea de lavado de alta resistencia requiere volúmenes importantes de agua. Es imperativo integrar un sistema de filtración y circulación de agua de circuito cerrado. Al utilizar un clarificador mecánico y productos químicos de floculación, una planta bien diseñada puede reciclar hasta el 90% del agua de su proceso. Los operadores solo necesitan recargar el 10% restante perdido por evaporación, lo que reduce drásticamente las facturas de servicios públicos y garantiza el cumplimiento de las normas locales sobre descarga de aguas residuales.
La exposición continua al agua, la fricción y los productos químicos crea un ambiente altamente corrosivo. Los compradores deben asegurarse de que todas las piezas de la maquinaria en contacto directo con el agua estén fabricadas con acero inoxidable de alta calidad. Si bien SUS304 es el estándar de la industria para el lavado en frío, el acero inoxidable SUS316 es altamente recomendado para tanques de lavado en caliente, ya que proporciona una resistencia superior a la soda cáustica calentada.
Incluso los sistemas con el diseño más sólido requieren un mantenimiento estricto y programado para seguir siendo rentables. Descuidar el mantenimiento rutinario provoca una cascada de fallas mecánicas y una calidad degradada de las escamas.
Las cuchillas dentro de la trituradora húmeda son el corazón del sistema. Los operadores deben inspeccionarlos diariamente. Las hojas desafiladas no cortan el plástico limpiamente; en cambio, lo rompen violentamente. Este desgarro genera un exceso de polvo plástico, lo que representa una pérdida de rendimiento del material que será arrastrado en los tanques de flotador-sumidero. Después del afilado, el personal de mantenimiento debe utilizar galgas de espesores para recalibrar con precisión el espacio entre las cuchillas giratorias y estacionarias, manteniendo normalmente un espacio libre de entre 1,5 mm y 2,5 mm.
Las lavadoras de fricción de alta velocidad y las máquinas de deshidratación centrífugas dependen de cojinetes de alta resistencia para soportar inmensas fuerzas de rotación y vibraciones. Estos cojinetes deben engrasarse manualmente con grasa de litio resistente al agua y para altas temperaturas de acuerdo con el estricto programa del fabricante para evitar atascamientos mecánicos y quemaduras del motor.
Se utilizan pantallas de malla en toda la línea. Si las rejillas que rodean las arandelas de fricción quedan obstruidas por la pulpa de papel y el pegamento, el agua sucia no puede drenar. Esto hace que el lodo se traslade a las secciones limpias de la línea, contaminando eventualmente los copos secos finales en los silos de almacenamiento. Las pantallas deben lavarse a presión durante cada cambio de turno.
Elegir el equipo adecuado sienta las bases de un negocio de reciclaje rentable. Los métodos de lavado que elija deben coincidir perfectamente con los objetivos del producto final y las demandas del mercado local. La maquinaria de alta calidad reduce los costos de mano de obra y energía a largo plazo, mientras que el mantenimiento proactivo y adecuado garantiza el máximo tiempo de actividad y una pureza constante de las escamas. Al evaluar cuidadosamente sus necesidades de capacidad y limitaciones de diseño, puede diseñar una instalación que convierta los desechos plásticos en un bien muy lucrativo. Para soluciones personalizadas que coincidan con sus requisitos específicos de rendimiento y pureza, explorar configuraciones avanzadas de líderes de la industria como Jwell Recycling garantizará que su inversión esté preparada para el futuro y sea altamente eficiente.
Con sistemas modernos de reciclaje de agua de circuito cerrado, el consumo de agua se reduce drásticamente. Aunque miles de litros circulan continuamente por el sistema, la pérdida real es mínima. Una línea estándar normalmente requiere sólo un llenado de 1 a 3 toneladas de agua dulce por hora, dependiendo de la capacidad de la línea y de la humedad arrastrada por los lodos extraídos. Sin un sistema de tratamiento de agua, el consumo sería económicamente inviable.
La diferencia radica en la rigurosidad de las tolerancias de pureza. Las hojuelas de PET de calidad alimentaria requieren una pureza cercana al 100 % con contaminantes inferiores a 10 ppm para garantizar la seguridad del reciclaje botella a botella. Lograr esto requiere un lavado intensivo en caliente con una dosificación química precisa y una clasificación óptica avanzada. Las hojuelas de PET de calidad fibra, utilizadas para hilar textiles o alfombras de poliéster, tienen tolerancias de pureza ligeramente más bajas y, a menudo, pueden producirse mediante procesos de lavado en frío altamente eficientes.
Los requisitos de espacio aumentan directamente con la capacidad de rendimiento y la complejidad de los módulos seleccionados. Como estimación general, una línea estándar de 1.000 kg/h a 1.500 kg/h instalada en una configuración en línea recta requiere un área de piso de aproximadamente 30 metros de largo, 5 metros de ancho y un espacio libre en el techo de al menos 6 metros para acomodar silos y tuberías de transporte neumático. Los diseños se pueden personalizar completamente para adaptarse a las limitaciones específicas del almacén.
Si bien el tanque de separación de flotador-sumidero separa eficazmente las tapas y anillos de poliolefina del PET, el sistema general está optimizado específicamente para la densidad, fragilidad y características de las botellas de PET. No se recomienda intentar procesar botellas de detergente de polietileno de alta densidad o películas agrícolas de polietileno de baja densidad en una línea dedicada de PET. El reciclaje de películas, por ejemplo, requiere trituradoras especializadas en lugar de granuladores, y diferentes configuraciones de lavado por fricción para evitar que los plásticos flexibles se enreden alrededor de los ejes giratorios.
El retorno de la inversión depende en gran medida del gasto de capital inicial, los costos laborales locales, las tarifas de servicios públicos y la disponibilidad de fardos de PET en bruto. Sin embargo, debido a que los copos lavados de alta calidad tienen un precio superior en el mercado mundial de productos básicos, las instalaciones bien administradas que operan líneas de alta capacidad a menudo obtienen un retorno total de la inversión en un plazo de 18 a 24 meses. La producción de copos de calidad alimentaria acelera este cronograma debido a márgenes de beneficio significativamente mayores.
La prevención de la contaminación por PVC requiere un enfoque de múltiples capas. Comienza con la clasificación manual o la clasificación óptica avanzada por infrarrojo cercano para expulsar las botellas de PVC antes de que lleguen a la trituradora. Posteriormente, el módulo de lavado en caliente utiliza energía térmica y soda cáustica para disolver las colas que sujetan las etiquetas de PVC a las escamas de PET. Finalmente, las arandelas de fricción especializadas eliminan mecánicamente cualquier residuo de etiqueta restante, lo que garantiza que el lote final permanezca muy por debajo del estricto límite de 10 ppm requerido para la extrusión de alta gama.


