
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-30 Origen:Sitio


Introducción
En el panorama ferozmente competitivo de la recuperación de polímeros, la humedad actúa como el enemigo final de la calidad de los pellets. Imagínese el piso de la fábrica. Los envases flexibles mal secados ingresan a la extrusora de peletización. El agua atrapada se convierte violentamente en vapor al llegar a la zona de derretimiento. Esta reacción termodinámica conduce a una intensa formación de espuma y a una resistencia a la tracción comprometida. En última instancia, produce un lote de pellets reciclados degradados que luchan por encontrar compradores. Para los administradores de instalaciones que operan una línea de lavado de plástico comercial , seleccionar la arquitectura de deshidratación óptima es una decisión crítica desde el fondo del embudo.
Históricamente, el secado rotacional de alta velocidad dominó el sector. Sin embargo, la industria está evolucionando rápidamente. El auge de la tecnología avanzada de compresión mecánica ha cambiado fundamentalmente los paradigmas operativos. Esto es particularmente cierto para las plantas que procesan materiales blandos de gran superficie, como películas agrícolas LLDPE y bolsas tejidas de polipropileno. Esta guía completa analiza la mecánica física, la eficiencia operativa, los drenajes de mantenimiento ocultos y la idoneidad precisa de los materiales de ambas metodologías. Permite a los recicladores maximizar el rendimiento y salvaguardar sus márgenes.
Conclusiones clave
Los mandatos globales de reciclaje están remodelando rápidamente los perfiles de las materias primas. Los recicladores ahora procesan volúmenes crecientes de envases flexibles postconsumo ultrafinos y altamente contaminados. Los datos del mercado indican un alejamiento decisivo de los sistemas de secado con alto contenido térmico. Los costos de la energía están aumentando y las regulaciones sobre emisiones de carbono se están endureciendo a nivel mundial. En consecuencia, los operadores de instalaciones están migrando activamente hacia arquitecturas de deshidratación mecánica. Los equipos que pueden lograr simultáneamente una extracción profunda de humedad y una densificación del material sin calefacción auxiliar se están convirtiendo en el nuevo estándar de la industria. Esta transición aborda tanto los desafíos geométricos de las películas flexibles como la necesidad económica de reducir el costo por tonelada de resina posconsumo procesada.
Antes de evaluar maquinaria específica, los operadores deben comprender la física fundamental que dicta la fase de extrusión. El exceso de agua haciendo autostop sobre los residuos de plástico crea una cascada de cuellos de botella termodinámicos.
Cuando se introduce material húmedo en la tolva, los calentadores del cilindro del extrusor se ven obligados a trabajar horas extras. Consumen enormes cantidades de energía eléctrica simplemente para hervir el agua antes de derretir el polímero. Esta rápida expansión del vapor provoca fluctuaciones agresivas en la desgasificación. A menudo, obliga a los operadores a reducir la velocidad de alimentación para evitar que las rejillas de ventilación se atasquen. Este obstáculo operativo es cada vez más pronunciado debido a los cambios en los perfiles globales de las materias primas. Las corrientes complejas posconsumo retienen significativamente más agua superficial que la chatarra industrial limpia. Esto expone las limitaciones de los métodos de secado tradicionales y empuja a la industria hacia la compresión mecánica de alta resistencia.
Más allá de las facturas de servicios públicos, la humedad residual ataca directamente la integridad molecular del producto final. El vapor atrapado dentro del polímero fundido crea huecos microscópicos y burbujas dentro de los gránulos extruidos. En el caso de polímeros sensibles, esta humedad puede incluso provocar una hidrólisis durante la fase de fusión. Esto reduce drásticamente la viscosidad intrínseca y deja el producto final quebradizo. La implementación de una etapa robusta de extracción de humedad garantiza un alimento denso y uniforme. Esto eleva directamente la densidad aparente y la claridad visual de los gránulos finales, lo que les permite competir con las resinas vírgenes en aplicaciones de fabricación de alta gama.
A menudo denominadas en la fábrica como lavadoras de fricción o secadoras centrifugadoras, estas unidades aprovechan el poder absoluto de la fuerza de rotación de alta velocidad. La arquitectura central presenta un rotor central robusto revestido con paletas en ángulo. Este rotor gira furiosamente, a menudo entre 1.000 y 1.500 RPM, dentro de una pantalla perforada de acero inoxidable estacionaria. A medida que se inyecta plástico empapado en la carcasa inferior, la ensordecedora fuerza de rotación arroja violentamente el material contra la pantalla exterior. El agua es impulsada a través de las perforaciones por impulso centrífugo. Simultáneamente, las paletas en ángulo barren el plástico hacia el conducto de descarga.
Para flujos de materiales específicos, este enfoque de alta velocidad sigue siendo increíblemente ventajoso. Los plásticos rígidos que mantienen su forma bajo impacto responden perfectamente a este tratamiento. Estos sistemas pueden procesar volúmenes pesados y continuos de escamas rígidas sin obstruir el flujo aguas abajo. Además, la intensa fricción cinética generada entre el plástico, las paletas del rotor y la criba actúa como etapa final de pulido. Elimina agresivamente etiquetas de papel rebeldes, adhesivos residuales y detergentes químicos. Estas máquinas, que se basan en una mecánica rotacional sencilla, normalmente exigen un desembolso de capital inicial menor.
A pesar de su destreza con las escamas rígidas, las secadoras giratorias se topan con un muro mecánico severo cuando se les asigna la tarea de producir materiales como envoltura estirable de LDPE o mantillo agrícola. Al carecer de rigidez estructural, las finas películas húmedas quedan instantáneamente pegadas a la pantalla perforada por la fuerza de rotación. Este fenómeno, conocido como cegamiento de la pantalla, sella eficazmente los orificios de drenaje. Atrapada dentro de la vivienda, el agua no tiene por dónde escapar. El resultado es una secreción empapada que a menudo supera el 10% de humedad. Lo que es más crítico, los operadores se ven obligados a un ciclo frustrante de detener toda la línea para raspar y lavar a presión manualmente las pantallas ciegas. Esto pierde un valioso tiempo de producción.
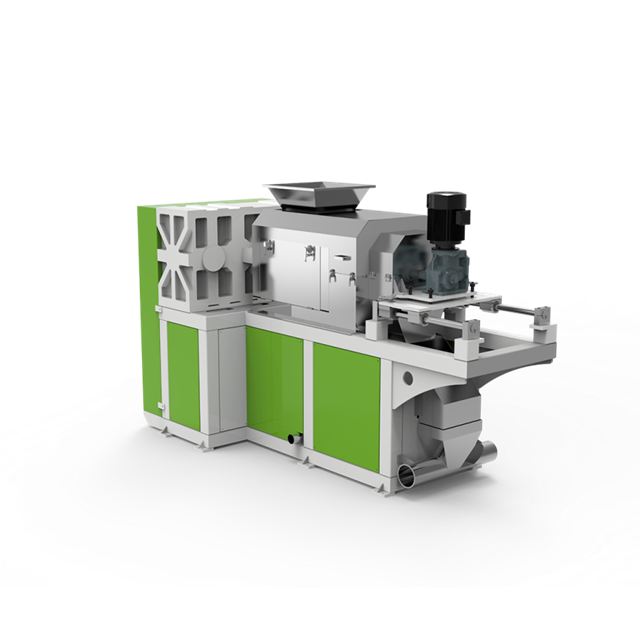
Para superar los desafíos geométricos de los residuos flexibles, los ingenieros de equipos se alejaron de la velocidad y adoptaron un par lento e implacable. Un exprimidor de película funciona según el principio de reducción volumétrica. El corazón de la máquina es un enorme tornillo de acero sólido que se aprieta progresivamente y que gira a bajas velocidades dentro de un cilindro ranurado fuertemente reforzado.
A medida que la película húmeda y esponjosa se arrastra hacia adelante, el diámetro de la raíz del tornillo se expande mientras el paso se aprieta. Esto crea una zona de compresión de presión extremadamente alta. Literalmente exprime el líquido de la matriz plástica, obligándolo a pasar a través de los huecos de drenaje fresados con precisión. Los equipos líderes en deshidratación de películas plásticas , como la serie DYJG Squeezer, aprovechan una enorme potencia de motor que oscila entre 90 kW y 160 kW para manejar rendimientos de alta capacidad de 500 a 1000 kilogramos por hora.
Lo que distingue a esta tecnología es su perfil termodinámico de doble acción. El inmenso corte mecánico generado por el tornillo que comprime el plástico contra las paredes del cilindro produce un importante calor de fricción localizado. Este calor natural tiene un brillante propósito secundario. Elimina la humedad superficial microscópica que la presión física por sí sola no puede alcanzar. Al mismo tiempo, calienta la película ligera hasta su punto de ablandamiento. A medida que el material es empujado a través de la boquilla de descarga, se aglomera en grumos pesados y semifundidos.
Para las instalaciones dedicadas a la recuperación de envases flexibles, el método de compresión mecánica ofrece resultados transformadores. Incluso con sacos tejidos muy porosos o películas estirables propensas a la estática, los exprimidores reducen constantemente la humedad final a un rango óptimo del 1% al 3%. Esto prepara perfectamente el material para la fase de fusión. Al convertir la pelusa ligera como una pluma en pepitas densas, la densidad aparente de la materia prima se dispara. Esto elimina por completo los puentes en la tolva, lo que permite que el tornillo extrusor muerda el material de manera agresiva.
Tomar una decisión sobre bienes de capital basada en datos requiere que los administradores de instalaciones descarten las afirmaciones de marketing y observen directamente las métricas operativas de la parte inferior del embudo. ¿Cómo se comparan realmente estas dos arquitecturas en la fábrica?
| Operacional | Deshidratación centrífuga métrica (secadora giratoria) | Exprimido mecánico (prensa de tornillo) |
|---|---|---|
| Perfil de materia prima objetivo | Plásticos rígidos, escamas de PET, botellas de HDPE | Films flexibles, LDPE, sacos tejidos, film estirable |
| Contenido de humedad final | 1% a 2% para rígidos; 8% a 15% para películas | 1% a 3% consistentemente en materiales blandos |
| Huella Energética | Altos gastos generales si se agrega secado térmico aguas abajo | Excelente eficiencia; Utiliza calor de fricción mecánica. |
| Enfoque de mantenimiento | Frecuente deslumbramiento de la pantalla, sensible al desequilibrio del rotor. | Renovación periódica de soldaduras de revestimiento duro en tramos de tornillo |
| Densificación de materiales | Ninguno; produce escamas sueltas y livianas | Alto; Produce grumos densos y semiplastificados. |
El punto de referencia definitivo es la sequedad del material que llega a la garganta del extrusor. Las centrífugas son muy competentes con escamas rígidas. Sin embargo, cuando se alimentan películas blandas, la alta humedad resultante es totalmente inaceptable para la extrusión directa. Los exprimidores trituran de manera confiable la humedad de la película blanda hasta el umbral estricto requerido para una peletización de alta calidad.
A primera vista, el motor de una secadora centrifugadora consume considerablemente menos amperaje que el enorme accionamiento de alto par de un exprimidor. Sin embargo, evaluar el motor de forma aislada ofrece una imagen engañosa. Debido a que las centrífugas dejan empapadas las películas flexibles, los ingenieros de planta generalmente se ven obligados a instalar extensas tuberías de secado térmico por aire caliente. Calentar el aire ambiente para secar el plástico exige cantidades asombrosas de electricidad. El exprimidor evita elegantemente toda esta etapa térmica, lo que produce un costo total de energía dramáticamente menor por tonelada de material procesado.
La regla de oro del diseño de instalaciones de reciclaje es simple. Las propiedades físicas de la materia prima deben dictar las opciones de ingeniería. Desalinear la máquina con el perfil de polímero es una receta garantizada para producir cuellos de botella operativos.
Si su consumo principal consiste en recipientes posconsumo de paredes gruesas que resisten la deformación, el secado por centrifugado a alta velocidad sigue siendo el campeón indiscutible. La rigidez inherente de las escamas de bebidas de PET evita los bloqueos de la pantalla. Las jarras de leche de paredes gruesas, las botellas de detergente y el ABS duro triturado de los desechos electrónicos responden excepcionalmente bien al impacto de alta velocidad.
Por el contrario, si su modelo de negocio se dirige al lucrativo sector del embalaje flexible, integrar la tecnología de compresión es prácticamente obligatorio. Las películas de mantillo agrícola de LDPE muy sucias son notoriamente difíciles de procesar sin una acción agresiva de escurrido. El embalaje de tránsito comercial, como la envoltura estirable para paletas LLDPE, requiere tanto un secado profundo como una densificación antes de una extrusión exitosa. Las bolsas gigantes de polipropileno tejido atrapan una gran cantidad de agua dentro de sus hilos; Sólo un corte mecánico extremo puede expulsar esta humedad oculta.
Centrarse únicamente en el gasto de capital inicial a menudo atrapa a los propietarios de instalaciones en configuraciones ineficientes a largo plazo. Si bien una prensa de tornillo de alta resistencia tiene un precio inicial más elevado que una arandela de fricción estándar, el costo total de propiedad en un período de tres a cinco años favorece en gran medida al exprimidor para aplicaciones de película.
Consideremos la drástica reducción del trabajo manual. Los operadores de la planta ya no se ven obligados a cerrar la línea varias veces por turno para limpiar meticulosamente las cribas ciegas. Esto allana el camino para una verdadera producción continua y en varios turnos. Además, la eficiencia termodinámica de eliminar los ventiladores de aire caliente auxiliares reduce drásticamente los gastos generales mensuales de servicios públicos. Esto frecuentemente compensa la mayor inversión inicial dentro de los primeros 12 a 18 meses.
Lo más importante es que no se puede ignorar el impacto financiero de la densificación de materiales. Introducir copos ligeros y esponjosos en una extrusora normalmente hace que se forme un puente en la garganta de alimentación. Esto priva al tornillo y reduce la capacidad de producción hasta en un 40%. Al entregar pepitas densas y completamente secas, el exprimidor garantiza que el peletizador funcione a su máxima capacidad nominal absoluta. La extracción de 200 kilogramos adicionales de pellets premium cada hora aumenta directamente los ingresos diarios.
Ya sea que esté iniciando la construcción de una instalación nueva o modernizando una planta antigua, realizar una auditoría rigurosa de su actual cuello de botella de deshidratación es el primer paso para aumentar su producción. La implementación de la arquitectura mecánica correcta garantiza una transición fluida e ininterrumpida de fardos contaminados a resina de alto valor.
Curiosamente, muchas instalaciones de élite de alta capacidad están implementando ahora una arquitectura híbrida. En estas configuraciones avanzadas, la película húmeda pasa primero a través de una centrífuga de alta velocidad inmediatamente después de los tanques de enjuague. Esto sacude violentamente la mayor parte del agua superficial y la arena pesada. El material, que ahora tiene aproximadamente un 15% de humedad, se introduce directamente en un exprimidor de alta resistencia para la deshidratación y densificación final de los poros profundos. Este punzón doble minimiza el desgaste abrasivo en el tornillo exprimidor y al mismo tiempo garantiza que la extrusora reciba materia prima impecable.
Para operaciones que procesan exclusivamente polímeros flexibles, invertir en un especialmente diseñado sistema de lavado de residuos de plástico que cuente inherentemente con tecnología de prensa de tornillo integrada brindará la experiencia operativa más confiable y sin intervención. Esto asegura su posición en el altamente competitivo mercado de resinas recicladas.
Conclusión
En el enfrentamiento técnico entre la rotación centrífuga y la compresión mecánica, no existe una máquina universalmente superior. Sólo existe la solución perfecta para su perfil de polímero específico. Para operaciones ancladas en plásticos rígidos, las secadoras giratorias siguen siendo una piedra angular increíblemente rápida, resistente y económica. Por el contrario, para los recicladores modernos que se mueven en el exigente campo de los plásticos blandos, el exprimidor de película representa un salto tecnológico inevitable y altamente lucrativo.
Al ejecutar una extracción de humedad incomparable y una densificación de material vital en un solo paso continuo, un exprimidor premium tiene el poder de convertir una línea en dificultades en una empresa optimizada y de alto margen. Los gerentes de planta deben analizar detenidamente y de manera objetiva los fardos entrantes, calcular sus verdaderos consumos de energía térmica e implementar la tecnología de deshidratación que asegurará una calidad constante de los pellets. Evalúe su flujo de materiales hoy y explore las configuraciones de equipos especializados disponibles a través de fabricantes líderes en la industria para preparar sus operaciones para el futuro.
Si bien es técnicamente posible, es un enfoque altamente ineficiente y financieramente agotador. Los calentadores térmicos requieren enormes cantidades de energía eléctrica o gaseosa para evaporar el agua de la superficie de la película. Una prensa de tornillo logra una reducción superior de la humedad a través de presión mecánica bruta y calor de fricción localizado, lo que la convierte en una estrategia mucho más económica y ambientalmente sostenible para envases flexibles.
Para una extrusión suave y de alta calidad, el contenido de humedad debe mantenerse estrictamente por debajo del 3%. Superar este umbral obliga a los calentadores de la extrusora a gastar energía hirviendo agua en lugar de derretir el plástico. Esto invariablemente conduce a una formación de espuma agresiva, una geometría de los gránulos comprometida, una estructura molecular debilitada y una tensión severa en el sistema de desgasificación al vacío.
En la gran mayoría de los diseños operativos modernos, sí. Debido a que el exprimidor genera un intenso calor de fricción durante la fase de compresión de alta presión, naturalmente se semiderrite y densifica la película esponjosa en grumos sólidos y pesados. Esto permite a los operadores de las instalaciones alimentar el material directamente en la tolva del extrusor, evitando por completo la necesidad de un aglomerador por lotes separado que requiere mucha mano de obra.
Absolutamente. De hecho, muchas operaciones de alto rendimiento a escala industrial emplean exactamente esta estrategia híbrida. Se coloca una lavadora de fricción centrífuga inmediatamente después de los tanques de granulación húmeda o de lavado para eliminar rápidamente la mayor parte del agua superficial sucia y los contaminantes pesados. Luego, el material se transporta a un exprimidor para la fase final de secado profundo y densificación. Esta secuencia extiende significativamente la vida útil operativa de ambas máquinas.
La tasa de desgaste depende en gran medida de la abrasividad de su materia prima específica. Esto incluye el volumen de arena residual, suciedad o virutas de metal microscópicas que pasan la etapa de lavado. En términos generales, los exprimidores de primera calidad forjados con aceros de aleación resistentes al desgaste pueden funcionar de manera confiable durante 3000 a 5000 horas antes de que las paletas del tornillo experimenten suficiente desgaste como para justificar una restauración profesional de la soldadura de revestimiento duro.
Los altos niveles de contaminantes abrasivos como arena y arenilla aceleran el desgaste de las piezas móviles. Los secadores centrífugos pueden actuar como una arandela de fricción secundaria para ayudar a desalojar esta suciedad, pero sufren un rápido desgaste de la pantalla. Los exprimidores, si bien son excelentes para deshidratar, experimentarán una degradación más rápida del tornillo si el material no se lava previamente adecuadamente. Por lo tanto, las corrientes altamente contaminadas se benefician más de una sólida fase de lavado aguas arriba antes de ingresar a cualquier unidad de deshidratación mecánica.
Una secadora independiente utiliza un motor más pequeño y aparentemente consume menos energía. Sin embargo, deja las películas húmedas, lo que requiere un secador térmico posterior que consume enormes cantidades de energía. Un exprimidor de película utiliza un motor más grande y de alto par, pero elimina por completo la necesidad de secado térmico. Al calcular el consumo total de energía del sistema por tonelada de película procesada, la configuración del exprimidor es significativamente más eficiente energéticamente.


