
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-03 Origen:Sitio


¿Sabías que los residuos plásticos sucios arruinan silenciosamente las máquinas de reciclaje? Las películas agrícolas sin lavar y los envases altamente contaminados destruyen rápidamente las costosas extrusoras de peletización. He pasado años en fábricas viendo cómo la arena y los escombros masticaban tornillos en perfecto estado. Una preparación adecuada elimina la suciedad incrustada, neutraliza los productos químicos ácidos y previene este costoso daño operativo. En esta publicación, aprenderá la secuencia exacta de pasos necesarios para proteger su maquinaria. Exploraremos el proceso de lavado y secado de manera integral, pasando de los desechos crudos y sucios a las escamas listas para extruir.
El impulso global por mandatos de economía circular está remodelando el panorama del reciclaje. Ahora se exige a los fabricantes que incorporen porcentajes más altos de contenido reciclado posconsumo. En consecuencia, las instalaciones de reciclaje deben procesar materias primas de menor calidad y altamente contaminadas. Los materiales que antes se rechazaban por estar demasiado sucios ahora son entrada estándar. Este cambio expone una vulnerabilidad evidente en muchas plantas. Las extrusoras son máquinas de alta precisión diseñadas para fundir y homogeneizar polímeros limpios. Simplemente no pueden filtrar los contaminantes ambientales brutos. La transición de residuos posconsumo a pellets de alto valor depende exclusivamente de una fase de preparación intermedia mejorada.
Cuando los gerentes de planta introducen materiales mal preparados directamente en un sistema de peletización, las consecuencias financieras son duras. Las impurezas sólidas como arena, piedras pequeñas y vidrio actúan como abrasivos agresivos. A menudo les digo a los operadores que escuchen atentamente el cilindro del extrusor. Si escucha un chirrido áspero, los silicatos están raspando el tornillo. Esto acelera el desgaste del metal y acorta drásticamente la vida útil de los componentes de precisión. Los contaminantes sólidos también ciegan los filtros de fusión al instante. Esto obliga a cambios frecuentes de pantalla y provoca un tiempo de inactividad excesivo de la máquina.
La humedad es igualmente destructiva. Si la película retiene demasiada agua, se convierte en vapor al alcanzar las altas temperaturas del extrusor. El vapor atrapado provoca desprendimiento de gases, formación intensa de espuma y una caída en el peso molecular del polímero. Los gránulos resultantes se vuelven quebradizos y porosos. Lo que queda son resultados de baja calidad relegados a aplicaciones de baja rentabilidad.
Una película bien preparada se traduce directamente en precios de mercado más altos. Los copos limpios y secos permiten que la extrusora funcione continuamente a su máxima capacidad. Produce gránulos densos, uniformes y de alta resistencia a la tracción. Estos productos premium se pueden vender a los fabricantes para su uso en aplicaciones de alta gama, lo que mejora significativamente el retorno de la inversión en las instalaciones.
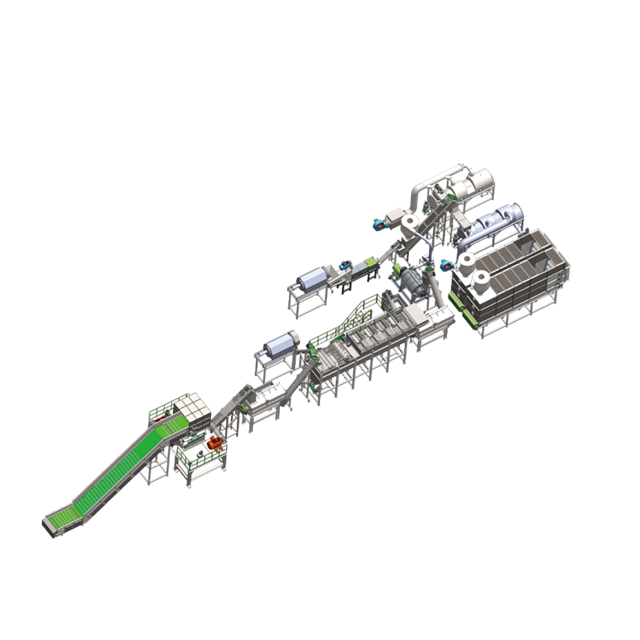
Transformar desechos plásticos muy contaminados en escamas limpias requiere una secuencia precisa de procesos mecánicos y químicos. Una de alto rendimiento línea de lavado de plástico organiza todo este flujo de trabajo. El material pasa por varias etapas distintas. Cada etapa apunta a impurezas rebeldes específicas para proteger los equipos posteriores.
El viaje comienza con la reducción de tamaño. Los desechos plásticos en bruto llegan en fardos enormes, rollos agrícolas sueltos o bolsas tejidas atadas. Las trituradoras de alta resistencia con rotores de baja velocidad y alto torque rompen estos paquetes en fragmentos más pequeños. Luego, el material ingresa a un granulador húmedo. Las cuchillas giratorias de alta velocidad cortan el plástico en escamas uniformes de 40 mm a 50 mm. En este caso, la inyección constante de agua en la cámara de corte es vital. El agua actúa como lubricante para mantener frías las hojas de acero. También realiza una función crucial de prelavado al aflojar la suciedad intensa y suprimir el polvo en suspensión en el piso de la fábrica.
Las escamas uniformes son impulsadas hacia la arandela de fricción de alta velocidad. Esta máquina es el caballo de batalla absoluto del proceso de limpieza. Operando a velocidades de rotación extremas, el eje central utiliza paletas en ángulo especial para impulsar las escamas hacia arriba. La intensa fuerza centrífuga y la agitación mecánica hacen que las piezas de plástico se froten ferozmente entre sí y contra la malla. Esta fricción agresiva elimina la grasa rebelde, la arena incrustada y las partículas finas.
Después de un lavado agresivo, las escamas caen en cascada hacia un gran tanque de separación de flotador-sumidero. Esta etapa aprovecha la gravedad específica para aislar diferentes materiales. El polietileno y el polipropileno flotan naturalmente porque su gravedad específica es menor que la del agua. Las paletas giratorias del tambor empujan suavemente este plástico limpio a lo largo de la superficie del tanque. Los contaminantes pesados como rocas, vidrio, metales y plásticos más densos se hunden hasta el fondo. Un transportador de tornillo inferior extrae continuamente estas impurezas hundidas, asegurando que nunca lleguen a la extrusora situada aguas abajo.
La etapa húmeda final implica un enjuague minucioso. Si la línea de procesamiento incluye una fase de lavado en caliente con sosa cáustica para derretir pegamentos pesados, las escamas deben enjuagarse para neutralizar los niveles de pH. Se rocía agua limpia sistemáticamente sobre las escamas para eliminar los residuos químicos, la microsuciedad en suspensión o la espuma. Esto garantiza que el plástico esté completamente purificado antes de pasar a la fase de secado.
Lograr un alto nivel de limpieza es sólo la mitad de la batalla. El material también debe secarse completamente. Ejecutar la deshidratación adecuada de la película plástica es posiblemente el paso más desafiante antes de la extrusión.
Las películas flexibles presentan una enorme relación superficie-volumen. Los materiales livianos actúan como esponjas, atrapando una gran cantidad de agua entre las capas de escamas. Las secadoras centrífugas tradicionales se quedan cortas cuando se trata de películas flexibles. Incluso las secadoras potentes dejan a menudo escamas de película con un contenido de humedad de alrededor del 15 por ciento. Introducir material con este nivel de humedad en una extrusora hace que salga vapor de las rejillas de ventilación, seguido de una intensa formación de espuma en el cabezal del troquel.
Para lograr la humedad inferior al 5 por ciento requerida para la peletización, la industria ha optado por el exprimido mecánico. Los secadores térmicos de aire caliente consumen enormes cantidades de electricidad y son económicamente inviables para operaciones a gran escala. La tecnología de exprimido exprime físicamente el agua de la película.
Las máquinas exprimidoras avanzadas utilizan un tornillo de alta resistencia dentro de un cilindro ranurado. A medida que la película húmeda ingresa a la cámara, el tornillo comprime gradualmente el material. La presión mecánica expulsa el agua a través de una pantalla perforada. Esta inmensa presión genera calor de fricción localizado, lo que hace que la humedad restante de la superficie se evapore instantáneamente. La película sale del exprimidor en forma de grumos densos y semiplastificados. Estos terrones cuentan con un contenido de humedad de apenas entre el 1 y el 3 por ciento, están perfectamente acondicionados y listos para su alimentación directa al peletizador.
Un integral de lavado de residuos de plástico sistema es una secuencia sincronizada de hardware especializado. Comprender estos componentes ayuda a los gerentes de planta a comparar soluciones técnicas de manera efectiva.
| Componente | Función primaria | Aplicación ideal |
|---|---|---|
| Cribas de trómel | Prelimpieza en seco. Hace girar el material para tamizar rocas sueltas, arena y tierra pesada antes de triturarlo. | Películas agrícolas, residuos postconsumo muy sucios. |
| Granuladores húmedos | Reducción de tamaño. Corta trozos grandes de película en escamas uniformes de 40-50 mm mientras introduce agua. | Todas las líneas de bolsas tejidas y películas de polietileno y polipropileno. |
| Tanques de lavado en caliente | Limpieza térmica y química. Utiliza agua caliente y detergentes para derretir aceites y pegamentos. | Envases post-consumo, películas de calidad alimentaria. |
| Arandelas de fricción | Fregado mecánico agresivo. Utiliza fuerza de rotación de alta velocidad para eliminar la suciedad fina. | Películas industriales y agrícolas muy contaminadas. |
| Tanques de flotación-hundimiento | Separación de densidad. Separa los plásticos limpios que flotan de los contaminantes que se hunden. | Todas las operaciones de reciclaje de plástico mixto. |
| exprimidores | Deshidratación final y compactación. Presiona mecánicamente el agua para sacarla de la película hasta alcanzar una humedad inferior al 3 por ciento. | Películas flexibles ligeras y bolsas tejidas. |
No todos los residuos plásticos son iguales. Las características físicas del material de entrada dictan la configuración mecánica requerida. Las instalaciones procesan en términos generales dos categorías principales: películas agrícolas y envases posconsumo.
Los plásticos agrícolas, como las cubiertas de invernaderos y las películas de mantillo, son muy difíciles de procesar. Pueden contener hasta un 50 por ciento de contaminación en peso. Esto incluye arena abrasiva, tierra incrustada y productos químicos agrícolas residuales. El procesamiento de este material requiere una intervención mecánica intensa. Las trituradoras estándar experimentan un rápido desgaste de las cuchillas si se alimenta directamente la película agrícola. La arquitectura debe incorporar etapas robustas de prelavado. Las cribas de trómel y las trituradoras de baja velocidad funcionan en conjunto con rociadores de agua de gran volumen para desalojar los desechos pesados en forma temprana. Las arandelas de fricción deben fabricarse con aleaciones de acero endurecidas y resistentes al desgaste para soportar la abrasión continua.
Las películas posconsumo presentan desafíos químicos y orgánicos. Las envolturas elásticas y las bolsas tejidas están fuertemente recubiertas con etiquetas de papel, desechos de alimentos orgánicos y adhesivos complejos. Aquí es estrictamente necesario integrar una fase de lavado en caliente. Los tanques de lavado en caliente utilizan temperaturas elevadas y detergentes químicos para descomponer pegamentos y saponificar aceites. Sin tratamiento térmico, los adhesivos residuales pasan directamente al peletizador, provocando una carbonización grave y obstrucciones de la criba.
La rentabilidad depende en gran medida de la gestión de los gastos operativos. Las recientes innovaciones de ingeniería han transformado las configuraciones estándar en ecosistemas altamente automatizados y eficientes en el uso de recursos.
Los sistemas tradicionales consumían enormes volúmenes de agua dulce municipal. Las operaciones modernas integran sofisticadas arquitecturas de tratamiento de agua de circuito cerrado. La utilización de productos químicos de floculación y tanques de sedimentación automatizados permite reciclar continuamente hasta el 90 por ciento del agua de lavado. Sólo se introduce agua dulce para compensar la evaporación natural. Esto reduce los costos de servicios públicos y garantiza el cumplimiento de las regulaciones sobre aguas residuales.
La eficiencia energética también ha pasado a ocupar un lugar central. La deshidratación mecánica es ahora el estándar de la industria. Los exprimidores avanzados utilizan una compresión robusta en lugar de calentadores térmicos de alta potencia. La fricción generada durante la compresión proporciona un efecto de calentamiento secundario, reduciendo la humedad a un rango óptimo de manera eficiente.
Las instalaciones modernas están avanzando hacia sistemas de controladores lógicos programables. Estas interfaces inteligentes monitorean continuamente parámetros operativos críticos como el amperaje del motor. Si un granulador húmedo experimenta un aumento repentino en la carga del motor, el sistema automáticamente desacelera la cinta transportadora aguas arriba. Esto evita que la máquina se atasque y minimiza los riesgos de falla del equipo.
La selección de maquinaria es un gasto de capital crítico. Un enfoque genérico rara vez produce resultados óptimos. Los directores de planta deben realizar una evaluación rigurosa basada en criterios estandarizados.
La base de la selección de equipos comienza con una auditoría del flujo de residuos. El procesamiento de chatarra postindustrial limpia requiere una configuración diferente a la manipulación de mantillo agrícola muy sucio. Para flujos mixtos, invierta en un sistema modular. Los diseños modulares permiten a los operadores omitir componentes como tanques de lavado en caliente al procesar películas más limpias, ahorrando energía y agua.
La capacidad de rendimiento debe calcularse meticulosamente. Un error de ingeniería común es no sincronizar la salida de la línea de lavado con la capacidad de entrada del extrusor. Si su sistema de lavado produce 1000 kg/h pero la extrusora solo procesa 750 kg/h, se enfrentará a graves cuellos de botella de material. Siempre dimensione el equipo de procesamiento húmedo para proporcionar una alimentación continua al departamento de extrusión.
Los equipos de lavado industrial requieren una huella sustancial. Cuenta para corredores de acceso de mantenimiento y tanques de tratamiento de agua. Los fabricantes de renombre ofrecen diseños de distribución personalizados, como configuraciones en forma de L o de U, para adaptarse a las columnas estructurales existentes. Visualizar el diseño garantiza una integración perfecta en su plano de planta.
El duro entorno del reciclaje de plástico exige una metalurgia superior. Los componentes expuestos al agua deben construirse con acero inoxidable de alta calidad para evitar la corrosión. Evaluar la infraestructura de soporte postventa del proveedor. El acceso a piezas de repuesto, como cuchillas de trituradora y tornillos exprimidores, no es negociable para minimizar el tiempo de inactividad.
Una operación de peletización exitosa es imposible sin un pretratamiento confiable. La calidad del resultado final depende completamente de la preparación adecuada del material, una limpieza rigurosa y una eliminación eficaz de la humedad. Si está buscando actualizar sus instalaciones de reciclaje con soluciones diseñadas a medida y tecnologías avanzadas de exprimidor, explore la sólida línea de equipos de Jwell. Elegir el socio adecuado garantiza una mayor eficiencia operativa, una calidad superior de los pellets y rentabilidad a largo plazo en un mercado altamente competitivo.
Para una extrusión óptima, el contenido de humedad de la película plástica debe mantenerse estrictamente por debajo del 5 por ciento, siendo el rango ideal entre el 1 por ciento y el 3 por ciento. Cuando los niveles de humedad exceden este umbral, el agua atrapada se vaporiza rápidamente al ingresar al cilindro calentado del peletizador. Esta repentina expansión del vapor provoca una intensa formación de espuma dentro del polímero fundido, lo que provoca huecos estructurales en los gránulos finales. Los pellets con altos huecos inducidos por la humedad sufren de una menor densidad aparente, una menor resistencia a la tracción y un menor valor de mercado.
Si bien estos sistemas específicos están diseñados principalmente para poliolefinas de baja densidad que flotan naturalmente en el agua, a menudo pueden adaptarse a otros materiales. El mecanismo central de separación es el tanque de flotación-sumidero. Los contaminantes pesados, así como los plásticos de alta densidad como PET y PVC, se hundirán y se descargarán. Con ajustes modulares, como alterar las configuraciones de las paletas de la lavadora de fricción o ajustar los tamaños de la criba trituradora, muchas instalaciones adaptan con éxito sus líneas para procesar plásticos rígidos, como jarras de leche de HDPE o carcasas de baterías de PP.
En instalaciones bien diseñadas, el consumo real de agua dulce es sorprendentemente bajo a pesar del gran volumen de agua que circula activamente por la maquinaria. Debido a que los sistemas contemporáneos utilizan arquitecturas de tratamiento de agua de circuito cerrado, hasta el 90 por ciento del agua se filtra, trata y devuelve continuamente a los tanques de lavado. La única agua que sale permanentemente del sistema es a través de la evaporación natural durante las fases de fricción y la humedad atrapada dentro de los lodos descargados. En consecuencia, los operadores sólo necesitan realizar recargas de agua menores y periódicas.
Si una instalación experimenta bloqueos frecuentes del cambiador de malla, desprendimiento de gases o gránulos descoloridos a pesar de lavar el material, el problema casi siempre se debe a parámetros de preparación inadecuados. El culpable más común es la deshidratación insuficiente; El exceso de agua que ingresa a la extrusora degradará la cadena de polímero. La segunda causa más común es la ausencia de una fase de lavado en caliente. La fricción con agua fría es muy eficaz para eliminar la suciedad suelta, pero no puede eliminar capas microscópicas de adhesivos industriales o aceites orgánicos. Estos químicos residuales se carbonizan bajo el intenso calor de la extrusora, lo que da como resultado gránulos reciclados oscuros, quebradizos y de baja calidad.
Los intervalos de mantenimiento dependen en gran medida del material de entrada. Al procesar películas agrícolas altamente abrasivas, es posible que sea necesario afilar las cuchillas del granulador cada semana y que sea necesario reemplazar las mallas mensualmente. En el caso de películas posconsumo más limpias, estos componentes pueden durar mucho más. Establecer un programa de mantenimiento predictivo de rutina es esencial para mantener el rendimiento y evitar averías inesperadas.
El lavado en frío se basa únicamente en la fricción mecánica y el agua ambiental para eliminar la suciedad, la arena y el barro sueltos. El lavado en caliente introduce energía térmica y detergentes químicos. La temperatura elevada es absolutamente necesaria para derretir adhesivos industriales rebeldes, grasas orgánicas y residuos de aceite que el agua fría simplemente no puede descomponer.


