
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-08 Origen:Sitio


¿Está librando una batalla perdida contra la acumulación de residuos compuestos en el suelo de su fábrica? Las líneas de recuperación de plástico estándar simplemente se atascan con este material. Las fibras de madera orgánica reaccionan de manera completamente diferente al calor y al cizallamiento en comparación con los polímeros sintéticos. Complican significativamente el proceso de extrusión.
En esta guía, desglosaré exactamente cómo las diferentes proporciones orgánicas dictan su estrategia de procesamiento en función de años de experiencia en la planta. Exploraremos soluciones de equipos especializados diseñados para materiales densos y abrasivos. Actualizar su maquinaria transforma su flujo de residuos de un pasivo costoso a un activo altamente rentable.
Los compuestos de madera y plástico son materiales de alta ingeniería creados mediante la fusión de elementos lignocelulósicos orgánicos con polímeros termoplásticos. Los rellenos orgánicos comunes incluyen harina de madera, aserrín o fibras agrícolas naturales. Las matrices plásticas más comunes utilizadas en estas formulaciones industriales incluyen polietileno, polipropileno y cloruro de polivinilo.
Para garantizar que estos dos materiales fundamentalmente incompatibles se unan correctamente, los fabricantes introducen aditivos químicos específicos. Se mezclan agentes de acoplamiento, estabilizadores UV y lubricantes especializados en la mezcla para mejorar la integridad estructural. En consecuencia, al reciclar estos recortes, los operadores no se limitan a fundir plástico puro. Están procesando una mezcla mecánica compleja donde los componentes orgánicos reaccionan de manera muy diferente a la energía térmica y de corte aplicada.
El porcentaje de madera en una formulación compuesta se calcula meticulosamente en función de la aplicación de uso final prevista. Esta relación específica altera fundamentalmente las propiedades físicas, la densidad aparente y la permeabilidad del material. En última instancia, esto dicta exactamente cómo se debe manejar la chatarra durante la fase de recuperación.
Por ejemplo, los componentes interiores de automóviles pueden utilizar un menor contenido de madera para priorizar la flexibilidad y la reducción de peso. Por el contrario, los tableros de construcción exteriores de alta resistencia dependen de un alto contenido de madera para lograr la rigidez necesaria y una estética arquitectónica natural.
| Porcentaje de contenido de madera | Aplicaciones principales | Densidad del material | Reciclaje Complejidad | Sensibilidad térmica |
|---|---|---|---|---|
| 30% - 40% | Piezas de automóvil, muebles de interior. | Más bajo | Moderado | Bajo |
| 50% - 60% | Terrazas, vallas y revestimientos estándar | Medio | Alto | Moderado |
| 70% - 80% | Perfiles estructurales pesados, paneles acústicos. | Alto | muy alto | Severo |
Como ilustran los datos, un mayor contenido de madera se correlaciona directamente con una mayor complejidad del procesamiento. Cuanto mayor es la masa orgánica, más sensible se vuelve el triturado a la fricción mecánica y a la energía térmica aplicada dentro del barril.
Los datos de mercado recientes revelan un claro cambio en la fabricación de compuestos. Impulsadas por estrictos mandatos ambientales y costos volátiles de las materias primas, las fábricas están elevando las proporciones de relleno orgánico más que nunca. Las formulaciones que superan el 60 por ciento de harina de madera se están convirtiendo en la nueva normalidad en el sector de la construcción. Si bien esto reduce la dependencia de costosas resinas vírgenes, dificulta exponencialmente la recuperación de chatarra.
Las instalaciones que dominan el reprocesamiento de estos recortes con alto contenido de biomasa obtienen una enorme ventaja competitiva. Se protegen de los precios impredecibles de los polímeros y al mismo tiempo aprovechan un lucrativo mercado secundario para el triturado ecológico. Los pellets reciclados de alta calidad ya no se consideran simplemente un relleno barato; son un producto muy buscado.
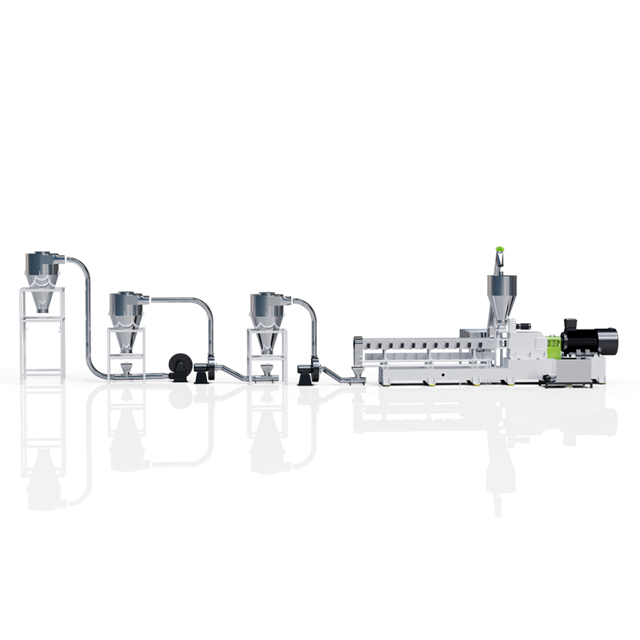
El obstáculo más importante para recuperar estos residuos es la degradación térmica. Los termoplásticos requieren inherentemente altas temperaturas para alcanzar un estado fundido adecuado para pasar a través de una matriz. El polipropileno, por ejemplo, normalmente requiere temperaturas de entre 160 y 170 grados Celsius para fluir correctamente. Sin embargo, las fibras de madera orgánica comienzan a degradarse térmicamente, decolorarse y perder integridad estructural a temperaturas tan bajas como 190 grados Celsius. Si se exponen a temperaturas superiores a los 200 grados Celsius durante períodos prolongados, se carbonizarán por completo.
Cuando se procesa chatarra con alta biomasa, la ventana de temperatura operativa se vuelve extremadamente estrecha. Si las zonas del cilindro se ajustan demasiado bajas, la matriz polimérica no se fundirá lo suficiente. Esto conduce inevitablemente a bloqueos catastróficos de los equipos y a una producción sin mezclar. Por el contrario, si la temperatura sube demasiado, las fibras de la madera se quemarán. Esto emite gases volátiles picantes y deja gránulos degradados, quebradizos y muy descoloridos.
La madera es naturalmente hidrófila. Absorbe fácilmente y retiene obstinadamente el agua atmosférica. Incluso los bordes compuestos que parecen perfectamente secos en el piso de la fábrica albergan una humedad interna significativa atrapada profundamente dentro de la estructura celular de las fibras de madera.
En la práctica, a medida que esta chatarra se calienta dentro del cilindro cerrado de una extrusora, esta humedad atrapada rápidamente se convierte en vapor. Los operadores que monitorean maquinaria estándar a menudo escuchan un distintivo crujido en el cabezal del troquel. Esta es una señal reveladora de vapor atrapado. Si este vapor no se ventila agresivamente, queda atrapado dentro del compuesto fundido. El resultado es una intensa formación de espuma, huecos internos y gránulos muy porosos que son inútiles para la fabricación secundaria. La extracción avanzada de humedad es una necesidad absoluta.
La reología juega un papel fundamental en este sector de reciclaje especializado. Las fibras de madera actúan como un relleno rígido que no se funde dentro de la matriz plástica fluida. A medida que aumenta la proporción de madera, la viscosidad fundida del compuesto aumenta exponencialmente. Esto crea una masa fundida rígida y lenta.
Este material de alta viscosidad se resiste ferozmente a fluir suavemente a través del troquel de extrusión, generando una inmensa contrapresión dentro de la maquinaria. Los equipos de reciclaje estándar rara vez son lo suficientemente robustos para soportar esta presión elevada. El procesamiento de esta chatarra rígida requiere maquinaria diseñada con enormes capacidades de torsión y geometrías de tornillo optimizadas.
Antes de que cualquier residuo compuesto pueda fundirse y peletizarse con éxito, debe descomponerse en escamas manejables y uniformes. Los responsables de las instalaciones suelen intentar utilizar granuladores de plástico estándar para esta tarea. Esa decisión casi siempre resulta en dolores de cabeza operativos.
Camine sobre el piso de una planta utilizando una trituradora convencional para terrazas compuestas. Inmediatamente notará una neblina peligrosa de polvo fino en el aire. Estos compuestos son densos y quebradizos. Las cuchillas estándar rompen las tablas en lugar de cortarlas limpiamente. Esto crea un grave peligro de polvo combustible. Además, si este polvo fino se introduce en la extrusora junto con trozos más grandes, se funde de manera desigual y degrada gravemente la calidad del pellet final.
Para preparar correctamente esta densa chatarra, las instalaciones deben instalar una trituradora dedicada para compuestos de madera y plástico . Desde un punto de vista de ingeniería, estas máquinas están construidas de manera completamente diferente para manipular materiales abrasivos.
Busque sistemas que presenten conjuntos de rotores en forma de V optimizados y palas de acero de alta aleación D2. Los ángulos de corte están meticulosamente calibrados para cortar tablas densas, minimizando la producción de polvo fino. Una trituradora de servicio pesado diseñada para esta aplicación debe manejar rendimientos de 500 a 800 kilogramos por hora mientras mantiene una cámara enfriada por agua. Al mantener el calor de fricción interna por debajo de 60 grados Celsius, la matriz plástica no se ablanda ni pega las cuchillas durante la fase de rectificado.
Una vez que el material está correctamente granulado, entra en la fase crítica de extrusión. Las extrusoras de un solo husillo son básicamente inútiles para esta aplicación. Carecen de poder de mezcla dispersivo y generan calor de fricción localizado que quema las fibras orgánicas.
El estándar indiscutible de la industria es una extrusora de doble tornillo WPC especializada . Una configuración de doble tornillo co-rotativo amasa suavemente el polímero y la harina de madera. Esta mezcla uniforme distribuye la energía térmica uniformemente por toda la masa fundida, eliminando eficazmente los puntos calientes localizados que causan la carbonización. Además, los sistemas de doble tornillo brindan a los operadores un control preciso sobre las tasas de corte. Esto permite que el plástico se derrita por completo sin fracturar mecánicamente las delicadas fibras de la madera.
Al evaluar el equipo de extrusión, busque una relación longitud-diámetro de 32:1 o 36:1. Este barril extendido proporciona el tiempo de residencia necesario para una fusión completa y una extracción profunda de la humedad. Necesita una desgasificación al vacío robusta. Una bomba de vacío de anillo líquido de dos etapas que extraiga al menos -0,08 MPa es fundamental para extraer los enormes volúmenes de vapor generado por la biomasa calentada.
Además, el cilindro y los tornillos deben utilizar aleaciones bimetálicas o recubrimientos de carburo de tungsteno. La sílice presente en la madera natural es muy abrasiva. Sin una metalurgia endurecida, los tornillos estándar se desgastarán en unos meses, lo que provocará una caída masiva en la eficiencia de la producción.
La etapa final del proceso de recuperación consiste en formar gránulos uniformes y reutilizables del compuesto fundido. Intentar utilizar una línea de torones estándar para el triturado de compuestos es una pesadilla operativa. Las hebras rígidas se rompen constantemente en el baño de agua. Esto detiene la producción y obliga a los operadores a volver a enhebrar la línea manualmente.
Para eliminar este cuello de botella, las instalaciones inteligentes invierten en una máquina peletizadora de plástico especializada equipada con tecnología de corte frontal con troquel en caliente. Las cuchillas giratorias cortan la masa fundida lenta inmediatamente cuando sale de la placa de matriz. A continuación, los pellets se enfrían instantáneamente mediante un sistema de refrigeración por aire de gran volumen o una cámara de anillo de agua. Este método evita por completo la necesidad de tirar de hebras frágiles, lo que da como resultado un proceso continuo y altamente automatizado.
El objetivo final del reciclaje de desechos de fábrica es producir una materia prima secundaria que pueda reintroducirse sin problemas en su línea de fabricación primaria. Al sincronizar la velocidad del cortador directamente con la presión de fusión del extrusor, estos sistemas avanzados producen gránulos perfectamente uniformes.
Combinados con la desgasificación al vacío previa, los gránulos resultantes cuentan con una densidad aparente y una consistencia estructural excepcionales. Estos pellets reciclados de alta calidad están perfectamente preparados para su posterior moldeo por inyección o extrusión de perfiles. Coinciden con las características de rendimiento de los compuestos compuestos vírgenes.
La adquisición de materias primas sigue siendo uno de los gastos operativos más importantes para los fabricantes de compuestos. El proceso de producción genera inherentemente desechos, incluidos recortes de bordes, purgas iniciales y perfiles defectuosos. Históricamente, muchas instalaciones trataban esta chatarra como basura industrial, perdiendo dinero en tarifas de vertedero y costos de transporte.
La implementación de una infraestructura de reciclaje interna revierte fundamentalmente esta sangría financiera. Al reprocesar la chatarra para convertirla en pellets de alta calidad, los fabricantes compensan directamente la adquisición de costosos polímeros vírgenes y harina de madera refinada. Los datos operativos empíricos sugieren que las instalaciones que incorporan un sistema de reciclaje de circuito cerrado pueden sustituir hasta el 20 por ciento de sus necesidades de material virgen con triturado. El retorno de la inversión generalmente se logra rápidamente, a menudo dentro de 12 a 18 meses para instalaciones de alto rendimiento.
El paso fundamental para seleccionar la maquinaria de reciclaje adecuada es realizar una auditoría técnica rigurosa de su flujo de residuos específico. Las líneas estándar de reciclaje de plástico suelen ser insuficientes. Los compradores deben evaluar estrictamente los siguientes criterios de ingeniería:
La complejidad del reciclaje de compuestos exige un enfoque holístico de ingeniería de sistemas. Adquirir una trituradora de un proveedor, una extrusora de otro y un peletizador de un tercero casi siempre conduce a fallas de integración y cuellos de botella mecánicos.
Las mejores prácticas de la industria recomiendan encarecidamente asociarse con fabricantes especializados que brinden soluciones integrales llave en mano. Una línea sincronizada garantiza que el rendimiento de la trituradora coincida perfectamente con la capacidad de alimentación de la extrusora. También garantiza que la presión del cabezal del troquel esté perfectamente calibrada con la velocidad de corte del peletizador.
Sin duda, el reciclaje de chatarra compuesta presenta desafíos térmicos y físicos únicos. Afortunadamente, la ingeniería moderna resuelve eficazmente estos complejos problemas de procesamiento. Deje de tratar sus recortes de composite como residuos industriales. Con el enfoque de ingeniería adecuado, esa chatarra es una materia prima de alto valor.
La actualización a equipos especializados garantiza un triturado consistente y de alta calidad que mejora sus resultados. Si está listo para optimizar su proceso de recuperación, explore la maquinaria avanzada de Jwell Recycling. Sus trituradoras, líneas de compuestos de doble tornillo y peletizadores de cara caliente especialmente diseñados están diseñados específicamente para las formulaciones de compuestos más resistentes. Transforme hoy su flujo de residuos en un centro de ganancias sostenible.
Las máquinas de reciclaje de plástico estándar están diseñadas para la reología fluida de polímeros puros. Carecen del control preciso del corte necesario para evitar la carbonización de la fibra de madera. Además, las máquinas estándar no poseen la agresiva desgasificación al vacío necesaria para extraer grandes volúmenes de vapor. El uso de equipos estándar generalmente produce material quemado, gránulos porosos, bloqueos frecuentes del troquel y desgaste acelerado del tornillo y el cilindro.
Las extrusoras de doble tornillo de alta calidad y especialmente diseñadas pueden procesar eficazmente desechos compuestos que contienen hasta un 80 por ciento de madera. Lograr esto requiere configuraciones de máquinas altamente especializadas. La extrusora debe contar con una longitud de cilindro optimizada para garantizar una mezcla completa sin generar calor de corte excesivo. El procesamiento de proporciones de madera tan altas a menudo requiere la introducción de agentes de acoplamiento nuevos durante el proceso de reciclaje para restablecer el enlace químico entre la madera y el plástico.
El reciclaje puede degradar las fibras de la madera si el proceso no se controla meticulosamente. Los dos mecanismos principales de degradación son la quema térmica y el corte mecánico. Si se fuerzan a través de perfiles roscados de alto cizallamiento, las fibras de madera pierden sus propiedades de refuerzo. Sin embargo, al utilizar un sistema de trituración dedicado para una reducción suave del tamaño y una extrusora de doble tornillo especializada con zonificación de temperatura precisa, se minimiza la rotura de la fibra.
La gestión de la humedad es la variable más crítica en este tipo de reciclaje. El método más eficaz para la extracción profunda de humedad se produce durante la fase de extrusión. Una línea de extrusión especializada utiliza zonas activas de desgasificación al vacío de múltiples etapas ubicadas a lo largo del barril. A medida que la matriz plástica se derrite, la humedad atrapada se libera en forma de vapor. Este vapor se extrae inmediatamente mediante bombas de vacío de anillo líquido de alta potencia antes de que el material llegue a la placa de matriz.
La formación de espuma se produce cuando la humedad interna atrapada dentro de las fibras orgánicas de la madera se convierte en vapor bajo el alto calor del cilindro del extrusor. Si la extrusora carece de zonas adecuadas de desgasificación al vacío, este vapor queda atrapado dentro de la matriz plástica fundida. A medida que el material sale del cabezal del troquel y la presión cae, el vapor se expande rápidamente, provocando que el plástico forme espuma. Esto da como resultado gránulos quebradizos y porosos llenos de huecos internos.
Desde una perspectiva de ingeniería, los compuestos de alta calidad normalmente se pueden reciclar de tres a cinco veces antes de que se produzca una degradación notable de las propiedades mecánicas. Con cada ciclo térmico, las cadenas de polímero se acortan ligeramente y las fibras de madera sufren un desgaste mecánico menor. Para maximizar el ciclo de vida, las instalaciones suelen mezclar un porcentaje específico de triturado, generalmente del 15 al 20 por ciento, con materiales vírgenes para mantener la máxima integridad estructural en el producto final.


