
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-22 Origen:Sitio


Imagínese parado en el piso de producción, observando un lote de plásticos de ingeniería de alto valor salir de la matriz amarillentos, quebradizos o plagados de geles sin derretir. Estas inconsistencias erosionan directamente los márgenes de ganancias a través del aumento de las tasas de desperdicio y el tiempo de inactividad operativa. Los operadores a menudo se apresuran a ajustar la temperatura del barril o la velocidad del motor. Sin embargo, la causa raíz suele encontrarse más profundamente en el corazón mecánico del equipo.
Análisis recientes de la industria destacan un cambio masivo hacia la economía circular. Los sectores mundiales de extrusión procesan cada vez mayores volúmenes de resinas recicladas posconsumo y biopolímeros sensibles a la humedad. Esta tendencia de sostenibilidad exige equipos capaces de manejar densidades aparentes fluctuantes y altos niveles de contaminación sin sacrificar el rendimiento. En consecuencia, la geometría física del tornillo extrusor dicta la transformación física y química real del polímero.
Un diseño de tornillo extrusor de doble tornillo adecuadamente optimizado es el factor decisivo para lograr una dispersión perfecta, temperaturas de fusión controladas y un rendimiento de alto rendimiento. Ya sea que esté utilizando resinas vírgenes o triturado altamente contaminado, comprender cómo configurar el núcleo de su es absolutamente esencial Exploraremos la mecánica de la geometría del tornillo, profundizaremos en el delicado equilibrio de los principios de mezcla y brindaremos pasos prácticos de solución de problemas para ayudarlo a resolver defectos crónicos de salida. máquina peletizadora de plástico .
Comprender los fundamentos mecánicos de una extrusora es el primer paso para diagnosticar problemas de calidad de salida. A diferencia de las extrusoras de un solo tornillo, que dependen principalmente del flujo de arrastre y la fricción contra la pared del cilindro, los sistemas de doble tornillo ofrecen desplazamiento positivo y control preciso sobre el polímero fundido.
En la industria de compuestos, la dirección de rotación de los tornillos dicta la aplicación principal de la máquina. Los tornillos entrelazados co-rotativos giran en la misma dirección, lo que los convierte en el estándar indiscutible de la industria para la peletización de plástico industrial . La principal ventaja de esta configuración es su capacidad de limpieza automática. A medida que los ejes giran, el tramo de un tornillo limpia continuamente la raíz del otro. Esta acción dinámica evita el estancamiento del material y proporciona las capacidades de mezcla intensivas necesarias para formulaciones complejas.
Por el contrario, los tornillos contrarrotativos giran en direcciones opuestas. Crean alta presión y bajo cizallamiento. Si bien este manejo suave es excelente para materiales sensibles al calor como el PVC no plastificado, los sistemas contrarrotativos carecen de la mezcla distributiva agresiva necesaria para la composición polimérica avanzada.
| Característica | Doble tornillo co-rotativo | Doble tornillo contra-rotante |
|---|---|---|
| Capacidad de mezcla | Excelente para mezclas dispersivas y distributivas de alto cizallamiento. | Bajo cizallamiento, utilizado principalmente para un transporte suave. |
| Autolimpieza | Altamente eficiente, previene la degradación del material y las zonas muertas. | Mala autolimpieza, mayor riesgo de estancamiento del material. |
| Aplicación primaria | Reciclaje de plásticos de ingeniería, masterbatch, PET y PCR. | Perfiles termosensibles, tubos de PVC y compuestos de madera y plástico. |
Los sistemas modernos de doble tornillo se construyen sobre una arquitectura de eje estriado. Esto ofrece una ventaja de ingeniería crítica conocida como modularidad. En lugar de una única pieza sólida de metal mecanizado, el tornillo comprende elementos individuales que se deslizan sobre el eje central. Los ingenieros de procesos pueden alterar físicamente el diseño del tornillo de la extrusora de doble tornillo para que coincida con las necesidades reológicas exactas de la materia prima. Si un masterbatch en particular requiere un corte más intenso, se pueden cambiar bloques de amasado más anchos en cuestión de horas.
Las dimensiones físicas de los elementos del tornillo gobiernan las fuerzas termodinámicas y mecánicas aplicadas al polímero. El ajuste de estos parámetros afecta directamente la densidad, el color y la integridad estructural del gránulo final.
La relación longitud-diámetro sirve como métrica fundamental en la ingeniería de extrusión. Representa la longitud total del tornillo dividida por su diámetro exterior. Una relación más larga proporciona una sección de procesamiento extendida, lo que se traduce directamente en un mayor tiempo de residencia dentro del barril.
Las operaciones de composición estándar generalmente requieren una proporción entre 36 y 44. Además, los procesos que exigen una desvolatilización extensa, extrusión reactiva o la incorporación de grandes volúmenes de cargas minerales a menudo elevan esta proporción a 48 o más. Un barril extendido permite a los ingenieros colocar estratégicamente múltiples zonas de ventilación de vacío profundo y alimentación lateral. Esta es una necesidad estricta para extraer la humedad y los compuestos orgánicos volátiles antes de que la masa fundida llegue al molde.
El paso se refiere a la distancia axial entre una cresta de vuelo y la siguiente. Los elementos transportadores de paso alto mueven el material rápidamente hacia abajo por el barril, lo que resulta en niveles de llenado bajos y tensión de corte mínima. Por el contrario, los elementos de tono bajo ralentizan intencionalmente el flujo de material. Esto aumenta el grado de llenado para generar acumulaciones de presión críticas antes de las zonas de mezcla o de la placa de matriz.
La profundidad del vuelo dicta el volumen libre dentro del extrusor. Los tornillos de vuelo profundo ofrecen un volumen interno enorme, lo que los hace ideales para el procesamiento de alto rendimiento de materiales de baja densidad aparente, como escamas de película recicladas. Los tornillos de alas poco profundas restringen el volumen libre pero aumentan drásticamente la velocidad de corte, lo que lleva a una fusión mecánica más rápida.
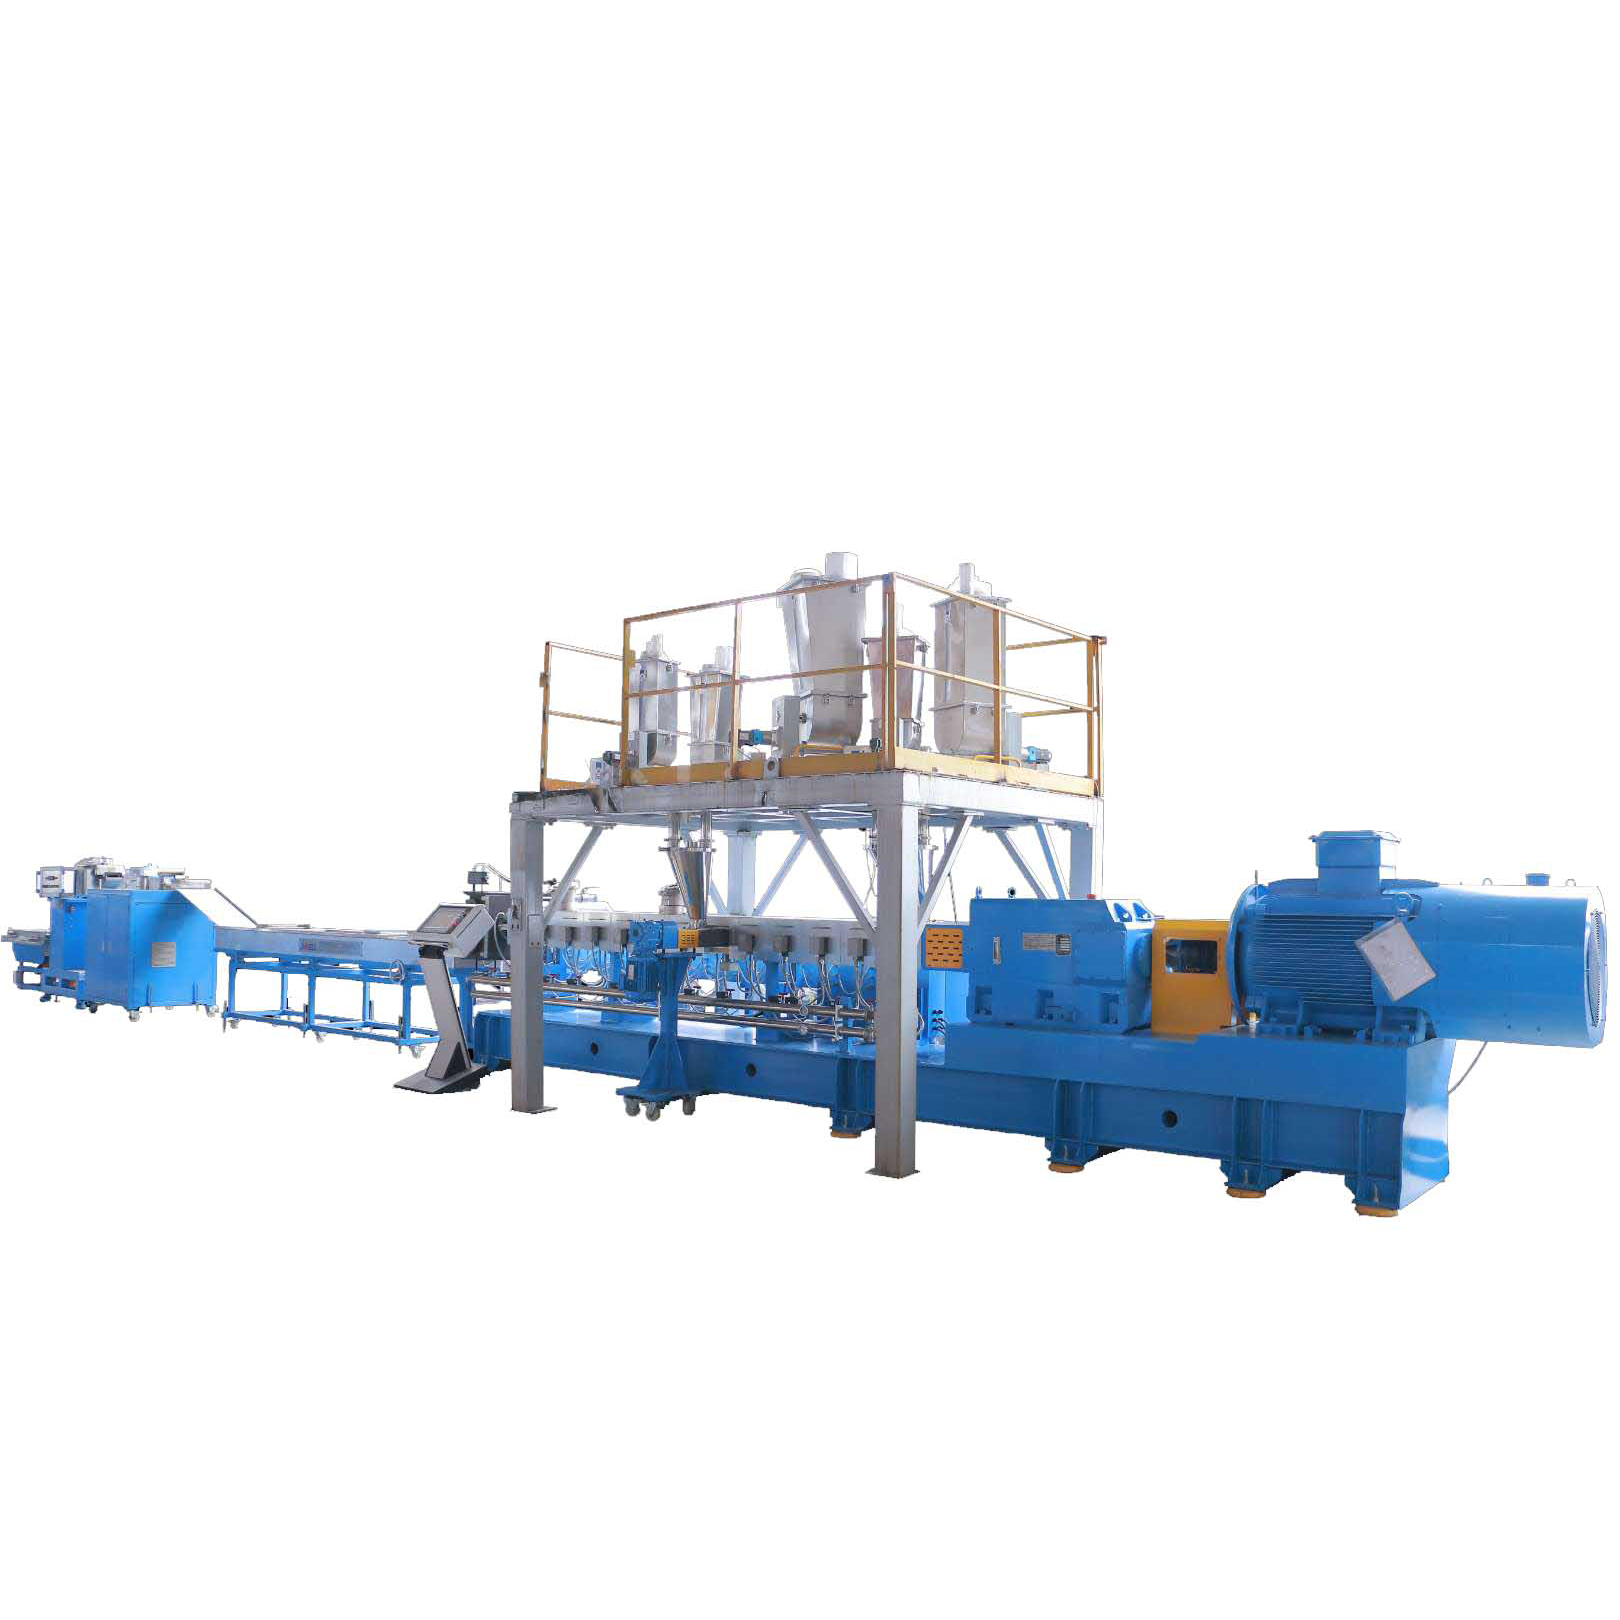
La mezcla no es un concepto uniforme en la ciencia de los polímeros. Un diseño exitoso de tornillo extrusor de doble tornillo debe equilibrar meticulosamente dos tipos distintos de mezcla para lograr un resultado verdaderamente homogéneo. No equilibrar estas fuerzas mecánicas conduce invariablemente a debilidades estructurales y defectos visuales evidentes.
La mezcla dispersiva implica la aplicación de un alto esfuerzo cortante hidrodinámico para triturar y descomponer partículas sólidas cohesivas. Cuando se incorporan pigmentos aglomerados, carbonato cálcico o fibras de vidrio resistentes, el transporte estándar simplemente no será suficiente. Los ingenieros confían en bloques de amasado anchos dispuestos en ángulos escalonados para crear rutas de flujo restrictivas.
A medida que el polímero es empujado sobre la cresta de estos bloques de amasado, experimenta un intenso flujo de alargamiento y cizalla. Si las zonas de mezcla dispersiva son demasiado cortas, los gránulos de plástico finales mostrarán ojos de pez, rayas de colores sin mezclar o puntos frágiles donde los aglomerados intactos actúan como concentradores de tensión.
Una vez que las partículas sólidas se descomponen, comienza la mezcla distributiva. Este proceso se refiere a la reorganización espacial de diferentes componentes dentro de la masa fundida, lograda sin aplicar tensión cortante degradante. El objetivo es asegurar que los aditivos líquidos, los colorantes fundidos y la resina base se distribuyan uniformemente por toda la matriz.
Para lograr esto, los ingenieros utilizan bloques de amasado estrechos, mezcladores de engranajes especializados o anillos blíster. Estos elementos dividen, pliegan y recombinan repetidamente la corriente fundida. La mezcla distributiva sigue siendo la piedra angular de la producción de masterbatch de color de alta calidad.
La extrusión es inherentemente un proceso termodinámico. Si bien los calentadores de barril externos proporcionan la energía térmica inicial para ablandar los gránulos crudos, la gran mayoría del calor generado durante la mezcla en realidad proviene de la acción mecánica de los propios tornillos.
Esta generación interna de calor se conoce como disipación viscosa. A medida que el tornillo fuerza el polímero fundido altamente viscoso a través de zonas restrictivas, la fricción interna genera un calor sustancial. En aplicaciones industriales de alta velocidad, la energía mecánica del motor de accionamiento se convierte directamente en energía térmica dentro de la masa fundida. Por lo tanto, la geometría del tornillo actúa como controlador de temperatura principal.
Una configuración de tornillo demasiado agresiva generará inevitablemente un esfuerzo cortante excesivo y creará puntos calientes localizados. Cuando un polímero excede su umbral de degradación térmica específico, sus cadenas moleculares se rompen físicamente. Las consecuencias son inmediatas. Verá una pérdida severa de resistencia a la tracción, un color amarillento notable y la liberación repentina de gases volátiles peligrosos.
Para polímeros sensibles al calor, el perfil del tornillo debe diseñarse para una fusión conductiva suave. Esto significa utilizar menos bloques de amasado de alto cizallamiento y optimizar las distancias de vuelo para reducir la fricción.
Lograr un alto rendimiento sin comprometer la integridad estructural del polímero es el acto de equilibrio definitivo. Cuando se procesan polímeros fundidos, transportan aire ambiental atrapado, humedad superficial e impurezas volátiles. Si estos gases no se extraen de manera eficiente, la producción resultante se verá gravemente comprometida.
En el extremo de descarga de la extrusora, el tornillo debe pasar suavemente de una función de mezcla a una función de bombeo. Los elementos transportadores finales deben generar una presión sustancial y estable para forzar la masa fundida viscosa a través del cambiador de tamiz y la placa de matriz. Una configuración inadecuada aquí provoca un aumento repentino, una condición caótica donde el flujo de salida pulsa y fluctúa. Para combatir esto, se colocan estratégicamente elementos transportadores de paso más estrecho cerca de la matriz para comprimir la masa fundida y estabilizar el gradiente de presión.
La desgasificación depende fundamentalmente de la colocación estratégica de zonas de descompresión dentro del perfil del tornillo. Cuando la masa fundida pasa de una zona de mezcla de alta presión a una sección de ventilación, el diseño del tornillo debe facilitar una caída repentina de presión. Los ingenieros logran esto introduciendo elementos transportadores de paso alto y de tramos profundos directamente debajo del puerto de vacío.
Al utilizar un tono alto, el grado de llenado del cañón disminuye drásticamente. Esto crea una película fundida delgada y altamente expuesta en la superficie del tornillo, maximizando el área de superficie disponible para el vacío. Los gases atrapados rompen fácilmente la tensión superficial y se extraen.
Un enfoque universal es un mito en la extrusión de polímeros. Diferentes materias primas poseen propiedades reológicas y densidades aparentes tremendamente diferentes. Los administradores de instalaciones deben asegurarse de que sus equipos se adapten meticulosamente a sus demandas operativas específicas utilizando parámetros de ingeniería precisos.
La producción de masterbatch exige un delicado equilibrio. El tornillo debe proporcionar un corte dispersivo agresivo para pulverizar polvos de pigmento densos, seguido inmediatamente por una mezcla distributiva extensa. Estos perfiles suelen presentar múltiples zonas de mezcla secuenciales, separadas por elementos transportadores estándar que permiten que la masa fundida descanse y se enfríe ligeramente entre eventos de alto cizallamiento.
El procesamiento de materiales higroscópicos como el tereftalato de polietileno presenta importantes desafíos químicos. El PET es muy propenso a la degradación hidrolítica. Si hay humedad durante la fase de fusión, las cadenas de polímero se rompen, lo que resulta en una pérdida drástica de viscosidad intrínseca. Para estas aplicaciones sensibles, utilizar una línea de peletización de doble tornillo especializada en PET es una práctica estándar. Equipos como la serie CJWH utilizan una relación extendida de longitud a diámetro de 48 a 52. Esto se adapta a múltiples zonas de ventilación de vacío ultraalto, mientras que los bloques de amasado están diseñados para fundir el polímero principalmente mediante conducción para preservar el peso molecular.
Cuando se trata de plásticos reciclados posconsumo, el material de alimentación es notoriamente impredecible. El material triturado a menudo contiene niveles variables de humedad, etiquetas de papel y densidades aparentes fluctuantes. Una línea de peletización de doble tornillo dedicada al reciclaje requiere un diseño de tornillo muy robusto y tolerante. Las máquinas modernas funcionan con altas capacidades de par específico y velocidades de tornillo que oscilan entre 600 y 900 rpm. La zona de alimentación debe contar con elementos de vuelo profundo para absorber copos ligeros y esponjosos de manera eficiente, junto con zonas dinámicas de creación de presión para empujar continuamente la masa fundida contaminada a través de finas pantallas de filtración.
Cuando la calidad de salida se desvía de las especificaciones estándar, los operadores a menudo buscan instintivamente primero los ajustes de temperatura. Sin embargo, los problemas crónicos de calidad suelen tener su origen en una geometría de tornillo no optimizada o físicamente desgastada.
La presencia de partículas de polímero sólidas sin fundir en el sedimento final indica una transición de fase incompleta. Esto suele deberse a una zona de fusión insuficiente o a la falta de elementos de amasado adecuados. Los ingenieros deben reconfigurar el tornillo modular para incluir bloques de amasado más anchos o realizar la transición a una configuración escalonada que aumente la entrada de energía mecánica.
El aumento se manifiesta como tasas de producción tremendamente fluctuantes, lo que hace que los gránulos varíen en tamaño y forma. El aumento repentino se debe principalmente a una acumulación inadecuada de presión en la matriz o a elementos transportadores desgastados en el extremo de descarga. Si debido al desgaste abrasivo la distancia entre las hélices y la pared del cilindro es demasiado grande, la masa fundida se desliza hacia atrás. Reconfigurar la zona de descarga con elementos de paso más estrecho puede ayudar a estabilizar la presión.
Los puntos negros son fragmentos de polímero carbonizados y degradados que se desprenden y contaminan la corriente de fusión limpia. Este defecto es un resultado directo de las zonas muertas dentro del perfil del tornillo. Las zonas muertas ocurren donde la geometría del tornillo no proporciona una acción de limpieza automática adecuada. El polímero se estanca en estas áreas, experimenta una exposición prolongada a altas temperaturas y eventualmente se quema.
Los tornillos de extrusión son fundamentalmente piezas de desgaste. Con el tiempo, el procesamiento continuo de cargas abrasivas como carbonato de calcio o fibras de vidrio erosionará la geometría física de las paletas del tornillo. Comprender el ciclo de vida de estos componentes es esencial para mantener la rentabilidad.
La tolerancia más crítica en una extrusora es la holgura radial entre el tramo exterior del tornillo y la pared interior del cilindro. A medida que esta holgura aumenta debido al desgaste abrasivo, se produce una fuga de flujo. Los síntomas inmediatos en la fábrica incluyen una caída mensurable en el rendimiento específico, un aumento inevitable en el consumo de energía específico y un grave deterioro en la calidad de la mezcla dispersiva.
Continuar operando con un diseño de tornillo comprometido es una falsa economía. El costo de los materiales rechazados, el consumo eléctrico excesivo y la capacidad de producción reducida rápidamente superan el gasto de capital de una actualización del sistema. Invertir en un perfil de tornillo diseñado a medida restablece instantáneamente la eficiencia del bombeo y la dinámica de mezcla.
En los casos en los que todo el sistema está desactualizado, invertir en una línea de peletización moderna proporciona un retorno de la inversión sustancial. Las máquinas modernas ofrecen metalurgia avanzada para una resistencia extrema al desgaste y un control térmico preciso. La calidad de los resultados nunca es un accidente; está meticulosamente diseñado a nivel molecular mediante la geometría física del doble tornillo. Recomendamos encarecidamente a los administradores de instalaciones e ingenieros de procesos que auditen sus perfiles de tornillos actuales o exploren líneas avanzadas adaptadas a sus demandas de materiales específicas consultando con expertos de Jwell Recycling.
Si bien los tornillos modulares modernos ofrecen una flexibilidad operativa significativa, un único perfil estático rara vez es óptimo para todo tipo de plásticos. Los diferentes polímeros poseen distintos puntos de fusión, viscosidades y sensibilidades al corte. Cambiar drásticamente los materiales generalmente requiere reconfigurar físicamente el tornillo. Las zonas de amasado deben ajustarse para aplicar la energía mecánica correcta y las zonas de ventilación deben modificarse para garantizar que se mantenga la calidad del resultado.
La proporción ideal depende completamente de la aplicación de procesamiento específica. La composición estándar normalmente utiliza una proporción que oscila entre 36 y 44. Sin embargo, los procesos altamente complejos, como la extrusión reactiva u operaciones que requieren una desgasificación intensiva de volátiles, exigen tiempos de residencia más prolongados. En estos casos especializados, una proporción de 48 o incluso más es estructuralmente necesaria para lograr una homogeneización completa.
La vida útil de los elementos roscados no se mide estrictamente en el tiempo, sino más bien en función de la abrasividad de los materiales procesados. El procesamiento de compuestos con altas concentraciones de fibras de vidrio desgastará los tornillos mucho más rápido que las resinas vírgenes sin carga. Los elementos deben reemplazarse cuando el espacio radial entre el tornillo y la pared del cilindro aumenta hasta un punto en el que se observa una caída mensurable en el rendimiento volumétrico.
Los elementos transportadores cuentan con un tramo helicoidal continuo diseñado para empujar el polímero hacia adelante a través del cilindro, funcionando de manera muy similar a un tornillo de Arquímedes. Por el contrario, los bloques de amasado actúan como frenos mecánicos. Están compuestos por distintos discos desplazados que interrumpen intencionalmente el flujo hacia adelante, aplicando cizallamiento y fricción intensos para fundir, triturar y mezclar la matriz polimérica.
El desgaste del tornillo aumenta el espacio radial entre las crestas de las alas y la pared del cañón. Esta brecha ampliada permite que el polímero fundido presurizado se filtre hacia atrás sobre los tramos en lugar de ser bombeado hacia adelante. En consecuencia, experimentará una reducción drástica en la capacidad de producción, temperaturas de fusión más altas debido a un transporte ineficiente y una calidad de mezcla deficiente debido a que el mecanismo de limpieza automática se ve comprometido.
Un anillo de ampolla es un elemento restrictivo especializado que se coloca en el eje del tornillo para crear un sello dinámico. Obliga al polímero a fluir a través de un espacio muy estrecho contra la pared del cañón. Los ingenieros utilizan anillos de ampolla principalmente para separar diferentes zonas de presión dentro del extrusor, asegurando que las zonas de ventilación al vacío permanezcan aisladas de las zonas de fusión de alta presión aguas arriba, lo que evita que el material obstruya los puertos de ventilación.


