
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-31 Origen:Sitio


La transición hacia una economía circular global ha amplificado significativamente la demanda industrial de polipropileno reciclado, uno de los polímeros más utilizados en la fabricación moderna. Sin embargo, cualquier ingeniero de extrusión conoce la dura realidad del reciclaje mecánico. La fusión, el cizallamiento y el enfriamiento repetidos inevitablemente degradan la arquitectura molecular del polímero.
Esta degradación es una respuesta termodinámica fundamental al calor y la fricción. Sin embargo, no es un callejón sin salida permanente para el desempeño material. Al combinar una estabilización química avanzada con maquinaria de extrusión de bajo cizallamiento, las instalaciones pueden preservar con éxito la integridad estructural del plástico. Esta guía desglosa los cambios físicos precisos que sufre el polipropileno durante el reprocesamiento, los métodos prácticos para la reestabilización química y las configuraciones de equipos específicas necesarias para producir gránulos reciclados de primera calidad en la fábrica.
Durante el reciclaje mecánico, el polímero se somete a un calor intenso y a una tensión mecánica de corte dentro del cilindro del extrusor. Considere el interior de una extrusora activa. El polímero fundido es empujado agresivamente hacia adelante mediante tornillos giratorios, creando un entorno hostil que desencadena la degradación termomecánica. Este proceso se caracteriza principalmente por la escisión de la cadena. En términos prácticos de ingeniería, las largas cadenas continuas de polímeros que dan al material virgen su resistencia a la tracción inherente se escinden física y térmicamente en fragmentos más cortos.
La presencia de oxígeno durante este proceso de extrusión a alta temperatura acelera la oxidación térmica. Esta reacción oxidativa genera radicales libres altamente reactivos, que propagan una mayor escisión de enlaces covalentes. En consecuencia, esto crea una aceleración exponencial en la degradación de la estructura molecular del material si no se gestiona adecuadamente.
La consecuencia más inmediata de la escisión de la cadena polimérica es una alteración significativa en el índice de flujo de fusión. Debido a que las cadenas de polímeros más cortas encuentran menos fricción interna y enredos cuando se funden, el índice de flujo de fusión aumenta inherentemente a medida que disminuye el peso molecular.
Para los operadores que gestionan ciclos de producción continuos, un flujo de fusión errático o excesivamente alto crea desafíos de procesamiento sustanciales. El plástico reciclado con características de flujo inestable se vuelve excepcionalmente difícil de moldear o extruir de manera consistente. El moldeo por inyección de paredes delgadas requiere parámetros de presión exactos. Si el caudal fluctúa mucho debido a la degradación, las piezas resultantes sufrirán destellos, deformaciones o una inestabilidad dimensional severa.
Los estudios empíricos y las pruebas de materiales estandarizados demuestran consistentemente que las propiedades mecánicas disminuyen progresivamente con cada ciclo de reciclaje. Después de tres a cinco ciclos termomecánicos, parámetros como la resistencia a la tracción y el alargamiento de rotura muestran reducciones mensurables. El acortamiento de las cadenas de polímeros se correlaciona directamente con una pérdida de integridad estructural porque el material ya no puede distribuir la tensión mecánica de manera efectiva a través de su red molecular. En última instancia, la capacidad de carga del plástico reciclado se ve comprometida.
Aprovechando este cambio mecánico, el procesamiento repetido hace que el polipropileno reciclado se vuelva cada vez más quebradizo. La resistencia al impacto cae drásticamente porque las cadenas de polímero acortadas carecen del entrelazamiento necesario para absorber y disipar fuerzas repentinas. Esta fragilización explica por qué la resina posconsumo no modificada rara vez se utiliza en aplicaciones de alto impacto como los parachoques de los automóviles. Sin la adición estratégica de material virgen o modificadores de impacto especializados, el plástico moldeado simplemente se romperá bajo una tensión repentina.
La degradación del polímero es un problema muy visual. La oxidación térmica conduce inevitablemente al amarilleo o pardeamiento de la matriz polimérica. El sobrecalentamiento localizado dentro de equipos de extrusión subóptimos puede causar la carbonización del polímero, lo que resulta en manchas negras y partículas quemadas distribuidas por todo el lote. La liberación de gases de compuestos orgánicos volátiles durante estos ciclos también altera la opacidad del material y el acabado de la superficie. Estos defectos estéticos disminuyen gravemente el valor comercial de mercado de los gránulos reprocesados finales.
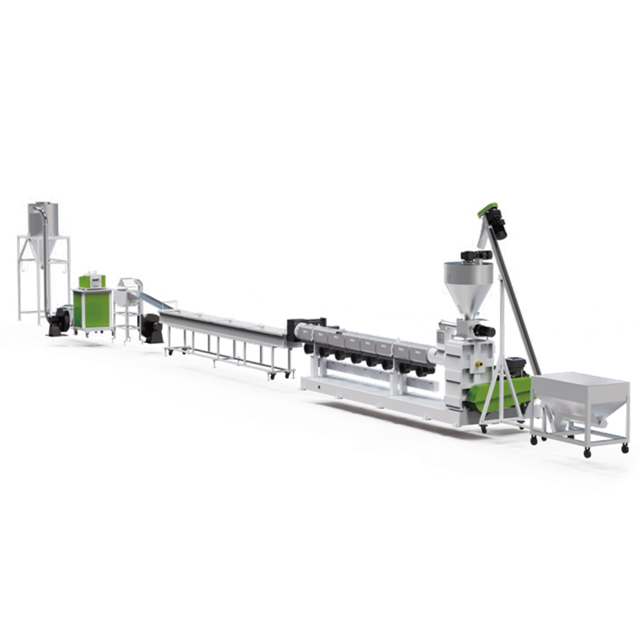
Si bien la ruptura de las cadenas de polímeros es una reacción química natural al calor, la gravedad de esta degradación depende completamente de la calidad del equipo de procesamiento. Actualizarse a una de última generación máquina peletizadora de plástico es el paso más decisivo que puede dar una instalación para preservar las propiedades originales del material y asegurar un precio de mercado más alto para el producto final.
El alcance de la escisión de la cadena depende en gran medida de la geometría interna del extrusor. Las extrusoras estándar a menudo dependen de una fricción mecánica agresiva para derretir el plástico rápidamente, lo que esencialmente destruye las cadenas moleculares. Las modernas geometrías de tornillos personalizadas están diseñadas para fundir el polímero suavemente. Al optimizar la profundidad del canal, las relaciones longitud-diámetro y las zonas de compresión, los equipos premium dependen más del calentamiento conductivo que de la pura fuerza mecánica. Este entorno de procesamiento de bajo cizallamiento es absolutamente crucial para preservar el peso molecular.
Los residuos posconsumo suelen llegar a las instalaciones con humedad residual, tintas superficiales y aire atrapado. Si estos elementos no se eliminan eficazmente antes de que el plástico pase a través del molde, provocan hidrólisis y porosidad interna en los gránulos finales. Los sistemas de extrusión avanzados cuentan con robustos sistemas de desgasificación al vacío multizona. Estas unidades extraen activamente la humedad y los gases atrapados del fundido, asegurando que los gránulos resultantes sean densos, sin huecos y estructuralmente sólidos.
Debido a que la oxidación térmica agota rápidamente los estabilizadores originales presentes en la resina virgen, reestabilizar el material posconsumo es una necesidad operativa. La introducción de antioxidantes específicos neutraliza los radicales libres generados durante el procesamiento, deteniendo eficazmente la propagación de la escisión de la cadena. Trabajar sinérgicamente junto con estabilizadores sintéticos tradicionales como fenoles impedidos y fosfitos protege la matriz polimérica y preserva su color durante la extrusión.
Para combatir la fragilidad asociada con el reciclaje repetido, los fabricantes suelen mezclar la base reciclada con modificadores de elastómeros como el monómero de etileno propileno dieno o elastómeros de poliolefina. Estos elastómeros actúan como agentes endurecedores altamente eficientes. Forman dominios microscópicos de goma dentro de la estructura rígida para absorber la energía del impacto y restaurar la flexibilidad. Lograr esto requiere equipos de mezcla especializados para asegurar la dispersión homogénea del elastómero en toda la matriz.
Al evaluar las actualizaciones de las instalaciones, seleccionar la configuración correcta del equipo es fundamental para equilibrar el rendimiento, la calidad del material y los costos operativos. Invertir en una línea de peletización de PP PE robusta garantiza que flujos de residuos específicos se manejen con el nivel exacto de filtración y desgasificación que requieren.
Las líneas de reciclaje generalmente se dividen en dos categorías según la complejidad del material de entrada. Una línea de una sola etapa utiliza una extrusora principal y es ideal para desechos industriales limpios o plásticos rígidos bien lavados que requieren una filtración mínima de la masa fundida. Ofrece un menor consumo de energía y una huella de fábrica más pequeña.
Una configuración de doble etapa utiliza dos extrusoras dispuestas en secuencia. A la extrusora de fusión primaria le sigue una extrusora de homogeneización secundaria. Esta configuración proporciona el doble de capacidad de filtración y un tiempo de desgasificación mejorado, lo que la convierte en la opción ideal para plásticos rígidos posconsumo muy impresos o contaminados.
| Característica operativa | Línea de peletización de una etapa | Línea de peletización de dos etapas |
|---|---|---|
| Más adecuado para | Chatarra rígida postindustrial limpia y lavada | Residuos posconsumo contaminados y muy impresos |
| Configuración del extrusor | Extrusora principal única con relación L/D optimizada | Extrusora de fusión primaria + Extrusora de homogeneización secundaria |
| Capacidad de filtración | Cambiador de pantalla continuo único | Sistema de filtración dual para una pureza superior de la masa fundida |
| Eficiencia de desgasificación | Zona de extracción al vacío estándar | Desgasificación al vacío multizona extendida |
| ROI e impacto en el rendimiento | Menor consumo de energía, menor huella de fábrica | Obtiene una prima más alta por los pellets finales provenientes de insumos sucios |
El método utilizado para cortar el polímero fundido influye significativamente en la densidad aparente final y el atractivo estético del producto. La peletización de hebras tradicional implica extruir hebras largas a través de un baño de agua antes de cortarlas, lo que puede ser propenso a romperse si el flujo de fusión fluctúa. Los sistemas modernos de la serie JWL utilizan cada vez más el troquelado con anillo de agua. El polímero fundido se corta mediante cuchillas giratorias inmediatamente después de salir de la matriz, y los gránulos se enfrían instantáneamente en agua. Esto da como resultado gránulos uniformes y de alta densidad que imitan fielmente los materiales petroquímicos vírgenes.
Las instalaciones de reciclaje modernas deben seguir adaptándose a las demandas fluctuantes del mercado y a los variados flujos de residuos entrantes. No se pueden subestimar los beneficios operativos y financieros de poseer equipos que pueden procesar múltiples poliolefinas indistintamente. Al invertir en una línea de granulación de PP PE HDPE altamente adaptable , los operadores obtienen una inmensa flexibilidad. Los algoritmos avanzados de control de temperatura de PLC y los diseños de tornillos versátiles permiten que las instalaciones procesen cajas de baterías rígidas una semana y botellas de detergente de alta densidad la siguiente, maximizando la utilización de activos sin necesidad de líneas de producción separadas.
Análisis de mercado recientes destacan un cambio definitivo en el sector del reciclaje mecánico. Históricamente, las poliolefinas recicladas quedaron relegadas al reciclaje de circuito abierto para productos de bajo valor como las jardineras agrícolas pesadas. Impulsada por estrictos mandatos globales para embalajes circulares y objetivos de sostenibilidad automotriz, la industria está girando agresivamente hacia el reciclaje de circuito cerrado.
Los fabricantes modernos ya no se limitan a triturar y fundir residuos. Están utilizando pruebas reológicas avanzadas para monitorear la degradación molecular en tiempo real. Con una gestión térmica precisa y una dosificación correcta de aditivos, la resina posconsumo vuelve a ingresar con éxito en las cadenas de suministro de alto nivel. Otro mercado emergente notable es la impresión 3D a gran escala basada en pellets, conocida como Fabricación Granular Fundida. Este proceso de fabricación aditiva requiere materiales con características de flujo de fusión excepcionalmente estables, lo que demuestra que los gránulos reprocesados de alta calidad pueden competir directamente con las resinas vírgenes en aplicaciones avanzadas.
La degradación del polipropileno durante el procesamiento repetido es una realidad científicamente documentada impulsada por el estrés termomecánico, la escisión de la cadena y la oxidación. Sin embargo, esta disminución de las propiedades mecánicas ya no es una barrera permanente para la industria del reciclaje.
Al comprender los cambios moleculares exactos que sufre el material, los ingenieros pueden intervenir de forma eficaz. La combinación de una química de polímeros inteligente con una tecnología de extrusión suave y altamente controlada permite a las instalaciones producir gránulos reciclados que rivalizan con los plásticos vírgenes. La actualización a equipos de procesamiento avanzados es el paso definitivo para maximizar el valor del material, garantizar la consistencia del producto y participar activamente en una economía circular rentable.
¿Listo para actualizar las capacidades de procesamiento de sus instalaciones? Ya sea que maneje chatarra industrial limpia o desechos posconsumo muy contaminados, seleccionar el equipo adecuado es su decisión operativa más crítica. Explore nuestra amplia gama de sistemas de extrusión de alto rendimiento en Jwell Machinery y permita que nuestro equipo de ingeniería lo ayude a configurar la línea perfecta para su flujo de material específico.
Generalmente, el plástico se puede reciclar mecánicamente de tres a cuatro veces antes de que se produzca una degradación estructural perceptible. Con el uso estratégico de antioxidantes, modificadores de elastómeros y una máquina de extrusión de bajo cizallamiento, su ciclo de vida funcional se puede ampliar significativamente sin una pérdida catastrófica de propiedades.
El intenso calor y la fricción mecánica durante la extrusión provocan la escisión de la cadena, rompiendo las largas moléculas de polímero en fragmentos más cortos. Debido a que las cadenas más cortas se enredan menos y fluyen más fácilmente cuando se funden, el índice de flujo de fusión general del material aumenta.
Sí, el material reciclado no modificado normalmente experimenta una reducción en la resistencia a la tracción y al impacto. El acortamiento de las cadenas moleculares reduce la capacidad del material para absorber y distribuir la tensión mecánica, lo que conduce a una mayor fragilidad a menos que se agreguen modificadores de impacto específicos durante la composición.
Los ingenieros evalúan la calidad del reciclado mediante varias pruebas estandarizadas. La más común es la prueba del índice de flujo de fusión para garantizar la estabilidad del flujo. Las evaluaciones adicionales incluyen pruebas de impacto Izod para detectar fragilidad, pruebas de tracción para determinar la resistencia estructural y calorimetría diferencial de barrido para analizar las propiedades térmicas y los niveles de contaminación.
Sí. Las líneas de reciclaje bien diseñadas cuentan con controles de temperatura adaptables y diseños de tornillos versátiles. Esta flexibilidad permite a los operadores procesar varias poliolefinas rígidas de manera eficiente exactamente en el mismo equipo, maximizando la versatilidad de la fábrica y el retorno de la inversión.
Un sistema de una sola etapa utiliza una extrusora y es muy eficiente para procesar desechos industriales rígidos y limpios. Un sistema de doble etapa utiliza dos extrusoras en secuencia para proporcionar el doble de capacidades de filtración y desgasificación. Esto hace que la configuración de doble etapa sea la opción óptima para los plásticos posconsumo más sucios y con muchas impresiones.


