
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-18 Origen:Sitio


La compra de equipos de extrusión representa un gasto de capital enorme para cualquier instalación de fabricación. ¿Sabe realmente qué impulsa ese precio final? Muchos equipos de adquisiciones miran únicamente el resultado final. Sin darse cuenta, pagan de más por especificaciones incorrectas de la máquina. Por el contrario, podrían subestimar las especificaciones del equipo y sufrir una mala calidad del producto y constantes cuellos de botella operativos.
El precio de una extrusora nunca es arbitrario. En esta completa guía de ingeniería, exploraremos cómo el proceso de extrusión de un solo tornillo altamente personalizable dicta los requisitos mecánicos. Aprenderá exactamente cómo las variables del proceso, los tipos de materiales y las configuraciones estructurales influyen directamente en su inversión financiera total.
Para comprender realmente por qué la maquinaria de extrusión cuesta lo que cuesta, los compradores primero deben comprender las realidades mecánicas que suceden dentro del barril. Imagínese estar parado en el piso de la fábrica, observando cómo las escamas rígidas e irregulares se transforman sin problemas en bolitas suaves y uniformes. Esta transformación no es mágica. Es un reflejo directo de la ingeniería termodinámica precisa diseñada para manipular plástico sólido hasta convertirlo en una masa fundida uniforme.
El mecanismo estándar de un solo tornillo se basa en un eje giratorio robusto dentro de un barril calentado para transportar, fundir y bombear el polímero. Para lograr este flujo estable, la geometría interna se divide en tres zonas distintas, cada una diseñada para una tarea específica.
La zona de alimentación está ubicada inmediatamente debajo de la tolva. Esta sección presenta tramos profundos diseñados para capturar bolitas o escamas sólidas e impulsarlas hacia adelante. El enfoque de ingeniería aquí está en la ingesta de volumen constante e ininterrumpida. A medida que el material avanza, ingresa a la Zona de Transición. Aquí, el diámetro de la raíz del tornillo aumenta gradualmente para comprimir el plástico. La intensa fricción mecánica generada por la rotación, combinada con calentadores externos del cilindro, funde efectivamente el polímero. Finalmente el material llega a la Zona de Dosificación. Esta sección final utiliza tramos poco profundos para bombear el plástico fundido completamente homogeneizado a través del cabezal del troquel a una presión y un volumen perfectamente estables.
Desde una perspectiva de ingeniería, la eficiencia de este viaje de tres pasos determina la calidad y la tasa de producción. Si su instalación requiere una mayor capacidad de producción o la capacidad de procesar materiales reciclados muy contaminados, la máquina exige un diseño de tornillo matemáticamente complejo. Cada pequeña modificación necesaria para perfeccionar este proceso interno aumenta los gastos generales de fabricación. Esta complejidad se refleja en última instancia en su cotización de compra.
Una de las variables más importantes que influyen en el precio de los equipos es el tipo específico de polímero que se pretende procesar. Las extrusoras no son dispositivos universales disponibles en el mercado. Su metalurgia interna y geometría física deben coincidir perfectamente con las propiedades térmicas y físicas de la materia prima plástica.
El procesamiento de materiales estándar fáciles de fundir, como el polietileno virgen o el polipropileno, requiere diseños de tornillos relativamente básicos. Los fabricantes pueden utilizar aleaciones de acero estándar con nitruración básica. Debido a que estos materiales no son corrosivos y se funden a temperaturas más bajas predecibles, el coste de fabricación de la extrusora sigue siendo muy económico.
Si observamos las tendencias actuales de fabricación a nivel mundial, la industria del plástico está cambiando rápidamente hacia un modelo de economía circular. Los mandatos legislativos de sostenibilidad obligan a las marcas a utilizar porcentajes más altos de resina posconsumo. En consecuencia, los procesadores se enfrentan a materias primas cada vez más contaminadas. Este cambio en toda la industria dicta que los fabricantes de equipos ahora deben integrar aleaciones bimetálicas avanzadas y resistentes al desgaste como características estándar en lugar de actualizaciones opcionales. El procesamiento de escamas abrasivas cargadas con suciedad residual o fibras de vidrio degradará un tornillo de acero al carbono estándar en unos meses. La actualización a cilindros recubiertos con carburo de tungsteno evita la degradación prematura, pero puede aumentar el costo del conjunto de tornillo y cilindro entre un 30 y un 50 por ciento.
La forma física de su materia prima también dicta la configuración estructural de la maquinaria. Al configurar una línea de peletización de PP PE para escamas rígidas de alta densidad, los ingenieros deben diseñar una geometría de tornillo específica capaz de manejar altas densidades aparentes sin parar el motor. Por ejemplo, el procesamiento de escamas rígidas de PE a menudo requiere diámetros de tornillo robustos que oscilan entre 100 mm y 150 mm para lograr producciones estables de 300 a 1000 kilogramos por hora. El manejo seguro de estas cargas pesadas requiere cálculos precisos de la profundidad del vuelo y cajas de cambios más resistentes.
Si esos plásticos rígidos retienen humedad o tintas de impresión residuales, la extrusora debe estar equipada con zonas especializadas de desgasificación al vacío. Un diseño de tornillo ventilado es matemática y físicamente más complejo de mecanizar que un tornillo sólido. Agregar bombas de vacío, trampas de humedad y puertos de barril especializados agrega un gasto notable al precio de compra final. Estos requisitos de ingeniería personalizados elevan el desembolso inicial, pero siguen siendo absolutamente no negociables para producir pellets premium sin huecos.
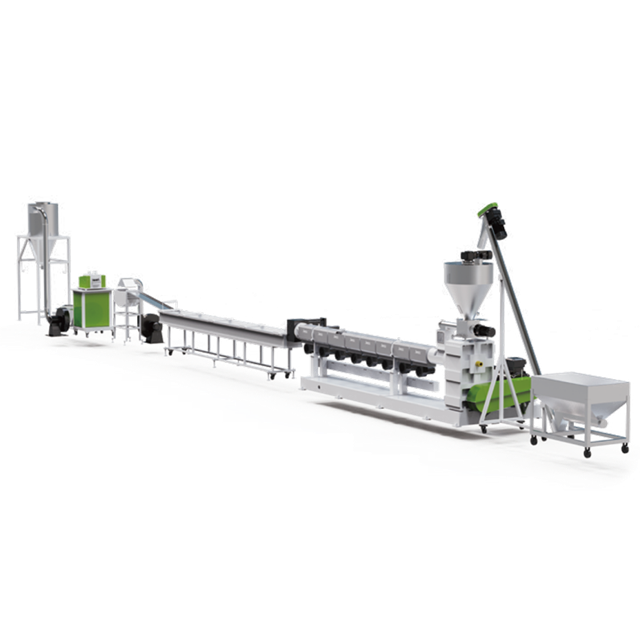
Más allá de la materia prima en sí, las dimensiones físicas y las marcas de los componentes seleccionados para la extrusora juegan un papel importante en el presupuesto final. Los equipos de adquisiciones deben evaluar estas especificaciones cuidadosamente. Quiere evitar desperdiciar capital en características sobrediseñadas y al mismo tiempo evitar fallas catastróficas causadas por una máquina con especificaciones insuficientes.
La relación longitud-diámetro es una de las especificaciones más críticas en la tecnología de extrusión. Optar por un tornillo más largo con una relación mayor prolonga el tiempo de procesamiento. Esta duración prolongada da como resultado una fusión superior, una mejor mezcla de aditivos y una presión de salida altamente estable. Sin embargo, esta actualización aumenta directamente el costo de compra. Un tornillo más largo requiere un cilindro más largo, más bandas calefactoras, ventiladores de enfriamiento adicionales y un marco de base de acero significativamente más pesado para soportar el peso extendido sin vibrar.
La caja de cambios actúa como el corazón de cualquier máquina peletizadora de plástico . Debe manejar continuamente un torque inmenso y absorber el fuerte empuje hacia atrás generado cuando el tornillo empuja el plástico altamente viscoso hacia adelante. Las aplicaciones de alto torque requieren cajas de engranajes de servicio pesado equipadas con cojinetes de empuje de primera calidad. La selección de motores de accionamiento energéticamente eficientes y reconocidos internacionalmente aumentará notablemente el precio de compra inicial en comparación con las alternativas genéricas. Sin embargo, invertir en componentes de accionamiento eléctricos y mecánicos de primera calidad reduce drásticamente los costos de mantenimiento a largo plazo y evita tiempos de inactividad devastadores en la producción.
Para aclarar el impacto financiero, revise la siguiente tabla comparativa de ingeniería que describe cómo las opciones de componentes específicos afectan su presupuesto.
| Componente del extrusor | Configuración estándar | Configuración de alta gama | Impacto en el costo de compra |
|---|---|---|---|
| Metalurgia de tornillos y barriles | Acero nitrurado estándar | Recubrimiento bimetálico de carburo de tungsteno | Aumenta el coste de montaje entre un 30-50%, fundamental para los plásticos reciclados abrasivos. |
| Relación L/D | 25:1 a 28:1 | 33:1 a 36:1 | Mayor costo debido al acero adicional, un marco más pesado y zonas de calentamiento adicionales. |
| Sistema de calefacción | Calentadores de aluminio fundido | Calentadores de aislamiento cerámico o infrarrojos | Aumento inicial moderado, pero produce una reducción de hasta el 30 % en la pérdida de energía térmica. |
| Sistema de desgasificación | Tornillo sólido, sin ventilación | Doble ventilación con bombas de vacío | Importante aumento de costos para el mecanizado especializado y las unidades de vacío auxiliares. |
Al evaluar las opciones de adquisición, los compradores frecuentemente comparan los sistemas de un solo tornillo con las alternativas de doble tornillo. Comprender las diferencias financieras fundamentales entre estas dos tecnologías es esencial para una asignación presupuestaria adecuada.
Las extrusoras de un solo tornillo son fundamentalmente más económicas de diseñar, fabricar e instalar. La arquitectura mecánica es sencilla. Tiene un eje giratorio, un cilindro y una caja de cambios relativamente simple diseñada para gestionar el empuje a lo largo de un solo eje. Las extrusoras de doble tornillo cuentan con dos tornillos entrelazados. Esto requiere un mecanizado de precisión muy complejo para garantizar que las paletas no choquen bajo cargas pesadas. También requieren una caja de cambios altamente sofisticada capaz de distribuir un par masivo a dos ejes paralelos que operan muy próximos. En consecuencia, una máquina de doble tornillo casi siempre tendrá un precio inicial significativamente más alto que una máquina de un solo tornillo con exactamente la misma capacidad de producción.
La mecánica optimizada del sistema de un solo tornillo se traduce directamente en menores gastos operativos y de mantenimiento. Cuando un tornillo o un cilindro finalmente se desgasta debido a la abrasión estándar, reemplazar un solo eje es una tarea de mantenimiento sencilla que a menudo puede realizar un equipo interno. Los sistemas de doble tornillo exigen una alineación meticulosa y piezas de repuesto muy costosas. Las horas de mano de obra de mantenimiento y el inventario de repuestos necesarios para mantener en funcionamiento una máquina de un solo tornillo son sustancialmente menores.
Destinar un presupuesto enorme a una extrusora de doble tornillo es un desperdicio innecesario de capital si su aplicación no lo exige estrictamente. Las máquinas de un solo tornillo siguen siendo la opción más lógica para el reciclaje de plástico estándar, la extrusión de tuberías y la peletización básica. Las configuraciones de doble tornillo deben reservarse para tareas altamente especializadas, como la combinación química intensa o el procesamiento de polímeros altamente sensibles al calor.
Un error común en las adquisiciones es centrar todo el presupuesto únicamente en la extrusora principal. En realidad, la extrusora no puede funcionar de forma aislada. Es simplemente el componente central de un ecosistema mucho más grande. El equipo auxiliar necesario para alimentar, filtrar y cortar el plástico impacta significativamente en la factura final.
Para lograr un proceso de fabricación funcional, se debe presupuestar una línea completa de granulación de plástico . Esta configuración integral incluye sistemas de manipulación de materiales, como cargadores por vacío, alimentadores volumétricos y silos de secado postextrusión. Por ejemplo, las líneas avanzadas de PET que producen hasta 800 kilogramos por hora dependen de sistemas especializados de cristalización y secado incluso antes de que comience el proceso de extrusión. El nivel de automatización que seleccione para estos componentes auxiliares alterará drásticamente el precio. Los alimentadores volumétricos simples son rentables pero dependen de la supervisión manual del operador. Los alimentadores gravimétricos avanzados por pérdida de peso garantizan una dosificación automática precisa del material, pero exigen una prima inicial mucho más alta.
En el ámbito del reciclaje de plástico, la limpieza del material de entrada dicta directamente la complejidad de su sistema de filtración. A medida que el plástico fundido sale del tornillo, debe pasar a través de un cambiador de pantalla para eliminar impurezas como etiquetas de papel o caucho sin derretir. Si procesa chatarra postindustrial relativamente limpia, un cambiador de cribas hidráulico básico mantiene los costos bajos. Si procesa plásticos posconsumo muy contaminados, un filtro estándar se obstruirá rápidamente. En tales escenarios, invertir en filtros láser de autolimpieza continua se vuelve obligatorio. Estas unidades de filtración avanzadas evitan costosos tiempos de inactividad y protegen el cabezal de troquel de daños catastróficos.
La forma en que se corta el plástico fundido hasta su forma granular final es otra variable de costo importante. La peletización de hebras es el método más tradicional y económico, ya que requiere una inversión de capital mínima pero exige más espacio. La peletización con anillo de agua corta los gránulos inmediatamente en la cara de la matriz y los arroja a un anillo de agua de refrigeración. Este sistema cuesta más debido al cabezal de troquel especializado pero es muy compacto. La peletización submarina es el sistema más caro y avanzado disponible, lo que da como resultado gránulos perfectamente esféricos. Este sistema de precio superior requiere un control complejo de la temperatura del agua y generalmente está reservado para materiales de alto valor.
Los equipos de adquisiciones a menudo cometen el error crítico de priorizar el precio de compra inicial más bajo sin calcular el costo total de propiedad. Una máquina económica puede transformarse rápidamente en una responsabilidad financiera si se tienen en cuenta las facturas de servicios públicos, el mantenimiento frecuente y la pérdida de tiempo de producción.
El proceso de extrusión es inherentemente intensivo en energía. Se basa en motores eléctricos de alta resistencia para hacer girar el eje y bandas calefactoras de alta potencia para fundir el polímero. Al comparar las cotizaciones de los proveedores, una máquina con un precio drásticamente más bajo casi siempre utiliza componentes eléctricos estándar y menos eficientes. Invertir una cantidad mayor por adelantado en tecnologías energéticamente eficientes produce un rápido retorno de la inversión. Equipar el motor de accionamiento principal con un variador de frecuencia premium garantiza que el motor solo consuma la cantidad exacta de potencia necesaria para la carga de par actual. Durante un período operativo de cinco años, el ahorro de electricidad generado por estos componentes premium generalmente excederá con creces la diferencia de precio inicial de la máquina.
La durabilidad física de los componentes principales es un enorme factor de coste oculto. A medida que el ala de un tornillo de acero barato de baja calidad se desgasta por la abrasión, aumenta la holgura entre el tornillo y el cilindro. Esto reduce drásticamente la eficiencia del bombeo, lo que provoca una grave caída en la capacidad de producción y una mala calidad de la masa fundida. Para rectificar esto, la línea debe cerrarse durante días para reemplazar el tornillo. Al gastar más inicialmente en una máquina equipada con una metalurgia superior, se aumenta exponencialmente la vida útil del equipo.
Navegar por el mercado de equipos requiere un enfoque altamente estratégico. Para asegurarse de asignar su capital de manera eficiente, debe alinear sus requisitos técnicos con sus realidades comerciales mediante un estricto proceso de evaluación.
Primero, evalúe sus necesidades de capacidad reales. El factor más directo del costo de una extrusora es su tamaño físico y capacidad de producción. Una máquina diseñada para producir 1.000 kilogramos por hora requiere un motor significativamente más grande, un diámetro de tornillo más grueso y sistemas de refrigeración más robustos que un modelo de 300 kilogramos por hora. La compra de una máquina enormemente sobredimensionada inmoviliza un capital valioso y aumenta el consumo básico de energía. Hacer funcionar una extrusora grande a la mitad de su capacidad es termodinámicamente ineficiente.
A continuación, exigir una propuesta técnica transparente y detallada. Una cotización que simplemente indique un precio fijo para una extrusora es peligrosamente vaga. Para comprender realmente cómo se calcula el costo de compra, su lista de verificación para una cotización transparente debe incluir:
Al desglosar la cotización línea por línea, puede identificar fácilmente dónde está tomando atajos un proveedor más barato. Esto le permite tomar una decisión de compra segura y basada en datos.
El proceso de extrusión de un solo tornillo es una operación mecánica altamente dinámica que requiere una cuidadosa personalización. Las materias primas específicas, las capacidades de producción deseadas y las demandas de calidad del producto final dictan la ingeniería exacta requerida. En consecuencia, estas elecciones técnicas influyen directa e inevitablemente en el precio de compra.
Nunca juzgues una máquina sólo por su precio base. Calcule siempre cuidadosamente el consumo de energía, el posible tiempo de inactividad y los gastos de mantenimiento futuros. Al planificar adecuadamente sus especificaciones técnicas y asociarse con un fabricante experimentado, garantiza una operación de fabricación altamente rentable y rentable en los años venideros. Si está listo para configurar un sistema que equilibre perfectamente el costo inicial con el rendimiento a largo plazo, explore las soluciones de extrusión avanzadas de Jwell Recycling para encontrar la maquinaria exacta adaptada a sus demandas de producción.
La capacidad de producción es sólo una métrica. Las diferencias en la relación longitud-diámetro, la metalurgia del tornillo, los valores de torque de la caja de cambios y la integración de componentes eléctricos de primera calidad alteran drásticamente los costos de fabricación. Una máquina construida para trabajos pesados con estabilidad a largo plazo siempre costará más que un modelo básico, incluso si ambos producen teóricamente 500 kilogramos por hora en papel.
Sí, es muy adecuado y se utiliza ampliamente en toda la industria. Con las modificaciones de ingeniería correctas, como agregar zonas de desgasificación de doble ventilación para eliminar la humedad atrapada e integrar cambiadores de pantalla continuos y robustos para manejar la contaminación, una configuración de un solo tornillo es altamente efectiva y económicamente viable para reciclar plásticos rígidos como PP, PE y PET.
Los costos varían enormemente según la capacidad, el estado del material y el nivel de automatización. Una pequeña línea básica para materiales postindustriales limpios podría costar decenas de miles de dólares. Sin embargo, una línea totalmente automatizada de alta capacidad equipada con desgasificación avanzada, filtración autolimpiante continua y peletización submarina puede costar desde cientos de miles hasta más de un millón de dólares. Una fijación de precios precisa siempre requiere una evaluación técnica personalizada.
No necesariamente. Si bien una relación más alta proporciona un tiempo de procesamiento más largo para mejorar la fusión y la mezcla, también aumenta la huella física de la máquina, el costo de compra inicial y la potencia del motor requerida. La proporción debe coincidir con precisión con las propiedades térmicas del plástico específico que está procesando, en lugar de ser simplemente lo más alta posible.
Con un mantenimiento preventivo adecuado y una metalurgia interna de alta calidad, el marco central y la caja de engranajes de una extrusora de un solo tornillo pueden durar de 15 a 20 años. Sin embargo, las piezas de desgaste como el tornillo y el cilindro normalmente necesitan reacondicionamiento o reemplazo cada 3 a 5 años, dependiendo completamente de la abrasividad del plástico que se procesa y las horas de funcionamiento.
Un diseño de tornillo optimizado minimiza la tensión mecánica en el motor de accionamiento al transportar y fundir eficientemente el polímero sin generar una contrapresión excesiva. Si un perfil de tornillo no está bien diseñado para un plástico específico, el motor debe consumir mucha más corriente eléctrica para superar la resistencia, lo que genera un aumento masivo en el consumo diario de energía.


