
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-23 Origen:Sitio


No se puede subestimar la creciente importancia del reciclaje de plástico en la fabricación moderna. Datos de mercado recientes revelan una aceleración masiva hacia un contenido reciclado posconsumo del 30 al 50 por ciento en los sectores de embalaje y automoción. Impulsado por mandatos ambientales globales cada vez más estrictos y fluctuaciones salvajes en los costos de las materias primas, el procesamiento de chatarra industrial ha evolucionado. Ya no es sólo una iniciativa verde de nicho. Es una estrategia vital para mantener la rentabilidad base.
Sin embargo, a medida que los procesadores intentan integrar mayores volúmenes de chatarra, rápidamente descubren una dura realidad en la fábrica. Las configuraciones de extrusión heredadas simplemente no pueden manejar los comportamientos de flujo erráticos del triturado moderno de fuente mixta. Si bien el uso de chatarra reciclada ahorra dinero en papel, su naturaleza física irregular crea enormes dolores de cabeza mecánicos. A diferencia de los pellets vírgenes, que son uniformes en forma y peso, el triturado es notoriamente inconsistente. Esta imprevisibilidad introduce graves desafíos con respecto a la alimentación de la extrusora. ¿El resultado? Constantes cuellos de botella en la producción, aumento vertiginoso del desperdicio de energía y calidad del material gravemente degradada.
Comprender la dinámica del flujo de materiales es el primer paso. Invertir en la máquina granuladora de plástico adecuada es la clave definitiva para transformar desechos inconsistentes en gránulos uniformes y de alto valor. Esta guía completa explora exactamente cómo la consistencia del triturado afecta el proceso de extrusión. Descubriremos los costos ocultos de una alimentación deficiente y detallaremos cómo las actualizaciones estratégicas de equipos pueden resolver estos problemas mecánicos de forma permanente.
Para resolver permanentemente los problemas de alimentación, los operadores primero deben comprender qué hace que el triturado sea fundamentalmente diferente de la resina virgen uniforme. ¿Por qué se atasca? ¿Por qué surge? Las variables generalmente se dividen en tres categorías físicas distintas. Estos factores dictan exactamente cómo se comporta un material bajo gravedad y tensión mecánica.
El proceso de trituración y granulación crea inherentemente escamas irregulares y dentadas. Cuando se aplastan piezas de plástico, la geometría resultante es totalmente impredecible. Los pellets vírgenes suelen ser esféricos o cilíndricos. Esto les permite rodar unos sobre otros con una fricción mínima, como los rodamientos de bolas. En marcado contraste, las partículas de triturado planas, angulares y alargadas tienden a entrelazarse. Este comportamiento entrelazado reduce drásticamente la fluidez natural del material. Impide físicamente que la chatarra se deslice suavemente por las paredes de la tolva y hacia la garganta de alimentación.
La densidad aparente se define como el peso de un material por unidad de volumen. Debido a que la chatarra triturada contiene formas irregulares y grandes cantidades de aire atrapado, normalmente posee una densidad aparente mucho menor y muy variable en comparación con el material virgen. Por ejemplo, los pellets de PE virgen pueden tener una densidad aparente de 0,60 g/cm³. Mientras tanto, las escamas de película de PE flexible pueden registrar tan solo 0,05 g/cm³. Esta variación extrema hace que sea increíblemente difícil para una extrusora estándar alimentada por gravedad mantener una ingesta constante. La masa real que ingresa al tornillo cambia con cada rotación.
Durante la granulación mecánica agresiva se genera inevitablemente polvo plástico microscópico. Los profesionales del sector se refieren a esto como multas. Estos finos crean fricción excesiva y electricidad estática dentro de la garganta de alimentación. El material se adhiere obstinadamente a las paredes de la tolva. Además, las escamas inconsistentes a menudo atrapan la humedad ambiental. Cuando esta humedad ingresa al cilindro de extrusión calentado, se vaporiza instantáneamente. Las burbujas de gas resultantes interrumpen el flujo del material, alteran aleatoriamente la viscosidad de la masa fundida y comprometen gravemente la estabilidad estructural de la masa fundida del polímero final.
Cuando un triturado de mala calidad cumple con un mecanismo de alimentación estándar, se producen fallas mecánicas específicas. Estas interrupciones hacen más que simplemente detener la producción. Requieren una intervención manual constante y laboriosa por parte de los operadores del piso.
Imagínese una fábrica ocupada. De repente, la extrusora se seca, la presión del troquel cae en picado y un operador tiene que agarrar un mazo de goma para golpear el costado de la tolva. Este escenario frustrante se conoce como puente. Ocurre cuando las escamas irregulares de baja densidad se entrelazan para formar un arco estructural en la parte más estrecha de la tolva. Este puente físico bloquea completamente la garganta de alimentación. Los agujeros de ratas son un fenómeno relacionado. Aquí, el material sólo fluye hacia abajo a través del centro exacto de la tolva. Deja un cilindro de material estancado y compactado adherido a las paredes exteriores. Ambas cuestiones detienen por completo el proceso de extrusión.
Debido a que la densidad aparente del triturado varía enormemente de un puñado a otro, el tornillo extrusor absorbe diferentes cantidades de masa por rotación. Esta inconsistencia conduce directamente al aumento repentino. El aumento repentino es una condición peligrosa en la que la tasa de producción en el cabezal de troquel fluctúa de manera impredecible. En un minuto, la máquina expulsa un mechón grueso y pesado. Al minuto siguiente, se adelgaza hasta convertirse en un hilo frágil. El aumento repentino arruina las tolerancias dimensionales del producto final y provoca variaciones masivas en la integridad estructural general.
Las extrusoras estándar están diseñadas para alimentación por inundación. Operan bajo el supuesto de que la tolva se mantiene llena y que la gravedad garantizará que la raíz del tornillo esté constantemente llena. Sin embargo, el material molido ligero y esponjoso a menudo no cae lo suficientemente rápido como para mantener el tornillo lleno. Esto conduce a una alimentación involuntaria por hambre. El tornillo gira sin suficiente material para procesar. Esto reduce drásticamente la capacidad de rendimiento general de la máquina y desperdicia inmensas cantidades de energía eléctrica.
| Parámetro | Pellets vírgenes | Molido mixto / Escamas |
|---|---|---|
| Densidad aparente | Alto y consistente alrededor de 0,50 a 0,65 g/cm³ | Bajo y muy variable, a menudo de 0,05 a 0,30 g/cm³ |
| Geometría de partículas | Esférico o cilíndrico uniforme | Dentadas, planas, alargadas y entrelazadas |
| Fluidez | Excelente, se comporta como fluido. | Deficiente, propenso a la estática y a la formación de puentes. |
| Mecanismo de alimentación requerido | Tolva de alimentación por gravedad estándar | Alimentadores forzados, apisonadores o compactadores cortadores |
| Riesgo de consistencia del derretimiento | muy bajo | Alto riesgo de sobretensión y degradación térmica. |
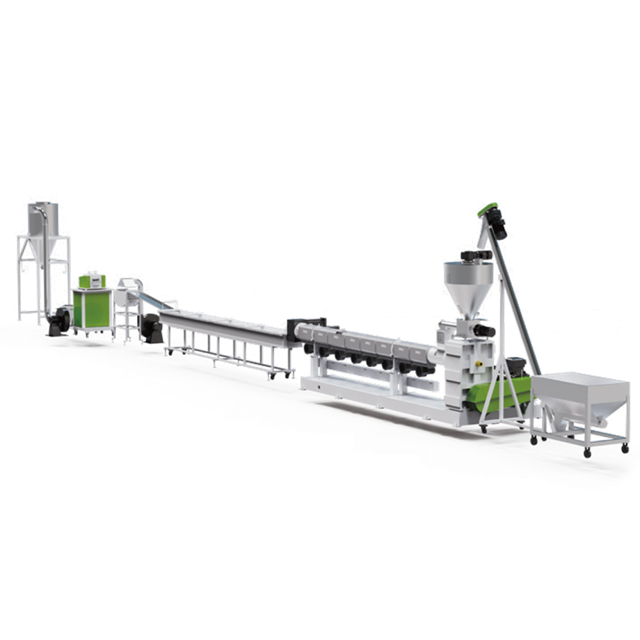
Los bloqueos mecánicos de alimentación en la tolva no solo reducen los límites de producción. Desencadenan una violenta reacción en cadena de alteraciones térmicas y químicas dentro del cilindro del extrusor.
La alimentación desigual provoca una presión de fusión errática en el troquel. Cuando el tornillo no se llena constantemente, la fricción de corte aplicada al plástico varía. Dado que el cizallamiento es responsable de una parte importante del proceso de fusión, el cizallamiento irregular conduce a puntos calientes y fríos peligrosos dentro del polímero fundido. Los puntos fríos dan como resultado partículas sólidas sin derretir que contaminan el producto final. Por el contrario, los puntos calientes hacen que el plástico se queme, humee o se degrade químicamente.
Cuando se producen puentes o agujeros de ratas, lotes específicos de material permanecen estancados en la zona de alimentación durante mucho más tiempo del previsto. Los plásticos son muy sensibles a su historia térmica. La exposición prolongada a altas temperaturas sin movimiento hacia adelante hace que las cadenas de polímero se rompan mediante escisión de la cadena. Esta degradación térmica se manifiesta como motas negras, decoloración severa y pérdida total de propiedades mecánicas. Los gránulos finales se vuelven quebradizos y comercialmente inviables.
Más allá de los defectos inmediatos del material, la alimentación inconsistente obliga al motor del extrusor y a la caja de cambios a soportar cargas brutales y fluctuantes. Cuando una oleada de material denso cae repentinamente dentro de un barril hambriento, el motor debe aumentar su torque instantáneamente para empujarlo. Estos cambios rápidos y constantes en la tensión mecánica provocan un desgaste prematuro del metal. Las hélices, el revestimiento interior del cilindro y los cojinetes de empuje críticos reciben un duro golpe, lo que eventualmente resulta en fallas catastróficas y costosos tiempos de inactividad por mantenimiento.
Depender de extrusoras estándar alimentadas por gravedad para procesar material triturado de mala calidad es una batalla ineficiente y perdida. Para lograr una producción constante y una fusión de alta calidad, las instalaciones deben actualizarse con equipos especializados diseñados específicamente para la física de materiales reciclados.
Para contrarrestar la baja densidad aparente de la chatarra triturada, las modernas máquinas de reciclaje utilizan alimentadores forzados mecánicos. En lugar de depender pasivamente de la gravedad, un alimentador forzado cuenta con un sinfín accionado independientemente colocado dentro de la tolva. Este sinfín comprime físicamente y empuja el triturado voluminoso y liviano directamente hacia la garganta de alimentación del extrusor. Al compactar con fuerza el material, la máquina garantiza que el tornillo esté empaquetado de manera consistente. Esto elimina completamente los puentes y estabiliza la salida.
Para plásticos muy irregulares o flexibles, como películas de LDPE o bolsas tejidas, integrar un compactador cortador en una se recomienda encarecidamente La serie JWP, por ejemplo, utiliza una gran unidad cilíndrica situada directamente encima del extrusor. Las cuchillas giratorias de alta velocidad en la parte inferior del compactador crean una fricción intensa. Esta acción precalienta, seca y densifica la chatarra irregular. Luego, la fuerza centrífuga empuja este material densificado y semifundido directamente hacia el tornillo extrusor en un paso continuo y altamente estable. Es un punto de inflexión para el reciclaje de películas. línea de granulación de plástico .
El material triturado reciclado con frecuencia contiene niveles más altos de humedad, tintas de impresión residuales y contaminantes superficiales que el plástico virgen. Cuando se someten al calor de la extrusora, estos contaminantes se convierten en gases volátiles. Las máquinas peletizadoras especializadas cuentan con zonas avanzadas de desgasificación al vacío doble o triple a lo largo del barril. Estos potentes sistemas de ventilación extraen la humedad vaporizada y el aire atrapado antes de que el plástico llegue al cabezal del troquel. Esto evita huecos, burbujas y debilidades estructurales en los gránulos finales.
Al actualizar una instalación para manipular desechos de plástico rígido, seleccionar la arquitectura del sistema correcta es fundamental para el éxito operativo. Esto incluye materiales como botellas trituradas de polietileno de alta densidad, cajas de baterías de polipropileno o piezas de automóvil ABS.
La elección entre extrusoras de un solo tornillo y de doble tornillo depende en gran medida de la consistencia y el nivel de contaminación de su materia prima. Una línea de peletización de plástico rígido dedicada que utiliza una configuración de un solo tornillo, como la serie JWL de una sola etapa, es muy rentable. Es extremadamente eficiente para procesar plásticos rígidos limpios y preclasificados con una densidad aparente moderada, que a menudo presenta relaciones L/D optimizadas de 32:1 o 36:1 para una fusión completa. Por el contrario, las extrusoras de doble tornillo ofrecen capacidades de mezcla dispersiva superiores. Los tornillos entrelazados co-rotativos proporcionan un desplazamiento positivo, lo que los hace ideales para manipular triturados muy compuestos.
El triturado rígido rara vez queda perfectamente limpio. A menudo contiene trazas de etiquetas de papel, papel de aluminio o plásticos extraños que no se derriten. Una línea de peletización premium debe incorporar una filtración continua y robusta del material fundido. Los cambiadores de pantalla hidráulicos de doble pistón o los filtros láser autolimpiantes automáticos eliminan estos contaminantes microscópicos del polímero fundido sin detener la producción. Mantener un flujo de fusión limpio garantiza que los gránulos finales cumplan con los estrictos estándares de calidad requeridos para el reciclaje de circuito cerrado.
Los tornillos de extrusión estándar están diseñados para pellets vírgenes y carecen de la geometría necesaria para procesar el triturado de manera eficiente. Las líneas especializadas cuentan con perfiles de tornillos personalizados diseñados específicamente para materiales reciclados. Estos perfiles a menudo incluyen tramos de alimentación más profundos en la zona de entrada para acomodar hojuelas de baja densidad aparente. También utilizan zonas de barrera especializadas para garantizar que las partículas sólidas no fundidas se separen del polímero completamente derretido.
Si bien la maquinaria de peletización avanzada es la solución definitiva, la implementación de rigurosos protocolos de pretratamiento en la fábrica mejorará significativamente la eficiencia y la vida útil de su equipo de extrusión.
La base de una buena alimentación del extrusor comienza en el granulador. Mantener las cuchillas del granulador afiladas y utilizar los tamaños de pantalla correctos garantiza que las hojuelas de plástico se corten limpiamente en lugar de romperse o estirarse. Los cortes limpios producen una geometría de partículas más uniforme con menos bordes irregulares. Esto reduce directamente la probabilidad de que se produzcan puentes en la tolva y minimiza la generación de polvo excesivo y problemático.
Debido a que los lotes de triturado pueden variar enormemente en cuanto a densidad aparente e índice de flujo de fusión, rara vez se recomienda la alimentación directa desde el granulador a la extrusora. Las instalaciones deben utilizar grandes silos homogeneizadores o mezcladores de cinta para mezclar diferentes lotes de triturado. Al promediar la densidad aparente y las propiedades térmicas de un mayor volumen de material, los operadores proporcionan a la extrusora una materia prima mucho más estable y predecible.
La eliminación de finos y humedad antes de la extrusión mejora drásticamente la fluidez del material. Los sistemas de elutriación, o clasificadores de aire, utilizan corrientes de aire controladas para separar el polvo liviano de las escamas de plástico más pesadas. Esto elimina la adherencia estática que hace que el material se adhiera a la garganta de alimentación. Además, pasar el triturado higroscópico a través de un secador desecante asegura que se erradique la humedad de la superficie, evitando la degradación hidrolítica del polímero durante la fase de extrusión.
Para los gerentes de planta y directores de producción, resolver los problemas de alimentación de la extrusora no es sólo una necesidad técnica. Es una estrategia financiera crítica. La actualización a un sistema especializado diseñado para el triturado transforma los residuos variables en un flujo de ingresos altamente rentable.
Los costos ocultos de una mala alimentación son sustanciales. Cada vez que un operador debe detener su flujo de trabajo para limpiar manualmente una tolva con puente, la instalación pierde un valioso tiempo de producción. El aumento repentino y la alimentación insuficiente también requieren ajustes manuales constantes de la temperatura del extrusor y la velocidad del tornillo. Los sistemas automatizados de alimentación forzada y cortadora compactadora eliminan por completo estas intervenciones que requieren mucha mano de obra. La línea funciona continuamente con una supervisión mínima.
En el altamente competitivo mercado de los plásticos reciclados, la coherencia dicta el precio. Los pellets que sufren degradación térmica, manchas negras o índice de flujo de fusión variable debido a una alimentación deficiente deben venderse con un descuento significativo o desecharse por completo. Al mantener una presión estable y temperaturas de fusión homogéneas, las líneas de peletización modernas producen gránulos uniformes y sin defectos. Estos pellets reciclados de alta calidad se pueden vender a precios superiores del mercado, lo que acelera directamente el período de recuperación de la inversión del equipo.
Las extrusoras estándar que luchan con un triturado inconsistente consumen un exceso de electricidad. Cuando una máquina se queda sin alimento, el enorme motor de accionamiento y los calentadores del barril continúan consumiendo toda su potencia mientras producen sólo una fracción de su producción potencial. Una línea de peletización continua y optimizada mantiene las hélices completamente empaquetadas. Esto maximiza el rendimiento por kilovatio-hora. Esta eficiencia energética mejorada reduce el coste total por kilogramo de plástico procesado, ampliando sus márgenes de beneficio.
En última instancia, la consistencia del plástico triturado dicta el éxito o el fracaso del proceso de extrusión. La mala consistencia del material inevitablemente provoca formación de puentes, sobretensiones y una degradación térmica grave. Esto arruina la calidad del producto final y aumenta los costos operativos.
Si bien es muy beneficioso tratar previamente los desechos de plástico mediante una trituración, mezcla y secado adecuados, actualizar su maquinaria sigue siendo la solución definitiva. Depender de equipos heredados para procesar chatarra moderna de origen mixto es un cuello de botella para el crecimiento. Al invertir en sistemas de extrusión de alta ingeniería equipados con alimentadores forzados, cortadores compactadores y geometrías de tornillo especializadas, los procesadores pueden convertir sus flujos de desechos más rebeldes en gránulos de primera calidad y alto valor. Deja de luchar contra tu equipo heredado. Evalúe sus flujos de desechos, identifique sus objetivos de rendimiento y explore las soluciones de reciclaje avanzadas de Jwell para optimizar permanentemente su planta de producción.
Sí. Mezclar material triturado con pellets vírgenes utilizando una proporción de 20/80 o 30/70 puede mejorar significativamente la densidad aparente general y la fluidez de la materia prima. Los gránulos vírgenes lisos ayudan a transportar el triturado irregular hacia la tolva, lo que reduce los puentes y las oleadas en una configuración de extrusión estándar.
Si bien varía según el polímero específico, una densidad aparente más cercana a la de los gránulos vírgenes, normalmente entre 0,48 y 0,64 g/cm³, es ideal para la alimentación por gravedad. Los materiales con muy baja densidad, como las escamas de película, requieren asistencia mecánica, como un alimentador forzado, para procesarse correctamente.
Un alimentador forzado utiliza un sinfín accionado mecánicamente ubicado dentro de la tolva para empujar físicamente el triturado liviano, esponjoso o inconsistente hacia la garganta de alimentación del extrusor. Esta presión mecánica constante garantiza que las hélices siempre estén correctamente llenas, evitando las limitaciones de la gravedad.
El aumento repentino generalmente es causado por una densidad aparente inconsistente o por pequeños puentes en la tolva. Cuando el tornillo atrapa una cantidad grande y densa de material, la salida aumenta. Cuando atrapa una bolsa esponjosa y llena de aire, la producción disminuye. Esto hace que el volumen de salida y la presión interna del barril fluctúen enormemente.
Una extrusora estándar está diseñada para producir pellets vírgenes limpios y uniformes. Por el contrario, una configuración de reciclaje dedicada presenta geometrías de tornillo de barrera especializadas, sistemas de compactación o alimentación forzada de alta resistencia, desgasificación al vacío mejorada y filtración continua avanzada de material fundido. Están diseñados específicamente para manejar las inconsistencias físicas y los contaminantes inherentes a los desechos de plástico.
La densidad aparente se calcula tomando un recipiente de un volumen conocido, llenándolo con el plástico triturado sin compactarlo con fuerza y pesando el material. Divide el peso del plástico por el volumen del recipiente. Esto le proporciona la densidad aparente, generalmente expresada en gramos por centímetro cúbico o libras por pie cúbico. El seguimiento de esta métrica ayuda a los operadores a ajustar las velocidades de alimentación en consecuencia.
Si bien un cambiador de malla hidráulico es excelente para filtrar contaminantes sin detener la máquina, no solucionará el aumento repentino causado por una mala alimentación de la tolva. El aumento repentino es una cuestión de volumen de ingesta. Sin embargo, si el aumento repentino es causado por una criba manual muy obstruida que crea una contrapresión masiva, un cambiador de criba continuo estabilizará la presión de fusión en el cabezal del troquel.


