
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-30 Origen:Sitio


El polietileno de baja densidad sigue siendo uno de los plásticos más utilizados a nivel mundial y sirve como columna vertebral de películas de embalaje, cubiertas agrícolas y bolsas de venta al por menor. Sin embargo, a pesar de su ubicuidad, el reciclaje de este material presenta un obstáculo operativo formidable debido principalmente a un problema persistente: la contaminación. Cuando la chatarra posconsumo o postindustrial llega a una instalación, prácticamente nunca se encuentra en estado puro. En cambio, normalmente está enredado con suciedad abrasiva, humedad atrapada, desechos orgánicos en descomposición y tipos de polímeros incompatibles.
Análisis de mercado recientes indican un punto de inflexión crítico en el sector del reciclaje de plásticos. Impulsada por estrictos mandatos de Responsabilidad Extendida del Productor y ambiciosos objetivos de sostenibilidad corporativa, la demanda de plásticos reciclados posconsumo de primera calidad está aumentando. Sin embargo, los informes de la industria destacan una cruda realidad: una gran mayoría de la chatarra flexible disponible está muy contaminada, lo que crea un grave cuello de botella en la cadena de suministro. Esta disparidad presenta una oportunidad lucrativa. Las instalaciones equipadas con tecnologías avanzadas de descontaminación y filtración para procesar esta chatarra "sucia" en gránulos de alta claridad y sin olor están actualmente posicionadas para capturar enormes márgenes de ganancias y dominar el mercado.
Si los contaminantes complejos no se neutralizan sistemáticamente, degradarán drásticamente la estructura molecular de los gránulos reciclados finales, volviéndolos completamente inútiles para aplicaciones de fabricación de alto valor. Para superar esto, los operadores de instalaciones deben ir más allá de las configuraciones básicas e invertir en tecnología diseñada con precisión. Esta guía completa explora exactamente cómo las impurezas comprometen la integridad del polímero y desglosa las intervenciones mecánicas necesarias para filtrarlas de manera efectiva.
Antes de analizar el impacto posterior en los equipos de extrusión, es necesario categorizar los tipos específicos de impurezas que se infiltran en el flujo de residuos. Los materiales posconsumo rara vez presentan un solo tipo de defecto. Más bien, los contaminantes generalmente se dividen en tres categorías científicas distintas, cada una de las cuales exige una solución mecánica única.
En los centros de clasificación municipales, las películas flexibles se embalan frecuentemente junto con polietileno de alta densidad, polipropileno y tereftalato de polietileno. El principal peligro aquí reside en la inmiscibilidad de los polímeros y en las propiedades térmicas muy diferentes. Por ejemplo, mientras que el polietileno de baja densidad se derrite suavemente alrededor de los 110 grados Celsius, el tereftalato de polietileno permanece completamente sólido hasta que alcanza temperaturas superiores a los 260 grados Celsius. Cuando esta matriz plástica mixta ingresa a una extrusora, los polímeros no fundidos actúan como cuerpos extraños destructivos, alterando la estructura cristalina uniforme de la masa fundida circundante.
Considere recibir fardos de película de mantillo agrícola. Por lo general, están cubiertos de tierra abrasiva, arena y piedras pequeñas. Además de estas amenazas inorgánicas, los envases municipales de alimentos conllevan una gran cantidad de contaminantes orgánicos, como residuos de alimentos en descomposición, materia biológica y etiquetas de papel degradadas. Además, la humedad actúa como un contaminante invisible altamente perjudicial. Debido a que las películas flexibles tienen una enorme relación superficie-volumen, atrapan y retienen cantidades significativas de agua, que se convierte violentamente en vapor durante el procesamiento térmico.
Ciertas películas de embalaje industrial actúan como esponjas, absorbiendo aceites, disolventes agresivos y pesticidas agrícolas durante su vida útil. Si el proceso de reciclaje no logra extraer o neutralizar estos compuestos, los químicos peligrosos permanecen permanentemente encerrados dentro de la matriz plástica. Más allá de plantear graves riesgos de seguridad y cumplimiento normativo, estos productos químicos atrapados alteran activamente la estabilidad a largo plazo y el perfil de seguridad del polímero.
Cuando los operadores de la planta introducen chatarra contaminada en un sistema de extrusión básico y estándar que carece de un tratamiento previo adecuado y una filtración profunda, la producción resultante sufre una degradación de la calidad mensurable, a menudo catastrófica. Las consecuencias de un procesamiento deficiente se pueden cuantificar mediante tres parámetros principales.
Los fabricantes de películas sopladas valoran este polímero específico por su flexibilidad excepcional, su alto alargamiento de rotura y su resistencia al impacto. Cuando los polímeros rebeldes se infiltran en la mezcla, no logran unirse a nivel molecular, creando concentradores de tensión microscópicos en todo el material. En consecuencia, cuando un operador intenta hacer pasar estos gránulos comprometidos a través de una línea de extrusión de película soplada, la burbuja fundida se vuelve muy inestable. La película se vuelve quebradiza y con frecuencia se rompe cuando la tensión de la banda es mínima, lo que provoca costosas paradas en la producción y desperdicio de material.
La suciedad inorgánica, la arena fina y los adhesivos de papel persistentes no se derriten dentro del cilindro del extrusor. En cambio, sometidos a intenso calor y cizallamiento, se carbonizan. Este proceso de combustión se manifiesta como geles duros, puntos negros y una decoloración general turbia en los gránulos finales. Los productos estéticamente comprometidos tienen un valor de mercado muy bajo porque no pueden utilizarse para bienes de consumo transparentes, translúcidos o de colores brillantes, lo que obliga a los recicladores a degradarlos y convertirlos en tuberías industriales baratas de paredes gruesas o bolsas de basura negras.
Los residuos orgánicos y la humedad atrapada provocan una intensa liberación de gases durante la fase de fusión. A medida que el agua se convierte en vapor y los compuestos orgánicos se descomponen en compuestos orgánicos volátiles, intentan desesperadamente escapar del plástico fundido. Sin una ventilación mecánica adecuada, los gránulos finales se solidificarán alrededor de estas bolsas microscópicas de gas, creando huecos. Estos gránulos livianos y estructuralmente defectuosos provocan una alimentación errática en las máquinas de moldeo por inyección y desprenden un olor desagradable y persistente que repele a los compradores potenciales.
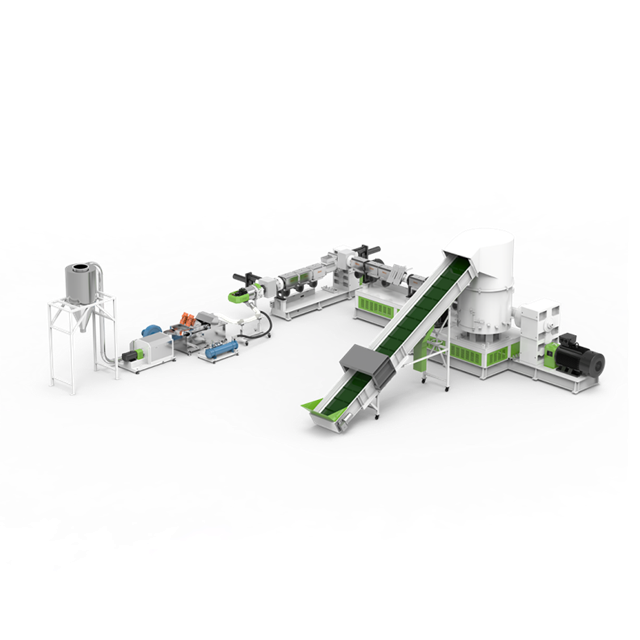
Para evitar que elementos destructivos lleguen a la sensible fase de extrusión térmica, el flujo de trabajo de reciclaje debe iniciarse con una limpieza mecánica y química agresiva. La clasificación en seco estándar es totalmente insuficiente para las películas flexibles. La implementación de un de alta eficiencia sistema de lavado de residuos de plástico está diseñado específicamente para abordar los abrasivos, los aceites adheridos y las sustancias orgánicas incrustadas exclusivas de este material.
Una configuración de lavado profesional se basa en etapas secuenciales y específicas para lograr la máxima pureza. Las lavadoras de fricción de alta velocidad utilizan paletas que giran rápidamente para eliminar violentamente la suciedad rebelde y las etiquetas de papel. A continuación, los tanques de separación de flotador-sumidero aprovechan la gravedad específica de diferentes materiales. El polímero objetivo liviano flota hacia la superficie, mientras que los contaminantes más densos, como vidrio, fragmentos de metal y plásticos pesados, se hunden para facilitar la extracción. Finalmente, se deben implementar sistemas agresivos de secado térmico y centrífugo para eliminar el exceso de agua, asegurando que las hojuelas ingresen a la siguiente fase con un contenido de humedad estrictamente muy por debajo del 3 por ciento.
Los residuos brutos suelen llegar al vertedero en fardos muy irregulares y densamente comprimidos. Intentar introducir estas enormes hojas enredadas directamente en una línea de lavado o en una extrusora garantiza bloqueos mecánicos inmediatos, perfiles de fusión erráticos y picos masivos de consumo de energía que pueden dañar los motores de accionamiento.
La integración de una de alta resistencia trituradora de película plástica en las etapas preliminares resuelve esta pesadilla logística. Utilizando un diseño universal de un solo eje con cuchillas giratorias diseñadas con precisión, la trituradora corta desechos voluminosos en hojuelas uniformes y manejables. Esta reducción de tamaño crítica garantiza un flujo constante y predecible de material, evitando que los equipos posteriores alternen entre sobrealimentación y falta de alimento. Específicamente, las escamas de tamaño consistente exponen una superficie significativamente mayor al agua y la fricción en los tanques de lavado, lo que resulta en una limpieza exponencialmente más profunda.
El corazón de cualquier operación de reciclaje profesional es la fase de extrusión térmica. Esta es la coyuntura crítica en la que los copos lavados y triturados se someten a altas temperaturas, se derriten, se filtran profundamente y se transforman en un producto comercializable. Para combatir eficazmente las impurezas microscópicas residuales, los administradores de las instalaciones deben priorizar características de ingeniería específicas al seleccionar su máquina peletizadora de plástico..
Incluso después de someterse a un riguroso secado centrífugo, trazas de humedad interna y tintas de impresión volátiles permanecen atrapadas dentro de la matriz polimérica. Una extrusora avanzada aborda esto a través de zonas de desgasificación al vacío de alta ingeniería ubicadas estratégicamente a lo largo del barril. A medida que el material alcanza un estado fundido, bombas de vacío de alta potencia extraen activamente vapor de agua y monómeros de bajo peso molecular antes de que el plástico llegue al cabezal del troquel. Esta extracción agresiva garantiza que los gránulos resultantes sean sólidos, increíblemente densos y libres de huecos que causan fallas de fabricación posteriores.
La filtración de material fundido sirve como la barrera mecánica definitiva contra la contaminación sólida no fundida. A medida que el polímero se convierte en un líquido altamente viscoso, se somete a una inmensa presión a través de un cambiador de pantalla de precisión. Estas mallas de acero con clasificación micrométrica están diseñadas para atrapar suciedad microscópica, partículas carbonizadas y trazas de plásticos extraños. Para material posconsumo altamente contaminado, los cambiadores de malla continuos de doble pistón son esenciales. Permiten a los operadores cambiar las mallas filtrantes obstruidas sin detener la producción, manteniendo así una presión de fusión estable y maximizando el tiempo de actividad de las instalaciones.
Al asignar capital para equipos de reciclaje industrial, la compra de una extrusora básica e independiente rara vez es suficiente para manejar la física única de las películas flexibles. Debido a que estos materiales poseen una alta elasticidad y una densidad aparente extremadamente baja, son notoriamente difíciles de procesar utilizando tolvas estándar alimentadas por gravedad. Las instalaciones que buscan obtener resultados superiores deben invertir en una línea de peletización de plástico totalmente integrada y diseñada específicamente para envases flexibles.
| Línea de peletización avanzada con extrusora estándar (serie | JWP | ) |
|---|---|---|
| Mecanismo de alimentación | Tolva alimentada por gravedad (propensa a formar puentes y flotar) | Cortador-Compactador Integrado (alimentación centrífuga forzada) |
| Control de humedad | Ventilación atmosférica básica | Presecado en compactador más zonas de desgasificación de alto vacío |
| Sistema de filtración | Cambiador de pantalla manual (requiere apagado de la máquina) | Cambiador de cribas continuo de doble pistón (producción ininterrumpida) |
| Calidad final del pellet | Tamaño inconsistente, posibles huecos, alto riesgo de puntos negros | Pellets lenticulares uniformes, densos y muy estéticos. |
El obstáculo más importante en el procesamiento de escamas de película es introducirlas de manera eficiente en el tornillo extrusor. Los copos livianos tienden a formar puentes o flotar en las tolvas tradicionales. Una línea moderna de la serie JWP resuelve este problema integrando una cortadora-compactadora directamente encima de la zona de alimentación. Dentro de este tambor, las cuchillas giratorias de alta velocidad generan una intensa fricción mecánica, cortando, presecando y densificando simultáneamente los copos esponjosos en gránulos pesados y semifundidos. Luego, la fuerza centrífuga empuja continuamente este material densificado directamente dentro del tornillo, garantizando una velocidad de alimentación de máxima capacidad y altamente estable.
La geometría interna del tornillo extrusor no puede ser genérica. Debe diseñarse meticulosamente para manejar el índice de flujo de fusión específico y la sensibilidad térmica del polímero objetivo. Un perfil de tornillo optimizado presenta zonas de barrera específicas y secciones de mezcla diseñadas para homogeneizar suavemente la masa fundida, asegurando que las impurezas se dispersen uniformemente en lugar de formar puntos débiles. Además, un sistema de corte frontal con matriz de anillo de agua está universalmente reconocido como estándar de la industria. Las cuchillas giratorias de alta velocidad cortan el polímero fundido inmediatamente a medida que sale de la placa de matriz, arrojando instantáneamente los gránulos calientes hacia un anillo circulante de agua fría. Este rápido enfriamiento produce gránulos uniformes, suaves y altamente estéticos.
El objetivo final de superar la contaminación es producir un producto de calidad comercial que ofrezca un rendimiento financiero superior. Al implementar sistemáticamente una rigurosa fase de pretratamiento junto con tecnología de extrusión de última generación, los recicladores pueden neutralizar por completo los efectos perjudiciales de la suciedad, la humedad y la mezcla cruzada de polímeros.
El material reciclado de primera calidad y libre de contaminación tiene un precio de primer nivel en el mercado mundial de materias primas. Cuando los fabricantes compran estos gránulos, esperan especificaciones exactas en cuanto a densidad, resistencia a la tracción y claridad visual. Los pellets producidos mediante sistemas avanzados de filtración y desgasificación cumplen sin esfuerzo estos estrictos criterios, lo que les permite venderse en sectores manufactureros de alto valor. Estas aplicaciones van desde bolsas de basura industriales de alta resistencia y películas de mantillo agrícola de alta elasticidad hasta membranas de construcción duraderas y embalajes secundarios para venta minorista. En última instancia, transformar chatarra muy contaminada en material de Grado A no solo impulsa la economía circular sino que también garantiza la rentabilidad a largo plazo de la instalación de procesamiento.
Si bien es prácticamente inevitable encontrar impurezas en los flujos de desechos municipales o agrícolas, no tiene por qué determinar la calidad del resultado final. Si no se controlan, la suciedad, la humedad y los polímeros nocivos degradarán agresivamente tanto la resistencia mecánica como el atractivo estético de sus pellets reciclados. Sin embargo, al comprender el impacto molecular de estos contaminantes e invertir en la tecnología correcta y específicamente diseñada, los operadores de plantas pueden recuperar el control total sobre la calidad de su producción. La utilización de una línea de procesamiento integral equipada con trituración robusta, lavado intensivo, desgasificación profunda al vacío y filtración continua de material fundido le permite convertir los desechos más difíciles en gránulos reciclados de primera calidad y altamente rentables.
¿Listo para transformar chatarra muy contaminada en pellets reciclados de primera calidad y con alto margen? Evalúe su configuración actual y explore la gama completa de soluciones avanzadas, desde trituradoras de alta eficiencia hasta sistemas de extrusión totalmente integrados. Visite Jwell Recycling para configurar la maquinaria exacta adaptada a sus demandas operativas.
Si bien los equipos de extrusión modernos utilizan filtración continua de material fundido para eliminar impurezas sólidas y desgasificación al vacío para extraer humedad y gases volátiles, no pueden lograr resultados óptimos de forma aislada. Las cargas de contaminación pesada requieren un tratamiento previo riguroso. La utilización de sistemas de lavado industriales y equipos de trituración exclusivos garantiza que el material esté preparado adecuadamente, evitando que la extrusora se abrume y permitiéndole producir gránulos de primer nivel y sin defectos.
Aunque ambos pertenecen a la familia del polietileno, exhiben densidades moleculares, estructuras cristalinas y comportamientos de fusión muy diferentes. Una inclusión menor podría mezclarse aceptablemente dependiendo de la aplicación de uso final. Sin embargo, concentraciones más altas de contaminación alterarán significativamente el índice de flujo de fusión del lote. Este choque estructural hace que los gránulos resultantes sean notablemente más rígidos, menos transparentes y completamente inadecuados para aplicaciones de películas sopladas o de gran elasticidad.
Las burbujas, los huecos o la formación de espuma dentro de los pellets reciclados son causados casi exclusivamente por humedad atrapada o gases orgánicos volátiles que se expanden rápidamente durante la fase de enfriamiento. Este grave defecto estructural indica que las escamas no se secaron adecuadamente antes de la extrusión o que la maquinaria de procesamiento carece de un sistema eficiente de desgasificación al vacío capaz de extraer gases en expansión del polímero fundido antes de que salga del cabezal de la matriz.
Los plásticos flexibles estándar reciclados mecánicamente generalmente no están aprobados para aplicaciones de contacto directo con alimentos. Esta restricción se debe al riesgo inherente de que sustancias peligrosas, residuos químicos o aditivos no aptos para alimentos migren desde el flujo original de desechos posconsumo al producto final. Lograr la certificación de calidad alimentaria requiere tecnologías de súper limpieza y descontaminación altamente especializadas que operan mucho más allá de las capacidades de las líneas de lavado y peletización estándar.
El control de calidad en una instalación de reciclaje generalmente implica probar el índice de flujo de fusión para garantizar que el material fluya de manera consistente durante la fabricación secundaria. Los ingenieros también realizan análisis del contenido de cenizas para determinar el porcentaje de contaminantes inorgánicos que quedan en el polímero, junto con inspecciones visuales de muestras de películas sopladas para verificar si hay puntos negros, geles sin derretir y transparencia general.
Para una extrusión estable y una producción de pellets de alta calidad, el contenido de humedad de las escamas entrantes debe ser estrictamente inferior al 3 por ciento. El exceso de humedad provoca una degradación hidrolítica severa y formación de espuma. Las configuraciones modernas utilizan secadoras centrífugas en la línea de lavado, seguidas del intenso calor por fricción de un cortador-compactador integrado, para garantizar que el material esté lo suficientemente seco antes de ingresar al tornillo extrusor.


