
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-10 Origen:Sitio


En la fábrica, la calidad del extruido final dicta sus márgenes de beneficio. Los ingenieros de extrusión luchan constantemente contra las inconsistencias de los materiales. Una mala fusión deja partículas sin fundir. Una desgasificación inadecuada atrapa la humedad y crea huecos. Estos defectos destruyen el valor comercial de sus pellets y la solución rara vez reside en ajustes superficiales a las bandas calentadoras o a las tasas de alimentación.
En cambio, estos problemas se remontan a una métrica de ingeniería fundamental conocida como relación entre longitud y diámetro del tornillo. Este único parámetro geométrico dicta la capacidad física de una máquina para plastificar y ventilar adecuadamente los polímeros. En consecuencia, seleccionar una máquina peletizadora de plástico con la longitud base correcta no es simplemente una preferencia de hardware. Es una decisión crítica para los fabricantes que procesan de todo, desde películas agrícolas esponjosas hasta plásticos rígidos muy contaminados. Comprender cómo interactúa esta relación con la termodinámica y la mecánica de fluidos es absolutamente esencial para optimizar cualquier operación de extrusión moderna.
En la extrusión de polímeros, esta relación es una expresión matemática estándar que se utiliza para describir la geometría del tornillo extrusor. Se calcula simplemente dividiendo la longitud efectiva del ala del tornillo por su diámetro nominal exterior. La longitud del tramo es la sección que mueve, comprime y funde activamente el plástico. Por ejemplo, un tornillo con un diámetro de 100 mm y una longitud de aleta de 3000 mm tiene una relación de 30:1.
Los estándares de la industria varían significativamente según la aplicación en cuestión. Las extrusoras convencionales que procesan materiales vírgenes limpios y estables suelen utilizar proporciones que van desde 24:1 a 28:1. Por el contrario, los equipos de reciclaje especializados que trabajan con materias primas altamente inconsistentes frecuentemente requieren proporciones de 32:1, 36:1 o incluso hasta 40:1. Esta longitud adicional garantiza un tiempo de procesamiento adecuado y una desvolatilización completa.
Camine hasta el piso de cualquier bulliciosa planta de reciclaje. La gran longitud del cilindro del extrusor llama inmediatamente la atención. Esa huella física no es casualidad. La geometría dicta el espacio disponible para las distintas zonas funcionales del tornillo. Estos incluyen alimentación, transporte de sólidos, compresión, medición y ventilación. Un tornillo más largo proporciona a los ingenieros la flexibilidad vital para diseñar zonas de compresión gradual. También permite la adición de múltiples áreas de descompresión para la extracción agresiva de gas.
Además, esta métrica actúa como base principal para la capacidad de rendimiento general de la máquina y el tamaño del motor de accionamiento. Si una máquina carece de la longitud de línea base correcta, ningún equipo sofisticado posterior podrá corregir una masa fundida mal plastificada. Los cambiadores de pantalla avanzados o los peletizadores submarinos simplemente no pueden arreglar lo que el tornillo no logró derretir.
Los polímeros son notoriamente malos conductores del calor. No puedes simplemente bombardearlos con altas temperaturas. La plastificación en una extrusora se logra mediante una delicada combinación de calor conductivo de calentadores externos del cilindro y calor de corte mecánico generado por la intensa fricción del tornillo giratorio. Un cilindro más largo aumenta inherentemente el tiempo de residencia, que es la duración total que el polímero pasa dentro de la zona calentada.
Esta duración prolongada permite una absorción gradual y uniforme de la energía térmica. Imagínese intentar hornear un pastel espeso en la mitad del tiempo requerido duplicando la temperatura del horno. El exterior arderá mientras el núcleo permanece crudo. El mismo principio se aplica a los polímeros. En lugar de forzar que el plástico se derrita rápidamente bajo un calor extremo localizado, un tornillo del tamaño adecuado facilita un cambio de fase controlado. Esto preserva la integridad de la cadena molecular del material.
Los modelos académicos del desarrollo de la presión de la masa fundida demuestran que los tornillos cortos frecuentemente causan gradientes de temperatura pronunciados dentro de la corriente de masa fundida. En un escenario de cañón corto, la capa exterior de la bolita de polímero puede quemarse contra la pared del cañón mientras el núcleo permanece sólido. Estas partículas no fundidas crean graves puntos débiles en el producto final.
Una configuración óptima proporciona la distancia necesaria para estabilizar la presión de la masa fundida. La zona de dosificación ampliada actúa como cámara de homogeneización. Permite que el lecho sólido se rompa por completo. Esto suaviza las inconsistencias térmicas y garantiza una viscosidad uniforme de la masa fundida antes de que el material sea forzado a través de la placa de matriz.
Si bien extender el cañón resuelve muchos problemas de derretimiento, no es un remedio universal. Si la geometría es innecesariamente larga para un material altamente sensible al corte, puede provocar un fenómeno destructivo conocido como corte excesivo. Los materiales sensibles al calor como el cloruro de polivinilo o ciertos polímeros biodegradables son particularmente vulnerables.
La exposición prolongada a la fricción mecánica genera un calor interno excesivo que no se puede disipar con la suficiente rapidez. Esto provoca degradación térmica, decoloración severa y una caída repentina en la viscosidad intrínseca del polímero. Por lo tanto, la longitud física del tornillo debe coincidir científicamente con el umbral de estabilidad térmica específico del polímero objetivo.
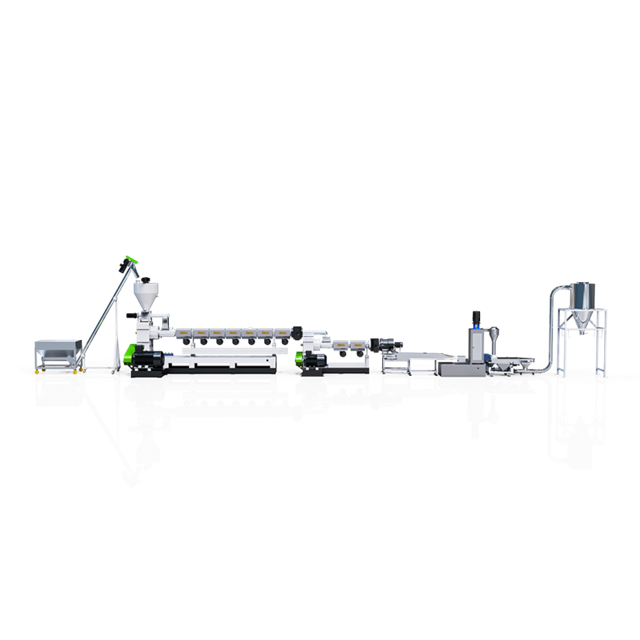
En el ámbito del reciclaje de plástico, las materias primas rara vez son prístinas. Los plásticos postconsumo y postindustriales frecuentemente transportan mucha humedad superficial, compuestos orgánicos volátiles, tintas de impresión residuales y aire ambiente atrapado. Si estos gases no se extraen agresivamente durante la extrusión, formarán huecos microscópicos y burbujas visibles en el pellet final. Esto reduce drásticamente la resistencia a la tracción y la densidad aparente. Los sistemas de desgasificación al vacío están diseñados para extraer físicamente estos volátiles de la fase fundida.
Para ventilar gases con éxito sin extraer el plástico fundido, el polímero fundido presurizado debe despresurizarse temporalmente. Los ingenieros de extrusión logran esto diseñando una zona de descompresión específica donde el diámetro de la raíz del tornillo de repente se vuelve mucho más profundo. Este cambio geométrico crea una caverna de baja presión donde la masa fundida sólo llena parcialmente el canal.
Debido a que el plástico ya no está bajo una inmensa presión hacia adelante, la humedad atrapada se convierte en vapor. Los volátiles se expanden y escapan a través de un puerto de ventilación cortado en la parte superior del barril. Luego, una potente bomba de vacío extrae activamente estos gases, dejando que el polímero denso continúe su viaje hacia la matriz.
Una máquina con un tamaño reducido simplemente carece de la longitud física necesaria para ejecutar esta compleja secuencia termodinámica. Un tornillo estándar 24:1 apenas tiene la longitud suficiente para derretir y bombear el plástico. No puede darse el lujo de sacrificar espacio para descomprimir la masa fundida para ventilarla y luego volver a presurizarla adecuadamente para pasar a través de la pantalla de filtración.
Específicamente, cuando se procesan materiales reciclados con alto contenido de humedad, una única zona de ventilación suele ser inadecuada. Estas aplicaciones desafiantes requieren configuraciones de doble ventilación. La adaptación a múltiples zonas de descompresión y recompresión eleva el requisito de ingeniería obligatorio a 32:1, 36:1 o superior. Intentar forzar la extracción de gas en un tornillo corto conduce inevitablemente a la inundación del respiradero, lo que ocurre cuando el plástico fundido surge y obstruye el puerto de vacío.
Los plásticos rígidos, como las botellas de polipropileno trituradas, las carcasas de baterías o las tuberías industriales de paredes gruesas, presentan obstáculos de procesamiento únicos. El triturado rígido a menudo contiene altos niveles de humedad superficial procedente de las líneas de lavado aguas arriba, junto con productos químicos residuales y contaminantes sólidos persistentes.
Al diseñar un sistema de peletización para plástico rígido , los fabricantes deben tener en cuenta estas duras variables. Se requiere estrictamente una relación sólida entre 30:1 y 36:1. Las configuraciones de doble etapa de alto rendimiento a menudo utilizan una extrusora primaria de 36:1 para garantizar que los copos rígidos densos se sometan a una fusión conductiva completa. A esto le sigue al menos una zona de descompresión profunda para erradicar la porosidad inducida por la humedad antes de pasar a una unidad secundaria más corta para la estabilización final.
Los materiales de baja densidad aparente se comportan de manera totalmente diferente. Las películas agrícolas, las envolturas elásticas y las bolsas tejidas requieren mecanismos de alimentación especializados. Se necesitan cortadoras-compactadoras integradas o alimentadores forzados para densificar el material esponjoso incluso antes de que entre en el tornillo.
Sin embargo, una vez dentro del barril, estos materiales flexibles todavía dependen en gran medida de una longitud de procesamiento suficiente. El tornillo debe ser lo suficientemente largo para homogeneizar la masa fundida, dispersar uniformemente las tintas de impresión pesadas y exprimir grandes volúmenes de aire ambiente atrapado durante la fase de compactación mecánica. Una proporción de alrededor de 30:1 a 32:1 suele ser el punto óptimo para estas aplicaciones.
| Tipo de material | Condición de materia prima | Proporción recomendada | Requisito de desgasificación |
|---|---|---|---|
| Resina Virgen | Pellets limpios, secos y uniformes. | 24:1 a 28:1 | Mínimo a ninguno |
| Cine postindustrial | Baja humedad, algo de tinta de impresión. | 30:1 a 32:1 | Ventilación de vacío única |
| PCR rígido lavado | Alta humedad superficial, escamas densas. | 32:1 a 36:1 | Ventilación de vacío doble |
| PCR altamente contaminada | Plásticos mezclados, tintas pesadas, alta humedad. | 36:1 a 40:1 | Alto vacío multietapa |
A medida que la industria mundial del plástico gira agresivamente hacia una economía circular, la complejidad de los materiales reciclados posconsumo ha aumentado. Análisis de ingeniería recientes destacan un alejamiento definitivo de las configuraciones estándar de cañón corto. Los flujos de reciclaje modernos contienen niveles sin precedentes de envases multicapa, residuos orgánicos y adhesivos complejos.
En respuesta, los fabricantes de maquinaria están estandarizando cada vez más zonas de procesamiento extendidas. Las proporciones de 36:1 a 40:1 equipadas con sistemas de alto vacío de múltiples etapas se están convirtiendo en la nueva base de la industria para las operaciones posconsumo. Esta evolución refleja un mandato operativo más amplio. La maquinaria de extrusión moderna debe adaptarse ahora a la naturaleza impredecible y altamente contaminada de los desechos globales, en lugar de esperar materias primas prístinas.
Si bien el tornillo es responsable de generar presión interna de fusión, no actúa de forma aislada. Las dimensiones del troquel extrusor, junto con la densidad del cambiador de malla de filtración, dictan la contrapresión final de todo el sistema.
Una geometría de tornillo y matriz que coincida adecuadamente es esencial para evitar el aumento de material. Si un tornillo extendido genera una presión inmensa pero la matriz restringe el flujo excesivamente, el material se detendrá y se sobrecalentará. Por el contrario, si la matriz ofrece muy poca resistencia, es posible que un tornillo largo no genere suficiente cizallamiento para fundir completamente el polímero. Esto da como resultado un extruido grumoso.
Es una realidad ineludible de la física que los cañones más largos aumentan la superficie interna sometida a un desgaste mecánico continuo. Al procesar plásticos rígidos abrasivos se introducen a menudo en el sistema restos microscópicos de arena, metal o vidrio. Empujar esto a través de un barril de 36:1 genera una tensión inmensa en la metalurgia interna.
En consecuencia, especificar acero de alto rendimiento se vuelve crítico. Los cilindros nitrurados estándar se degradan rápidamente en condiciones de cizallamiento prolongadas. Para mantener la geometría precisa de las zonas de descompresión durante una larga vida útil, los ingenieros deben especificar cilindros y tornillos bimetálicos recubiertos con carburo de tungsteno o aleaciones endurecidas especializadas.
El primer paso en la selección de equipos es una evaluación rigurosa de su materia prima. Los compradores deben analizar el contenido de humedad promedio de la materia prima, el nivel de contaminación, la densidad aparente y el índice de flujo de fusión. Si no se evalúan con precisión los niveles de humedad, a menudo se adquiere una máquina con un cilindro demasiado corto para soportar una ventilación de vacío adecuada. Esto conduce a fallas perpetuas en el control de calidad en la fábrica.
Si bien ampliar la zona de procesamiento generalmente mejora la homogeneización de la masa fundida y la eficiencia de desgasificación, conlleva compensaciones operativas tangibles. Un barril más largo requiere un motor de accionamiento más grande, consume más energía eléctrica para calefacción y exige una mayor superficie de fábrica. Los gerentes de planta deben equilibrar cuidadosamente la necesidad de pellets libres de huecos de alta calidad con el gasto de capital inicial y los costos energéticos continuos.
La maquinaria disponible en el mercado rara vez proporciona resultados óptimos para operaciones de reciclaje complejas. Invertir en una diseñada a medida línea de granulación de plástico garantiza que la geometría se alinee con precisión con sus requisitos de rendimiento específicos y las características del material. Al proporcionar muestras de materiales y objetivos de producción a ingenieros de extrusión especializados, los compradores pueden asegurar un perfil de tornillo que maximice la producción sin comprometer nunca la integridad del polímero.
La longitud física del tornillo extrusor es mucho más que una dimensión aleatoria. Es el parámetro de ingeniería central que dicta la capacidad de su máquina para plastificar el material de manera uniforme y extraer gases perjudiciales. Desde equilibrar el tiempo de residencia y el calor cortante hasta proporcionar el espacio necesario para zonas de descompresión profundas, esta geometría gobierna el éxito final del proceso de reciclaje.
Ya sea que su instalación procese desechos de películas industriales limpios o desechos posconsumo altamente contaminados, hacer coincidir las especificaciones de la máquina con las demandas del material es el secreto innegable para producir pellets de alto valor. Dar prioridad a esta métrica durante la adquisición de equipos garantiza una producción estable, reduce las tasas de rechazo y asegura una posición más sólida en el competitivo mercado de los plásticos reciclados. Si tiene problemas con una mala calidad de la masa fundida o un exceso de huecos, es hora de evaluar su configuración actual y consultar con expertos de la industria para encontrar la configuración exacta que exigen sus materiales.
Para materiales reciclados estándar con niveles de humedad moderados, una proporción que oscila entre 30:1 y 32:1 es muy típica. Sin embargo, si el material está muy impreso, oxidado o tiene un alto contenido de humedad que requiere doble ventilación al vacío, se recomienda encarecidamente una proporción de 36:1 o superior para garantizar una desvolatilización adecuada.
Generalmente no. La geometría de referencia está fijada por la longitud física del cilindro de acero y el tornillo de la máquina. También está limitado por la capacidad estructural de la caja de cambios y del motor de accionamiento. La actualización requiere la compra de un conjunto de cilindro y tornillo completamente nuevo, lo que rara vez es factible física o económicamente en bastidores de máquinas más antiguas.
Un cañón corto simplemente no proporciona suficiente espacio físico a lo largo del perfil del tornillo para crear una zona de descompresión adecuada. Si intenta ventilar gases sin suficiente longitud para despresurizar y luego volver a presurizar la masa fundida, el polímero fundido aumentará y obstruirá el puerto de ventilación. Alternativamente, los gases quedarán atrapados en la masa fundida, provocando gránulos huecos y quebradizos.
No siempre. Si bien una longitud extendida mejora drásticamente las capacidades de mezcla y desgasificación, una altura excesiva puede provocar un corte excesivo. Esto genera demasiada fricción interna, degradando la estructura molecular del plástico. Además, un tornillo innecesariamente largo aumenta innecesariamente el consumo de energía y acelera el desgaste de la máquina.
Los signos visibles incluyen inundaciones frecuentes de los respiraderos, densidad inconsistente de los pellets, formación de espuma y partículas sin derretir en el producto final. Si constantemente tiene que reducir la velocidad de alimentación o aumentar drásticamente la temperatura del barril solo para obtener una fusión decente, es probable que su máquina carezca del tiempo de residencia y el espacio de descompresión necesarios para su materia prima específica.
Sí, hasta cierto punto. Un cañón más largo requiere más bandas calefactoras y un motor de accionamiento más potente para superar el aumento del par de rotación. Sin embargo, debido a que un tornillo del tamaño adecuado funde el material de manera más eficiente mediante cizallamiento mecánico en lugar de depender únicamente del calor eléctrico externo, el costo total de energía por kilogramo de pellets de alta calidad suele ser más económico que hacer funcionar una máquina corta de manera ineficiente.


