
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-16 Origen:Sitio


¿Las paradas repentinas de las máquinas están arruinando su producción de reciclaje? Al pisar el suelo de cualquier planta, rápidamente se dará cuenta de una dura verdad. Los materiales plásticos de desecho rara vez son uniformes. Los operadores luchan constantemente contra niveles variables de humedad y densidades aparentes que fluctúan enormemente. Estas inconsistencias perturban el proceso de extrusión minuto a minuto. Una caída repentina en la presión de la masa fundida en el cabezal del troquel hace que los trabajadores tengan que luchar para ajustar la velocidad de los tornillos. Mientras tanto, las hebras de polímero rotas se arrastran por el suelo de la planta, acabando con el rendimiento.
En esta guía, desglosamos exactamente cómo estas inconsistencias materiales impactan su producto final. Más importante aún, exploramos cómo la integración del equipo de procesamiento adecuado neutraliza por completo la imprevisibilidad de la materia prima. Aprenderá cómo fijar su línea en un estado estable rentable.
En el reciclaje de plástico industrial, lograr un estado de funcionamiento estable sigue siendo el objetivo final de la ingeniería. Sin embargo, las materias primas que se introducen en el sistema resisten inherentemente este objetivo. La variación de la materia prima se refiere a las inconsistencias físicas y químicas presentes en los desechos de plástico mucho antes de que lleguen a la tolva del extrusor.
El sector del reciclaje moderno procesa materiales de dos corrientes principales. Los residuos postindustriales tienden a ser relativamente limpios y predecibles. Por el contrario, los residuos posconsumo son notoriamente erráticos. Un solo fardo de chatarra municipal puede contener grados mixtos de polímeros, índices de flujo de fusión variables y puntos de fusión dispares.
Cuando estos lotes mezclados entran en la garganta de alimentación, el extrusor se enfrenta a una pesadilla termodinámica. Debe procesar materiales que se comportan de manera drásticamente diferente bajo calor y presión intensos. Por ejemplo, una mezcla de polietileno de alta densidad y polietileno de baja densidad exhibirá viscosidades cambiantes durante la fase de fusión. Este cambio de viscosidad localizado desafía la capacidad de la máquina para mantener una producción uniforme. En última instancia, esto conduce a defectos visuales en el pellet final.
El panorama mundial del reciclaje está cambiando rápidamente. Análisis de mercado recientes indican un impulso masivo hacia tasas obligatorias de inclusión de reciclado en los envases. Las marcas internacionales se están comprometiendo a tener entre un 25 y un 50 por ciento de contenido reciclado para 2030. En consecuencia, las instalaciones de reciclaje se ven cada vez más obligadas a procesar fardos municipales de menor calidad y muy mezclados. Este impulso de la economía circular exacerba el problema de la variación de las materias primas. Los recicladores ya no pueden depender de chatarra limpia y homogénea para mantener la rentabilidad. Actualizar el control de procesos ya no es opcional. Es un requisito básico para la supervivencia del mercado.
La extrusión es un proceso continuo regido por estrictos principios termodinámicos. Los equipos de extrusión estándar están diseñados para funcionar en condiciones de estado estable. El volumen de entrada, los perfiles de calentamiento y las RPM del tornillo deben permanecer perfectamente constantes. Cuando las propiedades de la materia prima fluctúan, este delicado estado estable se rompe. La uniformidad en la densidad aparente, la humedad y el tipo de polímero garantiza que la fricción de corte generada por el tornillo extrusor permanezca constante. Este es el requisito fundamental para una producción de pellets eficiente y estable.
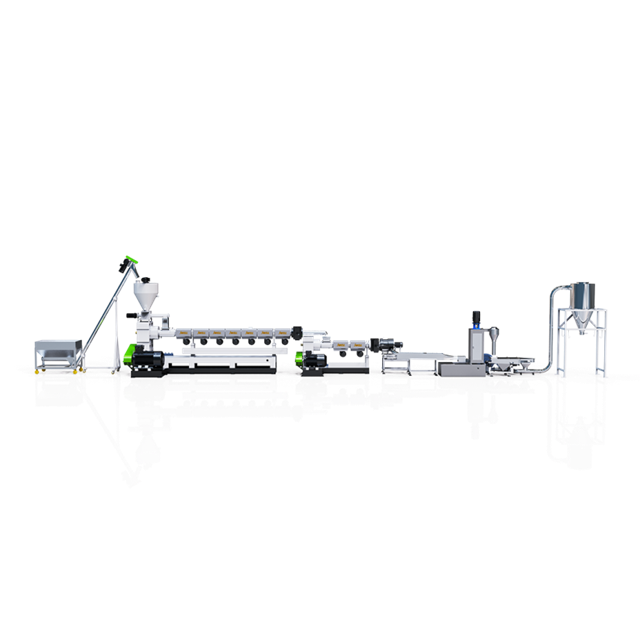
Cuando los materiales de entrada cambian abruptamente, la mecánica interna del cilindro del extrusor reacciona inmediatamente. La extrusora actúa como una bomba de fusión altamente calibrada. Por lo tanto, cualquier variación en la entrada altera drásticamente la dinámica de presión y temperatura en el cabezal de la matriz.
Las variaciones de la densidad aparente dictan directamente el factor de llenado del tornillo extrusor. Imagine un lote denso de triturado rígido y pesado seguido de repente por escamas de película ligeras y esponjosas. Los canales de los tornillos no se llenarán por completo. Este fenómeno se conoce en el taller como alimentación por hambre. Hace que la presión de fusión caiga en picado instantáneamente. Por el contrario, una entrada repentina de material denso provoca violentos picos de presión. Estas oleadas se manifiestan como un grosor desigual de las hebras. Causan hebras rotas que requieren volver a enhebrarse manualmente, lo que frustra tanto a los trabajadores del piso como a los compradores finales.
Sorprendentemente, la mayor parte del calor necesario para fundir el plástico no irradia desde las bandas calentadoras externas. Se origina por la fricción de corte generada por el tornillo giratorio. Cuando la dureza o densidad de la materia prima fluctúa, la cantidad de fricción generada cambia en consecuencia. Los materiales más duros generan un alto calor cortante. Esto puede hacer que la temperatura de fusión aumente, lo que corre el riesgo de degradación térmica y libera el olor acre del polímero quemado. Es posible que los materiales más blandos o húmedos no generen la fricción adecuada. Esto permite que las partículas no fundidas pasen directamente a través del troquel.
La humedad actúa como un agente desestabilizador severo. Cuando la materia prima húmeda llega a las zonas de alta temperatura, el agua rápidamente se convierte en vapor. Se expande exponencialmente en volumen. Si un pico repentino de humedad abruma el sistema de desgasificación al vacío del barril, el gas atrapado permanece suspendido en el polímero fundido. Al salir de la matriz, este gas se expande. El resultado son gránulos espumosos, huecos o muy porosos. Estos gránulos defectuosos carecen de integridad estructural y se rompen fácilmente durante el transporte.
Para dominar eficazmente la estabilidad de la extrusión, los operadores de las instalaciones deben identificar y neutralizar tres fuentes principales de inconsistencia de la materia prima antes de que lleguen a la zona de fusión.
La variación de la humedad es particularmente devastadora para los polímeros higroscópicos como el PET y el nailon. Sin embargo, también obstaculiza gravemente las poliolefinas si la humedad de la superficie permanece alta. Las películas agrícolas lavadas o las botellas posconsumo a menudo retienen niveles de agua impredecibles. Cuando la humedad ingresa al barril, absorbe calor latente, alterando el perfil de calentamiento. En determinados plásticos, el exceso de agua provoca la hidrólisis. Esta reacción química de rotura de cadena degrada significativamente el peso molecular y la resistencia física del material.
La geometría física de la chatarra dicta su densidad aparente, medida en gramos por centímetro cúbico. El triturado rígido y pesado se alimenta sin esfuerzo por gravedad, llenando los tramos del tornillo de manera eficiente. Por el contrario, los copos de película ligeros y esponjosos tienen una densidad aparente excepcionalmente baja. Cuando los materiales de baja densidad se vierten en una tolva estándar, tienden a formar puentes, aglutinarse o flotar. Bloquean físicamente un volumen constante de material para que no llegue al tornillo.
Los plásticos posconsumo frecuentemente contienen contaminantes que no se funden. Estos incluyen etiquetas de papel, suciedad fina, papel de aluminio y tintas de impresión pesadas. A medida que los niveles de contaminación varían enormemente de un lote a otro, la velocidad a la que el filtro de fusión se obstruye se vuelve completamente impredecible. La obstrucción rápida obstruye el flujo de material fundido, provocando fuertes picos de presión aguas arriba. Esto obliga a los operadores a detener por completo la producción para cambiar las pantallas, destruyendo el ritmo del proceso.
| Tipo de variación | Material de origen común | Impacto primario en la extrusión | Defecto resultante en el pellet |
|---|---|---|---|
| Alta humedad | Películas lavadas, botellas municipales. | Abruma la ventilación por vacío y provoca hidrólisis. | Gránulos huecos, quebradizos o espumosos |
| Baja densidad aparente | Bolsas tejidas, películas estirables. | Alimentación por hambre, puente de tolva | Tamaños desiguales, aumento de presión |
| Alta contaminación | Embalajes impresos, chatarra sucia. | Cegado rápido del filtro de pantalla | Marcas de quemaduras, geles no derretidos, bajo rendimiento. |
La tecnología de reciclaje moderna ha evolucionado específicamente para compensar las inevitables inconsistencias de los materiales de desecho. Pasar de equipos rudimentarios a maquinaria avanzada especialmente diseñada es el método más definitivo para garantizar la estabilidad operativa.
Para combatir las variaciones de la densidad aparente, las configuraciones avanzadas utilizan mecanismos de alimentación forzada. Los alimentadores forzados emplean un tornillo vertical secundario para empujar agresivamente materiales livianos hacia el tornillo extrusor principal. Esto garantiza un factor de llenado constante independientemente del flujo de gravedad natural del material. Además se pueden integrar sistemas de dosificación volumétricos y gravimétricos. Estabilizan con precisión la proporción de ingesta de lotes mixtos, bloqueando la máquina en un estado estable.
Para manejar aumentos repentinos de humedad inesperados, los equipos de alta gama presentan relaciones de longitud a diámetro alargadas. Estos se adaptan a la ventilación por vacío de múltiples zonas. Al utilizar zonas de desgasificación dobles o incluso triples equipadas con bombas de vacío de anillo líquido de alta capacidad, el sistema extrae volúmenes masivos de vapor y gases volátiles mucho antes de que la masa fundida llegue a la matriz.
Invertir en una máquina peletizadora de plástico de ingeniería integral garantiza que estas tecnologías avanzadas de alimentación y desgasificación funcionen en conjunto. Perdonan las variaciones de la materia prima aguas arriba, asegurando que lo que sale de la cara del dado permanezca perfectamente consistente.
Los plásticos rígidos presentan un conjunto único de obstáculos de procesamiento que difieren completamente de las películas flexibles. Materiales como tuberías de alta densidad, desechos moldeados por inyección y carcasas electrónicas exigen enfoques de ingeniería específicos.
El triturado rígido normalmente se procesa a través de una trituradora y un granulador antes de la extrusión. Las escamas resultantes poseen espesores de pared variables y formas irregulares. Además, los plásticos rígidos frecuentemente contienen altos niveles de cargas inorgánicas o modificadores de impacto. Estos aditivos crean variaciones localizadas en el índice de flujo de fusión. Requieren una mezcla intensa y dispersiva para lograr una fusión verdaderamente homogénea.
Para procesar plásticos rígidos cargados de alta variabilidad y contaminación, las extrusoras estándar de una sola etapa a menudo se quedan cortas. La solución arquitectónica óptima es un diseño de extrusora de dos etapas.
En esta configuración robusta, el extrusor principal principal funciona a RPM más altas con una relación longitud-diámetro extendida, generalmente alrededor de 36:1. Dedica toda su energía a la fusión, mezcla y desgasificación primaria. Luego, el polímero fundido se empuja a través de un cambiador de pantalla primario hacia una extrusora secundaria. Este barril secundario opera a RPM mucho más bajas. Proporciona un bombeo suave, una desgasificación secundaria al vacío y una etapa final de filtración ultrafina del material fundido. Esta separación de funciones evita un calentamiento excesivo. Garantiza que los violentos aumentos de presión procedentes de la fase de fusión primaria nunca lleguen al cabezal de la matriz. La utilización de un sistema de peletización dedicado para plástico rígido otorga a los operadores el tiempo de residencia de mezcla adicional y la capacidad de filtración necesarios para estabilizar corrientes muy contaminadas.
Los plásticos flexibles presentan el desafío opuesto al triturado rígido. Los materiales que incluyen películas estirables, bolsas tejidas y rafia comparten una característica definitoria. Tienen una densidad aparente increíblemente baja.
Cuando las películas livianas se introducen en una tolva por gravedad estándar, el material simplemente carece de masa para empujar hacia las hélices. Para agravar el problema, el calor por fricción que irradia desde la garganta de alimentación puede hacer que la película se ablande prematuramente. Esto crea un puente sólido de plástico que impide por completo la entrada de material. La extrusora queda inmediatamente sin energía, lo que hace que la presión de fusión caiga a cero y se detenga la producción por completo.
El compactador cortador actúa como una unidad de preacondicionamiento altamente especializada integrada directamente sobre la garganta de alimentación del extrusor. Maneja materiales livianos con densidades aparentes tan bajas como 0,03 gramos por centímetro cúbico. Consta de un gran tambor vertical dotado de palas giratorias de alta velocidad en su base. A medida que el material esponjoso se transporta al tambor, las cuchillas giratorias cortan agresivamente el material y al mismo tiempo generan un intenso calor por fricción.
Este calor localizado elimina la humedad de la superficie y lleva el plástico justo a su punto de ablandamiento. La fuerza centrífuga generada por las palas densifica este material ablandado. Fuerza el plástico directamente hacia el tornillo extrusor a una velocidad constante y uniforme. Al precalentar, secar y densificar el material en un solo paso fluido, el compactador cortador neutraliza por completo las variaciones de densidad aparente. Para contrarrestar la inestabilidad del alimento, invertir en una sólida línea de peletización de plástico transforma la pelusa flotante e impredecible en un alimento altamente estable y consistente.
Al evaluar las actualizaciones de equipos para una instalación de reciclaje, quienes toman decisiones deben mirar mucho más allá de las especificaciones básicas de rendimiento. La verdadera medida de una máquina de alta calidad radica en su capacidad para manejar la variación de la materia prima sin requerir una intervención manual constante. Para mantener una extrusión en estado estable, los sistemas de reciclaje modernos se basan en varias características de ingeniería críticas.
Debido a que la contaminación es una realidad inevitable en los desechos posconsumo, detener la máquina para raspar y cambiar manualmente las mallas filtrantes es económicamente devastador. A medida que los contaminantes que no se derriten se acumulan contra la pantalla de filtración, la presión de fusión dentro del barril se dispara. Si la presión fluctúa mucho, se produce un aumento repentino en el cabezal del troquel.
Los cambiadores de criba continuos de doble pistón son el estándar de oro de la industria. A diferencia de los sistemas manuales que requieren paradas completas, los sistemas de doble pistón permiten que el fundido fluya continuamente a través de una cámara de filtración mientras la otra se purga y reemplaza. El cambio ocurre en una fracción de segundo. Esto garantiza que la presión de la masa fundida se mantenga estable, eliminando las caídas repentinas de producción que interrumpen la peletización posterior.
La estabilidad de la extrusión moderna depende en gran medida de la automatización inteligente. Los sistemas de Controlador Lógico Programable Avanzado actúan como el sistema nervioso central de la línea. Supervisan continuamente métricas críticas como el amperaje del motor, la presión de fusión y las zonas de temperatura. Si el sistema detecta una caída de presión que indica una disminución en la densidad aparente en la garganta de alimentación, se comunica automáticamente con el sistema de dosificación para aumentar la velocidad de alimentación. Este mecanismo de retroalimentación de circuito cerrado elimina la carga del ajuste manual de los trabajadores del piso. Garantiza un flujo de fusión altamente estable.
El paso final de cortar el polímero fundido en gránulos es muy sensible a la estabilidad de la extrusión. La elección del método de corte debe alinearse con las características de flujo inherentes del material.
Para los gerentes de planta y funcionarios financieros, la actualización a una tecnología de extrusión sofisticada representa un gasto de capital significativo. Sin embargo, al calcular el retorno de la inversión, se deben tener en cuenta los costos ocultos y sangrantes de la variación de las materias primas. El tiempo de inactividad crónico de las máquinas, las ineficiencias laborales y la fuerte degradación del valor de los productos destruyen los márgenes de ganancias.
En instalaciones que utilizan equipos obsoletos, la variación de la materia prima se correlaciona directamente con las horas de operación perdidas. Cuando un lote de material con alto contenido de humedad provoca una fuerte formación de espuma, los operadores se ven obligados a detener la línea para recuperar la presión de vacío. La contaminación intensa provoca un rápido cegamiento de la pantalla, lo que requiere cambios manuales de la pantalla que consumen de 15 a 30 minutos por ocurrencia. Al implementar tecnologías avanzadas, las instalaciones mejoran drásticamente la eficacia general de sus equipos. La extrusión estable reduce la necesidad de supervisión humana constante. La mano de obra se puede reasignar al control de calidad o a la clasificación previa.
El objetivo final de cualquier operación de reciclaje es producir un gránulo que pueda servir como reemplazo directo de la resina virgen. Los fabricantes finales exigen especificaciones estrictas. Requieren un tamaño de pellet uniforme, ausencia de huecos internos y propiedades mecánicas estables. Cuando la variación de la materia prima provoca fluctuaciones de temperatura y presión, los gránulos resultantes sufren degradación térmica y porosidad. Luego, los recicladores se ven obligados a venderlos con un gran descuento.
Al utilizar equipos especializados y tolerantes a variaciones, los operadores garantizan que incluso los fardos municipales muy erráticos se procesen con un control preciso de la temperatura y una desgasificación agresiva. El resultado es un pellet denso, uniforme y de primera calidad que alcanza precios de primer nivel en el mercado. Esto asegura una rápida recuperación financiera de la inversión en maquinaria.
| Métrica de rendimiento | Equipo convencional Procesamiento de chatarra variable | Equipo avanzado Procesamiento de chatarra variable |
|---|---|---|
| Eficiencia del tiempo de actividad | 60 a 70 por ciento debido a paradas frecuentes para cambios de pantalla y roturas de hilos. | Más del 90 por ciento se debe a la filtración continua y al control de presión automatizado. |
| Requisito laboral | Alto. Requiere operadores dedicados para ajustar manualmente las velocidades de alimentación y fijar los hilos. | Bajo. Los sistemas automatizados manejan los ajustes; los operadores simplemente monitorean la interfaz. |
| Calidad de los pellets | Variable. Propenso a formar gránulos huecos, tamaños inconsistentes y degradación térmica. | De primera calidad. Pellets sólidos y uniformes con viscosidad intrínseca e índice de flujo de fusión estables. |
La variación de las materias primas es una realidad inevitable en el panorama moderno del reciclaje de plástico. Esto es especialmente cierto a medida que la industria avanza hacia el procesamiento de residuos complejos posconsumo. Sin embargo, la inestabilidad de la extrusión no tiene por qué dictar su programa de producción. Hacer coincidir su perfil de desechos específico con la arquitectura de máquina correcta es la solución definitiva a este desafío.
Los sistemas avanzados equipados con compactadores cortadores, extrusoras de doble etapa y filtración continua de material fundido manejan los cambios de humedad y densidad con facilidad. Transforman pelusas impredecibles y rígidos contaminados en gránulos reciclados estables y de alto valor. Para proteger sus márgenes de beneficio y maximizar el rendimiento, evalúe hoy sus flujos de materiales actuales. Recomendamos encarecidamente visitar Jwell Recycling para consultar con expertos en extrusión y encontrar el equipo perfecto para sus instalaciones.
El aumento repentino es causado principalmente por cambios abruptos en la densidad aparente y el contenido de humedad de la materia prima entrante. Cuando se introducen materiales livianos o esponjosos en una tolva estándar, no logran llenar los tramos del tornillo de manera uniforme. Esto conduce a una alimentación insuficiente, lo que hace que la presión de la masa fundida dentro del cilindro del extrusor disminuya y aumente de manera impredecible. El ingreso repentino de material con alto contenido de humedad también genera vapor que interrumpe el flujo constante del polímero fundido.
Un compactador cortador actúa como un sistema avanzado de preacondicionamiento para plásticos livianos y flexibles. Utilizando cuchillas giratorias de alta velocidad, genera calor por fricción para cortar, secar y densificar simultáneamente materiales esponjosos como películas agrícolas. Al densificar el material antes de que entre en la extrusora, el compactador garantiza una alimentación forzada y constante directamente al tornillo. Esto neutraliza completamente la inestabilidad causada por la baja densidad aparente.
Se recomienda encarecidamente un sistema de doble etapa cuando se procesan materias primas muy contaminadas o con mucha humedad, como los plásticos rígidos posconsumo. La extrusora primaria se encarga de la fusión inicial y la desgasificación primaria. Mientras tanto, la extrusora secundaria de giro más lento proporciona una filtración fina adicional y una estabilización suave antes del corte. Este proceso de dos pasos garantiza que la chatarra altamente variable se homogeneice sin interrupciones en el proceso.
Si bien existen máquinas multipropósito, depender de un solo sistema para procesar tanto plásticos rígidos pesados como películas flexibles livianas a menudo compromete la estabilidad de la extrusión. El triturado rígido requiere una alimentación de tolva estándar y geometrías de tornillo específicas. Las películas flexibles requieren mecanismos de alimentación forzada, como un compactador cortador. Para lograr la máxima eficiencia operativa, las instalaciones deben invertir en líneas dedicadas optimizadas para las características físicas específicas de su materia prima principal.
La humedad es muy perjudicial para los polímeros fundidos. Si la materia prima con diferentes niveles de humedad ingresa a la extrusora y no se ventila adecuadamente, el agua atrapada se convierte en vapor a alta presión. En materiales como el PET, esto provoca una degradación hidrolítica, debilitando permanentemente las propiedades mecánicas. Para otros plásticos, el vapor atrapado produce espuma en el cabezal del troquel. Esto crea gránulos huecos, quebradizos y porosos que funcionan mal en las máquinas de moldeo por inyección y tienen un valor de mercado significativamente menor.
El control de la humedad requiere un enfoque de ingeniería de varios pasos. En primer lugar, los sistemas de presecado previos o las cortadoras compactadoras eliminan el agua superficial mediante calor por fricción. En segundo lugar, el cilindro del extrusor debe estar equipado con ventilación de vacío multizona. Las bombas de vacío de anillo líquido de alta capacidad extraen vapor y gases volátiles de la masa fundida antes de que el plástico llegue al cabezal de troquel. Esto garantiza un pellet final sólido y sin huecos.
La presión de fusión fluctúa debido a tres factores principales. En primer lugar, la densidad aparente inconsistente hace que el tornillo se llene de manera desigual, lo que provoca escasez de alimentación. En segundo lugar, los altos niveles de contaminación ciegan rápidamente las pantallas de filtración, lo que provoca que la presión se estanque y aumente aguas arriba. Finalmente, las velocidades de alimentación desiguales provenientes de sistemas de dosificación mal calibrados alteran el estado estable de la bomba de fusión, lo que resulta en lecturas erráticas de presión en la matriz.


