
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-05 Origen:Sitio


Si tiene una línea de compuestos, ya conoce el dolor de cabeza que suponen los puntos débiles, las imperfecciones superficiales y las propiedades mecánicas fluctuantes de sus productos finales. Estos defectos frustrantes generalmente se remontan a una única causa raíz durante la fase de composición. Esa causa es la mala dispersión del relleno. Cuando los polvos inorgánicos finos se agrupan, actúan como rocas abrasivas. Aceleran el desgaste de la maquinaria, bloquean las mallas filtrantes y, en última instancia, destruyen la integridad estructural de la matriz polimérica.
Los datos de mercado recientes destacan un cambio global masivo hacia formulaciones hiperrellenas. Impulsados por los costos volátiles de los petroquímicos vírgenes y los mandatos cada vez más estrictos de reducción de carbono, los fabricantes de plásticos están elevando las proporciones de relleno más que nunca. Ahora es común ver cargas de carbonato de calcio o talco que alcanzan entre el 75 y el 85 por ciento. Esto ya no es sólo una táctica de ahorro de costos. Se ha convertido en una base obligatoria para mantener la rentabilidad. Sin embargo, procesar estas proporciones extremas de relleno expone cada pequeña debilidad en su línea de extrusión, lo que hace que la tecnología de dispersión avanzada sea absolutamente crítica.
En el centro de este desafío de ingeniería se encuentra la extrusora de compuestos. En este desglose técnico, examinaremos exactamente cómo la mecánica de la extrusora dicta la mezcla en fusión. También analizaremos los parámetros de diseño específicos y los equipos posteriores necesarios para lograr una dispersión homogénea e impecable en cada ejecución.
Lograr una dispersión óptima del relleno requiere un control preciso sobre el corte mecánico y la energía térmica. Antes de analizar diseños de máquinas específicos, es necesario comprender las reglas básicas que rigen el proceso de fusión.
En los plásticos industriales, un masterbatch de relleno es una mezcla densamente concentrada de partículas inorgánicas suspendidas en una resina portadora como polietileno, polipropileno o poliestireno. Las plantas mezclan estos gránulos concentrados con polímeros vírgenes más adelante en el ciclo de fabricación. Esta estrategia reduce drásticamente los costos de materia prima y al mismo tiempo altera las propiedades físicas del producto final.
La industria depende en gran medida de materiales como carbonato de calcio, talco, sulfato de bario y dióxido de titanio. Cada polvo cumple una función estructural distinta. El talco aumenta significativamente la rigidez de los parachoques de los automóviles, mientras que el carbonato de calcio reduce drásticamente los costos de producción de sacos tejidos y películas sopladas. El obstáculo de la ingeniería surge de la física de estos polvos ultrafinos. Debido a que poseen una energía superficial increíblemente alta, las partículas se atraen naturalmente entre sí, uniéndose en grupos resistentes y duros como rocas conocidos como aglomerados.
La dispersión es la separación mecánica y la distribución uniforme de estas partículas individuales por todo el plástico derretido. Si su línea de compuestos carece de la fuerza de corte necesaria, esos grupos naturales sobreviven completamente intactos al proceso de extrusión.
En las fábricas, los grupos no dispersos son desastrosos. En las operaciones de película soplada, los operadores las llaman ojos de pez. Estos nódulos duros y visibles rasgan la delicada película de burbujas y arruinan la claridad óptica. En las piezas estructurales moldeadas por inyección, una mala dispersión crea graves concentradores de tensión que destruyen la resistencia al impacto. Además, estos grupos supervivientes ciegan rápidamente las pantallas de filtro de la extrusora. Esto provoca picos peligrosos en la presión de la masa fundida, obliga a realizar paradas obligatorias en la línea y provoca un desgaste abrasivo agresivo en los elementos del tornillo.
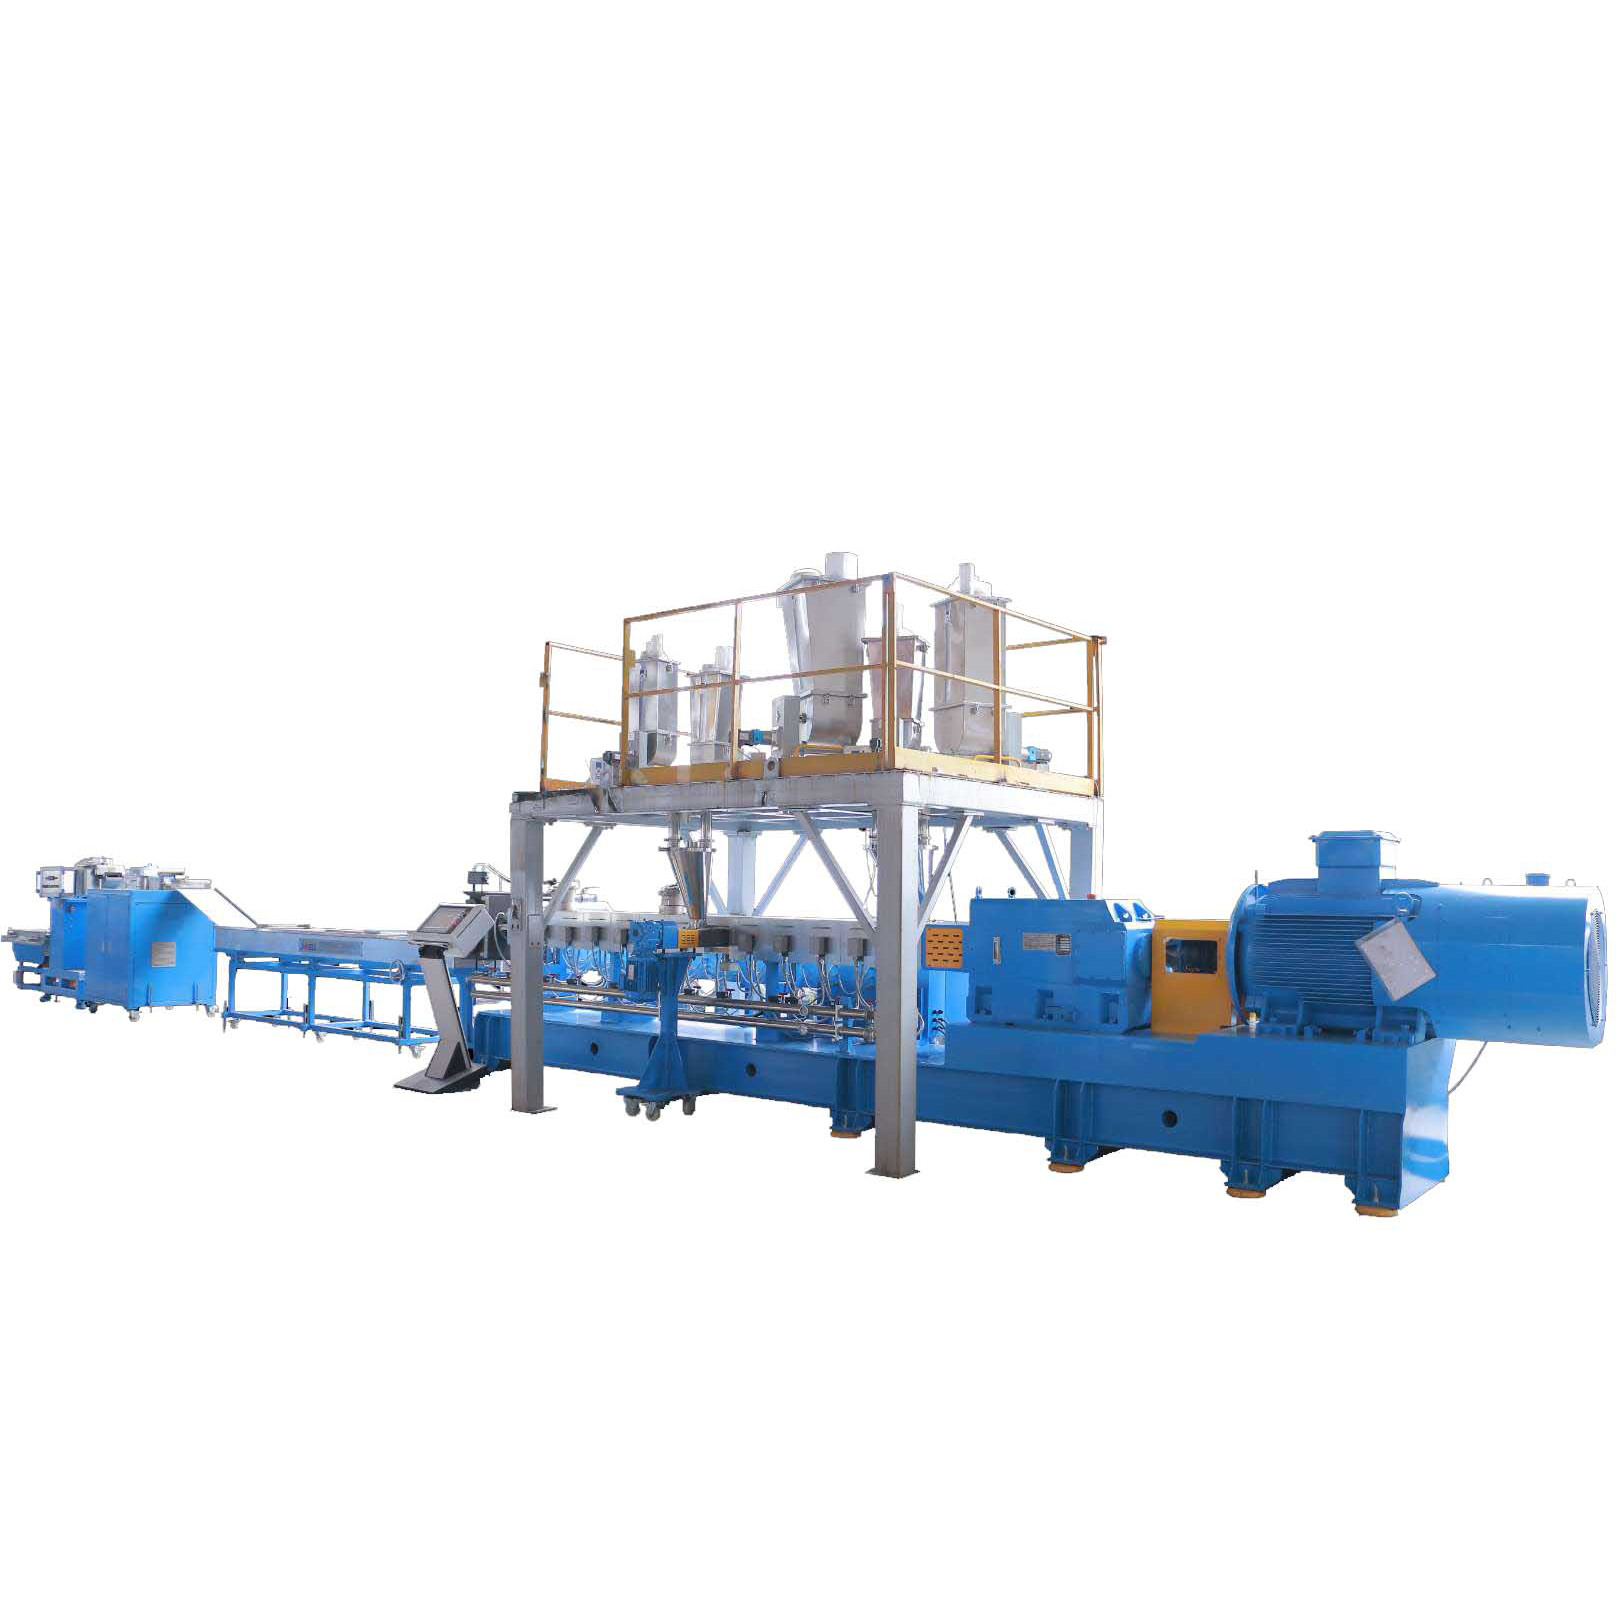
Cuando componga plásticos con mucho relleno, la elección de la maquinaria determina su tasa de fracaso o éxito. Las extrusoras de un solo tornillo funcionan bien para fusión y transporte básicos. Sin embargo, dependen casi por completo del flujo de arrastre. Simplemente no poseen el desplazamiento positivo o la acción de mezcla caótica necesaria para triturar polvos fuertemente unidos.
Las extrusoras de doble tornillo co-rotativas son el estándar obligatorio para la producción de masterbatch. El diseño entrelazado de los tornillos dobles obliga a una renovación continua de la superficie. Esta geometría especializada ofrece una mezcla distributiva para esparcir el polvo de manera uniforme, junto con una mezcla dispersiva agresiva para pulverizar físicamente los aglomerados.
| Tipo de extrusora | Mecanismo de mezcla | Intensidad de corte | Idoneidad para altas cargas de relleno |
|---|---|---|---|
| Un solo tornillo | Flujo de arrastre, enfoque distributivo | Bajo a Medio | Pobre. Alto riesgo de aglomeración y obstrucción del filtro. |
| Doble tornillo co-rotativo | Desplazamiento positivo, acción dispersiva caótica. | Extremadamente alto | Excelente. El estándar indiscutible de la industria. |
La física central de la dispersión se basa en el esfuerzo cortante mecánico. A medida que el plástico fundido y el polvo seco viajan por el cilindro calentado, los tornillos giratorios exprimen agresivamente la mezcla a través de espacios increíblemente estrechos. Esta acción genera un cizallamiento hidrodinámico masivo.
Para lograr una verdadera dispersión, esta tensión aplicada debe superar las fuerzas de Van der Waals que mantienen unidos los grupos de pólvora. Una vez que los grumos se separan, el sistema debe facilitar inmediatamente la humectación. La humectación es el proceso en el que la resina líquida viscosa fluye hacia los espacios microscópicos de las partículas recién separadas, cubriéndolas por completo. Si la resina no moja las partículas, simplemente se volverán a aglomerar en el momento en que salgan del cabezal del troquel.
La geometría interna del cilindro es completamente modular, lo que permite a los ingenieros construir el perfil de corte a medida. La relación longitud-diámetro dicta el tiempo total de residencia del material. Debido a que las fórmulas hiperllenas requieren períodos de procesamiento más largos para una fusión y humectación completas, las máquinas modernas de alto rendimiento, como la serie CJWH Twin-Screw, ofrecen relaciones L/D personalizables que van desde 32:1 hasta 64:1.
Los ejes de tornillo utilizan elementos modulares específicos. Los elementos de transporte cuentan con tramos profundos para hacer avanzar el material rápidamente. Los bloques de amasado son los caballos de batalla para la mezcla dispersiva. Al escalonar estos bloques en ángulos de 45, 60 o 90 grados, puede marcar con precisión la cantidad exacta de fuerza de corte y reflujo de material necesarios para su receta específica.
Gestionar la viscosidad del fundido es un acto de equilibrio constante. Si ajustas la temperatura del cañón demasiado baja, el polímero permanece rígido y muy viscoso. Esto genera una fricción peligrosa que puede romper las cadenas de polímero y degradar la resina. Por el contrario, si las temperaturas son demasiado altas, la masa fundida se vuelve acuosa. Una masa fundida acuosa no puede transferir la fuerza de corte cinético a los grumos de polvo, lo que produce una terrible dispersión.
Para evitar esto, las extrusoras industriales utilizan controladores de temperatura PID multizona combinados con sistemas de refrigeración por agua de circuito cerrado. Esto permite a los operadores crear un perfil térmico altamente específico. El polímero permanece lo suficientemente espeso como para triturar grumos en las zonas de amasado sin sufrir degradación térmica.
Los polvos inorgánicos absorben naturalmente la humedad del aire de la fábrica. Además, el proceso de mezcla en seco atrapa grandes volúmenes de aire ambiental dentro del polvo. Si no se extraen estos gases volátiles durante la extrusión, se expandirán violentamente a medida que el plástico salga del molde, creando huecos microscópicos y espuma en los gránulos finales.
Las líneas de composición avanzadas incorporan zonas agresivas de ventilación al vacío ubicadas justo después de las secciones de mezcla primarias. Al generar un vacío profundo en la mezcla fundida, el sistema elimina el aire atrapado, la humedad y los gases de bajo peso molecular. Esto densifica la masa fundida y mejora enormemente la adhesión química entre el polvo y el plástico.
En realidad, la dispersión perfecta comienza antes de que las materias primas entren en el cilindro del extrusor. Una causa importante, a menudo ignorada, de una mala mezcla es la segregación del material dentro de la tolva de alimentación. Los gránulos de resina plástica son grandes y pesados. Por el contrario, los polvos como el carbonato de calcio son increíblemente finos y ligeros.
Si mezcla previamente estos materiales contrastantes y los vierte en una tolva básica, las vibraciones de la máquina harán que los gránulos pesados se hundan mientras que el polvo liviano flota hacia la superficie. Luego, la extrusora recibe proporciones tremendamente oscilantes de plástico a polvo. En estas condiciones, una dispersión constante es matemáticamente imposible.
Para eliminar esta variable, las modernas instalaciones de composición abandonan el mezclado manual y las tolvas volumétricas. En cambio, integran un sistema de alimentación totalmente automático para garantizar la estabilidad.
Los alimentadores gravimétricos por pérdida de peso pesan continuamente el material a medida que se descarga en la máquina. Utilizando células de carga sensibles y algoritmos de control de alta velocidad, estos sistemas ajustan la velocidad del sinfín en tiempo real. Esto garantiza que la proporción exacta y formulada matemáticamente de resina, polvo y aditivos líquidos caiga directamente en la garganta de alimentación, estableciendo una línea de base impecable para el proceso de mezcla.
Incluso en líneas de alta gama, los operadores enfrentan ocasionalmente fallas de dispersión. Cuando se produce grumos, generalmente indica una falta de cizallamiento, un perfil de temperatura deficiente o falta de modificadores químicos.
Su primer paso es el ajuste mecánico. Aumentar las RPM del motor principal eleva la velocidad de corte, proporcionando más energía cinética para romper los grumos rebeldes. Si los ajustes mecánicos no resuelven el problema, debes observar la química. La adición de agentes de acoplamiento como silanos o titanatos altera la energía superficial del polvo. Esta modificación química hace que el polvo inorgánico sea altamente compatible con el plástico orgánico, reduciendo drásticamente su tendencia natural a aglomerarse.
La baba del troquel aparece como un anillo de material degradado y con costra que se acumula alrededor del troquel de extrusión. Consiste en fracciones de polímero separadas y partículas de polvo sin recubrimiento que se exprimen bajo alta presión. Con el tiempo, esta corteza se desprende y contamina los gránulos terminados.
La fractura por fusión aparece como una textura áspera, parecida a la piel de un tiburón, en el material extruido. Esto sucede cuando el esfuerzo cortante en la pared del troquel excede violentamente los límites físicos de la masa fundida. Para solucionar estos problemas, intente aumentar gradualmente la temperatura en el cabezal del troquel. Esto reduce la viscosidad de la capa límite y reduce la fricción. Además, verifique que su sistema de vacío esté ejerciendo la presión máxima, ya que los gases atrapados a menudo desencadenan las oscilaciones de presión que causan la separación del material.
El trabajo de composición no finaliza sólo porque una masa fundida homogénea sale de la placa de matriz. Debe preservar estrictamente la integridad física de esa dispersión mediante un enfriamiento rápido y un corte preciso. Esta entrega crítica depende completamente del rendimiento de su máquina peletizadora de plástico..
Si el termofusible se enfría demasiado lentamente, la matriz polimérica cristaliza de manera desigual. Esto crea tensiones internas que pueden arruinar la calidad de la dispersión. Si las palas giratorias están desafiladas o desalineadas, generan enormes cantidades de polvo y pellets irregulares. Estos defectos físicos provocarán importantes cuellos de botella en la alimentación cuando su cliente intente procesar el masterbatch en sus máquinas de moldeo por inyección.
Los masterbatches hiperrellenos se comportan de manera muy diferente a los plásticos vírgenes. Debido a que contienen tanto polvo de roca, poseen una resistencia al fundido muy baja y son extremadamente frágiles. Las líneas de peletización de hebras estándar, que tiran largos fideos de plástico a través de un recipiente con agua, son terribles para estas fórmulas. Las pesadas hebras se rompen constantemente, provocando interminables paradas de producción.
Para aplicaciones con alto contenido de relleno, la peletización por anillo de agua y bajo el agua son las únicas opciones lógicas. Estos sistemas cortan la masa fundida inmediatamente en la cara calentada del troquel antes de que pueda solidificarse y formar una hebra frágil. La cámara de corte enfría instantáneamente el material en agua, manejando fácilmente recetas quebradizas mientras produce gránulos esféricos perfectamente uniformes.
Al evaluar maquinaria nueva para actualizar una línea heredada, los gerentes de planta deben priorizar la resistencia al desgaste metalúrgico. Los polvos como el dióxido de titanio y el sulfato de bario son muy abrasivos. Empujar grandes volúmenes de estos materiales destruirá rápidamente los barriles de acero nitrurado estándar. Una vez que se amplía el espacio libre entre el tornillo y la pared del cañón, instantáneamente pierde su fuerza de corte y sus tanques de calidad de dispersión.
Busque extrusoras construidas con revestimientos bimetálicos y elementos de tornillo de acero para herramientas PM-HIP. Estas aleaciones avanzadas soportan un desgaste abrasivo severo. Además, asegúrese de que la máquina utilice una interfaz PLC moderna. El monitoreo en tiempo real del torque de la caja de engranajes, la presión de fusión y las temperaturas de la zona es fundamental para prevenir fallas catastróficas.
La compra de una línea avanzada de granulación de plástico industrial es un gasto de capital importante, pero el período de recuperación es excepcionalmente rápido. Las máquinas heredadas producen altas tasas de desechos y exigen tiempos de inactividad constantes para cambios de pantalla y limpieza de tornillos.
Al instalar un sistema de doble tornillo de alto torque equipado con dosificación gravimétrica y troquelado, se eliminan los cuellos de botella operativos. Más importante aún, lograr una dispersión perfecta le permite aumentar de forma segura los porcentajes de relleno baratos sin destruir la resistencia mecánica del plástico. Producir un masterbatch premium con un costo de materia prima significativamente menor le brinda la ventaja para dominar mercados competitivos como los de embalajes flexibles y componentes automotrices.
Dominar la dispersión del relleno requiere un equilibrio delicado y continuo de energía cinética, control térmico y dosificación precisa del material. Su extrusora de compuestos es el corazón de toda esta operación. Si carece del torque, la geometría o la resistencia al desgaste para soportar cargas extremas de relleno, su producto final siempre se verá afectado.
Tómese el tiempo para auditar su línea de extrusión actual. Identifique dónde está perdiendo fuerza de corte o experimentando inconsistencias en la alimentación. Al actualizar su maquinaria de composición principal y sus sistemas de corte posteriores, reducirá drásticamente las tasas de desperdicio y elevará la calidad de su producto. Si está listo para optimizar su fábrica, revise sus necesidades de formulación exactas y combínelas con equipos de extrusión de alta resistencia diseñados para la tarea.
Para formulaciones con alto contenido de relleno, generalmente se recomienda una relación L/D entre 40:1 y 52:1. Las formulaciones que superan el 80 por ciento de relleno pueden incluso utilizar proporciones de hasta 64:1. Estos barriles más largos proporcionan el tiempo de residencia prolongado necesario para fundir completamente la resina portadora, aplicar suficiente cizalla dispersiva para romper los aglomerados y humedecer completamente la superficie masiva de los polvos inorgánicos.
La humedad es muy perjudicial para el proceso de composición. Los polvos inorgánicos son naturalmente higroscópicos. Si la humedad ingresa al cilindro del extrusor, se convierte en vapor a alta presión. Este vapor interfiere con el proceso de humectación, impidiendo que el polímero se adhiera al polvo. También provoca una intensa formación de espuma y huecos cuando la masa fundida sale del troquel. El uso de zonas de ventilación de alto vacío y materiales de presecado son pasos esenciales para combatir esto.
Se desaconseja el procesamiento de masterbatches de relleno de alta concentración en una máquina de un solo tornillo. Los sistemas de un solo tornillo dependen del flujo de arrastre y carecen de la mezcla dispersiva intensiva necesaria para triturar aglomerados de polvo densos. Usar uno resultará en una dispersión terrible, obstrucción constante del filtro y gránulos quebradizos. Las extrusoras co-rotativas de doble tornillo son el estándar obligatorio para esta aplicación.
Los dosificadores gravimétricos por pérdida de peso garantizan una dosificación continua y muy precisa de las materias primas. En las configuraciones manuales, los pellets de plástico pesados y los polvos ligeros se separan debido a las vibraciones de fábrica, lo que provoca proporciones inconsistentes que ingresan al cañón. Los sistemas automatizados pesan el material en tiempo real y ajustan el sinfín de alimentación al instante, eliminando el error humano y garantizando una composición química uniforme.
Los sistemas de peletización por anillo de agua o bajo el agua son las opciones más efectivas para cargas superiores al 70 por ciento. Las masas fundidas con alto contenido de relleno son increíblemente frágiles y tienen una baja resistencia a la fusión. Los peletizadores de hebras tradicionales harán que las hebras de plástico se rompan constantemente durante el enfriamiento, deteniendo la producción. Los sistemas de corte por troquel cortan el material inmediatamente después de la salida, manejan fácilmente fórmulas quebradizas y producen gránulos limpios y redondos.
La industria se basa en dos pruebas principales. La prueba de película soplada implica extruir una muestra en una película delgada y contar visualmente los aglomerados sin mezclar por metro cuadrado. La prueba del valor de presión del filtro mide la rapidez con la que los polvos no dispersos obstruyen una malla microscópica estandarizada dentro de una extrusora de laboratorio. Una lectura de presión baja y estable indica una excelente dispersión.
¿Listo para actualizar su línea de compuestos? Deje de permitir que la mala dispersión afecte sus márgenes de beneficio. Visite Jwell Recycling hoy para explorar extrusoras de doble tornillo de alto torque, sistemas de alimentación gravimétrica y máquinas peletizadoras avanzadas diseñadas específicamente para la producción de masterbatch hiperllenos.


