
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-24 Origen:Sitio


¿La mala calidad del pellet está perjudicando sus ganancias de reciclaje? En la economía circular altamente competitiva de hoy, la demanda de plásticos reciclados de primera calidad está aumentando. Sin embargo, el plástico degradado, húmedo o de tamaño inconsistente arruina las aplicaciones de fabricación de alta gama. Esto hace que lotes enteros sean casi inútiles para los compradores intermedios.
El corazón de cualquier operación de recuperación exitosa reside en su proceso de extrusión. Específicamente, una extrusora de plástico de un solo tornillo bien diseñada sirve como el mejor guardián de la excelencia del producto. Dicta directamente la densidad, pureza e integridad estructural del resultado final. En esta guía completa, exploraremos el diseño de máquinas, la optimización de materiales y los pasos prácticos para la solución de problemas. Estos conocimientos de ingeniería ayudarán a los administradores de instalaciones a elevar sus estándares de producción y maximizar el retorno de la inversión.
Si se observa el panorama manufacturero más amplio, el impulso global hacia el reciclaje de circuito cerrado está remodelando radicalmente los estándares de la industria. Las principales marcas de consumo exigen estrictamente porcentajes más altos de contenido reciclado posconsumo en sus envases. Debido a esto, la tolerancia del mercado hacia los pellets degradados y fuera de especificaciones ha desaparecido por completo. Para seguir siendo competitivos, los recicladores ahora deben producir resina de calidad casi virgen. Esta demanda impulsa una rápida evolución en la tecnología de extrusión, lo que empuja a los fabricantes de equipos a integrar sensores más inteligentes, una desgasificación al vacío más profunda y perfiles de corte más suaves para preservar la integridad del polímero.
Para evaluar el calibre de la resina reciclada, los operadores primero deben diseccionar el núcleo mecánico de la operación. La extrusora de un solo tornillo funciona como el centro energético principal de la instalación. Su propósito fundamental es sencillo pero muy complejo en su ejecución. Acepta desechos de plástico sólido, aplica calor controlado junto con un corte mecánico para crear una masa fundida de polímero homogénea y bombea ese líquido viscoso a través de una matriz para formar gránulos uniformes.
Cuando estás en el suelo de la fábrica, el funcionamiento del tornillo se divide en tres zonas funcionales distintas. Primero, la zona de alimentación captura el plástico sólido y crudo de la tolva y lo transporta hacia adelante. Aquí, la profundidad del canal es profunda para adaptarse a la densidad aparente rígida o esponjosa del material entrante. A continuación, la zona de compresión disminuye gradualmente en profundidad. Esta geometría comprime con fuerza el plástico, expulsando el aire atrapado y empujando el material contra las paredes calentadas del barril. La fricción mecánica generada aquí impulsa la mayor parte del proceso de fusión. Finalmente, la zona de medición homogeneiza la masa fundida, garantiza un perfil de temperatura uniforme y genera la presión hidráulica necesaria para empujar el plástico a través de la pantalla de filtración.
La tecnología de un solo tornillo sigue siendo el estándar indiscutible de la industria para el reciclaje posconsumo y posindustrial. En comparación con métodos alternativos, ofrece un equilibrio excepcionalmente favorable entre rentabilidad, simplicidad operativa y sólida capacidad de bombeo. La integración de una de alta calidad máquina peletizadora de plástico en su flujo de trabajo sirve como puente fundamental entre las fases iniciales de lavado y la etapa final de corte. En última instancia, esta maquinaria dicta las propiedades químicas de su producto final.
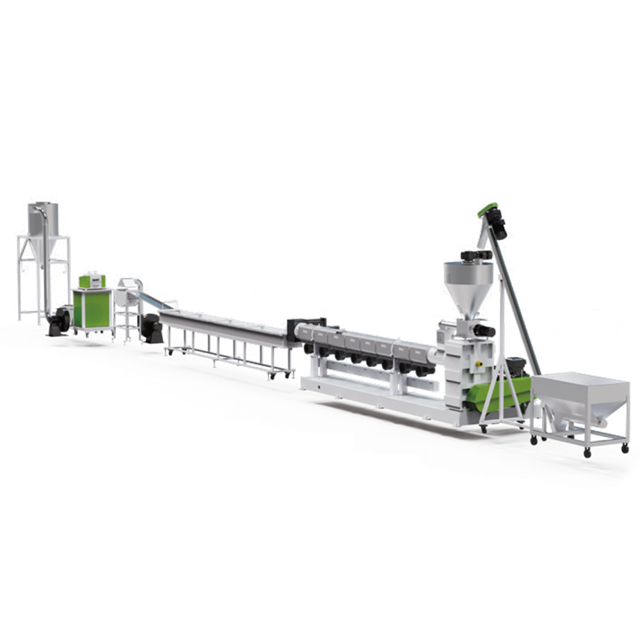
Las especificaciones técnicas de sus equipos de extrusión dejan una huella imborrable en el pellet reciclado final. A continuación se detallan las principales funciones mecánicas a través de las cuales esta maquinaria influye en la calidad del producto.
La relación longitud-diámetro es una especificación crítica que determina cuánto tiempo permanece el plástico dentro del barril calentado. Los ingenieros se refieren a esto como tiempo de residencia. Para aplicaciones de reciclaje modernas que procesan escamas rígidas, una relación longitud-diámetro de 36 es generalmente estándar. Una proporción óptima garantiza que el polímero tenga tiempo suficiente para fundirse por completo sin sufrir una degradación térmica. Si un tornillo es demasiado corto, los operadores notarán que salen del troquel partículas no fundidas, a menudo denominadas geles. Esto compromete gravemente la integridad estructural del gránulo final. Por el contrario, la geometría del tornillo meticulosamente diseñada garantiza una fusión uniforme, lo que produce gránulos con densidad y resistencia a la tracción constantes.
Los polímeros son notoriamente sensibles al calor excesivo y al cizallamiento mecánico. A medida que el tornillo giratorio roza el cañón, genera una fricción significativa, conocida como disipación viscosa. Si esta tensión de corte aumenta demasiado, corta violentamente las cadenas de polímero. Esta reducción del peso molecular altera el índice de flujo de fusión, lo que da como resultado gránulos quebradizos que fallan durante los procesos de moldeo por inyección posteriores. Por lo tanto, se requieren sistemas precisos de calentamiento y enfriamiento del barril para mantener una ventana de procesamiento estable. Las máquinas de alta gama utilizan barriles bimetálicos y controladores de temperatura automatizados para evitar el sobrecalentamiento.
Los plásticos posconsumo frecuentemente albergan humedad residual, contaminantes superficiales y compuestos orgánicos volátiles de tintas o adhesivos heredados. A medida que el plástico se derrite, estas impurezas se vaporizan formando gases en expansión. Las extrusoras premium están equipadas con zonas de desgasificación al vacío simples o dobles ubicadas estratégicamente en la mitad del barril. Estos respiraderos extraen activamente los gases atrapados antes de que la masa fundida llegue al cabezal del troquel. Si no se eliminan estos volátiles, se produce espuma, burbujas y cavidades huecas dentro de los gránulos, lo que degrada instantáneamente su valor de mercado.
Antes de cortar limpiamente el plástico fundido en gránulos, se debe filtrar para eliminar contaminantes sólidos como papel, madera o plásticos extraños no derretidos. La extrusora es la única responsable de generar la intensa presión hidráulica necesaria para empujar la masa fundida altamente viscosa a través de un cambiador de tamiz. Un único tornillo bien diseñado proporciona una acción de bombeo constante y sin pulsaciones. Esta presión constante evita caídas repentinas en la producción durante los cambios de pantalla, lo que garantiza una filtración continua y de alta eficiencia.
La etapa final de la extrusora determina las dimensiones físicas del producto reciclado. La producción constante generada por la zona de medición alimenta directamente el sistema de peletización, ya sea una configuración de anillo de agua, de hilo o bajo el agua. La presión constante de la masa fundida garantiza que el material fluya uniformemente a través de cada microagujero de la placa de matriz. Esta uniformidad evita la creación de finos parecidos a polvo o grumos de gran tamaño, lo que produce gránulos estéticamente agradables y de tamaño uniforme que prefieren los fabricantes posteriores.
No todos los plásticos se comportan de manera idéntica bajo calor y presión intensos. La configuración interna de la maquinaria debe adaptarse íntimamente a las propiedades térmicas y reológicas específicas del polímero objetivo.
Las poliolefinas, específicamente el polipropileno y el polietileno, dominan el flujo de residuos de envases. Abarcan desde contenedores rígidos hasta películas agrícolas flexibles. El principal obstáculo en el procesamiento de estos materiales en la fábrica es el manejo de sus densidades aparentes altamente variables. Por ejemplo, los restos esponjosos de película de polietileno se alimentan de manera errática en comparación con las cajas de baterías rígidas de polipropileno, pesadas y aplastadas. Para solucionar este problema, la utilización de una dedicada línea de peletización de PP PE garantiza una producción estable. Los sistemas avanzados cuentan con diámetros de tornillo que varían de 100 a 160 milímetros y capacidades de producción de hasta 1200 kilogramos por hora. Las zonas de alimentación y los perfiles de los tornillos están mecanizados específicamente para manejar estas variaciones de densidad. Esta integración especializada proporciona un alto rendimiento sin cortar demasiado el delicado material.
El tereftalato de polietileno presenta obstáculos de recuperación únicos. Debido a que es altamente higroscópico, la absorción de humedad es inevitable. Si este material se extruye mientras está húmedo, sufre una rápida degradación hidrolítica, lo que provoca una grave caída de la viscosidad intrínseca. La resina de baja viscosidad intrínseca se vuelve extremadamente quebradiza y es inútil para aplicaciones de alta resistencia como el reciclaje de botella a botella. Para mantener una calidad superior, los administradores de las instalaciones confían en una línea de peletización de un solo tornillo de PET especializada . Estos sistemas avanzados están diseñados con configuraciones de desgasificación de vacío profundo capaces de generar niveles de vacío extremos. Extraen la humedad directamente de la fase fundida, manteniendo la viscosidad intrínseca por debajo de 0,03 decilitros por gramo y mitigando por completo la necesidad de un presecado que consume mucha energía.
Al evaluar equipos para una línea de granulación de plástico , los administradores de instalaciones frecuentemente debaten entre tecnologías de tornillo simple y doble. Ambos tienen funciones distintas, pero su impacto en la calidad del pellet reciclado difiere drásticamente según la aplicación.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Aplicación primaria | Reciclaje posconsumo y posindustrial | Mezcla de compuestos y aditivos |
| Perfil de corte | Moderado y gentil | Alto e intenso |
| Generación de presión | Excelente para filtración fina | Más bajo, a menudo requiere una bomba de engranajes de fusión |
| Riesgo de degradación del polímero | Bajo | Alto para plásticos ya procesados |
| Costo de mantenimiento | Bajo a moderado | Alto debido a cajas de cambios complejas |
Las extrusoras de doble tornillo destacan en la composición, mezcla de aditivos y manipulación de materiales múltiples altamente sensibles al calor o complejos debido a su intenso perfil de corte. Sin embargo, este alto cizallamiento puede ser perjudicial para los plásticos posconsumo ya procesados, con el riesgo de una mayor degradación de la cadena polimérica. Por el contrario, para el reciclaje estándar, donde el objetivo principal es convertir las escamas lavadas nuevamente en resina pura de alta densidad, una extrusora de un solo tornillo bien optimizada proporciona el equilibrio más lógico. Genera la alta presión necesaria para una filtración fina mientras mantiene un perfil de corte moderado que preserva las propiedades mecánicas originales del polímero.
Incluso con maquinaria de primera calidad, los operadores ocasionalmente encuentran desviaciones de calidad en la fábrica. Cuando un operador escucha el silbido revelador de la humedad atrapada o ve un resultado descolorido, el diagnóstico rápido es esencial para salvar el lote.
Este defecto casi siempre es causado por una extracción inadecuada de gas o una humedad excesiva en el material de alimentación. La solución inmediata es inspeccionar el sistema de desgasificación al vacío. Los operadores deben asegurarse de que la bomba de vacío esté generando la presión negativa correcta, generalmente por debajo de 0,08 MPa negativos. Además, revise el puerto de ventilación para detectar obstrucciones causadas por la acumulación de polímero. También podría considerar aumentar ligeramente la temperatura en la zona de transición para que la humedad se vaporice por completo antes de llegar al respiradero.
Los gránulos descoloridos indican degradación térmica. Esto generalmente se debe a que el material cuelga en las esquinas muertas del tornillo o a que las temperaturas generales de procesamiento se establecen demasiado altas. Para resolver esto, reduzca el perfil de temperatura en todo el barril, particularmente en la zona de medición. Si el problema persiste, es posible que sea necesario retirar físicamente el tornillo y limpiarlo manualmente para eliminar la acumulación de polímero carbonizado. Además, verifique que el cambiador de pantalla no esté muy restringido. Una pantalla obstruida induce una contrapresión excesiva y un calor cortante peligroso.
Cuando la extrusora experimenta fluctuaciones en la producción, conocidas como aumentos repentinos, la máquina corta gránulos desiguales. Esto suele deberse a una alimentación inconsistente, a puentes de material en la tolva o a un desgaste severo del tornillo. Los operadores deben estabilizar la velocidad de alimentación ajustando el compactador de tolva o el alimentador forzado. Mire el transductor de presión de fusión. Si muestra fluctuaciones bruscas a pesar de una alimentación constante, las aletas del tornillo en la zona de dosificación pueden estar desgastadas y requerir una renovación inmediata.
Para seguir siendo competitivo en este mercado de apriete, seleccionar el equipo de extrusión correcto requiere una evaluación rigurosa de sus realidades operativas específicas. Evite la maquinaria disponible en el mercado y de talla única.
Primero, analice el material de destino. El estado físico de la entrada dicta el diseño de la máquina. El triturado rígido requiere una tolva estándar, mientras que los desechos de película de baja densidad aparente necesitan un cortador-compactador integrado directamente en el sistema para garantizar una alimentación continua. En segundo lugar, defina con precisión sus requisitos de capacidad de producción. Haga coincidir el tamaño del motor y el diámetro del tornillo con los objetivos de rendimiento de sus instalaciones. Sobredimensionar el equipo para un volumen pequeño provoca un tiempo de residencia excesivo y quema de material. Por el contrario, un tamaño insuficiente provoca una rápida fatiga mecánica y frecuentes averías.
Finalmente, priorice la personalización. Trabaje con fabricantes que diseñan la profundidad del tramo del tornillo y la relación de compresión en función de la reología exacta del material reciclado que desea procesar. La geometría personalizada es el método más confiable para garantizar la calidad del pellet y la estabilidad operativa a largo plazo.
Su función principal es fundir, homogeneizar, desgasificar y bombear hojuelas o desechos de plástico reciclado a través de una pantalla de filtración y un cabezal de troquel para formar gránulos uniformes y reutilizables.
Sí, siempre que la máquina esté equipada con zonas de desgasificación al vacío simples o dobles de alta eficiencia. Estos respiraderos extraen activamente la humedad y los gases volátiles del material durante la fase de fusión, evitando que se formen gránulos huecos o quebradizos.
Las paletas de tornillo desgastadas reducen la eficiencia de bombeo de la máquina y provocan una presión de fusión inconsistente, lo que se conoce como aumento repentino. Esto conduce a una caída en la calidad de la mezcla, un menor rendimiento y, en última instancia, gránulos desiguales y mal formados.
Absolutamente. Si bien ambos utilizan extrusión de un solo tornillo, el tereftalato de polietileno requiere geometrías de tornillo específicas de bajo cizallamiento y sistemas de vacío mucho más profundos para evitar la pérdida de viscosidad intrínseca. Por el contrario, las líneas de poliolefina se centran en gran medida en zonas de alimentación especializadas para manejar densidades aparentes drásticamente diferentes, como películas esponjosas versus plásticos rígidos.
La fragilidad suele ser causada por degradación térmica cuando la temperatura de procesamiento es demasiado alta o el tiempo de residencia es demasiado largo. También puede ser causado por humedad atrapada que sufre hidrólisis dentro del barril. Ambos escenarios rompen las cadenas de polímeros, arruinando la integridad estructural del material.
La temperatura de procesamiento ideal varía según el grado específico de polietileno, pero generalmente oscila entre 160 y 220 grados Celsius. Mantener un perfil de temperatura preciso evita la degradación térmica y al mismo tiempo garantiza una fusión suave y homogénea.
El exceso de humedad se vaporiza rápidamente dentro del barril calentado, creando vapor que interrumpe el flujo de fusión. Si no se ventila adecuadamente a través de un sistema de desgasificación al vacío, este vapor forma huecos y burbujas dentro de los gránulos finales, comprometiendo gravemente su densidad y resistencia mecánica.
En última instancia, la calidad del plástico reciclado está indisolublemente ligada al diseño, operación y mantenimiento del equipo de extrusión. Al invertir en ventilación avanzada, control preciso de la temperatura y perfiles de tornillo personalizados, las instalaciones de reciclaje pueden producir pellets de primera calidad que alcanzan precios de mercado de primer nivel. ¿Listo para mejorar la producción de sus instalaciones y eliminar los defectos de los pellets? Evalúe su flujo de materiales actual y explore equipos de alto rendimiento adaptados a sus necesidades específicas. Visite Jwell Recycling para encontrar la tecnología de extrusión exacta que maximizará su eficiencia de producción y rentabilidad hoy.


