
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-15 Origen:Sitio


Tirar desechos plásticos húmedos directamente a una extrusora es una forma garantizada de arruinar su producción. Un problema persistente en las fábricas es la peligrosa idea errónea de que todos los plásticos absorben la humedad exactamente de la misma manera. Depender de un enfoque de secado estándar y único hará inevitablemente que falle toda su línea de producción. ¿El resultado? Energía eléctrica desperdiciada, degradación mecánica severa y lotes totalmente rechazados.
En esta guía de ingeniería, analizaremos las distintas características de humedad de varios polímeros. Al comprender la ciencia de los materiales subyacente, aprenderá exactamente cómo combinar sus resinas específicas con las tecnologías de secado adecuadas. Esta precisión es la única manera de garantizar una extrusión impecable y una producción de pellets de alta calidad.
En el ámbito del procesamiento de polímeros, el control de la humedad es posiblemente la variable más importante que afecta la calidad del producto final. No extraer adecuadamente el agua de las resinas plásticas antes de que entren en la fase de extrusión desencadena una cascada de fallas mecánicas, químicas y visuales. Estas fallas pueden arruinar fácilmente la producción de un turno completo.
Cuando los gránulos de plástico húmedos ingresan al cilindro calentado de una extrusora, la temperatura circundante excede rápidamente el punto de ebullición del agua. En consecuencia, cualquier humedad residual atrapada en la superficie o en el interior del pellet se convierte instantáneamente en vapor. El agua se expande hasta aproximadamente 1.700 veces su volumen original cuando se convierte de líquido a gas. Esta violenta expansión crea fluctuaciones de presión severas e impredecibles dentro del cilindro de extrusión.
Para el operador de la máquina, este vapor atrapado se manifiesta como defectos visuales y estructurales distintos. Con frecuencia observará marcas de separación, comúnmente conocidas en la industria como rayas plateadas. Las burbujas internas, los huecos en la superficie y un acabado superficial general áspero y poroso también son indicadores estándar de material húmedo. Estos defectos comprometen gravemente la estabilidad dimensional del perfil extruido.
Más allá de los meros defectos cosméticos, la humedad provoca graves daños químicos a ciertos polímeros mediante un proceso destructivo conocido como hidrólisis. Esta reacción química ocurre cuando las moléculas de agua interactúan con cadenas de polímeros en condiciones de alto calor y cizallamiento. El agua rompe eficazmente los enlaces moleculares, reduciendo drásticamente el peso molecular total del material.
Introducir material cargado de humedad y preparado incorrectamente en una máquina granuladora de plástico altera permanentemente las propiedades físicas del plástico. Los gránulos reciclados resultantes sufrirán una resistencia a la tracción drásticamente reducida, una menor resistencia al impacto y una fragilidad extrema. A diferencia de los defectos superficiales que podrían volver a fundirse, la hidrólisis es una degradación química permanente. Una vez que esas cadenas de polímeros se rompen en la fase fundida, la integridad mecánica del plástico se pierde para siempre.
Para implementar una estrategia de secado eficaz y energéticamente eficiente, los operadores primero deben comprender cómo interactúan los distintos polímeros con la humedad ambiental. Los plásticos se clasifican en términos generales en dos grupos principales según su afinidad molecular por el agua.
Los polímeros no higroscópicos poseen una estructura molecular densa que simplemente no atrae ni absorbe agua en el núcleo del gránulo. En cambio, la humedad sólo se acumula en el exterior. Esto suele ocurrir como resultado de la condensación ambiental. Por ejemplo, el material frío que se lleva a un ambiente de fábrica cálido y húmedo sudará inmediatamente.
Ejemplos comunes de plásticos no higroscópicos incluyen polietileno, polipropileno, poliestireno y cloruro de polivinilo. Los requisitos de preparación para estos materiales son sorprendentemente mínimos. Debido a que la humedad es estrictamente superficial, los operadores simplemente necesitan pasar aire ambiente cálido sobre el material para evaporar la condensación de la superficie antes de la extrusión.
En marcado contraste, los polímeros higroscópicos tienen una fuerte afinidad molecular por el agua. Su estructura se parece notablemente a una esponja microscópica. Extraen activamente la humedad ambiental del aire circundante y la atrapan profundamente en el núcleo del pellet.
Los plásticos higroscópicos más conocidos incluyen tereftalato de polietileno, nailon, policarbonato, acrilonitrilo butadieno estireno y ácido poliláctico. Extraer agua de estos materiales es muy exigente. El calor superficial por sí solo es completamente insuficiente. Los operadores deben implementar equipos auxiliares especializados que creen un ambiente localizado de aire extremadamente seco con un punto de rocío notablemente bajo. Alternativamente, los sistemas de vacío profundo pueden extraer físicamente la humedad de la estructura molecular interna.
Si analizamos el panorama manufacturero más amplio, el sector del reciclaje de plásticos está experimentando actualmente un cambio masivo impulsado por mandatos de sostenibilidad global. Los propietarios de marcas exigen mayores porcentajes de resinas recicladas posconsumo en sus envases. En consecuencia, la tolerancia a la degradación inducida por la humedad ha desaparecido. Los analistas de la industria notan una rápida transición desde los sistemas básicos de aire caliente hacia tecnologías desecantes y de secado por infrarrojos altamente avanzadas y energéticamente eficientes. Los procesadores ahora se dan cuenta de que cumplir con estándares de calidad estrictos y similares a los vírgenes para materiales reciclados es químicamente imposible sin dominar la extracción de humedad interna.
Seleccionar la tecnología de secado correcta requiere hacer coincidir cuidadosamente el mecanismo de acción del equipo con las características de humedad específicas del polímero. La industria moderna del reciclaje de plásticos depende en gran medida de cuatro tecnologías de secado primarias.
Los secadores de aire caliente, que funcionan según un principio convectivo muy sencillo, aspiran aire ambiente de la fábrica, lo calientan a una temperatura objetivo específica y lo soplan continuamente a través de una tolva llena de gránulos de plástico. El aire caliente absorbe el agua superficial y expulsa el aire húmedo a la atmósfera. Son muy eficientes energéticamente y asequibles para materiales no higroscópicos. Sin embargo, son completamente ineficaces para eliminar la humedad interna profundamente atrapada.
Los secadores desecantes sirven como estándar de oro para el procesamiento de plásticos de ingeniería. En lugar de depender del aire ambiente de la fábrica, estos sistemas utilizan un sofisticado proceso de circuito cerrado. El aire se fuerza a través de lechos desecantes que contienen gel de sílice o tamices moleculares sintéticos. Esto elimina la humedad del aire, creando un ambiente ultraseco con un punto de rocío que ronda los 40 grados Celsius negativos. Este aire agresivamente seco luego se calienta y circula a través de la tolva de material, generando un déficit de presión de vapor que literalmente extrae la humedad interna de los gránulos de plástico.
Además, los secadores de vacío aprovechan la física de la presión atmosférica para eliminar el agua rápidamente. Al colocar los gránulos de plástico en una cámara sellada de alta resistencia y hacer un vacío profundo, el punto de ebullición del agua se reduce drásticamente. Este fenómeno físico permite que la humedad interna se convierta en vapor y se extraiga a temperaturas mucho más bajas que los métodos convectivos tradicionales. Esto es ideal para materiales sensibles al calor que podrían degradarse térmicamente en una tolva desecante estándar.
Los secadores de infrarrojos utilizan longitudes de onda específicas de radiación electromagnética para calentar directamente el núcleo de la bolita de plástico. Esto evita la necesidad de transferencia de calor por convección desde el aire circundante. La transferencia directa de energía hace que la humedad dentro del pellet se evapore rápidamente y al mismo tiempo cristalice la capa exterior del material. El secado por infrarrojos se destaca especialmente por su eficacia en el procesamiento de PET amorfo, ya que la rápida cristalización evita que el material se vuelva pegajoso durante la fase de calentamiento.
Aplicar una metodología de secado incorrecta a un polímero dará como resultado una eliminación incompleta de la humedad o un desperdicio de cantidades masivas de energía eléctrica. Aquí hay una guía práctica de ingeniería sobre cómo los operadores deben combinar métodos con clases de materiales específicas.
Para plásticos básicos como el polietileno y el polipropileno, el secado con aire caliente es la combinación perfecta. Debido a que estos materiales solo acumulan humedad superficial debido a los cambios de temperatura ambiental, soplar aire ambiente caliente a través de la tolva es completamente suficiente. Utilizar un secador desecante de alta gama para plásticos básicos es un gasto de capital innecesario y un desperdicio de energía.
Por el contrario, los plásticos de ingeniería como el ABS, el policarbonato y el nailon requieren un secado con desecante. Estas resinas sufren una degradación mecánica severa si no se extrae cuidadosamente la humedad interna. Requieren puntos de rocío estrictos y tiempos de residencia específicos y prolongados. Intentar secar el nailon con un secador de aire caliente estándar dejará el núcleo completamente saturado, arruinando el resultado de la extrusión.
Los biopolímeros sensibles al calor como el ácido poliláctico presentan un desafío de fabricación único. El PLA es altamente higroscópico, pero posee una temperatura de transición vítrea muy baja. Si se exponen a altas temperaturas en una secadora estándar, los gránulos de PLA se ablandarán rápidamente, se pegarán y formarán grumos masivos que bloquean la garganta de alimentación de la tolva. Por lo tanto, es obligatorio un secado al vacío preciso y a baja temperatura o un secado con desecante a baja temperatura.
| Tipo de polímero | Tipo de humedad | Tecnología de secado óptima | Temperatura y tiempo objetivo |
|---|---|---|---|
| Polietileno y polipropileno | Sólo superficie | Secador de aire caliente | 80-90°C durante 1-2 horas |
| Tereftalato de polietileno | Interno (altamente higroscópico) | Desecante / Infrarrojo | 160-180°C durante 4-6 horas |
| Nylon | Interno (higroscópico) | Secador desecante | 75-80°C durante 2-4 horas |
| policarbonato | Interno (higroscópico) | Secador desecante | 120-125°C durante 3-4 horas |
| Ácido poliláctico | Interno (sensible al calor) | Desecante de vacío/baja temperatura | 45-50°C durante 4-6 horas |
El tereftalato de polietileno sigue siendo uno de los plásticos más reciclados a nivel mundial. Sin embargo, es notoriamente uno de los materiales más exigentes de procesar correctamente. Dominar su perfil de humedad es la línea divisoria absoluta entre la resina de alto valor y la chatarra inútil.
El PET es agresivamente higroscópico y absorbe muy rápidamente la humedad ambiental del suelo de la fábrica. Además, es excepcionalmente susceptible a la hidrólisis a temperaturas típicas de fusión, que oscilan entre 260 y 280 grados Celsius. Al procesar escamas de PET posconsumo, los operadores también deben gestionar activamente el estado físico del material. El PET amorfo debe pasar por una fase de cristalización antes del secado a alta temperatura. De lo contrario, el material se ablandará, se volverá intensamente pegajoso y formará un puente en la tolva de secado, deteniendo la producción.
La principal métrica de calidad comercial en el procesamiento de PET es la viscosidad intrínseca. Esta métrica mide el peso molecular y la integridad estructural del polímero. Si el PET se extruye incluso con trazas microscópicas de humedad interna, la hidrólisis cortará agresivamente las cadenas de polímero. Esto provoca una caída brusca e irreversible de la viscosidad intrínseca.
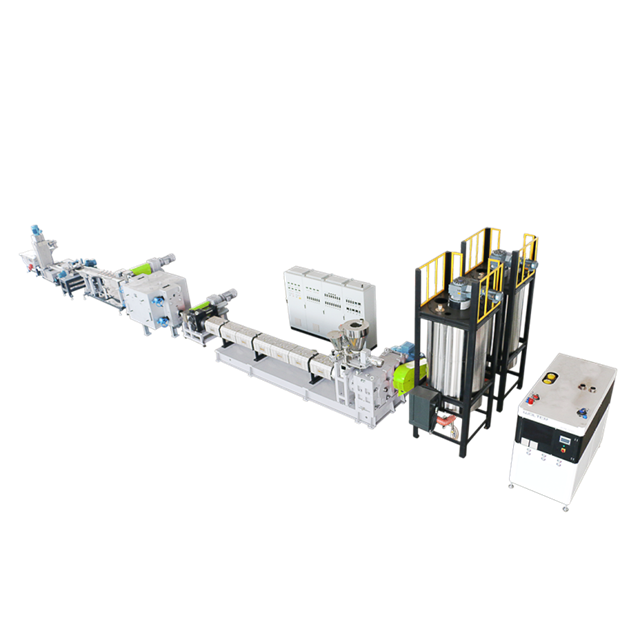
Un presecado adecuado es la única forma física de mantener la integridad estructural del plástico durante la producción de pellets de PET . Por ejemplo, sistemas como la línea de peletización de un solo tornillo de PET de JWT están diseñados para procesar de manera eficiente escamas cristalizadas y secas adecuadamente. El PET reciclado de alta calidad destinado a aplicaciones lucrativas de botella a botella depende completamente de lograr niveles de humedad ultrabajos antes de fundirse. Sin un control estricto del punto de rocío y un tiempo de residencia adecuado, los gránulos resultantes serán demasiado quebradizos para ser soplados en botellas nuevas.
Un error persistente y costoso dentro de la industria del reciclaje de plásticos es que la maquinaria de extrusión avanzada puede reemplazar por completo la necesidad de equipos auxiliares de secado. Si bien las extrusoras modernas poseen excelentes capacidades de manejo de la humedad, no sustituyen en absoluto la preparación adecuada del material.
Los equipos de extrusión de alto rendimiento están diseñados intencionalmente para manejar sustancias volátiles. Los sistemas avanzados, como una línea de peletización de doble tornillo de alto torque , cuentan con múltiples zonas de ventilación y desgasificación al vacío ubicadas estratégicamente a lo largo del barril calentado. A medida que el plástico se derrite y los tornillos giratorios entrelazados lo amasan agresivamente, estas zonas de vacío extraen activamente la humedad superficial residual, los gases atmosféricos atrapados y los compuestos orgánicos volátiles del charco de fusión. La alta renovación de la superficie proporcionada por relaciones específicas de longitud a diámetro hace que este proceso de desgasificación sea altamente eficiente.
A pesar de estas capacidades de ventilación avanzadas, un secado previo minucioso sigue siendo fundamental para todos los materiales higroscópicos. La razón tiene su origen en el cronograma físico del propio proceso de extrusión. La hidrólisis ocurre casi instantáneamente en el momento en que un polímero higroscópico húmedo pasa a un estado fundido.
En una extrusora de doble tornillo, el material se funde en las zonas de compresión inicial y de transición. Esto sucede mucho antes de que llegue físicamente al primer respiradero de vacío. Cuando la zona de vacío extrae el vapor en expansión, los enlaces químicos del polímero ya se han roto. Por lo tanto, si bien una configuración de doble tornillo es excepcional para eliminar la humedad superficial y los compuestos volátiles, depender únicamente de la ventilación del barril para eliminar la humedad interna seguirá dando como resultado una degradación molecular permanente. La ventilación por vacío es un complemento necesario para un secado adecuado, nunca un reemplazo total.
La integración adecuada de los equipos auxiliares es la única forma de evitar que la humedad residual comprometa su producto final. La sinergia de equipos va más allá de simplemente conectar máquinas entre sí. Requiere hacer coincidir matemáticamente la capacidad de su secadora con su configuración de extrusión específica.
Para garantizar un rendimiento óptimo, la capacidad de la tolva de su secadora debe calcularse cuidadosamente en comparación con su rendimiento de producción, que generalmente se mide en kilogramos por hora. Cada polímero dicta un tiempo de residencia específico para lograr una extracción completa de la humedad. Por ejemplo, debido a que el nailon generalmente requiere cuatro horas de secado continuo, una instalación que utiliza una extrusora a 500 kilogramos por hora debe utilizar una tolva capaz de contener un mínimo de 2000 kilogramos.
El tamaño insuficiente de este componente crítico obliga a los operadores a empujar el material a través del sistema prematuramente, dejando el núcleo interno de los gránulos saturado. Por el contrario, una tolva de gran tamaño expone la resina a un estrés térmico prolongado, lo que provoca una degradación grave y un color amarillento notable. Calcule siempre el tamaño de la tolva utilizando la densidad aparente del material, que dicta cuánto espacio físico ocupan realmente los gránulos.
Secar perfectamente el plástico en la tolva es sólo el primer paso. Debes proteger agresivamente el material después de que sale de la secadora. El aire ambiente de la fábrica contiene altos niveles de humedad natural. Los polímeros higroscópicos recién secos actuarán como un vacío y reabsorberán inmediatamente la humedad del aire.
El transporte de pellets secos a través de contenedores al aire libre o tubos neumáticos estándar arruina horas de secado. Las instalaciones deben utilizar sistemas de transporte de circuito cerrado que transporten material utilizando aire ultraseco o gas inerte. Los cargadores de vacío son muy efectivos para esta tarea, ya que extraen el material directamente desde la secadora hacia la garganta de alimentación del extrusor sin exponerlo a las condiciones ambientales. Asegúrese de que todas las tuberías de transporte estén bien aisladas para evitar que se forme condensación interna y que gotee directamente en la corriente de fusión calentada.
Los secadores desecantes requieren un mantenimiento riguroso y programado para funcionar correctamente a lo largo del tiempo. Los operadores deben monitorear continuamente el punto de rocío del sistema durante la operación. Un punto de rocío bajo es la única garantía de un aire de procesamiento extremadamente seco. Debido a que los lechos desecantes se degradan y pierden su capacidad de absorción con el tiempo, los equipos de mantenimiento deben inspeccionar las perlas desecantes cada seis meses sin falta. Los filtros de aire de retorno requieren inspección diaria y limpieza minuciosa. Los filtros obstruidos reducen drásticamente el flujo de aire, lo que significa que el núcleo del pellet permanecerá húmedo a pesar de que la máquina funcione a máxima potencia.
La respuesta corta es absolutamente no, bajo ninguna circunstancia. El PET es un polímero altamente higroscópico por naturaleza, lo que significa que absorbe la humedad profundamente en su estructura molecular interna. Los secadores de aire caliente solo eliminan la humedad de la superficie del pellet utilizando aire ambiente de fábrica, que naturalmente contiene humedad. Soplar aire húmedo sobre el PET nunca secará el núcleo. El procesamiento de PET con humedad interna provoca una rápida caída de la viscosidad intrínseca, lo que hace que el producto final sea extremadamente quebradizo y propenso a romperse. Debe utilizar un secador desecante o un sistema de infrarrojos para lograr el punto de rocío estricto requerido para la eliminación profunda de la humedad.
Las conjeturas no tienen cabida en los entornos profesionales de fabricación de plástico. Simplemente no se puede saber si un gránulo está seco mirándolo o tocándolo. Debe utilizar equipos de prueba analíticos precisos para la verificación. El método más preciso es la valoración química de Karl Fischer, que mide el contenido de agua interno exacto en partes por millón. Por ejemplo, el PET debe secarse por debajo de 50 partes por millón, mientras que el policarbonato suele requerir niveles inferiores a 200 partes por millón. Siempre extraiga la muestra de prueba directamente de la salida de la tolva del secador, ya que el material que se deja sobre una mesa ya habrá reabsorbido la humedad ambiental, lo que producirá resultados falsos.
Los niveles de humedad aceptables varían drásticamente según el polímero específico. Para materiales no higroscópicos como el polietileno, los niveles de humedad de entre el 0,1% y el 0,2% son generalmente aceptables, ya que el agua sólo está en la superficie. Sin embargo, los plásticos de ingeniería requieren controles mucho más estrictos. El nailon se debe secar por debajo del 0,1 %, el policarbonato por debajo del 0,02 % y el PET se debe secar rigurosamente por debajo del 0,005 %. Superar estos umbrales específicos provocará hidrólisis y defectos visuales durante la fase de fusión.
Cuando los plásticos higroscópicos se derriten mientras están húmedos, las moléculas de agua reaccionan violentamente con las cadenas de polímero en un proceso llamado hidrólisis. Esta reacción literalmente corta las largas cadenas de polímeros en segmentos más cortos. Las cadenas de polímeros más cortas dan como resultado un peso molecular más bajo. En términos prácticos, esto significa que el plástico extruido final sufrirá una gran fragilidad, una resistencia a la tracción drásticamente reducida y una pobre resistencia al impacto. Un producto que se suponía que era duradero se agrietará o romperá fácilmente bajo una tensión mínima.
Sí, maneja la humedad residual de manera mucho más efectiva durante la fase de fusión debido al diseño mecánico avanzado de los tornillos entrelazados. Los sistemas de doble tornillo renuevan constantemente la superficie de la masa fundida, exponiendo los gases atrapados directamente a múltiples zonas de desgasificación al vacío a lo largo del barril. Estas zonas extraen agresivamente vapor y compuestos orgánicos volátiles. Sin embargo, no puedes confiar completamente en las salidas de vacío del extrusor. El secado previo sigue siendo absolutamente fundamental para todos los materiales higroscópicos porque la hidrólisis química se produce en el momento en que el plástico comienza a derretirse, mucho antes de que llegue al respiradero.
El secado excesivo es un error muy costoso que se produce cuando el plástico permanece en la secadora demasiado tiempo o cuando las temperaturas de secado se ajustan demasiado altas. Los plásticos son muy sensibles a la exposición prolongada al calor. La principal consecuencia es una grave degradación térmica, en la que las cadenas de polímeros se rompen, lo que reduce significativamente la resistencia mecánica del producto final. En segundo lugar, notarás un cambio de color permanente; Los plásticos transparentes o blancos se volverán amarillos o marrón oscuro debido a la oxidación térmica. Finalmente, el calor excesivo hace que aditivos químicos costosos y críticos se volatilicen y se evaporen del plástico.
¿Listo para mejorar su producción de extrusión? Deje de permitir que la humedad dicte sus tasas de rechazo. Ya sea que necesite una configuración avanzada de un solo tornillo para un procesamiento estable de PET o una línea de doble tornillo de alto torque con desgasificación al vacío superior, es fundamental combinar el equipo adecuado para su material. Explore las soluciones de extrusión líderes en la industria en Jwell Recycling y asegúrese de que su línea de producción esté diseñada para brindar una producción de pellets impecable y de alta calidad.


