
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio


¿Sus líneas de compuestos sufren una mala mezcla de materiales y un rápido desgaste interno? Como ingeniero de procesos, veo que los gerentes de planta enfrentan diariamente estas dos frustraciones. Comprender el comportamiento mecánico exacto de su maquinaria es la primera línea de defensa contra las costosas paradas de producción no planificadas.
En este desglose técnico, analizamos el funcionamiento interno de los equipos de extrusión modernos. Exploraremos las etapas mecánicas, compararemos configuraciones de equipos y compartiremos estrategias prácticas para optimizar su sistema para obtener el máximo rendimiento y rentabilidad.
Una extrusora de doble tornillo es un dispositivo de procesamiento electromecánico de alta resistencia que se utiliza ampliamente en las industrias química y del plástico. En esencia, la máquina consta de dos ejes giratorios paralelos alojados dentro de un barril calentado muy ajustado. A diferencia de las máquinas formadoras básicas, este equipo de alta ingeniería realiza reacciones químicas y físicas continuas bajo controles precisos de temperatura y presión.
El concepto fundamental se basa en la interacción dinámica entre los dos ejes giratorios y la pared interna del cañón. Su diseño geométrico fuerza a las resinas poliméricas y a los aditivos químicos a avanzar mientras los somete a un intenso cizallamiento mecánico. Este duro entorno interno facilita la rápida fusión y la mezcla homogénea de distintas materias primas en una única matriz uniforme.
Operar esta maquinaria requiere un alto grado de competencia técnica. Los técnicos modernos deben monitorear continuamente los transductores digitales de presión de fusión y ajustar las tasas de alimentación gravimétrica sobre la marcha. También regulan la velocidad del eje para garantizar que el polímero fundido permanezca perfectamente estable. Incluso una desviación menor en estos parámetros puede provocar una degradación inmediata del material o una geometría de pellet inconsistente.
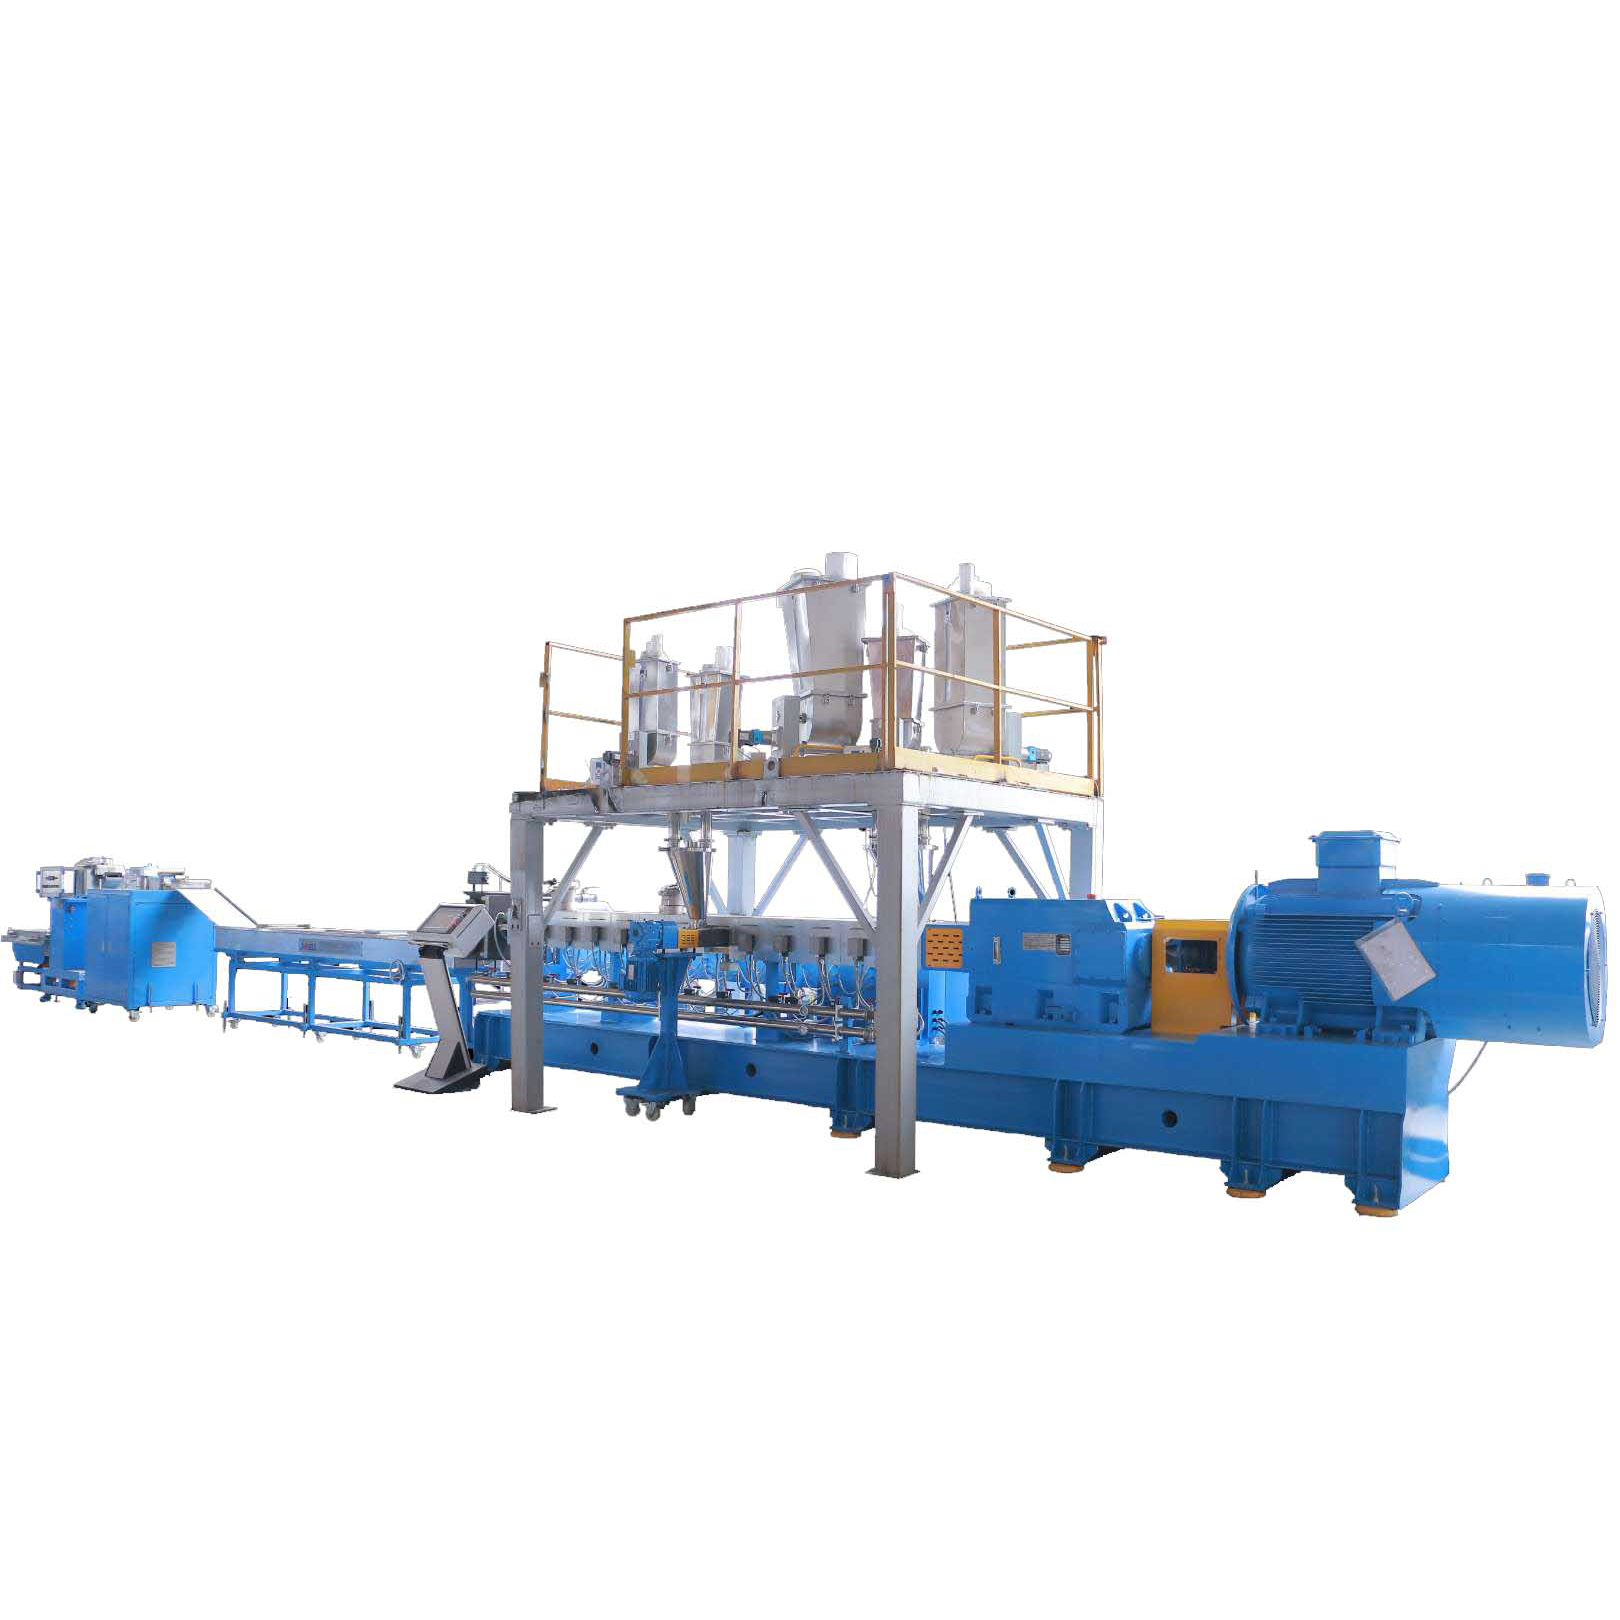
Comprender la secuencia mecánica de este equipo es esencial para los gerentes de planta que buscan optimizar sus líneas de producción. El proceso interno se divide en cinco etapas distintas. Cada etapa está diseñada para realizar una función específica en la matriz polimérica.
El proceso comienza en la zona de admisión. Las materias primas como resinas base, aditivos líquidos, colorantes y cargas minerales ingresan a la tolva principal. Las instalaciones industriales suelen emplear alimentadores por pérdida de peso avanzados. Estos dispositivos inteligentes dosifican las materias primas con extrema precisión. Para evitar obstrucciones, la sección de entrada presenta tramos profundos diseñados para acomodar grandes volúmenes de material sólido y transportarlo rápidamente fuera de la garganta de alimentación.
A medida que el material avanza, ingresa a la zona de transición. Aquí, la rotación comienza a comprimir agresivamente el polímero. Si bien las bandas calentadoras eléctricas externas proporcionan energía térmica inicial, la gran mayoría del proceso de fusión es impulsado por fricción mecánica. Los espacios increíblemente estrechos entre el metal giratorio y la pared del cañón generan un intenso calor interno. Esto hace que los gránulos de plástico sólidos pasen a un estado fundido altamente viscoso.
Una vez completamente derretido, el material ingresa a la zona de mezcla. Esta sección utiliza elementos modulares especializados, principalmente bloques de amasado y componentes de paso inverso. Estas piezas someten el polímero fundido a inmensas fuerzas de corte. La mezcla dispersiva rompe los aglomerados sólidos en partículas microscópicas. Al mismo tiempo, la mezcla distributiva garantiza que estas pequeñas partículas se distribuyan uniformemente por toda la matriz polimérica.
Durante las intensas fases de fusión, las materias primas liberan humedad ambiental, aire atrapado y compuestos orgánicos volátiles. Si se dejan atrapados en la masa fundida, estos gases en expansión provocan huecos y graves debilidades estructurales en el producto final. Para combatir esto, el cañón cuenta con una zona de ventilación abierta a un sistema de vacío de alta capacidad. El perfil especializado extiende la masa fundida finamente. Esto aumenta drásticamente su superficie y permite que el vacío extraiga agresivamente impurezas gaseosas no deseadas.
En la etapa final, la maquinaria actúa como una potente bomba continua. Genera suficiente presión para forzar el polímero homogéneo purificado fundido a través de un cabezal de troquel mecanizado con precisión. Cuando el material incandescente sale del troquel en forma de hebras continuas, se apaga inmediatamente. Finalmente, el plástico solidificado se corta en gránulos uniformes comercializables mediante una máquina peletizadora de plástico , listo para su envasado o posterior fabricación.
Para evaluar eficazmente las inversiones en bienes de capital, los compradores deben comprender en profundidad la arquitectura física de la maquinaria. Una línea estándar se construye sobre tres subsistemas interconectados críticos.
El sistema de accionamiento actúa como el corazón palpitante de la extrusora. Consiste en un motor de CA de alta capacidad acoplado directamente con una caja reductora de alta resistencia. La caja de cambios debe distribuir uniformemente un par mecánico masivo a dos ejes paralelos separados manteniendo al mismo tiempo una sincronización rotacional absoluta. La alta capacidad de torsión permite que la máquina procese materiales de ingeniería altamente viscosos y cargas pesadas de relleno sin detenerse. Por ejemplo, los equipos de alta gama suelen admitir una clasificación de par específica de hasta 11,5 Nm/cm³, lo que permite realizar compuestos de alto llenado con facilidad.
Las extrusoras industriales modernas utilizan un diseño de cilindro altamente modular. Varias secciones individuales están atornilladas firmemente entre sí. Esta modularidad permite a los ingenieros de procesos personalizar la relación longitud-diámetro en función de sus necesidades de procesamiento específicas. Las proporciones suelen oscilar entre 32:1 y más de 52:1, según la aplicación. Cada sección de barril independiente está equipada con sus propios calentadores eléctricos empotrados y canales internos de refrigeración líquida. Esto crea zonas precisas de control de temperatura.
A diferencia de los sinfines agrícolas simples, las partes internas no son ejes metálicos sólidos de una sola pieza. En cambio, se ensamblan deslizando varias piezas modulares sobre un eje estriado central. Este brillante diseño permite a los ingenieros trazar un perfil personalizado. Los elementos incluyen bloques de transporte hacia adelante para mover el material rápidamente, bloques de amasado anchos para una fusión agresiva y elementos inversos para crear sellos de fusión localizados.
Al seleccionar nuevos equipos de procesamiento, quienes toman decisiones deben elegir entre dos configuraciones mecánicas principales. Esta elección fundamental dicta las capacidades de procesamiento de la máquina y sus aplicaciones de fábrica ideales.
En una configuración co-rotativa, ambos ejes giran exactamente en la misma dirección. Este diseño crea un ambiente notablemente alto y presenta un mecanismo de limpieza automática único. El vuelo de un eje limpia continuamente la raíz de su compañero. Las máquinas co-rotativas funcionan a velocidades excepcionalmente altas, que a menudo superan las 600 RPM, lo que ofrece una eficiencia de mezcla incomparable. Siguen siendo el estándar indiscutible de la industria para el reciclaje avanzado, donde el objetivo principal es la homogeneización exhaustiva.
Por el contrario, una configuración contrarrotante presenta ejes que giran en direcciones opuestas. Este mecanismo crea un entorno de baja fricción y cizallamiento bajo. Las materias primas quedan esencialmente atrapadas en cámaras aisladas y bombeadas hacia adelante con una mezcla interna mínima. Debido a que generan muy poco calor por fricción, las extrusoras contrarrotativas se utilizan principalmente para procesar materiales altamente sensibles al calor como el PVC.
Los directores de planta se enfrentan con frecuencia a la difícil decisión de invertir en un sistema de eje único o de doble eje. Si bien las extrusoras de un solo eje son mecánicamente más simples y notablemente más económicas desde el principio, cumplen un propósito fundamentalmente diferente en la planta de fabricación. Para que la selección de equipos sea clara, siempre recomiendo a mis clientes que consulten esta práctica matriz de comparación basada en las demandas de ingeniería del mundo real.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Función primaria | Fusión y transporte de materiales premezclados. | Intensa composición, mezcla y desvolatilización. |
| Capacidad de mezcla | Bajo. Depende principalmente del flujo de arrastre. | Excepcional. Ofrece mezcla tanto dispersiva como distributiva. |
| Flexibilidad de materiales | Tiene problemas con altas cargas de relleno o aditivos en polvo. | Maneja fácilmente recetas complejas y hasta un 80 % de rellenos minerales. |
| Autolimpieza | Pobre. Requiere desmontajes o purgas intensas. | Excelente. El diseño co-rotativo limpia continuamente el cañón. |
Específicamente, si su producción implica mezclar múltiples aditivos o manejar altas cargas de relleno, el sistema de doble eje entrelazado es la única opción lógica. Una máquina de un solo eje simplemente perderá integridad estructural en la fase de fusión cuando se la empuje más allá de sus capacidades de formación previstas.
Si observamos los análisis de mercado y los desarrollos de equipos recientes, el panorama de la fabricación está evolucionando rápidamente. El impulso legislativo global hacia la sostenibilidad está obligando a los fabricantes de equipos a adaptarse rápidamente. Existe un aumento masivo en toda la industria de la demanda de sistemas capaces de manejar bioplásticos sensibles al corte como PLA y PBAT. Estos materiales ecológicos avanzados requieren un control de corte localizado extremadamente preciso.
Además, la transición hacia modelos de economía circular ha hecho que la filtración de masa fundida de alta eficiencia y la desgasificación al vacío sean no negociables. Las instalaciones de procesamiento modernas están integrando cada vez más sensores de Internet industrial de las cosas directamente en los barriles y las cajas de engranajes. Este cambio digital permite a los operadores de plantas pasar de la resolución de problemas reactiva al mantenimiento predictivo. Monitorear en tiempo real picos de torque, armónicos de vibración o desviaciones sutiles de temperatura antes de que ocurra una falla mecánica catastrófica es ahora la base de la industria.
La fabricación industrial requiere precisión, repetibilidad y un alto rendimiento continuo. Dominar la granulación de plástico industrial depende en gran medida de la versatilidad del mecanismo de co-rotación. Debido a que estas máquinas ofrecen capacidades superiores, los fabricantes de diversos sectores aprovechan esta tecnología para procesar una amplia gama de polímeros, aditivos químicos y rellenos de refuerzo.
En la fabricación de masterbatch de color, lograr una dispersión perfecta de los pigmentos es el principal objetivo operativo absoluto. Los pigmentos crudos tienden naturalmente a formar aglomerados cohesivos y resistentes. Estos grumos pueden causar rayas de color severas o debilidades estructurales en el producto plástico moldeado final. Las elevadas fuerzas de corte generadas por bloques de amasado especializados rompen eficazmente estos aglomerados sólidos. Esta acción mecánica garantiza que el pigmento se distribuya uniformemente por toda la resina portadora, lo que garantiza una consistencia absoluta del color en lotes de producción masivos.
Los plásticos de ingeniería a menudo requieren una mezcla compleja de resinas base con agentes de refuerzo como fibras de vidrio, talco o retardantes de llama químicos. Este proceso de composición exige un delicado equilibrio de fuerzas mecánicas. El equipo debe proporcionar suficiente energía de corte para fundir la matriz polimérica, pero no tanta como para aplastar la integridad estructural de las fibras de refuerzo. La integración de una de alto torque línea de peletización de doble tornillo en sus instalaciones permite esta flexibilidad modular. Los operadores pueden utilizar alimentadores laterales aguas abajo para introducir fibras de vidrio frágiles más adelante en la zona de fusión, lo que permite transiciones rápidas entre diferentes recetas de compuestos de ingeniería.
El reciclaje posconsumo y posindustrial presenta desafíos de procesamiento increíblemente únicos. Esto se debe principalmente a la gran presencia de humedad ambiental, compuestos orgánicos volátiles y contaminantes residuales de tinta. Los equipos avanzados sobresalen en esta aplicación específica debido a su agresiva renovación de superficies y sus capacidades de desgasificación al vacío de alta eficiencia. A medida que el polímero fundido se pliega y estira continuamente, los gases atrapados son empujados a la superficie y extraídos. Esto mejora significativamente la calidad mecánica del material recuperado, haciéndolo adecuado para aplicaciones de alto nivel como el reciclaje de PET de botella a botella.
Al evaluar las actualizaciones de bienes de capital, los gerentes de planta deben sopesar objetivamente tanto los beneficios operativos como los requisitos de mantenimiento continuo de la maquinaria para mantener la máxima rentabilidad.
La principal ventaja de este equipo es su alto rendimiento continuo combinado con un control localizado preciso sobre el tiempo de residencia del material. A diferencia de los sistemas tradicionales de un solo eje, donde el material fundido puede estancarse y quemarse fácilmente, el perfil entrelazado crea un poderoso efecto de autolimpieza. Esto evita la degradación del polímero y garantiza una distribución del tiempo de residencia muy estrecha. En consecuencia, los fabricantes se benefician de una calidad constante de los pellets, temperaturas de fusión uniformes y tasas de desperdicio significativamente reducidas.
A pesar de su robusto diseño industrial, estas máquinas son susceptibles a riesgos operativos específicos. El desafío más importante es el desgaste abrasivo de los elementos internos. El procesamiento de compuestos con alto contenido de carga, especialmente aquellos que contienen dióxido de titanio o fibras de vidrio abrasivas, puede erosionar rápidamente los componentes de acero estándar. Para mitigar esto, los fabricantes deben invertir en metalurgia especializada, como revestimientos de barriles bimetálicos y piezas de desgaste recubiertas de carburo de tungsteno.
Otra precaución crítica es prevenir la contaminación externa por metales. Si el metal atrapado ingresa a la tolva de alimentación, puede causar daños catastróficos inmediatos a los ejes entrelazados y a la caja de cambios de transmisión principal. La instalación de separadores magnéticos de alta intensidad en la garganta de alimentación es una protección industrial obligatoria.
Lograr la máxima eficiencia mecánica de su línea de compuestos requiere algo más que simplemente encender la energía. Los operadores e ingenieros de procesos deben ajustar continuamente los parámetros operativos para que coincidan con las propiedades térmicas específicas del polímero.
La disposición modular es el corazón indiscutible del proceso de composición. No existe una configuración universal; debe adaptarse con precisión a la resina específica. Un perfil geométrico estándar consta de elementos transportadores para mover la materia prima, bloques de amasado para fundir y elementos de paso inverso para crear sellos de fusión. Si la temperatura interna de la masa fundida es peligrosamente alta, reemplazar los bloques de amasado anchos y agresivos con elementos de mezcla distributivos más suaves puede reducir drásticamente el calor de corte excesivo.
Un programa de mantenimiento proactivo basado en datos no es negociable. La caja de cambios transmite un inmenso par de rotación y requiere un muestreo de aceite regular junto con cambios de fluido programados para evitar fallas catastróficas en los cojinetes de empuje. Los operadores deben estar capacitados para escuchar los chirridos inusuales de los engranajes. Además, los ingenieros de mantenimiento deben medir de forma rutinaria los espacios físicos entre las aletas y la pared interna del barril. A medida que esta holgura aumenta naturalmente debido al desgaste abrasivo, la eficiencia del bombeo hacia adelante disminuye.
La gestión adecuada de la temperatura implica equilibrar cuidadosamente las bandas del calentador eléctrico externo con el calor de fricción interno generado por la rotación. En muchas aplicaciones de alta velocidad, el polímero genera calor de corte interno más que suficiente para permanecer completamente fundido. Al ajustar las zonas internas de refrigeración por agua helada, los operadores pueden evitar la degradación del polímero, minimizar la emisión de gases y reducir drásticamente el consumo general de energía eléctrica.
Estos sistemas avanzados funcionan según un estricto principio de alimentación por hambre. Esto significa que el rendimiento total lo dictan enteramente los alimentadores aguas arriba, no la velocidad de rotación. La alimentación inconsistente del material es la causa principal del aumento repentino en el cabezal de extrusión. La utilización de alimentadores por pérdida de peso de alta precisión garantiza que el caudal másico permanezca perfectamente estable independientemente de las variaciones de densidad aparente. Esta estabilidad de alimentación es el secreto absoluto para producir gránulos uniformes y evitar la frustrante rotura de las hebras durante la fase de enfriamiento con agua.
Dominar la mecánica de su equipo de extrusión es vital para el éxito de la fabricación moderna. Este profundo conocimiento técnico permite a los gerentes de planta mejorar los rendimientos de producción, solucionar problemas rápidamente y reducir drásticamente el tiempo de inactividad no planificado. La configuración adecuada garantiza que su equipo funcione con la máxima eficiencia, mientras que seleccionar la configuración correcta maximiza la calidad general de su producción.
Priorice siempre programas de mantenimiento rigurosos respaldados por datos para extender la vida útil de su maquinaria. Al comprender el intrincado equilibrio entre corte, temperatura y flujo de material, puede transformar su línea de compuestos en un activo confiable y altamente rentable.
¿Listo para mejorar sus capacidades de composición y reciclaje? Visite Jwell Machinery para explorar soluciones de extrusión líderes en la industria adaptadas a sus demandas de producción exactas.
Sí, son muy eficaces y cada vez más preferidos para operaciones avanzadas de reciclaje de plástico industrial. A diferencia de las máquinas tradicionales de un solo eje, estos sistemas ofrecen capacidades excepcionales de desgasificación y filtración de material fundido. Al reciclar materiales posconsumo, como botellas de PET o películas de embalaje con muchas impresiones, el polímero suele estar muy contaminado con humedad y compuestos orgánicos volátiles. El diseño entrelazado renueva continuamente la superficie del polímero fundido, exponiendo estos gases atrapados para que puedan extraerse eficientemente a través de puertos de ventilación de alto vacío.
La vida útil operativa varía drásticamente según los polímeros y aditivos químicos específicos que se procesen. Cuando se utilizan plásticos básicos estándar sin relleno, como polietileno o polipropileno, los elementos de acero de alta calidad pueden durar fácilmente varios años con un desgaste mecánico mínimo. Sin embargo, cuando se combinan materiales altamente abrasivos como fibras de vidrio o dióxido de titanio, la tasa de desgaste se acelera significativamente. En estos entornos hostiles, es posible que sea necesario reemplazar los elementos estándar cada 6 a 12 meses. Invertir en recubrimientos bimetálicos o de carburo de tungsteno prolonga considerablemente esta vida útil.
El aumento repentino se manifiesta como un flujo inconsistente y pulsante de plástico fundido en el cabezal del troquel y es un desafío operativo común. En un sistema alimentado por escasez, el aumento repentino se debe con mayor frecuencia a una alimentación inconsistente de materia prima. Si los alimentadores gravimétricos se forman puentes o pierden la calibración, el flujo másico hacia el barril fluctúa, provocando graves variaciones de presión. Otra causa común es una configuración interna inadecuada que no logra crear un sello de fusión adecuado antes de la zona de ventilación de vacío, lo que interrumpe la presión de transporte hacia adelante.
Comprender esta distinción mecánica es fundamental para optimizar formulaciones complejas. La mezcla dispersiva implica la aplicación de una alta tensión de corte para romper físicamente los grumos sólidos cohesivos, como los aglomerados de pigmentos de color, en partículas microscópicas. Esto requiere una intensa fuerza mecánica. La mezcla distributiva es el proceso de esparcir esas partículas descompuestas de manera uniforme por toda la matriz polimérica sin necesariamente reducir aún más su tamaño físico. Las extrusoras avanzadas destacan porque sus perfiles modulares pueden diseñarse para ofrecer niveles óptimos de ambos simultáneamente.
La relación longitud-diámetro determina el tiempo de residencia y la cantidad de espacio de procesamiento disponible para fundir, mezclar y ventilar. Una relación L/D más corta, como 32:1, suele ser suficiente para compuestos básicos y materiales sensibles al calor. Por el contrario, una relación L/D más larga, como 48:1 o 52:1, proporciona el tiempo de residencia extendido necesario para una extrusión reactiva compleja, múltiples etapas de alimentación posteriores y una desvolatilización agresiva al vacío de plásticos reciclados muy contaminados.
El par específico es un indicador de rendimiento crítico que define cuánta potencia de rotación puede entregar la caja de cambios a los ejes en relación con su distancia entre centros. El equipo de alto par específico permite a los ingenieros hacer funcionar la máquina a niveles de llenado más altos y RPM más bajas manteniendo el mismo rendimiento. Esto da como resultado temperaturas de fusión significativamente más bajas y una degradación reducida del polímero, lo que lo hace ideal para procesar plásticos de ingeniería altamente viscosos y compuestos sensibles a la transparencia.


