
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-23 Origen:Sitio


Camine hacia el piso de cualquier planta de reciclaje moderna e inmediatamente escuchará el zumbido constante de la extrusión de plástico. Sirve como la fuerza impulsora fundamental detrás del reciclaje industrial en todo el mundo. Sin embargo, muchos operadores de plantas y administradores de instalaciones todavía luchan por comprender completamente la compleja mecánica interna de estas máquinas. Esta falta de conocimiento a menudo hace que elegir la maquinaria adecuada para flujos de polímeros específicos sea una tarea desalentadora y costosa.
Si se pregunta cómo el proceso de extrusión transforma realmente desechos rígidos en recursos valiosos, debe mirar más allá de las definiciones básicas de los libros de texto. Esta guía completa desglosa todo el recorrido desde la entrada de la materia prima hasta el producto terminado desde la perspectiva de un ingeniero. En última instancia, dominar estos principios termodinámicos es absolutamente crucial a la hora de invertir en equipos especializados para ampliar sus operaciones.
Básicamente, la extrusión de plástico es un proceso de fabricación continuo de gran volumen. Está diseñado explícitamente para procesar materiales termoplásticos en bruto, como escamas rígidas, gránulos triturados o triturados. La máquina funde estos sólidos y forma un perfil continuo. A diferencia del moldeo por inyección, que crea piezas individuales discretas forzando la resina fundida a entrar en una cavidad cerrada, la extrusión produce longitudes continuas de material con una sección transversal consistente. Piense en ello como una cinta interminable de plástico fundido.
Todo ingeniero de extrusión persigue un objetivo principal: lograr una masa fundida perfectamente homogénea. El polímero debe alcanzar una consistencia y un perfil de temperatura uniformes en toda la masa. Si la temperatura interna del barril permanece demasiado baja, las partículas no fundidas causarán graves debilidades estructurales en el producto final. Por el contrario, si el calor es excesivo, las cadenas de polímero se degradarán. Esto conduce inevitablemente a plásticos quebradizos y a una pérdida catastrófica de propiedades mecánicas.
En el contexto del reciclaje industrial, la extrusora actúa como unidad central de procesamiento. No se utiliza únicamente para crear tubos de PVC o perfiles de ventanas. Es el corazón que late dentro de la maquinaria de reciclaje avanzada. Al fundir restos de plástico rígido y filtrar sistemáticamente las impurezas, la extrusora prepara el polímero fundido para la etapa final del circuito de reciclaje circular: la peletización.
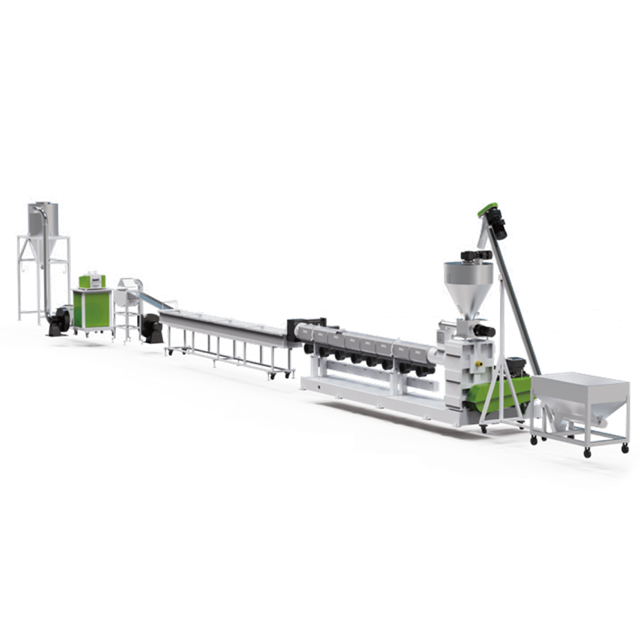
Comprender el recorrido interno del polímero es esencial tanto para los operadores de pisos como para los ingenieros. El proceso de extrusión es una secuencia cuidadosamente orquestada de eventos mecánicos y térmicos.
El proceso se inicia en la tolva, el embudo de admisión ubicado en la parte trasera del aparato. En este depósito se carga plástico en bruto, a menudo en forma de escamas rígidas, triturado o resina virgen. Para los plásticos rígidos estándar que poseen una alta densidad aparente, la gravedad sola suele ser suficiente para arrastrar el material hacia la garganta de alimentación.
Sin embargo, los operadores en la fábrica a menudo enfrentan desafíos con materiales livianos o escamas propensas a formar puentes. Los puentes se producen cuando las partículas se entrelazan y bloquean completamente el flujo. En estos escenarios, se utilizan mecanismos de alimentación forzada, como alimentadores de abarrotes o agitadores mecánicos. El flujo constante e ininterrumpido de material desde la tolva al barril es absolutamente fundamental. Cualquier fluctuación en la velocidad de alimentación provocará variaciones de presión aguas abajo, lo que dará lugar a un producto final inestable.
Una vez que el plástico cae a través de la garganta de alimentación, ingresa al cilindro calentado y encuentra el tornillo de extrusión giratorio. Como componente más complejo y vital de la máquina, el tornillo suele dividirse en tres zonas geométricas distintas.
Primero está la zona de alimentación. Ubicada directamente debajo de la tolva, esta sección presenta tramos profundos. Su función principal es capturar el plástico sólido y transportarlo rápidamente hacia las secciones calentadas del cañón.
Luego viene la zona de compresión. A medida que el material avanza, el diámetro de la raíz del tornillo aumenta gradualmente. Esto efectivamente reduce el espacio entre el tornillo y la pared del cilindro. Esta intensa compresión obliga a las partículas de plástico a frotar agresivamente entre sí y contra las superficies metálicas. Esta fricción genera un inmenso cizallamiento mecánico. En las extrusoras industriales, hasta el ochenta por ciento de la energía necesaria para fundir el plástico proviene de este cizallamiento mecánico interno. Las bandas calefactoras externas del barril simplemente proporcionan energía térmica adicional.
Finalmente la masa fundida llega a la zona de dosificación. En esta sección final del tornillo, la profundidad del vuelo se vuelve poco profunda y constante. El plástico ahora está completamente fundido. La zona de dosificación actúa aquí como una bomba de alta presión. Genera la fuerza necesaria para empujar la masa fundida homogénea a través del sistema de filtración y fuera del molde en un volumen constante.
Al procesar materiales reciclados, el plástico suele contener humedad residual, tintas superficiales o compuestos orgánicos volátiles. Si no se tratan, estos elementos se vaporizarán a altas temperaturas. Esto provoca huecos, burbujas y defectos estructurales en los gránulos finales. Para combatir esto, las extrusoras especializadas cuentan con zonas de ventilación dedicadas. Una bomba de vacío de alta resistencia se conecta a una abertura en el barril. Cuando se trata de escamas lavadas, esta zona de vacío emite un silbido agudo mientras extrae agresivamente la humedad vaporizada y los gases volátiles antes de que el plástico llegue al molde.
Después de la desgasificación, el plástico fundido debe filtrarse minuciosamente. Las escamas rígidas recicladas a menudo albergan contaminantes microscópicos como papel, tierra, fragmentos de aluminio o caucho sin fundir. La masa fundida se empuja con fuerza a través de un cambiador de malla, que es un dispositivo de filtración robusto que contiene finas mallas de alambre. Los sistemas avanzados utilizan cambiadores de pantalla hidráulicos continuos. Esto permite a los técnicos cambiar los filtros sucios sin detener toda la línea de extrusión.
Después de pasar por el cambiador de malla, la masa fundida presurizada, limpia y homogénea llega al cabezal de troquel. La matriz es un bloque de metal mecanizado con precisión que actúa como molde. Le da al chorro continuo de plástico su forma final. En una operación de peletización, la matriz normalmente presenta múltiples orificios circulares pequeños. El plástico pasa a través de estos agujeros y emerge como hebras largas y continuas. Estas hebras brillantes estarán listas para enfriarse y cortarse rápidamente.
Para mantener operaciones estables y un alto rendimiento, una extrusora se basa en varios componentes de alta resistencia que funcionan en perfecta sincronización. Comprender estas partes ayuda a los administradores de instalaciones a programar el mantenimiento preventivo de manera efectiva.
| Características de ingeniería | de la función primaria | del componente |
|---|---|---|
| Motor y caja de cambios | Proporciona la fuerza de rotación necesaria para girar el tornillo contra una inmensa contrapresión. | Requiere una alta capacidad de torsión y cojinetes de empuje robustos para absorber la fuerza hacia atrás generada al empujar la masa fundida pesada. |
| La tolva | Mantiene y regula la ingesta de materias plásticas en bruto. | A menudo están equipados con unidades de secado o sistemas de dosificación gravimétrica automatizados para una mezcla precisa de materiales. |
| El barril y los calentadores | Aloja el tornillo y proporciona energía térmica suplementaria al polímero. | Construido con aleaciones de acero endurecido. Equipado con bandas calefactoras eléctricas y ventiladores de refrigeración para un control preciso de la temperatura por zonas. |
| El tornillo de extrusión | Transporta, comprime, funde y bombea el plástico hacia adelante. | Normalmente se trata con recubrimientos bimetálicos para resistir el desgaste abrasivo. Esto es especialmente crítico cuando se procesan plásticos rígidos reciclados. |
| La cabeza del troquel | Da forma al polímero fundido hasta darle su perfil continuo final. | Debe mantener una distribución uniforme de temperatura y presión para garantizar un diámetro de hebra consistente. |
Al evaluar la tecnología de extrusión para actualizar una planta, es fundamental comprender las diferencias mecánicas entre las configuraciones de un solo tornillo y de dos tornillos.
Las extrusoras de un solo tornillo siguen siendo el estándar absoluto de la industria para la mayoría de las aplicaciones básicas de transporte, fusión y bombeo. Cuentan con un tornillo giratorio alojado dentro de un cilindro cilíndrico. Debido a su diseño relativamente sencillo, son muy fiables, más fáciles de mantener para el personal de planta y muy rentables. Dependen principalmente de la fricción y la presión para derretir la resina. Para procesar plásticos rígidos limpios y uniformes, la configuración de un solo tornillo suele ser la opción más eficiente.
Las extrusoras de doble tornillo, por el contrario, utilizan dos tornillos entrelazados que giran en la misma dirección o en direcciones opuestas. Este diseño complejo proporciona capacidades excepcionales de mezcla y composición. La acción de entrelazado fuerza al plástico a atravesar espacios reducidos, generando velocidades de corte extremadamente altas. Esto los hace ideales para mezclar diferentes polímeros, dispersar colorantes o desvolatilizar en gran medida plásticos altamente contaminados. Sin embargo, las máquinas de doble tornillo exigen una inversión de capital significativamente mayor e incurren en costes de mantenimiento más elevados.
Si observamos el panorama manufacturero más amplio, el sector de extrusión de plástico está evolucionando rápidamente para cumplir con estrictos mandatos de sostenibilidad global. Los cambios recientes en el mercado ponen de relieve un movimiento definitivo hacia la automatización y la eficiencia energética. Específicamente, las instalaciones modernas se están alejando de las configuraciones puramente mecánicas y adoptando extrusoras inteligentes integradas con sensores industriales de Internet de las cosas.
Esta transformación digital permite a los operadores monitorear los perfiles de temperatura y presión de fusión en tiempo real directamente desde los paneles de la sala de control. Los ingenieros ahora pueden predecir el desgaste antes de que una falla catastrófica detenga la producción. Además, a medida que la economía circular impulsa la demanda de resinas recicladas de mayor calidad, el procesamiento de residuos posconsumo muy contaminados se ha convertido en el nuevo estándar de la industria.
Para mantener la rentabilidad en medio de los crecientes costos de los servicios públicos, los fabricantes de equipos equipan cada vez más líneas de extrusión con motores síncronos de imanes permanentes. Estos accionamientos avanzados reducen significativamente el consumo de energía por kilogramo de escamas procesadas. En consecuencia, dominar el equilibrio termodinámico dentro de la extrusora ya no es sólo un requisito técnico. Es un activo empresarial crítico para maximizar los márgenes operativos.
El proceso de extrusión por sí solo no produce una materia prima transportable terminada. Para cerrar completamente el ciclo de reciclaje, el perfil fundido continuo debe convertirse en gránulos discretos y manejables. Aquí es donde la extrusora se integra perfectamente en una máquina peletizadora de plástico completa..
Una vez que la extrusora fuerza el plástico fundido a través de la matriz de hebras, las hebras a alta temperatura deben solidificarse rápidamente. Esto generalmente se logra pasando las hebras brillantes a través de un largo baño de enfriamiento con agua a temperatura controlada. Luego, las cuchillas de aire de alta velocidad eliminan la humedad residual de las hebras. Finalmente, las hebras de plástico sólido enfriadas se introducen en un peletizador. Esta unidad específica utiliza un rotor de corte giratorio de alta velocidad para cortar las hebras continuas en gránulos cilíndricos uniformes. Estos gránulos son visual y físicamente similares a la resina plástica virgen, lo que los prepara para ser empaquetados, vendidos e introducidos en máquinas de moldeo por inyección para crear productos nuevos.
Los plásticos rígidos como las botellas de polietileno de alta densidad, las cajas de baterías de polipropileno, las cajas moldeadas por inyección y los restos estructurales presentan desafíos de procesamiento únicos. A diferencia de las películas flexibles, las escamas rígidas poseen una mayor densidad aparente y son muy abrasivas. En consecuencia, requieren líneas de procesamiento especializadas diseñadas para soportar una inmensa tensión mecánica y al mismo tiempo proporcionar una filtración superior.
Dependiendo de la condición y el origen de su materia prima, los administradores de las instalaciones deben elegir entre dos configuraciones de maquinaria principal.
Un sistema de una sola etapa consta de una extrusora principal que se encarga del transporte, fusión, desgasificación, filtración y bombeo en un solo paso continuo. Esta configuración es muy eficiente. Sirve como la opción óptima para procesar desechos de plástico rígido que son relativamente limpios, secos y de composición uniforme.
Debido a que el material sólo pasa por un ciclo de calentamiento, se minimiza la degradación térmica de las cadenas de polímero. Los sistemas de una sola etapa requieren una instalación más pequeña, consumen menos energía eléctrica y son más fáciles de mantener para los operadores. Por ejemplo, los sistemas diseñados para capacidades que van desde 300 a 1000 kilogramos por hora utilizan relaciones optimizadas de longitud a diámetro para garantizar una fusión completa sin exceso de cizallamiento. Si sus instalaciones procesan triturado postindustrial limpio, invertir en una línea de granulación de plástico rígido de alta calidad garantiza un alto rendimiento con protocolos de mantenimiento optimizados, lo que ofrece un rápido retorno de la inversión.
Los plásticos rígidos posconsumo presentan un conjunto muy diferente de desafíos termodinámicos. Los materiales recuperados de los flujos de residuos municipales suelen estar contaminados con tintas de impresión pesadas, residuos orgánicos, etiquetas de papel y alta humedad residual del proceso de lavado. Una extrusora de una sola etapa a menudo tiene dificultades para ventilar adecuadamente estos gases atrapados y filtrar impurezas pesadas sin causar una inestabilidad grave de la presión.
Para resolver esto, los ingenieros utilizan un sistema de dos etapas, comúnmente conocido en la industria como configuración madre-bebé. Esta configuración conecta dos extrusores separados en una línea secuencial. La extrusora primaria realiza la fusión inicial, la desgasificación intensa y la filtración gruesa. Luego, la masa fundida parcialmente filtrada se transfiere directamente a una extrusora secundaria más pequeña. Operando a una velocidad de rotación más baja, la segunda etapa proporciona una ronda crucial de filtración ultrafina y estabiliza la presión de la masa fundida antes de que llegue a la matriz. Para las instalaciones que manejan desechos posconsumo altamente contaminados, un sistema de peletización especializado para plástico rígido diseñado con un diseño de doble etapa es el equipo estándar necesario para lograr resinas comercialmente viables y sin defectos.
Intentar procesar escamas de plástico rígido a través de equipos de extrusión diseñados para películas flexibles o compuestos de uso general a menudo resulta en un rendimiento subóptimo, frecuentes bloqueos de la máquina y mala calidad de los gránulos. Invertir en un sistema dedicado proporciona ventajas mensurables en economía operativa, calidad de materiales y longevidad del equipo.
Eficiencia y automatización: el reciclaje industrial moderno depende en gran medida de minimizar la intervención manual. Las líneas dedicadas de plástico rígido están diseñadas con sistemas de alimentación gravimétricos avanzados que controlan con precisión la entrada de hojuelas pesadas, evitando que se formen puentes en la tolva. Además, sofisticados controladores lógicos programables monitorean continuamente las temperaturas del barril y la presión de fusión en tiempo real. Si la presión en el cambiador de malla aumenta, lo que indica un filtro lleno, el sistema automatizado activa un cambio de malla hidráulico sin detener el proceso de extrusión. Esto reduce drásticamente el costoso tiempo de inactividad.
Calidad de salida superior: Los fabricantes de plástico que compran gránulos reciclados exigen que se comporten exactamente como resinas vírgenes durante el moldeo por inyección. Los sistemas dedicados garantizan este resultado de alta calidad mediante un control termodinámico preciso. Al utilizar diseños de tornillos optimizados cortados específicamente para polímeros rígidos, la extrusora logra una fusión homogénea sin calor cortante excesivo. Los sistemas avanzados de desgasificación al vacío eliminan las burbujas de aire microscópicas, lo que garantiza que los gránulos finales sean densos, estructuralmente sólidos y altamente valorados en el mercado de materias primas.
Durabilidad y valor a largo plazo: el procesamiento de plásticos rígidos posconsumo es inherentemente abrasivo. Materiales como las cajas de baterías aplastadas a menudo contienen suciedad residual, arena y fragmentos microscópicos de metal. Durante miles de horas, estas partículas abrasivas provocan un desgaste severo de los componentes internos. La maquinaria dedicada combate esto mediante metalurgia especializada. Los tornillos de extrusión y los revestimientos internos del cilindro generalmente se tratan con recubrimientos bimetálicos, como aleaciones de carburo de tungsteno aplicados mediante soldadura por arco transferido por plasma. Esta armadura bimetálica extiende significativamente la vida útil del equipo, reduciendo la frecuencia de costosas piezas de repuesto y salvaguardando el retorno de la inversión a largo plazo.
Comprender la mecánica interna de una extrusora de plástico es el paso fundamental para optimizar cualquier instalación de reciclaje moderna. Es el motor fundamental que convierte los desechos crudos y contaminados en gránulos valiosos y uniformes. Si bien la física básica de calor, presión y cizallamiento permanece constante, la configuración específica de la maquinaria debe adaptarse a las propiedades físicas únicas de su materia prima. Al seleccionar equipos de procesamiento de plástico rígido dedicados y adaptados a los niveles de contaminación y humedad de su material, puede maximizar el rendimiento y garantizar una calidad superior de los pellets. Para explorar soluciones de extrusión avanzadas y encontrar la maquinaria exacta que se adapte a las necesidades de capacidad de su planta, explore las soluciones de ingeniería proporcionadas por JWELL Machinery para asegurar un futuro sostenible y rentable en el procesamiento de plásticos.
Varía según el tipo de plástico, pero generalmente oscila entre 200 °C y 275 °C para plásticos comunes como polipropileno y polietileno.
Una extrusora empuja el plástico derretido continuamente a través de un troquel para crear formas largas, como tubos o hebras para peletizar. El moldeo por inyección fuerza al plástico a entrar en un molde cerrado para crear piezas individuales y discretas.
Los plásticos reciclados suelen contener humedad o tinta. Los respiraderos de desgasificación eliminan estos gases volátiles durante el proceso de extrusión, evitando pellets huecos o quebradizos.
Si bien es posible con diseños de tornillos especializados, se recomienda encarecidamente utilizar líneas dedicadas porque las escamas rígidas y las películas flexibles tienen densidades aparentes y comportamientos de fusión muy diferentes.
El espesor se controla equilibrando la velocidad del tornillo extrusor, que determina el volumen del material, y la velocidad del equipo de extracción aguas abajo. El diseño del troquel también juega un papel importante en las dimensiones finales.
El flujo de salida inestable o repentino suele ser causado por una alimentación inconsistente en la tolva, puentes de materiales livianos, calentamiento desigual del barril o un diseño de tornillo que no coincide para el polímero específico que se está procesando.


