
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-26 Origen:Sitio


¿Alguna vez has mirado una montaña de desechos de plástico posconsumo y te has preguntado cómo es posible que vuelvan a convertirse en resina valiosa? El proceso de extrusión es el héroe anónimo de la industria moderna del plástico y el reciclaje. Ya sea que una instalación fabrique tuberías continuas de PVC o dé una segunda vida a las escamas de HDPE lavadas, esta maquinaria de servicio pesado se encuentra en el corazón de la operación.
Sin embargo, la mecánica interna a menudo parece una caja negra para quienes están fuera del departamento de ingeniería. ¿Cómo se transforma exactamente el plástico sólido en bruto en un producto continuo y uniforme o en gránulos de forma perfecta? Los gerentes de planta, los compradores B2B y los empresarios del reciclaje necesitan datos objetivos claros para tomar decisiones inteligentes sobre los equipos. En esta inmersión profunda en ingeniería, analizaremos los principios de termodinámica y corte mecánico de la extrusión de plástico. Dejaremos de lado la jerga y analizaremos los sistemas industriales exactos que impulsan las instalaciones de reciclaje modernas y rentables.
Para comprender la realidad de la fabricación industrial, primero hay que comprender la maquinaria primaria. Piense en una extrusora como una bomba altamente avanzada y resistente para termoplásticos. Su función principal es convertir el plástico sólido en bruto en una masa fundida uniforme que fluye continuamente. Luego, este polímero fundido se fuerza bajo una inmensa presión a través de una herramienta mecanizada llamada matriz. La matriz actúa como molde final dando al plástico su forma estructural continua.
Para comprender la compleja termodinámica en juego, debemos examinar los componentes esenciales del sistema.
La tolva sirve como punto de entrada. Se trata de un receptáculo en forma de embudo donde se carga la materia prima antes de que la gravedad o un mecanismo de alimentación forzada la introduzca en el cañón. El cilindro en sí es un grueso cilindro de acero bimetálico endurecido que alberga el tornillo. Está envuelto en múltiples bandas calentadoras eléctricas. Estas bandas proporcionan la energía térmica inicial necesaria para ablandar el plástico al inicio.
Podría decirse que el componente más crítico es el tornillo. Este eje helicoidal mecanizado con precisión dicta todo el proceso. A medida que gira, su diseño de vuelo geométrico específico transporta, comprime, funde y mezcla el polímero. El motor y la caja de cambios impulsan este enorme eje de acero. Estos componentes de alta resistencia proporcionan el inmenso control de torsión y velocidad de rotación necesarios para luchar contra la contrapresión extrema del plástico fundido.
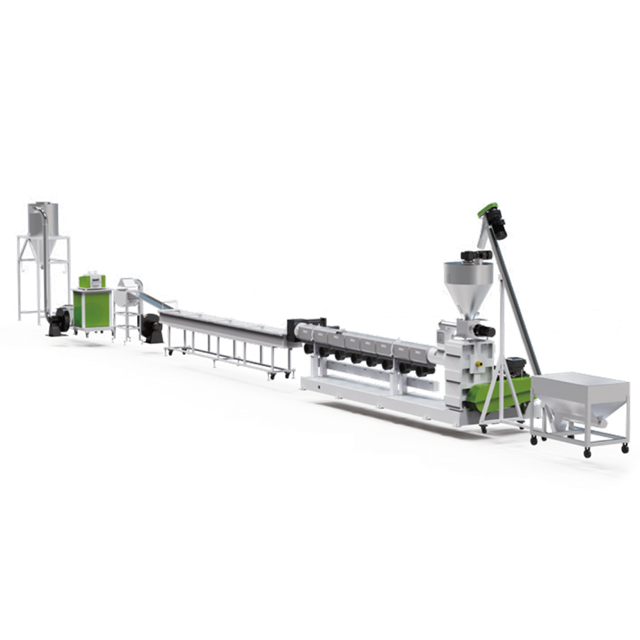
Seguir el viaje del plástico de principio a fin revela un delicado equilibrio continuo de temperatura, presión y corte mecánico. Nunca se trata sólo de aplicar calor.
El proceso de extrusión comienza en la tolva. Escamas de plástico sólido o pellets vírgenes caen en la garganta de alimentación y entran en los tramos giratorios del tornillo. Para materiales con baja densidad aparente, como películas plásticas esponjosas o escamas rígidas voluminosas, la alimentación por gravedad estándar a menudo falla. En estos escenarios, un alimentador forzado vertical introduce físicamente el material en el barril. Esto evita bloqueos de puentes y garantiza un rendimiento altamente consistente.
Una vez dentro del cilindro, el tornillo giratorio empuja el plástico hacia adelante a través de la zona de alimentación. A medida que el material avanza hacia la zona de transición, el diámetro de la raíz del tornillo aumenta gradualmente. Este cambio geométrico reduce el espacio disponible para el plástico y crea una intensa compresión.
Un error común en ingeniería es que los calentadores de barril externos derriten el plástico por completo. En realidad, la fricción mecánica impulsa la gran mayoría del proceso de fusión. Esta energía, conocida en dinámica de fluidos como disipación viscosa o calor cortante, se genera rápidamente a medida que el plástico se aprieta agresivamente entre el tornillo giratorio y la pared del cilindro estacionario. Los calentadores eléctricos sirven principalmente para elevar la temperatura de la máquina durante el arranque y mantener un perfil térmico estable en las diferentes zonas.
A medida que el plástico ingresa a la zona de compresión, pasa de un lecho sólido de partículas calentadas por fricción a una masa fundida homogénea. Una mezcla adecuada garantiza una distribución uniforme del color y la integridad estructural.
Durante esta etapa, la desgasificación se convierte en una necesidad absoluta para los materiales posconsumo. Imagínese procesar botellas de detergente lavadas. La humedad residual y los compuestos orgánicos volátiles de las tintas se expanden rápidamente cuando se exponen a calor extremo. Las extrusoras modernas cuentan con zonas de ventilación especializadas que utilizan bombas de vacío de anillo líquido. Estas bombas extraen agresivamente los gases atrapados a través de un puerto en el barril. Si no se eliminan estos volátiles, se producen huecos microscópicos en el producto final, lo que compromete gravemente su resistencia a la tracción mecánica.
La sección final del tornillo es la zona de dosificación. Aquí, la profundidad del canal permanece constante para estabilizar la presión interna y garantizar una tasa de salida uniforme. Antes de llegar a la matriz, el plástico fundido pasa a través de un cambiador de pantalla hidráulico. Este robusto sistema de filtración captura partículas no fundidas, fragmentos microscópicos de metal y suciedad residual. Finalmente, la masa fundida limpia y presurizada atraviesa la matriz y adquiere su nueva forma continua.
La elección entre una configuración de uno o dos tornillos depende completamente de la materia prima y del resultado deseado. Ninguno de los dos es inherentemente superior sin contexto. Cada uno sirve para aplicaciones industriales altamente específicas.
El diseño de un solo tornillo funciona según un principio sencillo utilizando un eje giratorio. Es muy rentable, fácil de mantener y excepcionalmente eficiente para bombear materiales limpios y uniformes. Esto lo convierte en la opción estándar para la fabricación de perfiles de tuberías y operaciones básicas de reciclaje.
Por el contrario, una máquina de doble tornillo presenta dos tornillos entrelazados que giran juntos dentro de un barril en forma de ocho. Debido a que los tornillos engranan entre sí, en gran medida se limpian solos. Las máquinas de doble tornillo ofrecen una enorme fuerza de corte, una composición de aditivos superior y una excelente desvolatilización. Son la solución ideal para procesar materiales muy contaminados o producir masterbatches de color de alta gama.
| Especificación | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Función primaria | Fusión, transporte y creación de presión. | Mezcla, composición y desgasificación intensa |
| Fuerza de corte | Bajo a Medio | Extremadamente alto |
| Costo de mantenimiento | Reemplazo de piezas poco sencillo | Alto requiere una alineación precisa |
| Mejor utilizado para | Reciclaje estándar, tubería, película soplada. | Masterbatch, polímeros complejos para PCR |
Si bien las extrusoras son famosas por crear perfiles continuos como marcos de ventanas, tienen un propósito ligeramente diferente en el sector del reciclaje. En lugar de formar un producto de consumo final, la máquina actúa como el motor central de una robusta máquina peletizadora de plástico..
En esta aplicación específica, la matriz en el extremo de descarga es una placa de acero gruesa con múltiples orificios pequeños. El sistema empuja el plástico fundido homogeneizado a través de estos orificios para crear formas que se pueden cortar fácilmente en gránulos uniformes. Estos pellets estandarizados se convierten en la materia prima para las instalaciones de moldeo por inyección en todo el mundo.
El método de corte del plástico fundido generalmente se divide en dos categorías de ingeniería distintas. La peletización de hebras tira de hebras continuas de polímero tipo espagueti a través de un largo baño de enfriamiento con agua antes de que un cortador giratorio las corte en cilindros precisos. Este método es muy fiable para materiales de alta resistencia al fundido como el PET. Alternativamente, la granulación de la cara del dado con anillo de agua utiliza cuchillas giratorias de alta velocidad a ras de la placa del dado. Las cuchillas cortan instantáneamente la masa fundida extruida en pequeñas gotas. La fuerza centrífuga arroja estas gotas a un anillo de agua en circulación para enfriarlas y convertirlas en bolitas esféricas. Este método ahorra excepcionalmente espacio para resinas de PE y PP.
El análisis de datos de mercado recientes revela un cambio masivo en el panorama del reciclaje. Los mandatos de sostenibilidad global están obligando a las principales marcas de consumo a incorporar entre un 20% y un 30% de contenido reciclado en sus nuevos envases. Este cambio regulatorio cambia drásticamente los requisitos para los equipos de extrusión.
Los procesadores ya no se enfrentan a desechos industriales limpios y predecibles. La materia prima de resina posconsumo actual está altamente contaminada. Los operadores de plantas enfrentan índices de flujo de fusión impredecibles, variaciones severas de humedad y lotes de polímeros mixtos. En consecuencia, la demanda de desvolatilización avanzada y filtración en múltiples etapas se ha disparado. Para procesar estos materiales complejos de manera rentable, las operaciones ahora dependen de una línea de peletización de plástico rígido especializada..
En el caso de los plásticos duros, como las botellas de detergente de HDPE o los residuos electrónicos de ABS, la fase de extrusión debe tener en cuenta las impurezas microscópicas pesadas.
Una configuración de una sola etapa utiliza un barril largo con múltiples zonas de desgasificación. Sólo es adecuado para copos rígidos que hayan sido excepcionalmente bien lavados y completamente secos. Sin embargo, los estándares de la industria favorecen en gran medida una configuración de doble etapa madre-bebé para rígidos posconsumo desafiantes.
En una arquitectura de doble etapa, la extrusora madre primaria opera a alta temperatura y alto torque para derretir las escamas rugosas. Realiza la filtración inicial de malla de alta resistencia y la desgasificación primaria. Luego, el termofusible se transfiere directamente a una extrusora secundaria para bebés. Operando a menor velocidad y temperatura reducida, esta segunda máquina permite una filtración ultrafina del material fundido y una desgasificación al vacío más profunda. Este proceso de dos pasos garantiza que incluso los insumos muy contaminados produzcan gránulos de primera calidad sin burbujas.
Construir un sistema de peletización altamente eficiente para plástico rígido requiere integrar varios módulos periféricos especializados alrededor del extrusor central. Cada componente mitiga una variable de proceso específica.
Las escamas de plástico rígido a menudo sufren de densidades aparentes inconsistentes. La alimentación por gravedad estándar provoca una producción desigual. Los alimentadores forzados volumétricos o gravimétricos avanzados equipados con agitadores internos garantizan un flujo medido constante de material hacia el tornillo. Esto maximiza la estabilidad del rendimiento y evita picos de amperaje del motor.
Debido a que los copos posconsumo inevitablemente contienen trazas de materias extrañas como papel de aluminio o arena microscópica, una filtración sólida de la masa fundida no es negociable. Los cambiadores de malla hidráulicos continuos de doble pistón permiten a los operadores cambiar las mallas de filtro obstruidas sin detener la línea de producción. Los modelos avanzados cuentan con tecnología de retrolavado hidráulico para limpiar las pantallas automáticamente. Esto reduce drásticamente el costoso tiempo de inactividad operativa.
Una vez cortados y enfriados los pellets, hay que secarlos por completo. La humedad superficial residual causa defectos importantes durante el moldeo por inyección posterior. Los secadores centrífugos de alta velocidad utilizan un flujo de aire intenso para eliminar las gotas de agua antes de que los gránulos secos sean transportados neumáticamente a los silos de almacenamiento.
Invertir en una línea de extrusión es un gasto de capital enorme. Los gerentes de planta deben evaluar la maquinaria basándose en métricas de desempeño objetivas en lugar de características superficiales de marketing.
Primero, evalúe la capacidad de producción versus el diámetro del tornillo. El rendimiento depende en gran medida del diámetro del tornillo y su relación longitud-diámetro. Una máquina estándar de un solo husillo de 120 mm puede producir 500 kg/h, mientras que un husillo robusto de 160 mm puede superar los 1000 kg/h. Debe hacer coincidir perfectamente las especificaciones del extrusor con las capacidades de su línea de lavado anterior. El sobredimensionamiento conduce a la degradación del material debido a un tiempo de residencia excesivo. Un tamaño insuficiente obstaculiza la rentabilidad de toda su planta.
Además, examinar la eficiencia energética. La electricidad es el costo operativo continuo más alto en el reciclaje de plástico. Exigir al fabricante las métricas de Consumo Energético Específico medido en kWh/kg. Busque equipos con motores síncronos de imanes permanentes y cubiertas de aislamiento cerámico avanzadas para minimizar la pérdida térmica.
Por último, insista en una geometría de tornillo personalizada. Los plásticos se comportan de manera muy diferente bajo calor y presión. El perfil de tornillo requerido para PP de alto flujo de fusión fallará si se usa para HDPE de bajo flujo de fusión. Asegúrese de que el fabricante diseñe tramos de barrera personalizados o mezcladores Maddock adaptados estrictamente a su materia prima específica.
Comprender los principios mecánicos y térmicos de la extrusión es vital para cualquiera que esté escalando una operación de fabricación o reciclaje de plásticos. Es el motor transformador que convierte los residuos sólidos en materiales rentables y viables. Al equilibrar perfectamente la fricción de corte, la desgasificación al vacío y la filtración precisa, las extrusoras modernas impulsan la economía circular.
Ya sea que esté procesando chatarra industrial limpia o abordando plásticos rígidos posconsumo altamente contaminados, implementar la arquitectura de extrusión correcta es la única manera de maximizar la eficiencia operativa. Deje de perder dinero en facturas de energía excesivas y tiempos de inactividad frecuentes por mantenimiento. Invertir en maquinaria personalizada de alta calidad garantiza que su producción cumpla con los estándares más estrictos del mercado global.
¿Está listo para mejorar el rendimiento y la calidad de los pellets de sus instalaciones? Evalúe su materia prima actual, determine su capacidad objetivo e integre una línea de peletización de calidad comercial diseñada para sus necesidades operativas exactas.
La relación L/D significa relación longitud-diámetro. Representa la longitud del vuelo del tornillo dividida por su diámetro exterior. Una relación L/D más alta, como 36:1, proporciona un tiempo de residencia más prolongado para el plástico dentro del cilindro. Esto permite una mejor fusión, una mezcla superior de aditivos y más espacio para múltiples puertos de desgasificación al vacío. Las relaciones L/D más bajas, como 24:1, se utilizan normalmente para polímeros limpios que se derriten fácilmente, donde el historial de calor excesivo podría causar degradación.
La limpieza de un tornillo extrusor requiere un procedimiento específico para evitar la contaminación entre diferentes lotes de polímeros. Los operadores suelen pasar un compuesto de purga comercial a través de la máquina. Los compuestos de purga son resinas termoestables altamente viscosas diseñadas para eliminar el plástico carbonizado y los colorantes de las aletas del tornillo y las paredes del cilindro. Para una limpieza mecánica profunda, los ingenieros deben sacar completamente el tornillo del cañón mientras aún está caliente y limpiar manualmente las paletas con cepillos de alambre de latón y almohadillas de malla de cobre especializadas.
Las temperaturas dentro del barril varían mucho según el polímero específico que se procesa. Generalmente, el perfil de temperatura oscila entre 150°C y 300°C. Es fundamental tener en cuenta que este calor no lo proporcionan únicamente las bandas calentadoras eléctricas externas. Una parte importante de la energía térmica se genera internamente a través de la fricción mecánica y las fuerzas de corte creadas cuando el tornillo giratorio comprime el plástico.
La principal diferencia radica en la continuidad del proceso. La extrusión es un proceso continuo en estado estable que fuerza al plástico fundido a pasar a través de una matriz abierta para crear formas largas y uniformes, como tuberías, láminas o cordones. El moldeo por inyección es un proceso cíclico de inicio y parada. Inyecta plástico fundido bajo presión extrema en un molde de acero tridimensional cerrado para crear piezas discretas individuales como tapas de botellas o componentes de tableros de automóviles.
Los plásticos rígidos posconsumo retienen niveles microscópicos de humedad y compuestos orgánicos volátiles de tintas y etiquetas incluso después de un lavado riguroso. Cuando el plástico se derrite, estas sustancias se vaporizan formando gases en expansión. Si la extrusora carece de una zona de desgasificación al vacío de anillo líquido adecuada para ventilar estos gases, el vapor permanece atrapado dentro del polímero fundido. Esto da como resultado la formación de burbujas de aire dentro de los gránulos finales, lo que los hace estructuralmente débiles y no comercializables para los moldeadores por inyección de alta gama.


