
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-24 Origen:Sitio


Si caminas por el suelo de cualquier instalación de reciclaje industrial de alto rendimiento, lo primero que notas es el intenso calor y el implacable zumbido de la maquinaria pesada. Debajo de las gruesas carcasas de acero de estas máquinas, los desechos de plástico en bruto e irregulares sufren una violenta transformación termodinámica. Se está convirtiendo en una valiosa materia prima para la fabricación cotidiana. Sin embargo, muchos administradores de instalaciones y recién llegados al sector de los polímeros luchan por comprender la física mecánica exacta que ocurre dentro del barril.
Si planea actualizar una línea de producción o construir una planta de reciclaje rentable desde cero, comprender la mecánica interna de la extrusión es su primer paso absoluto. En esta guía de ingeniería, analizaremos el flujo de trabajo operativo preciso, examinaremos los componentes estructurales vitales y exploraremos cómo los sistemas modernos de alta resistencia procesan los materiales posconsumo más resistentes.
En esencia, una extrusora industrial es una bomba continua de alta ingeniería. Está diseñado para fundir, homogeneizar y forzar materiales termoplásticos en bruto a través de una herramienta de conformado de metal restrictiva. Si bien este mecanismo se utiliza en la producción de alimentos y la metalurgia, sigue siendo la columna vertebral indiscutible de la fabricación mundial de plástico y la recuperación de recursos.
La tarea principal de este equipo es transformar hojuelas o gránulos de polímero sólido en un líquido homogéneo parecido a la miel. Los operadores novatos a menudo suponen que las bandas calentadoras externas hacen todo el proceso de fusión. En realidad, el calor externo sólo inicia el proceso. La gran mayoría de la energía térmica se genera por fricción interna. A medida que el tornillo giratorio fuerza el plástico contra las paredes endurecidas del cilindro, el corte mecánico genera un calor inmenso. Una vez que el polímero alcanza la viscosidad correcta, la máquina empuja este líquido presurizado a través de un bloque de matriz para formar un perfil continuo.
Si observamos las tendencias actuales de la industria, el panorama de la extrusión está experimentando un cambio tecnológico masivo. Impulsadas por estrictos mandatos globales de economía circular y el aumento de los costos de la electricidad, las instalaciones modernas están abandonando los sistemas manuales obsoletos. Estamos viendo una rápida adopción de la tecnología de extrusión inteligente. Los ingenieros de la planta ahora están integrando sensores de presión de fusión en tiempo real, dosificación gravimétrica automatizada y motores síncronos de imanes permanentes. Este enfoque basado en datos reduce drásticamente el desperdicio de energía y minimiza la huella de carbono de todo el proceso de recuperación.
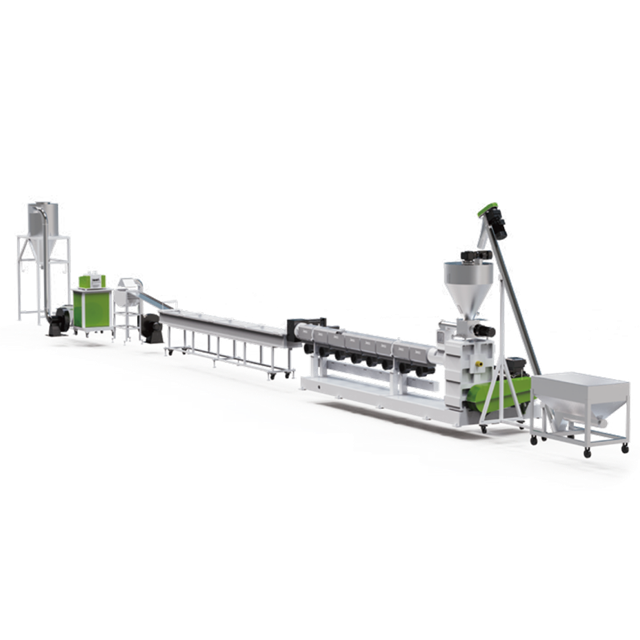
Para solucionar completamente los defectos de producción, debe comprender la anatomía de su equipo. Una extrusora es una serie de zonas mecánicas integradas que trabajan al unísono. Una falla en una zona inmediatamente se propaga en cascada a lo largo de la línea.
La tolva es el punto de entrada del material. Ubicado en la parte trasera, encima de la garganta de alimentación, depende de la gravedad para dejar caer las escamas en el barril. En la fábrica, los operadores escuchan atentamente esta área. Un crujido constante y rítmico indica un buen flujo. Si el material es excepcionalmente liviano o esponjoso, los ingenieros instalarán alimentadores forzados mecánicos para meter físicamente el plástico en las aletas del tornillo y evitar que se formen puentes.
Esta cámara cilíndrica de alta resistencia alberga el tornillo. Debido a que soporta presiones internas que exceden varios miles de PSI y el constante desgaste abrasivo de las escamas sucias, está fabricado con aleaciones de acero endurecido bimetálico. El exterior está envuelto en bandas calefactoras de cerámica o infrarrojos divididas en zonas de temperatura independientes. El perfil térmico está programado para aumentar gradualmente desde la garganta de alimentación hasta el cabezal de troquel. Esto evita el choque térmico repentino y la degradación del polímero.
El tornillo es el corazón de la operación. A medida que gira, transporta, comprime y plastifica el polímero. Un perfil estándar se divide en tres secciones geométricas distintas. La sección de alimentación presenta hilos en espiral profundos para morder agresivamente la materia prima. En el futuro, la sección de transición presenta una profundidad de canal decreciente. Esto aprieta el plástico con fuerza, generando la fricción extrema necesaria para fundirlo. Finalmente, la sección de medición utiliza roscas muy poco profundas para eliminar las variaciones de temperatura y generar la inmensa presión necesaria para el bombeo.
Empujar un líquido altamente viscoso a través de una tubería metálica restringida requiere una fuerza de rotación brutal. El sistema de propulsión combina un motor eléctrico de alta eficiencia con una caja de cambios reductora de alta resistencia. La caja de cambios reduce la velocidad del motor mientras multiplica el par. Más importante aún, alberga un enorme conjunto de cojinetes de empuje. Cuando el tornillo empuja violentamente el plástico hacia adelante, el plástico empuja hacia atrás. El cojinete de empuje absorbe esta severa fuerza hacia atrás, protegiendo al motor de una destrucción catastrófica.
Para los gerentes de planta que buscan optimizar el rendimiento, dominar el flujo de trabajo secuencial es fundamental. El proceso sigue un estricto camino termodinámico.
El ciclo comienza cuando las escamas crudas caen a través de la garganta de alimentación hacia las hélices giratorias. Mantener un caudal volumétrico constante aquí es esencial. Cualquier interrupción o puenteo de material provocará caídas inmediatas de presión en el cabezal de la matriz, lo que provocará hebras rotas o dimensiones desiguales del producto.
A medida que el enorme motor de accionamiento hace girar el eje, el plástico avanza hacia la zona de transición. Aquí, la verdadera física de la extrusión toma el control. La profundidad cada vez menor de los canales de los tornillos somete las escamas sólidas a un cizallamiento mecánico extremo. Esta fricción interna convierte el plástico sólido y ruidoso en una masa fundida uniforme y silenciosa.
Cuando se trata de chatarra posconsumo, la humedad residual y las tintas de impresión superficial son inevitables. Cuando estos contaminantes llegan a las zonas de alto calor, instantáneamente se vaporizan en gases volátiles. Si estos gases permanecen atrapados, el producto final será estructuralmente débil y estará lleno de burbujas huecas. Para solucionar este problema, los cañones modernos cuentan con una zona de descompresión especializada. Los canales de los tornillos se profundizan repentinamente, lo que reduce la presión interna. Luego, una bomba de vacío de alta potencia extrae con fuerza la humedad y el gas atrapados a través de un respiradero montado en la parte superior.
Una vez completamente desgasificado, la masa fundida limpia ingresa a la zona de medición de alta presión. El tornillo actúa como una bomba, forzando el líquido a través de un cambiador de pantalla hidráulico. Los filtros de malla metálica fina atrapan escamas microscópicas de aluminio, fibras de papel o suciedad no derretida. Luego, el polímero purificado se empuja a través del troquel y sale al aire libre, listo para enfriarse y darle forma inmediatamente.
Mientras que la fabricación tradicional utiliza esta tecnología para crear productos terminados como tuberías de PVC, el sector del reciclaje la utiliza para la estandarización de materiales. El plástico postconsumo triturado es voluminoso, caótico y muy difícil de introducir en las máquinas de moldeo por inyección estándar. Una especializada máquina peletizadora de plástico resuelve esta pesadilla logística al convertir la chatarra en cilindros de resina densos y uniformes.
El flujo de trabajo comienza de manera idéntica fundiendo y filtrando la chatarra. Pero en lugar de darle forma a un tubo, el cabezal del troquel está mecanizado con docenas de pequeños orificios circulares. La máquina extruye hebras de espagueti continuas y calientes. Estos hilos se pasan inmediatamente a través de un largo canal de agua circulante. La rápida caída de temperatura solidifica el polímero, dándole la resistencia a la tracción necesaria. Después de pasar por cuchillas de aire de alta velocidad para eliminar el agua de la superficie, las hebras ingresan a un cortador giratorio. Las cuchillas giratorias cortan el plástico en bolitas perfectas y uniformes que se clasifican por vibración y se empaquetan para su reventa.
Las películas agrícolas flexibles y las cajas logísticas rígidas se comportan de manera muy diferente bajo calor y presión. Los materiales densos como el polipropileno y el polietileno de alta densidad se originan a partir de artículos resistentes como botellas de champú, carcasas de baterías de automóviles y tuberías industriales.
El procesamiento de estos polímeros densos requiere equipos de alto torque y sin concesiones. Los propietarios de instalaciones con visión de futuro logran rentabilidad al invertir en una línea de granulación de plástico rígido diseñada específicamente para altas densidades aparentes.
Las escamas rígidas presentan desafíos de procesamiento únicos. Llevan un mayor volumen de contaminantes superficiales persistentes, incluidos adhesivos fuertes y tintas de impresión pesadas. Cuando entran en el barril, generan enormes volúmenes de gas. Si el sistema de vacío tiene un tamaño insuficiente, los gránulos resultantes estarán plagados de huecos microscópicos, lo que los hará inútiles para el moldeo por inyección de alta gama.
Al diseñar el diseño de una planta, los ingenieros deben evaluar los niveles de humedad y contaminación del material de entrada para elegir la arquitectura de máquina correcta. A continuación se muestra una comparación práctica de las dos configuraciones principales utilizadas en la industria.
| Arquitectura del sistema | Perfil del material ideal | Características de ingeniería | Ventaja principal |
|---|---|---|---|
| Extrusión de una sola etapa | Chatarra postindustrial limpia y seca con mínima impresión. | Utiliza un cañón largo y continuo. La relación longitud-diámetro suele oscilar entre 32 y 36. Puerto de ventilación de vacío único. | Altamente eficiente desde el punto de vista energético, requiere un espacio de fábrica más pequeño y ofrece menores costos de mantenimiento. |
| Extrusión de doble etapa | Residuos posconsumo sucios, muy impresos y con alto contenido de humedad. | Configuración madre-bebé. El extrusor primario de alta velocidad alimenta directamente un extrusor secundario más grande y más lento. Zonas de vacío duales. | Proporciona una superficie enorme para una filtración ultrafina y una desgasificación secundaria agresiva, lo que garantiza gránulos sin huecos. |
La adquisición de maquinaria industrial es un gasto de capital enorme. Los gerentes de planta deben hacer coincidir rigurosamente las especificaciones de los equipos con sus flujos de materiales exactos. Un desajuste en este caso conduce a fallas frecuentes en los cojinetes de empuje, mala calidad de la producción y graves pérdidas financieras.
No existe un diseño de tornillo universal. La geometría debe adaptarse matemáticamente al índice de fluidez del polímero y a la densidad aparente. Al configurar un sistema de peletización de plástico rígido , se exigen parámetros específicos. Busque sistemas capaces de producir producciones estables que oscilen entre 300 y 1000 kilogramos por hora, dependiendo de su capacidad objetivo.
La tecnología de filtración es otro punto de control crítico. Los cambiadores de pantalla manuales estándar obligan a los operadores a detener la máquina para cambiar los filtros obstruidos. Este tiempo de inactividad es inaceptable en una operación 24 horas al día, 7 días a la semana. Especifique cambiadores de pantalla hidráulicos continuos de doble pistón. Estas unidades avanzadas permiten a los operadores intercambiar pantallas sobre la marcha sin disminuir la presión de fusión ni romper los hilos.
Finalmente, evalúe la eficiencia del motor de accionamiento. Las demandas de alto rendimiento requieren exponencialmente más electricidad. Especificar motores síncronos de imanes permanentes. Ofrecen un par superior a bajas RPM y pueden reducir el consumo de energía hasta en un 30% en comparación con los motores asíncronos tradicionales. Como práctica de ingeniería estándar, dimensione su caja de cambios para que funcione cómodamente al 80% de su capacidad. Esta única decisión duplicará la vida útil de sus cojinetes de empuje internos.
Comprender la mecánica termodinámica de la extrusión desmitifica el complejo mundo del reciclaje industrial. Cada componente, desde el cilindro bimetálico hasta el cambiador de pantalla hidráulico, desempeña un papel fundamental para mantener una producción continua y rentable.
El éxito en la fábrica se reduce a una combinación precisa de equipos. Ya sea que esté procesando recortes industriales limpios o escamas rígidas posconsumo muy contaminadas, alinear las capacidades de torsión y desgasificación de su máquina con su material no es negociable. Si está listo para ampliar sus operaciones, reducir los gastos generales de energía y producir resina de primera calidad, explore las soluciones personalizadas y de alta resistencia disponibles en Jwell Recycling para construir una línea que funcione impecablemente turno tras turno.
Su función principal es aplicar fricción de corte mecánico y calor controlado para fundir plásticos sólidos en bruto. Actúa como una enorme bomba de alta presión, forzando la masa fundida viscosa y homogeneizada a través de un troquel restrictivo para crear perfiles continuos como tuberías, láminas o hebras para peletizar.
Las temperaturas de funcionamiento dependen completamente del polímero específico que se procesa. Por ejemplo, el polietileno de baja densidad suele funcionar entre 160 y 200 grados Celsius, mientras que los plásticos de ingeniería como el policarbonato pueden requerir perfiles térmicos superiores a 280 y 300 grados Celsius. El cañón está dividido en múltiples zonas de calentamiento para alcanzar gradualmente estos objetivos.
El mantenimiento de rutina se centra en gran medida en la lubricación y la alineación. Los ingenieros de la planta deben comprobar periódicamente los niveles de aceite de la caja de cambios, inspeccionar los cojinetes de empuje en busca de vibraciones inusuales y calibrar los sensores térmicos. Además, los operadores deben tirar y limpiar el tornillo periódicamente para eliminar la acumulación de carbón degradado que puede contaminar lotes futuros.
Una configuración de una sola etapa utiliza un barril continuo y está diseñada para chatarra limpia y seca. Una configuración de doble etapa conecta dos máquinas en secuencia. La primera máquina funde y realiza una filtración gruesa, mientras que la segunda máquina, más lenta, proporciona una superficie enorme para una filtración ultrafina y una desgasificación secundaria al vacío. Esto hace que la doble etapa sea ideal para residuos posconsumo húmedos y con mucha impresión.
El sistema fuerza la masa fundida purificada a través de un cabezal de troquel para formar largas hebras continuas. Estas hebras calientes se pasan inmediatamente por un recipiente con agua fría para solidificarlas. Después de que las cuchillas de aire de alta velocidad eliminan la humedad residual, las hebras endurecidas se introducen en un cortador giratorio donde las cuchillas giratorias las cortan en bolitas cilíndricas uniformes.
Los materiales rígidos, como botellas trituradas y carcasas de baterías, tienen una alta densidad aparente y una gran contaminación. Un sistema construido para esto presenta cilindros bimetálicos endurecidos, geometrías de tornillos de alto corte personalizadas, cojinetes de empuje de gran tamaño y zonas robustas de desgasificación de doble vacío capaces de extraer volúmenes masivos de tintas vaporizadas y humedad.
La extrusión es un proceso continuo e ininterrumpido que empuja el material fundido a través de un troquel abierto para crear formas largas e ininterrumpidas. El moldeo por inyección es un proceso cíclico de paradas y arranques. Inyecta una dosis precisa y medida de plástico derretido en un molde de metal cerrado, lo mantiene bajo presión para que se enfríe y expulsa una pieza discreta y tridimensional, como una tapa de botella o un engranaje de automóvil.


