
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-03 Origen:Sitio


Mire su extrusora en el taller. El motor chirría a plena carga, consumiendo amperios enormes. Sin embargo, te acercas al cabezal del troquel y apenas ves un hilo de fusión saliendo. Definitivamente no es el primer administrador de instalaciones que mira con frustración una tolva llena de material que simplemente se niega a alimentarse mientras el tornillo gira hasta secarse por completo.
Los materiales de baja densidad aparente son conocidos por matar de hambre a las máquinas de reciclaje. Los plásticos rígidos fluyen sin esfuerzo. Pero la pelusa liviana, como las películas agrícolas, las bolsas de supermercado y las espumas de EPS, crea enormes cuellos de botella. Ocupan una gran cantidad de espacio pero ofrecen una masa real casi nula. Esto efectivamente ahoga la línea de producción. En esta guía, analizaremos la física exacta detrás de estas fallas en la alimentación. Más importante aún, analizaremos actualizaciones de equipos específicas que pueden duplicar instantáneamente su rendimiento diario.
Antes de sumergirnos en la mecánica, veamos hacia dónde se dirige la industria del reciclaje. Análisis de mercado recientes muestran un aumento masivo de los mandatos de recuperación de envases flexibles a nivel mundial. Los recicladores están inundados de películas multicapa y envoltorios agrícolas. Sin embargo, la incapacidad de procesar eficientemente estas materias primas livianas es el principal obstáculo que impide que las instalaciones aprovechen la creciente demanda de resinas recicladas posconsumo. La industria está abandonando rápidamente los sistemas tradicionales alimentados por gravedad. En cambio, el enfoque se ha desplazado por completo hacia tecnologías de alimentación activa altamente automatizadas diseñadas específicamente para superar este desajuste entre volumen y peso.
Comprender las propiedades físicas de la chatarra es tan importante como conocer su composición química. La densidad aparente es una métrica fundamental. Dicta exactamente cómo se comporta el polímero durante las etapas de alimentación y extrusión.
La densidad aparente es el peso de un material por unidad de volumen. En aplicaciones industriales, los ingenieros lo miden en kilogramos por metro cúbico. Fundamentalmente, tiene en cuenta tanto la masa plástica sólida como los espacios vacíos. Esto incluye el aire ambiente atrapado entre partículas irregulares.
El comportamiento de los desechos de plástico dentro de una tolva varía drásticamente según esta relación volumen-peso. Los plásticos rígidos, como las botellas de HDPE trituradas o las escamas de PET, tienen una masa elevada en relación con su volumen. Su densidad aparente suele oscilar entre 300 y 500 kg/m³. Debido a que son pesados y compactos, la gravedad vence fácilmente la fricción. Esto los empuja hacia abajo a través de la tolva y directamente al tornillo del extrusor.
Por el contrario, los plásticos flexibles y ligeros se comportan de forma totalmente diferente. Materiales como películas agrícolas, espuma EPS y bolsas tejidas tienen un volumen enorme pero una masa extremadamente baja. Su densidad aparente puede caer entre 20 y 100 kg/m³. Cuando llena una tolva con estos materiales, básicamente está tratando de introducir principalmente aire en su máquina.
Las tolvas estándar alimentadas por gravedad están diseñadas bajo una suposición específica. El material debe poseer suficiente masa para superar la fricción interna y fluir hacia abajo. Cuando se les presenta la pelusa liviana, estas físicas se rompen por completo. El plástico simplemente carece de la fuerza gravitacional necesaria para empujarse hacia la garganta de alimentación. El resultado es una pila estancada y enredada que se niega a entrar en la máquina y exige una intervención humana constante.
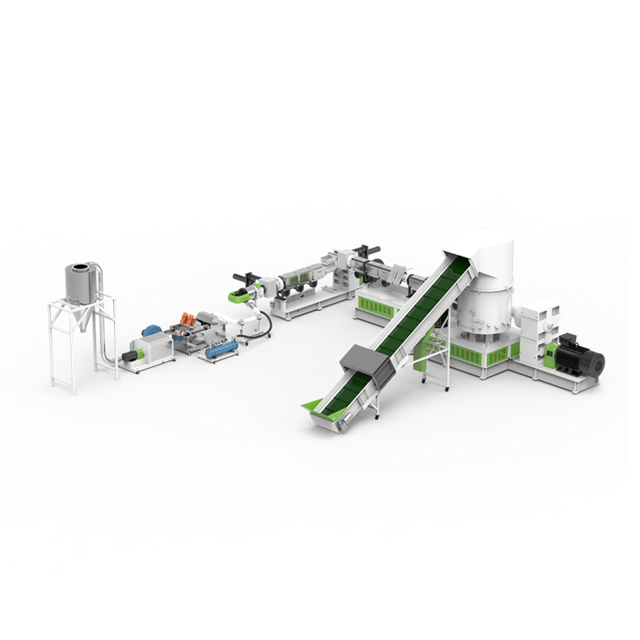
Cuando se introducen plásticos flexibles en equipos de reciclaje estándar, la baja densidad aparente desencadena una cascada de fallas mecánicas y termodinámicas. Estos fallos paralizan gravemente la producción.
Las extrusoras son máquinas inherentemente volumétricas. Su rendimiento está determinado por la cantidad de volumen físico que el tornillo puede impulsar por rotación. Al procesar pelusas de baja densidad, las hélices se llenan de material que es principalmente aire. En consecuencia, la masa sólida real de polímero que entra en el cilindro es insignificante. A este fenómeno lo llamamos hambruna material en el taller. Incluso si el motor de accionamiento principal está funcionando a las RPM máximas, una máquina peletizadora de plástico no puede alcanzar su potencia nominal si el tornillo contiene aire en lugar de material denso.
Los plásticos flexibles presentan formas irregulares, a menudo fibrosas, que generan una fricción interna extrema. Cuando estos materiales ingresan a la tolva, se entrelazan y se adhieren obstinadamente a las paredes metálicas. Este entrelazamiento crea un arco estructural directamente sobre la garganta de alimentación. Una vez que se forma un puente, la pequeña cantidad de chatarra que se encuentra debajo se procesa rápidamente. El tornillo se deja girando vacío mientras una enorme obstrucción permanece suspendida encima. La producción se detiene por completo hasta que un operador rompe manualmente el arco con un poste.
Además, las materias primas de baja densidad aparente transportan enormes volúmenes de aire ambiente directamente al barril calentado. A medida que el plástico comienza a derretirse, este aire queda atrapado dentro de la matriz polimérica. Si el aire no puede escapar hacia atrás a través de la garganta de alimentación o a través de zonas dedicadas de desgasificación al vacío, se producen graves problemas termodinámicos. La presencia de oxígeno a altas temperaturas conduce a una rápida oxidación del polímero. Esto degrada las propiedades mecánicas del plástico. Este gas atrapado también crea gránulos huecos y quebradizos, lo que obliga a los operadores a reducir drásticamente la velocidad de la máquina para permitir una desgasificación adecuada.
Los diferentes tipos de desechos de plástico presentan desafíos de manipulación únicos según sus proporciones específicas de volumen y peso. Los responsables de las instalaciones deben identificar con precisión estos materiales para implementar las intervenciones mecánicas correctas.
| Tipo de material | Fuentes comunes | Densidad aparente estimada kg/m³ | Desafío de alimentación primaria |
|---|---|---|---|
| Espuma EPS/EPE | Embalaje protector, aislamiento. | 10 - 30 | Contenido de aire extremadamente alto; tiende a flotar en la tolva en lugar de hundirse. |
| Película de LDPE/LLDPE | Film estirable, film agrícola, bolsas de supermercado | 50 - 150 | Altamente propenso a estirarse, enredarse y a formar puentes severos en la tolva. |
| Bolsas tejidas PP | Bolsas jumbo, rafia, bolsas de cemento. | 80 - 120 | La alta resistencia a la tracción provoca pelusas fibrosas que se envuelven agresivamente alrededor de los tornillos. |
| Recortes de borde | Recortes de fabricación industrial | 100 - 200 | Tiras largas y continuas que se entrelazan y bloquean instantáneamente la garganta de alimentación. |
| Escamas rígidas de referencia | Botellas de HDPE trituradas, tubos rígidos | 300 - 500 | Fluye fácilmente; Ideal para alimentación por gravedad estándar. |
Tratar los cuellos de botella en la alimentación como una molestia operativa menor es un error costoso. La baja densidad aparente ataca directamente el retorno de la inversión de una instalación de reciclaje a través de varios drenajes financieros ocultos, pero devastadores.
Las extrusoras industriales requieren una enorme cantidad de electricidad para alimentar sus motores de accionamiento primario y sus calentadores de barril. El consumo de energía permanece relativamente constante ya sea que la máquina procese 200 kg/hora o 500 kg/hora. Cuando los materiales de baja densidad privan al tornillo, el consumo específico de energía se dispara. Hacer funcionar una máquina medio vacía significa que se paga el precio completo de la electricidad y se genera sólo la mitad del producto vendible.
Cuando las tolvas cruzan con frecuencia, las instalaciones se ven obligadas a dedicar personal exclusivamente a monitorear la zona de alimentación. Los operadores a menudo se encuentran estacionados peligrosamente cerca de la tolva, empuñando largos postes para forzar manualmente la pelusa rebelde hacia el tornillo giratorio. Esto no sólo aumenta drásticamente los costos laborales por tonelada de plástico reciclado, sino que también introduce graves riesgos de seguridad en el lugar de trabajo.
La calidad constante de los pellets depende completamente de condiciones termodinámicas estables dentro del cilindro del extrusor. Cuando la alimentación del material es errática debido a la baja densidad aparente, la presión y la temperatura del material fundido fluctúan enormemente. Esto conduce a un material mal plastificado, partículas no fundidas y viscosidad variable. En última instancia, el valor de los gránulos resultantes se reduce, lo que reduce directamente los márgenes de beneficio de la instalación.
Simplemente no se pueden introducir películas agrícolas enteras, recortes de bordes largos o bolsas gigantes intactas directamente en una línea de extrusión estándar. El preacondicionamiento mecánico es obligatorio para alterar el estado físico del material antes de que llegue al extrusor.
La primera ley del procesamiento de plásticos de baja densidad es la reducción de tamaño. Las piezas grandes e irregulares tienen demasiada superficie y tienden a doblarse, estirarse y enredarse. Al reducir el material en piezas más pequeñas y uniformes, se reduce la probabilidad de que se entrelacen. Esta es la causa principal de la formación de puentes.
La integración de una de alta resistencia trituradora de películas plásticas en su flujo de trabajo transforma los desechos inmanejables en una materia prima constante. Un sistema de trituración adecuado descompone limpiamente los materiales largos y fibrosos. Esto evita que se enrollen en las cintas transportadoras o en los tornillos del extrusor. Si bien la trituración no aumenta significativamente la densidad aparente por sí sola, crea un tamaño de partícula uniforme que es infinitamente más fácil de transportar, almacenar y procesar en pasos de densificación posteriores.
Es importante señalar que no todos los equipos de reducción de tamaño son adecuados para plásticos flexibles. Los granuladores estándar funcionan a altas velocidades. Esto hace que las películas ligeras floten sin rumbo alrededor de la cámara de corte, generando calor y polvo excesivos. Una trituradora de un solo eje diseñada específicamente para películas funciona a una velocidad más baja con un par más alto. Se requieren diseños de rotor especializados en forma de V y cuchillas con tolerancias estrechas para cortar limpiamente materiales flexibles sin que se enrollen alrededor del eje giratorio.
Si bien la trituración resuelve el problema del tamaño de las partículas, no resuelve el problema de la baja densidad aparente. Para maximizar el rendimiento, el material debe densificarse antes de ingresar a la extrusora. Aquí es donde el compactador cortador se convierte en un punto de inflexión absoluto.
Un compactador cortador es una cámara de procesamiento cilíndrica grande que se encuentra directamente encima de la garganta de alimentación del extrusor. Reemplaza efectivamente la tolva por gravedad estándar. Los ingenieros lo diseñaron específicamente para cerrar la brecha entre los desechos de baja densidad y la extrusión de alta capacidad.
Dentro del compactador, unas cuchillas giratorias de alta velocidad cortan y mezclan continuamente la pelusa de plástico. La energía cinética de estas palas giratorias genera un calor de fricción significativo. Este calor dirigido hace que las películas y bolsas livianas se ablanden y encojan. Se aglomeran en gránulos más densos y pesados. Al expulsar el aire atrapado y encoger el plástico, la densidad aparente aumenta drásticamente justo antes de la fase de extrusión.
A diferencia de las tolvas estándar que dependen de la gravedad, el compactador cortador utiliza fuerza mecánica activa. Las palas giratorias crean un potente vórtice centrífugo. Esto empuja activamente el material recién densificado y precalentado directamente al tornillo extrusor. La actualización a una integral de peletización de plástico línea equipada con un cortador compactador elimina por completo la falta de material y la formación de puentes. Garantiza que las paletas de tornillo estén empaquetadas a su capacidad máxima absoluta.
Si la integración de un cortador compactador no es factible para el diseño específico de su instalación, existen soluciones alternativas de ingeniería mecánica diseñadas para forzar activamente la entrada de materiales de baja densidad en el proceso de extrusión.
Un alimentador de fuerza lateral es un mecanismo de alimentación auxiliar montado perpendicularmente o en ángulo con respecto al cilindro extrusor principal. Utilizando desplazamiento positivo mecánico, este dispositivo normalmente cuenta con tornillos gemelos co-rotativos o contrarrotativos. Estos tornillos auxiliares agarran mecánicamente la pelusa ligera y la conducen directamente a la zona de fusión bajo una inmensa presión. Al sincronizar la velocidad del alimentador forzado con el tornillo extrusor principal a través de un sistema de control de circuito cerrado, este mecanismo de alimentación continua evita eficazmente los problemas de puentes.
La geometría interna del tornillo extrusor juega un papel fundamental en el manejo de plásticos de baja densidad. Un tornillo estándar diseñado para triturado rígido normalmente presenta una sección de alimentación relativamente poco profunda. Esto no puede capturar suficiente volumen de película liviana por rotación. Para procesar la pelusa de manera eficiente, los fabricantes diseñan perfiles de tornillo especializados con tramos significativamente más profundos en la zona de alimentación. Esta mayor profundidad del canal maximiza el volumen libre disponible. Permite que el tornillo capture y transporte un mayor volumen físico de material liviano con cada revolución.
Debido a que los materiales de baja densidad aparente transportan inherentemente grandes volúmenes de aire ambiente y humedad superficial hacia el cilindro del extrusor, una desgasificación robusta no es negociable. Si este aire no se elimina agresivamente, queda atrapado dentro del polímero fundido. Las extrusoras avanzadas que procesan materiales ligeros deben estar equipadas con zonas de desgasificación al vacío dobles o incluso triples. Las bombas de vacío de anillo líquido de alta potencia extraen activamente gases volátiles antes de que la masa fundida llegue al cabezal del troquel, lo que garantiza gránulos sólidos y uniformes.
La compra de equipos de reciclaje industrial es un gasto de capital importante. Cuando su materia prima principal consiste en plásticos de baja densidad aparente, sus criterios de evaluación deben ser estrictos y centrarse en la eficiencia operativa a largo plazo.
El primer paso en la evaluación de equipos es una auditoría rigurosa de su flujo de materiales típico. Si su instalación procesa un flujo mixto donde las películas livianas y las bolsas tejidas constituyen más del 30 por ciento del volumen, los sistemas estándar alimentados por gravedad fallarán. En estos escenarios, la reducción de tamaño inicial y la densificación activa son obligatorias para evitar enredos y bloqueos catastróficos.
El reciclaje de plástico moderno depende en gran medida de la automatización para mantener un rendimiento constante y proteger la maquinaria de errores del operador. Al evaluar una nueva línea, examine minuciosamente el sistema del controlador lógico programable. Los PLC avanzados utilizan bucles PID para monitorear el amperaje del motor principal en tiempo real. Si el PLC detecta una caída de carga, automáticamente aumenta la velocidad de la unidad de alimentación. Por el contrario, si la presión del material fundido aumenta, el sistema desacelera temporalmente el alimentador. Además, buscar relaciones L/D altas, como 32:1 o 36:1, garantiza que el material tenga un tiempo de residencia adecuado para fundirse y desgasificarse adecuadamente.
Las decisiones de adquisición deben basarse en el costo total de propiedad y no solo en el gasto de capital inicial. Una extrusora estándar y de bajo costo podría parecer económicamente atractiva. Pero si su rendimiento cae un 60 por ciento al procesar películas de baja densidad, los gastos operativos erosionarán rápidamente cualquier ahorro inicial. Un sistema que garantice un alto rendimiento para los plásticos livianos tendrá un costo inicial más alto, pero se amortiza rápidamente al duplicar el rendimiento diario y reducir los costos de mano de obra.
La baja densidad aparente es el enemigo silencioso del rendimiento de las máquinas. Fácilmente convierte operaciones de reciclaje de alto potencial en luchas ineficientes y que requieren mucha mano de obra. Lanzar más trabajo manual a la tolva no solucionará la física subyacente del problema. Los plásticos livianos requieren soluciones mecánicas dedicadas para procesarse de manera eficiente.
Al pretratar los materiales con una trituradora de calidad y actualizarlos a una máquina peletizadora avanzada equipada con un cortador compactador o un alimentador forzado, se garantiza una alimentación continua y de alta capacidad. Dejar de pagar el precio completo de la electricidad para hacer funcionar una máquina medio vacía. Evalúe su eficiencia de rendimiento actual hoy. Visite Jwell Recycling para explorar actualizaciones de equipos específicas y consulte con nuestro equipo de ingeniería para diseñar una línea de reciclaje personalizada que transforme sin esfuerzo desechos de baja densidad en gránulos de plástico de alto valor.
Si bien varía según la máquina, una densidad aparente de alrededor de 300 a 400 kg/m³ suele ser ideal para las extrusoras estándar alimentadas por gravedad. Los materiales por debajo de 100 kg/m³ casi siempre requieren equipos de alimentación especializados, como una cortadora compactadora, para mantener un rendimiento eficiente.
Si bien un granulador puede cortar películas, los materiales livianos tienden a flotar alrededor de la cámara de corte de alta velocidad, generando calor y polvo excesivos sin procesarse adecuadamente. Una trituradora de película plástica dedicada funciona a una velocidad más baja con un par más alto, lo que la hace mucho más eficiente y confiable para la reducción inicial del tamaño de materiales de baja densidad.
Los pellets huecos son causados principalmente por el aire y la humedad atrapados. Debido a que los materiales de baja densidad aparente transportan una enorme cantidad de aire ambiente al barril, si su línea de extrusión no tiene un sistema de desgasificación al vacío de múltiples etapas adecuado, ese aire queda atrapado dentro del plástico fundido. Esto da como resultado pellets huecos, quebradizos y de baja calidad.
Para materiales de densidad aparente extremadamente baja, como películas agrícolas o bolsas tejidas de PP, la integración de un compactador cortador puede aumentar el rendimiento de una máquina peletizadora entre un 50 y más del 100 por ciento en comparación con una configuración tradicional de tolva por gravedad. Esto lo logra simplemente densificando el material y asegurándose de que el tornillo extrusor esté siempre completamente lleno.
La humedad que descansa sobre grandes superficies, como películas, se vaporiza rápidamente dentro del barril calentado, provocando una grave formación de espuma y degradación del polímero. El precalentamiento adecuado del compactador elimina la humedad de la superficie antes de la extrusión, mientras que se requiere una desgasificación al vacío en varias zonas para extraer cualquier vapor restante de la masa fundida.
Las extrusoras de un solo tornillo integradas con compactadores cortadores son el estándar de la industria para el reciclaje de películas posconsumo debido a su gran capacidad de volumen, diseño robusto y rentabilidad. Los sistemas de doble tornillo generalmente se reservan para aplicaciones de compuestos especializados donde se requiere una mezcla intensiva con aditivos, en lugar de una recuperación de volumen básica.


