
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-05 Origen:Sitio


¿Alguna vez ha procesado un lote de pellets reciclados y los ha encontrado quebradizos, descoloridos o completamente rechazados por los compradores? Como ingeniero de extrusión, veo este problema constantemente en la fábrica. El control de la temperatura es el motor indiscutible del reciclaje de plástico. El calor es absolutamente esencial para fundir y reformar los polímeros. Sin embargo, la temperatura excesiva de fusión actúa como un asesino silencioso de la calidad del plástico reciclado.
El núcleo de esta transformación ocurre dentro del equipo de extrusión. La calidad del pellet final está directamente relacionada con qué tan bien el sistema gestiona el calentamiento externo, la fricción interna y el enfriamiento rápido. Si se equivoca en este equilibrio, el material se degrada. En esta guía completa, exploraremos los efectos físicos y mecánicos del sobrecalentamiento, la ciencia detrás de la degradación térmica y cómo elegir los parámetros correctos del equipo puede resolver permanentemente estos dolores de cabeza operativos.
Si observamos las tendencias actuales de la industria, el sector del reciclaje enfrenta demandas de calidad cada vez más estrictas por parte de las marcas globales de bienes de consumo. Las corporaciones se están comprometiendo a utilizar porcentajes más altos de resina posconsumo de alta calidad en sus envases. Los recicladores ya no pueden confiar en reciclar plásticos térmicamente degradados para convertirlos en artículos de bajo valor, como bancos de parques. Existe un fuerte consenso en la industria de que es primordial preservar el índice de flujo de fusión y la resistencia a la tracción originales del polímero. En consecuencia, las instalaciones se están alejando rápidamente de las extrusoras manuales e invirtiendo fuertemente en líneas automatizadas y ricas en sensores que previenen de manera proactiva la degradación térmica.
Para comprender realmente cómo las temperaturas extremas dañan los plásticos reciclados, primero hay que comprender la mecánica del proceso de fusión. El procesamiento de materiales plásticos provoca graves transformaciones físicas y químicas. Durante esta delicada fase, el control de la temperatura es la variable más crítica.
El proceso de reciclaje transforma escamas de plástico lavadas o restos posconsumo en gránulos uniformes y reutilizables. Este recorrido comienza cuando la materia prima ingresa a la tolva. De pie junto a la máquina, se oye el zumbido constante del motor de accionamiento que introduce copos ligeros en un barril cilíndrico largo y calentado. Este cañón alberga un tornillo giratorio de alta resistencia.
A medida que el tornillo gira, transporta continuamente el plástico hacia adelante a través de distintas zonas térmicas. Estas incluyen la zona de alimentación, la zona de compresión y la zona de dosificación. Durante este tránsito, el plástico sólido se ablanda gradualmente hasta convertirse en un fluido viscoso. Finalmente, el tornillo empuja el polímero fundido a través de un cabezal, dándole forma de hebras continuas que posteriormente se enfrían y se cortan en gránulos. Si el ambiente térmico no se regula estrictamente durante este tránsito, la integridad estructural del plástico se ve comprometida permanentemente.
Un error común en la industria del reciclaje es que todo el calor proviene directamente de los calentadores externos de la máquina. En realidad, la energía térmica dentro de una máquina peletizadora de plástico estándar proviene de dos fuentes distintas. Se trata de bandas calefactoras externas y fricción de corte interna.
Las bandas calentadoras externas se envuelven alrededor del cañón. Proporcionan la energía térmica inicial necesaria para ablandar el plástico frío. Sin embargo, a medida que el tornillo gira, comprime y corta agresivamente el plástico contra las paredes endurecidas del cilindro. Esta intensa fricción mecánica genera una enorme cantidad de energía interna, conocida como calor cortante.
En muchos escenarios operativos, el calor cortante incontrolado es el principal culpable de las temperaturas excesivas de fusión. Una vez que el plástico se derrite por completo, esta fricción puede hacer que la temperatura interna aumente mucho más allá de los puntos establecidos de los calentadores externos. Si el equipo carece de mecanismos de enfriamiento rápido o si el diseño del tornillo es fundamentalmente defectuoso, este exceso de calor ataca directamente la columna vertebral molecular del polímero.
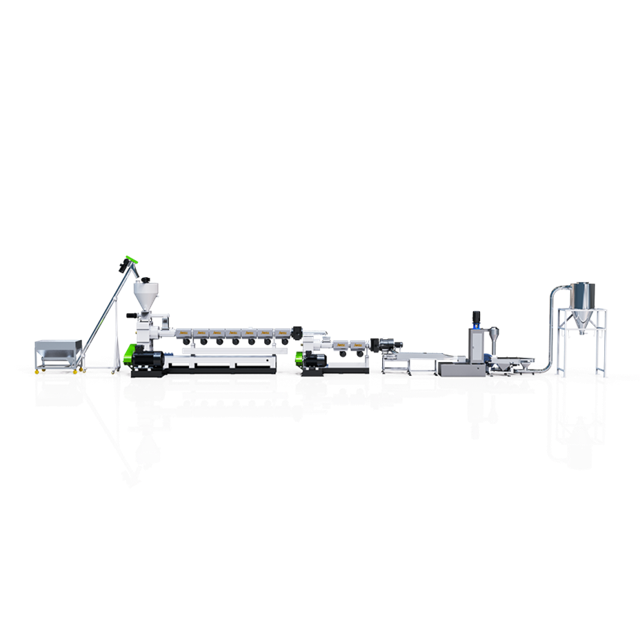
Cuando el plástico se somete a una sobrecarga térmica, el daño rara vez queda oculto. Al caminar por el piso de la fábrica, los operadores pueden detectar la degradación térmica al observar defectos visuales y sensoriales específicos mucho antes de que los gránulos lleguen al baño de enfriamiento.
Un cambio distintivo de color suele ser la primera señal de alerta. Cuando los polímeros se exponen a altas temperaturas durante períodos prolongados, sufren una rápida oxidación. Esta reacción química altera fundamentalmente las propiedades ópticas del plástico.
Por ejemplo, el PET transparente puede adquirir un color amarillo turbio y poco atractivo. El PE o PP blanco puede adquirir un tinte marrón quemado. Los gránulos descoloridos indican que el material se ha degradado. Esto reduce gravemente su valor de mercado. Los compradores de plásticos reciclados exigen una estricta uniformidad del color. En consecuencia, los gránulos oxidados se rechazan con frecuencia porque no pueden usarse para fabricar productos finales estéticamente agradables.
Otro defecto frecuente causado por el calor excesivo es la formación de burbujas o huecos en el interior de los pellets. Cuando la temperatura de fusión excede la ventana de procesamiento seguro, el plástico comienza a descomponerse químicamente. Esto libera gases volátiles en un proceso conocido como desgasificación.
Estos gases quedan atrapados dentro de la masa fundida espesa y viscosa del polímero. A medida que el plástico sale del cabezal de la matriz y se enfría rápidamente en el anillo de agua o en el baño de hebras, los gases forman bolsas huecas permanentes dentro del pellet sólido. Este efecto espumante arruina la apariencia visual del pellet y disminuye drásticamente su densidad aparente. Cuando los fabricantes intentan utilizar estos gránulos llenos de huecos en el moldeo por inyección posterior, el aire atrapado provoca fallas estructurales y puntos débiles en las piezas moldeadas finales.
Los indicadores sensoriales son tan críticos como los visuales. La degradación térmica severa libera compuestos orgánicos volátiles al aire circundante. Si se para junto a una extrusora en dificultades, es posible que note un olor fuerte y acre a polímeros quemados que impregna la línea de producción.
En casos extremos, el plástico degradado emitirá humo visible a medida que sea empujado a través del cabezal del troquel. Este humo es un claro indicador empírico de que las cadenas de polímeros se están quemando activamente. Esto no sólo destruye todo el lote de material, sino que la emisión de humo peligroso también crea un entorno de trabajo inseguro para el personal de la instalación.
| Tipo de defecto | Ingeniería primaria Causa | Impacto en la calidad final del pellet |
|---|---|---|
| Amarillamiento/dorado | Oxidación térmica por tiempo de residencia prolongado. | Pérdida de claridad visual; Valor de mercado significativamente menor y rechazo del comprador. |
| Vacíos internos | Liberación de gases y gases volátiles atrapados | Densidad aparente reducida; provoca defectos estructurales en el moldeo por inyección posterior. |
| Humo y olor | Liberación de compuestos orgánicos volátiles. | Degradación completa del material; graves riesgos para la seguridad y el medio ambiente. |
Si bien los defectos visuales son ciertamente problemáticos, el daño microscópico invisible causado por los picos extremos de temperatura es mucho más perjudicial. Las altas temperaturas alteran la física fundamental del polímero. Despoja al material de las propiedades mecánicas que lo hacen útil para aplicaciones de fabricación.
Los plásticos obtienen su resistencia, flexibilidad y durabilidad inherentes de su estructura molecular. Los polímeros están compuestos de largas cadenas repetidas de moléculas profundamente entrelazadas. Piense en estas cadenas como una red muy tejida. La longitud de estas cadenas determina el peso molecular y la resistencia general del material.
Cuando la temperatura de fusión se vuelve excesiva, la energía térmica abruma los enlaces químicos que mantienen unidas estas cadenas. El calor actúa como unas tijeras microscópicas. Corta violentamente las largas cadenas de polímero en pedazos más cortos y fragmentados. Este fenómeno se conoce científicamente como escisión de cadenas poliméricas. A medida que las cadenas se rompen, el peso molecular promedio del plástico cae precipitadamente, alterando fundamentalmente sus características físicas.
El resultado directo de la escisión de la cadena polimérica es una pérdida drástica de rendimiento mecánico. Las largas cadenas de polímeros pueden estirarse, doblarse y absorber impactos deslizándose unas sobre otras. Las cadenas cortas y rotas simplemente no pueden hacerlo.
En consecuencia, los gránulos de plástico que han sufrido degradación térmica se vuelven muy quebradizos. Pierden su resistencia a la tracción, que es la capacidad crítica para resistir la rotura bajo tensión. Si un fabricante, sin saberlo, utiliza estos gránulos degradados para producir una silla de plástico o una bolsa tejida resistente, el producto final se verá comprometido estructuralmente. Se agrietará, romperá o fallará prematuramente bajo presión operativa estándar.
El índice de flujo de fusión mide la facilidad con la que un polímero fundido fluye bajo presión. Es una especificación vital para los fabricantes intermedios. El calor excesivo altera el índice de flujo de fusión de los plásticos reciclados de formas muy impredecibles.
Normalmente, la escisión de la cadena hace que el plástico se vuelva demasiado fluido, lo que da como resultado un índice de flujo de fusión inusualmente alto. Las cadenas moleculares más cortas ofrecen muy poca resistencia al flujo. Sin embargo, en ciertos polímeros, el calor extremo desencadena la reticulación. En este caso, las cadenas rotas se unen de forma inadecuada, lo que hace que el plástico sea inesperadamente rígido. En cualquier escenario, las propiedades de flujo alteradas hacen que procesar los gránulos en máquinas de moldeo por soplado o inyección sea una pesadilla.
Los problemas de control de temperatura rara vez se limitan únicamente a la configuración de la máquina. Más allá de la fricción mecánica, la pureza de la materia prima influye en gran medida en la dinámica térmica durante el proceso de extrusión. Los contaminantes a menudo actúan como catalizadores ocultos, acelerando rápidamente la tasa de degradación térmica.
Las escamas de plástico reciclado contienen frecuentemente trazas de contaminantes microscópicos. Entre ellos se encuentran restos de suciedad, arena fina o polvo metálico. Estas impurezas poseen propiedades térmicas completamente diferentes en comparación con el plástico circundante. Específicamente, el metal y la suciedad conducen y retienen el calor de manera mucho más eficiente que los polímeros.
Cuando estos contaminantes ingresan al barril calentado, absorben rápidamente la energía térmica circundante. Esto crea puntos calientes localizados dentro del baño de fusión. Incluso si la temperatura general de la máquina se configura correctamente en el panel de control, el plástico que rodea inmediatamente estos puntos calientes está sujeto a un calor extremo y concentrado. Este sobrecalentamiento localizado inicia una rápida escisión y oxidación de la cadena.
Los contaminantes no se limitan a partículas sólidas. La humedad y los restos de tintas de impresión son igualmente destructivos bajo el calor. Cuando las escamas húmedas o muy cubiertas de tinta entran en el ambiente de alta temperatura del extrusor, los líquidos hierven rápidamente. Se transforman en vapor y gases químicos volátiles.
Si estos gases permanecen atrapados bajo un calor y una presión elevados y continuos, provocan una degradación hidrolítica. Esto corta aún más las cadenas poliméricas. Por lo tanto, la utilización de equipos con zonas especializadas de desgasificación al vacío no es negociable. Estas zonas extraen de forma segura y eficiente vapor y gases químicos de la masa fundida antes de que puedan catalizar la degradación térmica.
Comprender que el calor excesivo daña el plástico es sólo el primer paso. Para resolver permanentemente el problema, los operadores deben identificar, en primer lugar, las fallas operativas y mecánicas específicas que desencadenan picos de temperatura.
El diseño geométrico del tornillo extrusor dicta exactamente cuánta fricción de corte se aplica al material. Los diferentes plásticos requieren perfiles de tornillos muy diferentes. Por ejemplo, un tornillo diseñado con una relación de compresión muy agresiva forzará el material a entrar en un espacio reducido demasiado rápido.
Esta acción mecánica agresiva genera una inmensa cantidad de calor de corte interno. Cuando el plástico llega a la mitad del cañón, la fricción ya ha quemado el material. Intentar utilizar un tornillo universal de talla única para todo tipo de plásticos es un error operativo generalizado. Prácticamente garantiza temperaturas de fusión inconsistentes y pellets degradados.
Antes de que el plástico fundido salga del troquel, debe pasar por un cambiador de pantalla. Este robusto sistema de filtración está diseñado para atrapar partículas no derretidas, papel y contaminantes sólidos. Con el paso de las horas de funcionamiento, estas finas rejillas inevitablemente se obstruyen con residuos.
Cuando un filtro está muy bloqueado, se crea una contrapresión severa dentro del barril. El tornillo giratorio debe entonces trabajar mucho más duro para empujar el plástico viscoso a través de la abertura restringida. Este mayor esfuerzo mecánico genera enormes cantidades de calor cortante no deseado. Provoca picos de temperatura rápidos y localizados que queman el polímero apenas unos segundos antes de que se granule.
Debido a que la fricción de corte genera su propio calor interno, los calentadores externos a menudo se apagan automáticamente una vez que la máquina alcanza su estado operativo estable. A partir de ese momento, la máquina debe depender completamente de sus sistemas de refrigeración para mantener un ambiente térmico estable.
Si los ventiladores de enfriamiento del barril fallan, o si los canales internos de enfriamiento de agua se incrustan con minerales y pierden eficiencia, la máquina pierde su capacidad de regular el calor de fricción. Si no se controla, la temperatura seguirá aumentando incontrolablemente.
Si bien los operadores capacitados pueden monitorear manualmente las temperaturas y ajustar las configuraciones básicas, la intervención humana rara vez es lo suficientemente rápida como para evitar picos térmicos repentinos causados por inconsistencias de los materiales. La solución fundamental para prevenir la degradación térmica radica en la ingeniería y automatización del propio equipo. La actualización a maquinaria moderna traslada la carga del control de la temperatura del operador a sofisticados sistemas digitales.
En equipos de reciclaje más antiguos o de nivel básico, el control de la temperatura es puramente reactivo. Cuando un sensor tradicional detecta que el cañón está demasiado caliente, las cadenas de polímero del interior ya han comenzado a romperse. La tecnología de extrusión moderna utiliza sistemas proactivos y altamente automatizados para mantener una ventana térmica estricta e inquebrantable.
Los sistemas de última generación se basan en controladores lógicos programables avanzados combinados con estrictos algoritmos PID. Estos sistemas inteligentes calculan la cantidad exacta de energía necesaria para mantener la temperatura objetivo, teniendo en cuenta el calor de corte interno en tiempo real generado por el tornillo. Si la fricción provoca un aumento inesperado de temperatura, el sistema activa instantáneamente canales de refrigeración líquida o ventiladores cilíndricos de alta velocidad para extraer el exceso de calor.
Una de las zonas más críticas para el control de la temperatura es la sección de alimentación de material. Cuando las escamas de plástico frías, irregulares y esponjosas se introducen directamente en un cilindro extrusor altamente calentado, la máquina debe depender en gran medida de un cizallamiento mecánico agresivo para derretir el material rápidamente. Este choque térmico repentino es la causa principal del sobrecalentamiento localizado.
La integración de una cortadora compactadora en el sistema cambia fundamentalmente esta dinámica. Un compactador cortador es una cámara cilíndrica grande equipada con cuchillas giratorias de alta velocidad ubicadas justo antes de la entrada del extrusor. A medida que las palas giran, generan una fricción mecánica controlada. Esta fricción precalienta, seca y densifica suavemente las escamas de plástico liviano hasta obtener un estado cálido similar a una masa.
Debido a que el material ya está precalentado y compactado antes de tocar el tornillo, la extrusora requiere una fuerza de corte significativamente menor para lograr una fusión uniforme. Esta transición suave reduce drásticamente el riesgo de picos de temperatura incontrolables. Para las instalaciones que procesan películas livianas, invertir en una línea de peletización de plástico integrada equipada con un cortador compactador es un método comprobado para preservar la integridad del polímero. Estas líneas avanzadas a menudo cuentan con troquelado en caliente con anillo de agua y desgasificación al vacío robusta, manejando sin esfuerzo capacidades desde 300 kg/h hasta 1000 kg/h mientras mantienen el calor de corte estrictamente bajo control.
No todos los plásticos se comportan igual bajo el calor. Las estrategias de gestión térmica que funcionan perfectamente para películas agrícolas flexibles de LDPE a menudo fallan estrepitosamente cuando se aplican a botellas rígidas de HDPE o cajas de baterías de PP. Lograr resultados de alta calidad requiere equipos diseñados específicamente para las propiedades físicas de la materia prima.
Los materiales triturados rígidos poseen una densidad aparente mucho mayor que las películas flexibles. Cuando los tubos triturados, los desechos moldeados por inyección o las botellas de paredes gruesas ingresan al extrusor, presentan desafíos termodinámicos únicos. Como estas partículas son densas y duras, no se derriten rápidamente. Si un operador intenta acelerar el proceso simplemente aumentando la temperatura del barril, el exterior de la hojuela se quemará mientras que el interior permanece completamente sólido.
Los plásticos rígidos requieren un tiempo de residencia más largo y un diseño de tornillo específico con una relación de compresión más suave. Este cuidadoso diseño permite que el calor penetre uniformemente en las gruesas escamas, derritiendo el material por completo sin exponer las capas exteriores a temperaturas degradantes. Además, los plásticos rígidos son muy sensibles al corte. Exceder su temperatura de procesamiento ideal, incluso por un margen estrecho, provoca la escisión inmediata de la cadena polimérica.
Para plásticos rígidos, materiales muy impresos o materias primas con mayor contenido de humedad, controlar la temperatura de fusión y al mismo tiempo eliminar los contaminantes es increíblemente difícil en un solo barril. La solución de ingeniería más eficaz para este complejo problema es el proceso de extrusión de doble etapa.
El procesamiento de estos materiales densos exige un sistema de peletización exclusivo para plástico rígido . Una configuración de doble etapa separa el proceso de reciclaje en dos zonas térmicas distintas, lo que garantiza que el plástico nunca se someta a altas temperaturas durante más tiempo del absolutamente necesario.
La extrusora primaria opera a mayor velocidad y temperatura. Con una alta relación L/D, su único propósito es fundir profundamente las escamas rígidas, filtrar los contaminantes sólidos a través de un robusto cambiador de malla y exponer la masa fundida a una intensa zona de desgasificación al vacío. El calor alto elimina de forma segura la humedad y las tintas volátiles. Una vez que el material se desgasifica y filtra, se transfiere a la extrusora secundaria, más corta. Este cañón funciona a una velocidad mucho menor y a una temperatura significativamente reducida. Su función principal es enfriar suavemente la masa fundida, estabilizar la presión interna y extruir suavemente el plástico a través del cabezal de troquel. Este historial térmico preciso preserva las propiedades mecánicas y garantiza que los gránulos finales sean visualmente claros y estructuralmente sólidos.
La temperatura excesiva de fusión actúa como un asesino silencioso de la calidad del plástico reciclado. Arruina tanto el atractivo visual como la integridad estructural. Cuando se aplica calor extremo, las cadenas de polímeros se rompen, transformando material reciclado potencialmente valioso en desechos frágiles e inutilizables.
Si bien la habilidad del operador y el monitoreo atento son importantes, no pueden solucionar los defectos inherentes de un equipo mal diseñado. Para dominar verdaderamente el control de la temperatura, necesita maquinaria confiable y bien diseñada. Los sistemas avanzados equipados con controladores inteligentes, compactadores cortadores o extrusión de doble etapa brindan la gestión térmica precisa necesaria para proteger sus polímeros.
Deje de perder dinero con pellets de plástico degradados y de bajo valor. Evalúe sus requisitos actuales de materia prima y rendimiento, y explore soluciones de extrusión avanzadas en Jwell para encontrar la maquinaria exacta que se adapte a sus instalaciones. Actualizar su línea es la ruta más rápida para eliminar la degradación térmica, optimizar su índice de flujo de fusión y producir consistentemente pellets reciclados de alto valor y primer nivel en los que los compradores confíen.
Depende en gran medida del tipo de polímero específico y de su peso molecular. Por ejemplo, el LDPE normalmente se funde eficientemente entre 160°C y 200°C. Por el contrario, el PP requiere una ventana térmica más alta, normalmente entre 220°C y 250°C. Exceder estas ventanas de temperatura específicas incluso entre 10 y 20 grados puede iniciar una rápida degradación térmica, lo que provocará daños irreversibles a la integridad estructural del material.
Desafortunadamente, una vez que se produce la escisión de la cadena de polímero debido al calor excesivo, la pérdida mecánica es permanente. Se han roto los enlaces moleculares que proporcionan al plástico su flexibilidad y resistencia a la tracción. Si bien se puede mezclar un pequeño porcentaje de gránulos degradados térmicamente con material virgen de alta calidad para diluir el defecto, no se puede revertir el daño químico ni restaurar completamente las propiedades físicas perdidas.
Este es un signo clásico y documentado de degradación térmica y oxidación de polímeros. Es probable que su máquina esté experimentando uno de estos tres problemas: las bandas del calentador externo están configuradas a una temperatura demasiado alta, la geometría del tornillo interno genera una fricción de corte excesiva o el material pasa demasiado tiempo dentro del cilindro calentado. Cualquiera de estos factores quemará rápidamente el plástico.
Sí, es muy eficaz. Una línea de doble etapa utiliza una extrusora primaria específicamente para fundir y desgasificar al vacío, seguida de una extrusora secundaria más lenta dedicada a un enfriamiento suave y generación de presión. Al separar estos procesos, el sistema evita que el polímero quede sujeto a altas temperaturas sostenidas y fuerzas de corte agresivas simultáneamente. Esto lo hace altamente recomendado para materiales térmicamente sensibles o contaminados.
Un compactador cortador utiliza la fricción mecánica de las cuchillas giratorias de alta velocidad para precalentar, secar y densificar suavemente las escamas de plástico livianas antes de que ingresen al cilindro del extrusor. Debido a que el material ya está caliente y compactado en un estado uniforme, el tornillo extrusor principal no tiene que trabajar tan agresivamente para lograr una fusión. Esto reduce drásticamente la fuerza de corte necesaria, evitando así picos de calor repentinos e incontrolables.
El exceso de humedad en la materia prima actúa como un agente destructivo cuando se expone a altas temperaturas de extrusión. A medida que el plástico húmedo ingresa al barril calentado, el agua se vaporiza rápidamente. Este vapor atrapado combinado con altas temperaturas provoca una degradación hidrolítica, que rompe agresivamente las cadenas de polímeros. Es por eso que un presecado adecuado o el uso de una extrusora con zonas robustas de desgasificación al vacío es fundamental para mantener la calidad del material.
Desde una perspectiva de ingeniería, la variación de temperatura aceptable es increíblemente estrecha. Las líneas de extrusión de alta calidad tienen como objetivo mantener la temperatura de fusión dentro de una ventana de ±2°C a ±5°C del punto de ajuste objetivo. Las fluctuaciones mayores que esto indican una gestión térmica deficiente o una fricción de corte excesiva, lo que inevitablemente conducirá a valores inconsistentes del índice de flujo de fusión y a una calidad de pellet variable en todo el lote.


