
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-13 Origen:Sitio


Camine hacia el piso de cualquier planta de reciclaje y probablemente escuche el esfuerzo del motor del extrusor. El cañón está caliente, pero el cabezal del troquel escupe una masa chisporroteante de bolitas deformadas. La mayoría de las veces, el culpable no es el elemento calefactor ni un cabezal de troquel defectuoso. La causa fundamental se encuentra justo en la garganta de alimentación. El método utilizado para alimentar su equipo dicta completamente la estabilidad termodinámica de todo el proceso de extrusión.
Los mandatos globales para un mayor contenido de reciclado posconsumo en los envases han cambiado fundamentalmente los requisitos de equipos en toda la industria. Los compradores finales ahora exigen resinas de calidad casi virgen con estrictas tolerancias de índice de flujo de fusión. Para lograrlo, mantener un flujo de material continuo e impecable ya no es solo una mejora operativa. Es un requisito básico absoluto para que las plantas de reciclaje modernas sigan siendo competitivas. La mala ingesta de material provoca atascos frustrantes, degradación térmica grave y pellets de plástico arruinados. Este cuello de botella operativo cuesta a las instalaciones un tiempo de producción valioso y miles de dólares en energía eléctrica desperdiciada. En esta completa guía de ingeniería, desglosaremos exactamente cómo se debe alimentar el material para maximizar el rendimiento y asegurar un rápido retorno de la inversión.
Al evaluar el rendimiento, los operadores suelen centrarse mucho en las zonas de calentamiento del extrusor. Los datos de campo de las instalaciones de reciclaje comerciales cuentan una historia diferente. La gran mayoría de las inestabilidades del proceso se originan justo en la tolva. La consistencia volumétrica con la que se introduce el material dicta fundamentalmente la integridad estructural del producto final.
La extrusión de plástico es inherentemente un proceso termodinámico continuo. Se requiere un flujo constante e ininterrumpido de material para mantener constante la temperatura interna y la presión de fusión. Cuando la velocidad de alimentación fluctúa de manera impredecible, el volumen de plástico dentro del cilindro del extrusor cambia.
Si el cañón se queda temporalmente sin material, el plástico existente se somete a un calor cortante prolongado. Esta exposición prolongada conduce a una degradación térmica severa, rompiendo las cadenas de polímeros y provocando coloración amarillenta o quemaduras. Por el contrario, un aumento repentino de material provoca un rápido aumento de la presión interna. Esto fuerza a las partículas mal plastificadas y sin fundir directamente a través del cambiador de malla. Mantener un flujo continuo garantiza que el equilibrio termodinámico dentro del cañón permanezca perfectamente estable, produciendo gránulos premium uniformes.
Una alimentación incorrecta afecta directamente la vida útil mecánica de toda su línea de producción. La sobrealimentación genera una tensión mecánica severa en el motor del extrusor y en el eje del tornillo. Forzar demasiado plástico sólido y frío en un espacio confinado hace que el motor consuma un amperaje excesivo solo para mantener su velocidad de rotación. Con el tiempo, esta tensión constante conduce inevitablemente a fallos prematuros del motor, daños a la caja de cambios o incluso roturas catastróficas de tornillos.
La subalimentación es menos destructiva mecánicamente pero igualmente perjudicial para la economía de producción. Deja los tramos de tornillo parcialmente vacíos, lo que reduce drásticamente la capacidad de rendimiento y desperdicia energía eléctrica costosa. Establecer protocolos de alimentación adecuados actúa como primera línea de defensa contra el desgaste mecánico y el consumo de energía ineficiente.
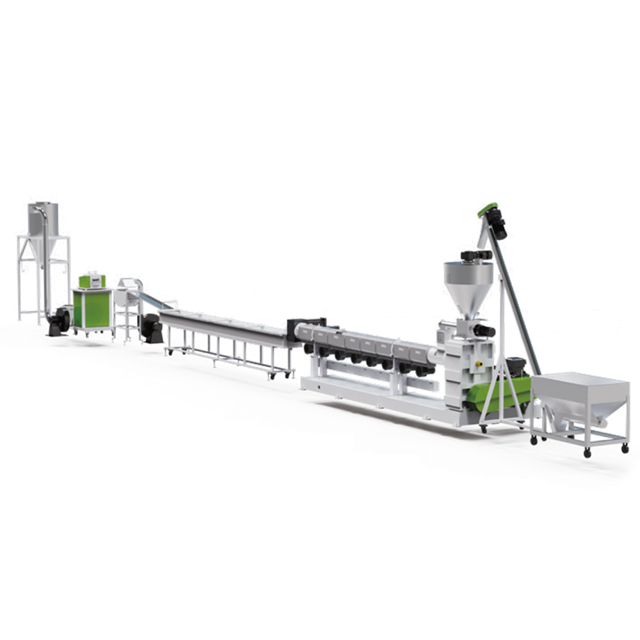
Un error operativo común es pensar que una simple extrusora puede procesar desechos crudos directamente desde el contenedor de recolección. Las características físicas del material de entrada (específicamente su densidad aparente, tamaño y limpieza) deben estandarizarse antes de que llegue a la tolva.
Los residuos plásticos en bruto llegan en formas muy irregulares. Tener que lidiar con voluminosos tambores de HDPE en un momento y gruesos trozos moldeados por inyección al siguiente hace que la alimentación directa sea físicamente imposible. El material debe someterse primero a una rigurosa reducción de tamaño.
Es obligatorio pasar los desechos crudos a través de una El equipo diseñado con un robusto sistema de empuje hidráulico y palas de rotor alineadas en V reduce eficazmente los artículos voluminosos hasta convertirlos en escamas uniformes. El tamaño uniforme es el requisito previo absoluto para una alimentación uniforme. Cuando las escamas de plástico comparten una geometría y una densidad aparente consistentes, fluyen de manera predecible a través de tolvas y tornillos de alimentación. Sin este paso crucial de reducción de tamaño, los operadores enfrentan bloqueos constantes en la garganta de alimentación. trituradora de eje simple para desechos plásticos multipropósito de alto torque .
La reducción de tamaño por sí sola no es suficiente. El material debe estar totalmente libre de contaminantes. Los plásticos posconsumo suelen estar cubiertos de suciedad, arena abrasiva, residuos químicos y etiquetas de papel.
La alimentación de plástico sin lavar introduce contaminantes abrasivos que destruyen rápidamente las hélices y obstruyen el filtro de material fundido. Esto obliga a los operadores a detener la producción constantemente para reemplazar las cribas, acabando por completo con la eficiencia. Esto se soluciona procesando los copos triturados a través de una línea de lavado de reciclaje de plástico rígido . El uso de arandelas de fricción de alta velocidad y tanques de separación de flotador-sumidero garantiza que solo el polímero puro y limpio ingrese al sistema de alimentación. Los secadores centrífugos de alto rendimiento de estas líneas también reducen el nivel de humedad por debajo del uno por ciento, protegiendo la maquinaria y preservando el valor de mercado de sus pellets.
Los administradores de las instalaciones deben elegir entre configuraciones de alimentación manuales y automatizadas en función del rendimiento objetivo, los costos de mano de obra y el gasto de capital disponible. Ambos métodos poseen perfiles operativos distintos.
En una configuración manual, los operadores de piso levantan y vacían físicamente bolsas de hojuelas de plástico preparadas en una tolva alimentada por gravedad montada directamente encima de la extrusora. Este método está estrictamente reservado para operaciones de muy pequeña escala que procesan menos de 100 kilogramos por hora o para entornos de laboratorio que realizan pruebas por lotes. La alimentación manual requiere mucha mano de obra y es inherentemente inconsistente. Depende completamente del ritmo del operador, lo que a menudo conduce a un ciclo frustrante de llenar demasiado la tolva y luego dejarla funcionar vacía.
Los sistemas automatizados utilizan maquinaria electromecánica para regular el flujo de plástico sin intervención humana constante. Son los más adecuados para operaciones comerciales que buscan una producción continua y una reducción de los gastos generales de mano de obra. Al eliminar el error humano, las configuraciones automatizadas que utilizan variadores de frecuencia proporcionan el control volumétrico preciso necesario para maximizar la producción de las líneas de reciclaje modernas.
Para lograr la máxima eficiencia operativa, el mecanismo de alimentación automatizado debe adaptarse perfectamente al tipo específico de plástico que se procesa. Las escamas rígidas pesadas se comportan de manera muy diferente a las películas livianas propensas a la estática.
Las cintas transportadoras son la opción estándar de la industria para transportar plásticos rígidos pesados desde el silo de almacenamiento hasta la tolva principal. Botellas trituradas, tuberías de PVC y piezas moldeadas por inyección fluyen fácilmente en estos sistemas. Los transportadores son excepcionalmente fiables y capaces de mover grandes volúmenes de material a largas distancias. Desde el punto de vista de la seguridad operativa, suelen estar equipados con detectores de metales en línea. Si se detecta un perno perdido entre las escamas de plástico, el transportador se detiene automáticamente, evitando daños catastróficos al tornillo.
Los alimentadores de tornillo utilizan un sinfín helicoidal giratorio alojado dentro de un tubo para mover el material hacia la garganta de alimentación. Generalmente se clasifican en sistemas volumétricos que miden por volumen y sistemas gravimétricos que miden por peso preciso. Estos alimentadores son ideales para materiales con densidades aparentes inconsistentes. La acción mecánica del tornillo giratorio tira activamente del material hacia abajo a un ritmo controlado. Esta fuerza de tracción activa es fundamental para evitar la formación de puentes, un problema común donde las lascas livianas se entrelazan y forman un arco sólido sobre la garganta de alimentación.
Al reciclar rollos de película plástica limpios, secos y sin cortar, a veces se puede omitir la fase de trituración utilizando rodillos de presión. Unos pesados rodillos motorizados agarran firmemente la lámina continua de película plástica y la arrastran directamente a la zona de alimentación. La velocidad de los rodillos de presión está sincronizada electrónicamente con la velocidad del tornillo extrusor. Esto mantiene una tensión constante y garantiza una velocidad de alimentación perfectamente estable, lo que lo convierte en un método increíblemente eficiente desde el punto de vista energético para el envoltorio industrial continuo.
Los materiales ligeros y esponjosos, como las películas agrícolas de LDPE o las bolsas tejidas de PP, poseen una densidad aparente extremadamente baja. Tienden a flotar y atrapar aire, lo que hace que sea muy difícil alimentarlos mediante tolvas de gravedad estándar. Los equipos modernos resuelven esto integrando una cortadora-compactadora directamente en la secuencia de alimentación. El compactador utiliza cuchillas giratorias de alta velocidad para picar y densificar parcialmente el plástico en gránulos más pesados similares a palomitas de maíz mediante calor cortante. Luego, la fuerza centrífuga empuja violentamente este material densificado directamente hacia el tornillo extrusor, lo que aumenta drásticamente la capacidad de rendimiento.
La eficiencia operativa de cualquier instalación de reciclaje depende en gran medida de la sincronización entre la entrada de material y la salida de extrusión. El mecanismo de alimentación es la variable principal que dicta la estabilidad termodinámica de todo el proceso.
Una vez que el material ingresa exitosamente a la garganta, el tornillo giratorio lo transporta hacia adelante a través del cilindro calentado. La combinación de bandas calentadoras externas y fricción de corte interna funde las escamas sólidas en un líquido viscoso.
La ejecución dicta el éxito de cada paso posterior dentro de la máquina peletizadora de plástico . Si la alimentación es constante, esta masa fundida avanza suavemente a través del barril. Las máquinas de alta gama utilizan relaciones optimizadas de longitud a diámetro y desgasificación al vacío de doble zona para extraer la humedad y los gases volátiles de manera efectiva. Luego, la masa fundida limpia se empuja a través de un cambiador de tamiz de alta presión antes de cortarla en gránulos uniformes. La alimentación desigual interrumpe todo este viaje, provocando un derretimiento incompleto, una desgasificación deficiente y gránulos quebradizos.
Las poliolefinas como el polipropileno y el polietileno representan un porcentaje enorme de los residuos plásticos mundiales. El procesamiento de escamas rígidas trituradas de cajas de baterías o paletas de plástico presenta requisitos de torsión únicos.
Operar una línea de peletización de PP PE de etapa única JWL dedicada para plástico rígido requiere una configuración de alimentación robusta. Estas líneas están diseñadas específicamente para triturado rígido y cuentan con cajas de engranajes de alto torque. Si las escamas rígidas se alimentan de manera inconsistente, las fluctuaciones de presión resultantes causarán que el cortador de la matriz produzca tamaños de gránulos desiguales. Un sistema de alimentación de tornillo calibrado con precisión garantiza que el barril permanezca completamente empaquetado, maximizando la integridad estructural y la densidad aparente del producto envasado final.
Incluso con equipos robustos, los operadores encontrarán interrupciones en el flujo de materiales. Diagnosticar y resolver estos problemas de alimentación rápidamente es vital para minimizar el tiempo de inactividad.
Los puentes en la tolva se producen cuando partículas sólidas de plástico se entrelazan contra las paredes, formando un arco estructural en la parte más estrecha. La máquina está completamente privada de insumos. Se requiere intervención mecánica para romper el arco. La instalación de agitadores giratorios dentro de la tolva mantiene el material en constante movimiento. Para una solución permanente, la actualización a un alimentador de tornillo motorizado garantiza que el material se tire activamente hacia abajo.
El aumento repentino se manifiesta como una variación pulsante en la salida del plástico fundido en el cabezal del troquel. La máquina escupe plástico en ráfagas inconsistentes, lo que imposibilita un corte uniforme de los pellets. El aumento repentino es casi siempre el resultado directo de una falta de coincidencia entre la velocidad de avance y la velocidad del tornillo principal. Los operadores deben utilizar controles inversores para ajustar la velocidad del transportador o alimentador de tornillo para que coincida perfectamente con la tasa de consumo de la extrusora.
La introducción de material húmedo en un barril calentado hace que la humedad residual se vaporice rápidamente y se convierta en vapor. Esta expansión repentina del gas crea una contrapresión que altera la velocidad de alimentación y empuja el material hacia la tolva. Los sistemas de alimentación no pueden reparar el plástico mojado. Los operadores deben asegurarse de que los secadores centrífugos mecánicos en la línea de lavado anterior funcionen a su capacidad óptima para mantener los niveles de humedad por debajo de umbrales estrictos.
Seleccionar el mecanismo de alimentación apropiado es una decisión crítica de gasto de capital. Un sistema de alimentación no coincidente obstaculizará incluso al peletizador más avanzado.
La geometría física de su plástico objetivo dicta su tecnología. Si su instalación procesa principalmente botellas rígidas trituradas o carcasas de computadora de ABS, estas escamas pesadas fluyen fácilmente. Una cinta transportadora estándar que alimenta una tolva por gravedad es muy eficaz. Sin embargo, si su modelo de negocio gira en torno a películas agrícolas blandas o bolsas tejidas, es estrictamente necesario invertir en un sistema compactador de alimentación forzada para lograr tasas de rendimiento rentables.
Evalúe su presupuesto y costos operativos a largo plazo. Las tolvas de alimentación manual representan el gasto de capital inicial más bajo, pero ocultan elevados costos laborales a largo plazo. Los sistemas de alimentación automatizados requieren una mayor inversión inicial, pero los ahorros de mano de obra resultantes, el menor desgaste de la máquina y el aumento de la producción de pellets suelen generar un retorno positivo de la inversión durante el primer año.
Por último, la huella física debe considerarse estratégicamente. Las cintas transportadoras requieren un espacio significativo en el piso para lograr la inclinación gradual necesaria para llegar a la parte superior de la extrusora. Si el espacio del piso es muy limitado, las instalaciones deben utilizar alimentadores de tornillo en espiral verticales para levantar el material sin ocupar un valioso espacio horizontal.
Una alimentación adecuada define el éxito final de su producción de reciclaje. No se trata simplemente de tirar residuos a una tolva. Exige una preparación precisa del material y el método de entrega mecánico correcto que se adapte a su polímero específico.
Al triturar y lavar minuciosamente sus materiales de antemano, evita costosos tiempos de inactividad de la máquina y protege su equipo de extrusión central. Establecer una tasa de alimentación consistente y automatizada mejora directamente la calidad final del pellet reciclado. Los gránulos uniformes y de alta densidad significan un mayor valor de mercado y una mayor rentabilidad para su instalación de reciclaje. Tómese el tiempo para evaluar los tipos de materiales y el diseño de las instalaciones, e integre los sistemas automatizados adecuados para elevar sus estándares de producción hoy. Para obtener orientación experta sobre cómo dimensionar el equipo perfecto de trituración, lavado y peletización para su aplicación específica, explore las soluciones especializadas de Jwell Recycling.
No, se desaconseja introducir plástico sin lavar en una extrusora. El plástico sin lavar contiene suciedad abrasiva, arena, aceites y residuos químicos. Estos contaminantes desgastarán rápidamente el tornillo y el cilindro del extrusor, obstruirán repetidamente los filtros de fusión y, en última instancia, arruinarán la integridad estructural de los gránulos finales. Un proceso completo de lavado y secado es esencial antes de la alimentación.
Sí, en la gran mayoría de los casos. A menos que esté utilizando una máquina altamente especializada equipada con un compactador incorporado de alta resistencia diseñado específicamente para películas enteras, los plásticos rígidos y los artículos voluminosos deben reducirse de tamaño. Una trituradora procesa los desechos hasta convertirlos en escamas uniformes, lo cual es un requisito fundamental para mantener una velocidad de alimentación suave y predecible en la extrusora.
La alimentación por gravedad depende completamente del peso natural y la alta densidad aparente de las escamas de plástico rígidas y pesadas que caen hacia la garganta de alimentación de la máquina. Es simple pero muy ineficaz para materiales ligeros. La alimentación forzada utiliza componentes mecánicos, como tornillos sin fin giratorios o compactadores densificadores, para empujar activamente plásticos livianos, esponjosos o propensos a la estática hacia la extrusora, asegurando que el tornillo permanezca completamente empaquetado.
La densidad aparente determina cuánta masa de polímero real ingresa al extrusor por rotación del tornillo de alimentación. Los materiales con baja densidad aparente, como las escamas de película, ocupan mucho volumen físico pero contienen muy poco peso, lo que provoca una alimentación insuficiente y un rendimiento bajo. Los materiales de alta densidad aparente, como el triturado rígido, se alimentan de manera eficiente y empaquetan el barril herméticamente, lo que resulta en tasas de producción más altas y una presión de fusión más estable.
Un variador de frecuencia controla la velocidad del motor eléctrico del mecanismo de alimentación, como un transportador o un sinfín. Al utilizar un VFD, los operadores pueden marcar con precisión las RPM del alimentador para que coincidan perfectamente con la capacidad de entrada del tornillo extrusor principal. Esta sincronización electrónica evita tanto la sobrealimentación como la falta de alimentación, lo que elimina las sobrecargas y garantiza una salida continua y estable.


