
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-01 Origen:Sitio


La demanda mundial de poliestireno reciclado está aumentando. Los mandatos de sostenibilidad se están endureciendo en todo el sector manufacturero. La economía circular por fin está echando raíces. Los principales fabricantes buscan agresivamente resinas recicladas de alta calidad para cumplir con sus cuotas de producción. Sin embargo, preparar esta chatarra específica para su reutilización sigue siendo un gran dolor de cabeza operativo para muchos gerentes de planta.
Una mala preparación arruina directamente el producto final. Si omite un paso crucial de descontaminación o reducción de tamaño, su matriz polimérica sufrirá una falla catastrófica durante la extrusión. En esta completa guía de ingeniería, desglosamos exactamente cómo procesar eficazmente los desechos de poliestireno. Exploraremos los matices de la clasificación óptica, la pura mecánica de la trituración y cómo seleccionar el equipo de procesamiento preciso necesario para maximizar su rentabilidad operativa.
El poliestireno es un polímero de hidrocarburo aromático sintético muy versátil. Camine hacia el piso de cualquier instalación de reciclaje y lo verá amontonado en varias formas. Detectará de todo, desde estuches para CD transparentes y quebradizos hasta carcasas densas y duraderas para electrodomésticos. Clasificar con precisión estos residuos entrantes es fundamental. Las propiedades físicas de la chatarra dictan toda la metodología de preprocesamiento.
En los flujos de residuos comerciales, el poliestireno generalmente aparece en dos formas físicas distintas. La mezcla de estas dos formas sin un preprocesamiento independiente adecuado conduce a densidades aparentes tremendamente inconsistentes. Esta inconsistencia alterará rápidamente los mecanismos de alimentación de la maquinaria de extrusión estándar, provocando aumentos repentinos y una presión de fusión desigual.
PS rígido: el poliestireno de uso general es transparente y quebradizo y se utiliza a menudo en cubiertos desechables y tubos de ensayo. El poliestireno de alto impacto contiene aditivos de caucho para mayor durabilidad, lo que lo hace ideal para percheros, contenedores de alimentos y carcasas electrónicas. El preprocesamiento de esta variante rígida es el objetivo principal de nuestro flujo de trabajo de ingeniería.
PS expandido: este material liviano, comúnmente conocido como espuma de poliestireno, está compuesto por hasta un 98% de aire. Debido a su densidad aparente extremadamente baja, requiere un paso de preprocesamiento inicial completamente diferente. Los operadores de plantas deben utilizar densificación térmica o compactación en frío antes de que este material pueda introducirse en las líneas de extrusión estándar.
La integridad estructural del plástico reciclado depende completamente de la pureza del polímero. La introducción de polímeros extraños en un lote de poliestireno actúa como un veneno para la masa fundida. Los diferentes plásticos poseen distintos puntos de fusión y umbrales de degradación térmica.
Por ejemplo, el tereftalato de polietileno se funde a unos 260°C. El poliestireno se funde mucho más bajo, normalmente entre 210°C y 240°C. Si se mezcla una botella de PET o una bandeja de polipropileno con desechos de PS, estos plásticos extraños permanecen sólidos dentro del barril calentado. Bloquearán violentamente las pantallas de filtración y crearán puntos débiles estructurales en los gránulos finales.
Las instalaciones de reciclaje modernas utilizan un sistema de defensa en capas para lograr una pureza del material casi perfecta. El proceso comienza con la clasificación manual, donde los trabajadores extraen físicamente contaminantes no plásticos obvios, como soportes metálicos, insertos de papel y fragmentos de madera. Desde allí, el material pasa por clasificadores ópticos de infrarrojo cercano. Cuando la luz infrarroja incide en un artículo de plástico, el polímero refleja una firma luminosa específica. Esto permite que chorros de aire dirigidos eliminen el poliestireno de otros plásticos mixtos.
Después de la separación óptica, las instalaciones suelen emplear tanques de flotación-sumidero. Utilizando una gravedad específica, el poliestireno rígido se hunde naturalmente en el agua. Por el contrario, las poliolefinas livianas flotan hacia la superficie, lo que permite una separación altamente eficiente basada en la densidad. Antes de seguir adelante, la descontaminación de superficies elimina la suciedad intensa, las etiquetas adhesivas y los residuos orgánicos. Este paso crucial evita que las cuchillas trituradoras sufran un desgaste abrasivo prematuro.
Los residuos voluminosos, como grandes carcasas de televisores o masas enredadas de perchas, simplemente no pueden introducirse directamente en una extrusora. La reducción de tamaño es un proceso mecánico agresivo que estandariza las dimensiones físicas del material. Esta estandarización es un requisito crítico para mantener una presión estable en el futuro.
La reducción del tamaño industrial suele implicar una brutal avería mecánica en dos etapas. En primer lugar, las trituradoras industriales de servicio pesado funcionan a bajas velocidades con un par enorme. Rompen los componentes de paredes gruesas en trozos gruesos y dentados. Posteriormente, estos trozos se introducen en granuladores de alta velocidad.
Dentro de la cámara de molienda, cuchillas giratorias de alta resistencia cortan el plástico quebradizo contra las cuchillas estacionarias. Esto crea un crujido ensordecedor que resuena en todo el suelo de las instalaciones. Una pantalla colocada debajo de la cámara de corte dicta el tamaño final del resultado. El objetivo final es reducir los residuos voluminosos a escamas pequeñas y estandarizadas de entre 10 y 15 mm de diámetro. Esta geometría precisa ofrece la relación superficie-volumen ideal, lo que permite una absorción de calor rápida y uniforme durante el próximo proceso de extrusión.
Incluso después de la descontaminación y trituración iniciales, las escamas a menudo retienen impurezas microscópicas, aceites industriales y adhesivos residuales resistentes. La fase de lavado y secado actúa como paso final de pulido para eliminar estos contaminantes persistentes.
Una vez granuladas, las escamas se frotan agresivamente dentro de una lavadora de fricción de alta velocidad. Utilizando un rotor interno que gira a más de 1000 RPM, la intensa fricción mecánica generada entre las hojuelas, el rotor y el agua elimina eficazmente los pegamentos residuales de las etiquetas de papel. Después de este violento lavado, las escamas pasan a través de largos tanques de enjuague. Las paletas empujan suavemente el material que se hunde a lo largo del fondo, mientras las impurezas ligeras se eliminan de la superficie.
Podría decirse que el secado es el paso preparatorio más delicado de todos. La humedad es el enemigo fundamental de la extrusión de polímeros. Cuando los copos húmedos alcanzan el calor abrasador del cilindro extrusor, el agua se convierte instantáneamente en vapor. Este vapor atrapado desencadena una reacción química conocida como hidrólisis. Rompe violentamente las cadenas de polímeros y degrada la resistencia mecánica del plástico. Para combatir esto, las instalaciones utilizan secadores centrífugos para separar mecánicamente el agua superficial. Las tuberías de aire térmico evaporan la humedad microscópica restante. Los estrictos estándares de la industria exigen que el contenido de humedad final caiga por debajo del 1%.
Después de una meticulosa clasificación, trituración, lavado y secado, los copos preparados alcanzan el clímax del flujo de trabajo de reprocesamiento. El material ahora está preparado para transformarse nuevamente en una resina cruda de gran valor.
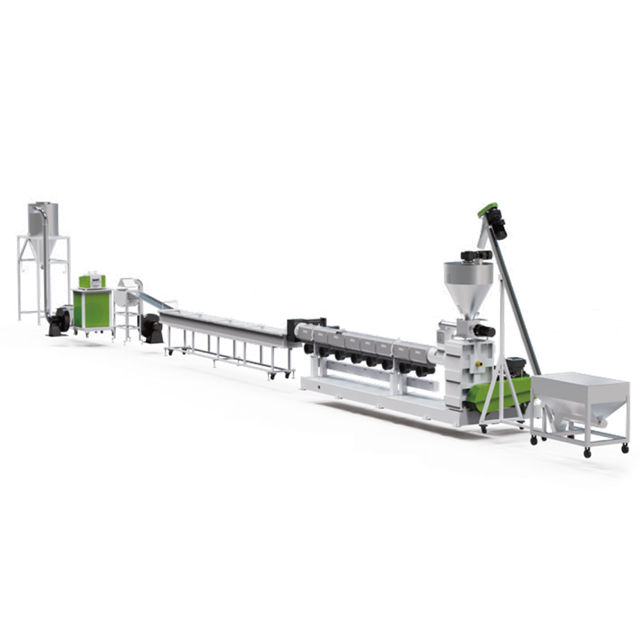
Las hojuelas limpias generalmente se transportan a través de un sistema de vacío neumático cerrado directamente a la tolva de alimentación principal de una máquina peletizadora de plástico . Para escamas rígidas, los alimentadores dosificadores volumétricos o gravimétricos de precisión garantizan un flujo continuo e ininterrumpido de material hacia el tornillo. Este mecanismo de alimentación diseñado evita el aumento repentino o la inanición del barril.
Dentro del cilindro, un tornillo giratorio transporta el material hacia adelante a través de múltiples zonas de calentamiento calibradas con precisión. El perfil de temperatura generalmente comienza alrededor de 180 °C en la garganta de alimentación y alcanza gradualmente un máximo entre 220 °C y 240 °C cerca del cabezal de troquel. A medida que el plástico se derrite, las zonas de desgasificación al vacío simples o dobles extraen activamente compuestos orgánicos volátiles vaporizados y trazas de humedad. Antes de llegar al troquel de corte, el plástico fundido pasa por cambiadores de pantalla hidráulicos continuos. Esto filtra cualquier partícula extraña microscópica no fundida para garantizar una pureza absoluta.
Adquirir la maquinaria correcta requiere un análisis cuidadoso de su flujo de material específico. Los gerentes de planta deben evaluar los niveles de contaminación y el rendimiento deseado para seleccionar la arquitectura del sistema adecuada. El procesamiento de polímeros rígidos y amorfos requiere un manejo térmico y mecánico específico para evitar tensiones cortantes.
Al evaluar una línea de granulación de plástico rígido , la decisión principal gira en torno a la configuración de los cilindros extrusores. Una extrusora de una sola etapa, que consta de un cilindro largo, es muy eficiente y consume menos energía. Es la opción óptima para hojuelas postindustriales limpias y bien preparadas que cuentan con baja humedad y mínima contaminación. Debido a que el material solo pasa por una fase de fusión, experimenta menos historia térmica, preservando su resistencia a la tracción.
Por el contrario, una configuración de doble etapa utiliza una extrusora primaria que alimenta plástico fundido a una extrusora secundaria más pequeña. Esta compleja configuración proporciona dos puntos de filtración distintos y zonas adicionales de desgasificación al vacío profundo. Está diseñado específicamente para desechos posconsumo que aún pueden contener grandes cargas de tinta, ligeras impurezas o niveles fluctuantes de humedad después del lavado.
| Configuración del sistema | Entrada de material ideal | Filtración y desgasificación | Historial térmico | Mejor aplicación |
|---|---|---|---|---|
| Extrusora de una sola etapa | Chatarra limpia, post-industrial, humedad <1% | Cambiador de criba única, 1-2 zonas de desgasificación | Bajo (conserva la máxima resistencia a la tracción) | Rectificado GPPS/HIPS de alta pureza |
| Extrusora de doble etapa | Chatarra posconsumo, materiales impresos, ligera humedad. | Cambiadores de pantalla duales, múltiples zonas de vacío profundo | Moderado (fase de fusión extendida) | PS posconsumo muy entintado o lavado |
Una vez fundido y filtrado, la tecnología de corte define el producto final. La peletización de hebras se considera ampliamente como el método más confiable para el poliestireno rígido. El polímero fundido se extruye en hebras continuas, se pasa a través de un largo baño de enfriamiento con agua para solidificarse suavemente y se corta en gránulos cilíndricos uniformes. Este enfriamiento gradual evita que el material quebradizo se rompa, un problema común cuando se utilizan cortadores frontales de anillo de agua agresivos sin controles térmicos precisos.
Intentar procesar escamas rígidas en maquinaria diseñada para películas blandas es una receta para fallas mecánicas frecuentes y una mala producción de material. Los plásticos rígidos tienen densidades aparentes más altas y requieren geometrías de tornillo optimizadas para controlar la sensibilidad al corte.
Invertir en un especialmente diseñado para plástico rígido sistema de peletización ofrece claras ventajas operativas. Estos sistemas avanzados utilizan calentadores cerámicos y ventiladores automatizados para mantener una gestión térmica precisa. Esta ingeniería específica reduce el consumo innecesario de energía, reduce el riesgo de desgaste de los tornillos y minimiza los costos de mano de obra asociados con los bloqueos de la máquina. La eficiencia operativa resultante acelera directamente el retorno de la inversión de sus instalaciones.
Más allá de la eficiencia básica, el valor de mercado de la resina reciclada viene dictado por sus propiedades físicas. Los compradores buscan consistencia de color, resistencia a la tracción y uniformidad de los gránulos. Las máquinas dedicadas garantizan una desgasificación superior y una filtración continua, produciendo gránulos premium sin burbujas que obtienen mayores márgenes de los moldeadores por inyección.
Al observar el panorama más amplio del reciclaje, los analistas de la industria notan una clara trayectoria ascendente para el poliestireno reciclado posconsumo. Impulsadas por el compromiso de la industria del embalaje con las cadenas de suministro circulares y las regulaciones ambientales globales más estrictas, las principales marcas buscan activamente fuentes confiables de resinas recicladas de alta calidad. Estamos siendo testigos de un alejamiento masivo del downcycling. En cambio, el mercado exige materiales reciclados de calidad alimentaria o casi de primera calidad.
Este cambio ejerce una inmensa presión sobre las instalaciones de reciclaje para que abandonen las configuraciones rudimentarias. La actualización a tecnologías avanzadas de clasificación mecánica y extrusión especializada ya no es opcional. Es un requisito estricto cumplir con los estándares de pureza corporativos. Una preparación adecuada sigue siendo la base innegable del reciclaje de alta calidad. Clasificar, triturar y lavar son los primeros pasos críticos. Sin embargo, la transformación definitiva depende en gran medida de maquinaria especializada y confiable. Al elegir la configuración de extrusora y la tecnología de corte adecuadas, los gerentes de planta pueden convertir un flujo de desechos desafiante en un recurso altamente rentable y listo para el mercado.
Si bien ambos materiales comparten el mismo polímero base, sus formas físicas requieren un manejo drásticamente diferente antes de la extrusión. La espuma de poliestireno contiene hasta un 98% de aire en volumen. Introducir esta materia prima directamente en una extrusora estándar es muy ineficiente. Primero debe procesarse a través de un densificador o compactador en frío para crear lingotes sólidos. Una vez densificado en una forma rígida, a menudo se puede procesar en las mismas líneas de extrusión que se utilizan para las escamas rígidas, siempre que el mecanismo de alimentación esté correctamente ajustado.
La chatarra debe someterse a una rigurosa descontaminación. Debe lavarse minuciosamente para eliminar aceites, residuos orgánicos y adhesivos. Si bien las extrusoras de alta calidad están equipadas con cambiadores de malla hidráulicos para filtrar impurezas microscópicas, alimentar chatarra muy contaminada provocará bloqueos rápidos de la malla. Esto altera la presión de la masa fundida y degrada la claridad visual de los gránulos finales.
El contenido de humedad debe reducirse estrictamente a menos del 1% antes de ingresar a la tolva. A las altas temperaturas necesarias para fundir el polímero, el agua residual se vaporiza instantáneamente y se convierte en vapor. Si no se elimina por completo mediante desgasificación al vacío, este vapor queda atrapado. Rompe las cadenas de polímeros y produce gránulos quebradizos, espumosos o huecos.
La principal diferencia radica en la alimentación y densificación del material. Los copos rígidos tienen una alta densidad aparente y fluyen fácilmente, lo que permite el uso de tolvas volumétricas estándar o alimentadores forzados. Las películas de plástico flexible son ligeras y esponjosas. Requieren un cortador-compactador integrado para precalentar y densificar el material blando antes de que el tornillo extrusor pueda agarrarlo.
La decisión depende enteramente de la calidad del material de entrada. Si su instalación procesa chatarra postindustrial limpia o utiliza una línea de lavado avanzada que entrega escamas con humedad casi nula, una máquina de una sola etapa es altamente eficiente. Si está procesando chatarra posconsumo que retiene tintas pesadas, adhesivos residuales o humedad fluctuante, una línea de doble etapa es estrictamente necesaria para su crucial filtración secundaria y capacidades de desgasificación al vacío profundo.
El índice de fluidez dicta la facilidad con la que el polímero fundido fluye bajo presión. La mezcla de chatarra de diferentes orígenes de fabricación puede dar como resultado un índice de flujo de fusión muy fluctuante. Esta inconsistencia provoca aumentos repentinos en el cabezal del troquel y tamaños de pellets irregulares. Clasificar los materiales según su aplicación original ayuda a estabilizar el índice de flujo de fusión durante la extrusión.
Los gránulos quebradizos suelen ser el resultado de una degradación térmica grave o de una hidrólisis inducida por la humedad. Si las temperaturas del cilindro del extrusor se ajustan demasiado altas, o si el material experimenta una tensión de corte excesiva debido a un diseño inadecuado del tornillo, las cadenas de polímero se rompen. Garantizar que la humedad esté por debajo del 1% y utilizar calentadores cerámicos precisos evitará esta falla estructural.
Transformar desechos complejos de poliestireno en gránulos de primera calidad y de alto margen requiere algo más que maquinaria básica. Requiere ingeniería de precisión adaptada a su flujo de materiales específico. Ya sea que se trate de triturado postindustrial limpio o de residuos postconsumo muy impresos, configurar la configuración térmica y de filtración adecuada es la clave para maximizar su rendimiento. Evalúe sus cuellos de botella operativos actuales y explore tecnologías de extrusión avanzadas en Jwell Recycling para encontrar la arquitectura del sistema exacta que se alinee con sus objetivos de producción.


