
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-28 Origen:Sitio


Imagínese el piso de la fábrica. Los operadores extraen hebras de polímero reciclado del baño de enfriamiento. ¿El resultado? Plástico quebradizo y poroso plagado de una textura áspera de piel de tiburón. En el cabezal del troquel, el vapor chisporroteante y el olor acre de la tinta quemada llenan el aire. Estos son síntomas clásicos y frustrantes. Los gases atrapados, los compuestos orgánicos volátiles y la humedad residual están destruyendo activamente la integridad estructural de su producto final.
Los mandatos de sostenibilidad global están remodelando fundamentalmente el panorama del reciclaje. Los organismos reguladores de todo el mundo ahora exigen un contenido mínimo de material reciclado posconsumo en los envases. En consecuencia, las instalaciones deben procesar desechos municipales muy contaminados y con alto contenido de humedad en lugar de desechos industriales limpios. Para combatir esto, el reciclaje industrial se basa en la desgasificación al vacío. Este proceso termodinámico especializado extrae impurezas directamente del polímero fundido.
La industria está presenciando un cambio definitivo. La ventilación activa ya no se considera una mejora opcional para una máquina peletizadora de plástico . Se ha convertido en un requisito básico de ingeniería. Si desea sobrevivir en un mercado de polímeros ferozmente competitivo y impulsado por la calidad, su equipo debe soportar insumos severos. Es fundamental comprender exactamente cuándo y por qué su línea de extrusión requiere esta tecnología. Maximiza los márgenes de beneficio y garantiza la coherencia entre lotes.
En el ámbito del reciclaje de polímeros industriales, la desgasificación al vacío es un mecanismo mecánico preciso. Está diseñado para extraer el aire atrapado y las impurezas volátiles del plástico fundido antes de que el material llegue al troquel. Un cilindro extrusor correctamente diseñado incorpora un puerto de ventilación específico. Este puerto se conecta de forma segura a un sistema de bomba de vacío externo de alta potencia.
La física detrás de esto se basa en la dinámica de fluidos y los diferenciales de presión. Los restos de plástico sólidos se transportan y se funden en la zona de compresión del tornillo. Durante esta fase, los gases quedan atrapados dentro de la espesa matriz líquida. Para liberarlos, el perfil del tornillo presenta una zona de descompresión repentina directamente debajo del puerto de ventilación. Aquí el diámetro de la raíz del tornillo se estrecha. Este cambio de geometría provoca una rápida caída en la presión de la masa fundida. Dicha descompresión permite que la humedad atrapada y los volátiles de la tinta se evaporen, se expandan y se separen del plástico. Finalmente, la bomba de vacío extrae activamente estas emisiones del barril.
Comprender la distinción entre sistemas pasivos y activos es vital para la adquisición de equipos. La ventilación natural simplemente deja un puerto abierto a la atmósfera. Depende de la presión ambiental para dejar escapar el vapor de la superficie. Si bien esto funciona con chatarra industrial interna excepcionalmente limpia y seca, falla completamente con materiales contaminados. Por el contrario, la ventilación al vacío extrae activamente los gases de la masa fundida a presión negativa.
| Característica | Ventilación natural | Ventilación activa por vacío |
|---|---|---|
| Mecanismo | Liberación atmosférica pasiva | Extracción forzada con presión negativa |
| Materiales ideales | Chatarra postindustrial limpia y seca | Escamas lavadas, películas impresas, residuos municipales. |
| Eficiencia de desgasificación | Bajo | Extremadamente alto |
| Tolerancia a la humedad | Menos del 1% | Hasta 5% o más dependiendo de la configuración |
Los gerentes de planta y los ingenieros de control de calidad deben monitorear continuamente la producción de extrusión para detectar defectos físicos específicos. Si su maquinaria actual carece de un sistema activo de presión negativa, inevitablemente encontrará varios obstáculos operativos.
Espuma y huecos internos
Cuando la humedad queda atrapada, se ve sometida a una inmensa presión dentro del cañón. En el momento exacto en que el plástico sale del cabezal y alcanza la presión atmosférica, ese gas se expande violentamente. Esta rápida expansión crea estructuras microcelulares. Lo que queda son bolitas espumosas, huecas o llenas de burbujas que no cumplen con las especificaciones de densidad estándar.
Acabado superficial degradado
Más allá de la mera estética, los volátiles atrapados interrumpen el flujo laminar del plástico a medida que pasa a través del troquel de extrusión. Esta alteración se manifiesta como una superficie mate, rugosa o texturizada en las hebras. Lograr un acabado suave y brillante con calidad de moldeo por inyección es físicamente imposible sin una extracción de gas agresiva.
Humo y olores peligrosos
El humo visible u olores químicos fuertes en la cara del troquel indican un problema grave. Se queman restos de tinta, adhesivos para etiquetas de papel o cadenas de polímeros degradadas. Un sistema de vacío dedicado captura estas emisiones peligrosas de forma segura a través del puerto de ventilación. Esto evita la degradación del material y protege a los trabajadores del piso de un ambiente tóxico.
Caída catastrófica de la resistencia mecánica
La humedad es altamente destructiva para los polímeros de condensación. A temperaturas de extrusión típicas, el agua reacciona con las cadenas de polímeros mediante hidrólisis. Esta reacción química rompe los enlaces moleculares. El resultado es una reducción drástica de la viscosidad intrínseca y la resistencia al impacto del plástico reciclado.
Sputtering en la cara del troquel
El procesamiento de materiales húmedos sin una zona de descompresión hace que el agua se convierta rápidamente en vapor a alta presión. Este vapor sale del molde en ráfagas agresivas, lo que hace que la masa fundida salpique y chisporrotee. Esto provoca un corte de pellets desigual y presenta un grave riesgo de quemaduras para los operadores.
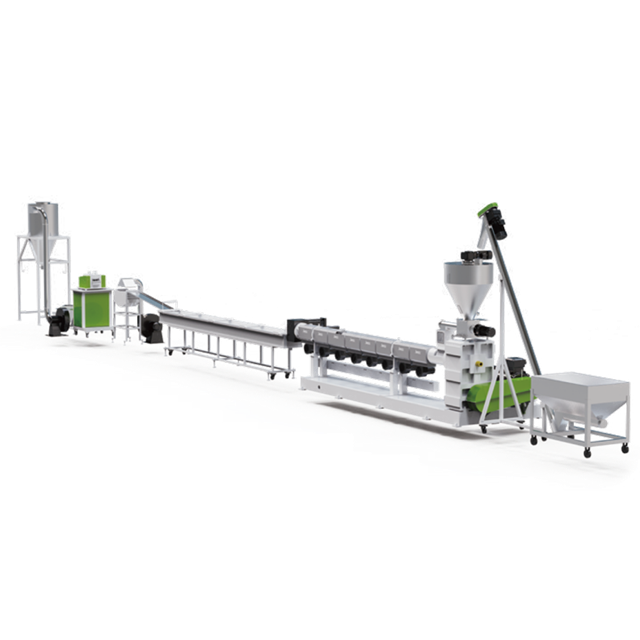
No todos los flujos de reciclaje requieren el mismo nivel de procesamiento termodinámico. Sin embargo, categorías de materiales específicas hacen que la desgasificación activa sea una necesidad absoluta de ingeniería en lugar de un lujo.
Polímeros higroscópicos
Los plásticos como PET, PA, ABS y PC poseen una afinidad química por el agua. Absorben la humedad directamente en su estructura celular en lugar de simplemente retenerla en la superficie. Incluso después de horas de secado previo extenso en cristalizadores, a menudo persisten trazas de humedad interna. Una zona de vacío durante la fase de fusión es la última línea de defensa. Extrae esta agua residual, evitando una degradación molecular catastrófica.
Restos lavados posconsumo
Cuando se procesan materiales de una línea de lavado intensivo, como botellas de detergente, jarras de leche o películas agrícolas, el insumo inevitablemente transporta humedad residual. Los secadores centrífugos y los tubos térmicos reducen el peso del agua, pero rara vez son perfectamente eficientes. Una línea especializada de peletización de plástico rígido que procesa estos copos lavados depende en gran medida de la desgasificación al vacío. Maneja el contenido de agua restante, asegurando que los gránulos finales de PE o PP sean densos y sin huecos.
Plásticos muy impresos o pintados
Los materiales de embalaje modernos suelen estar recubiertos con gruesas capas de tintas, pinturas y adhesivos. Bajo el calor extremo y las fuerzas de corte del cilindro de extrusión, estos aditivos químicos se descomponen y se vaporizan. Sin una extracción agresiva, estos gases volátiles quedan atrapados, provocando una decoloración grave y debilidad estructural.
Los plásticos rígidos presentan una dinámica de flujo de fusión única. Materiales como botellas de polietileno de alta densidad, cajas de baterías de polipropileno y tuberías rígidas de cloruro de polivinilo tienen una mayor densidad aparente y viscosidad en estado fundido en comparación con las películas flexibles. Esta alta viscosidad hace que sea increíblemente difícil que el aire atrapado migre a la superficie y escape de forma natural.
Cuando se funden escamas rígidas, eliminar este aire atrapado es vital para mantener una presión de fusión constante e inquebrantable en el cabezal del troquel. La presión fluctuante provoca un aumento repentino. El aumento repentino provoca espesores desiguales de las hebras y tamaños de gránulos erráticos en el cortador. La implementación de la tecnología de vacío estabiliza la presión interna asegurando que la masa fundida sea homogénea e incompresible.
Al configurar el plano de planta de una instalación, los ingenieros deben elegir entre sistemas de extrusión de una o dos etapas según los niveles de contaminación de la materia prima.
Extrusoras de una sola etapa
Una extrusora de una sola etapa utiliza un cilindro largo y un tornillo. Los diseños industriales típicos presentan una relación longitud-diámetro de 30:1 a 36:1 para acomodar una zona de vacío adecuada. El tiempo de residencia (la cantidad exacta de tiempo que el plástico pasa expuesto al vacío) está limitado por la longitud física de este único tornillo. Estos sistemas son altamente eficientes y rentables. Sin embargo, es mejor reservarlos para residuos postindustriales ligeramente impresos donde sólo se requiere una desgasificación moderada.
Extrusoras de doble etapa
Para materiales altamente contaminados, muy impresos o excepcionalmente húmedos, la configuración de doble etapa sigue siendo el estándar de oro de la industria. En esta configuración, la extrusora principal funde, mezcla y filtra el plástico en bruto. Luego, la masa fundida se empuja a través de un cambiador de pantalla primario y cae a una extrusora secundaria.
Este punto de transición física es crucial. A medida que el plástico fundido cae de la primera etapa a la segunda, queda expuesto a un aumento masivo de su superficie. Esta exposición, combinada con un sistema de vacío dedicado en la extrusora secundaria corta, da como resultado una eficiencia de desgasificación incomparable. La utilización de un sistema de peletización de doble etapa para plástico rígido garantiza que incluso los volátiles más rebeldes se erradiquen por completo antes de la peletización.
Para los compradores técnicos y los gerentes de adquisiciones, evaluar las capacidades de desgasificación va mucho más allá de marcar una casilla en una hoja de especificaciones. Se requiere una evaluación cuidadosa de la ingeniería subyacente para evitar costosos tiempos de inactividad.
Calidad y capacidad de la bomba: busque específicamente bombas de vacío robustas de anillo líquido (a menudo de anillo de agua). Estas bombas utilizan agua en circulación como sellador. Este diseño los hace muy tolerantes a los gases ligeramente corrosivos y a la humedad extraída del plástico derretido. Asegúrese de que la bomba pueda mantener constantemente presiones de vacío industriales, que generalmente oscilan entre -0,06 y -0,09 MPa en el manómetro.
Diseño y descompresión del tornillo: la geometría interna del tornillo es el factor más crítico. El tornillo debe contar con una zona de descompresión diseñada con precisión debajo del respiradero. Si se calcula mal la profundidad del canal en esta zona, el plástico derretido no se descomprimirá. En cambio, saldrá disparado por el puerto de vacío. Se trata de una falla operativa grave conocida como flujo de ventilación.
Integración de filtración: la ubicación del filtro de fusión afecta significativamente el rendimiento de la desgasificación. Los diseños óptimos colocan un cambiador de pantalla robusto antes de la zona de vacío. Filtrar primero los contaminantes sólidos evita que los desechos no derretidos obstruyan el puerto de ventilación o sean absorbidos por la bomba de vacío.
Sin lugar a dudas, invertir en una máquina equipada con un sistema de vacío activo requiere una mayor inversión de capital inicial. Un análisis de costos integral también debe tener en cuenta el consumo de energía ligeramente mayor para hacer funcionar la bomba continua, el agua necesaria para el sello de anillo líquido y el mantenimiento de rutina.
Además, el análisis de beneficios favorece enormemente la inversión. Un sistema de ventilación permite que una instalación de reciclaje compre materiales de desecho más baratos, de menor calidad, más húmedos y con más impresiones. Sin una aspiradora, esta chatarra barata produciría basura porosa e inutilizable. Con un sistema de vacío de alto rendimiento, este mismo insumo de bajo costo se transforma en densos gránulos reciclados de grado A.
En última instancia, la capacidad de procesar materias primas de menor costo y al mismo tiempo vender la producción a precios superiores del mercado crea una enorme expansión del margen. Una línea de extrusión premium generalmente paga la actualización de su sistema de vacío en unos pocos meses a través de mayores rendimientos de producción, reducción del tiempo de inactividad del operador y un precio elevado del producto final.
Si bien la modernización es técnicamente posible en algunos casos excepcionales, es muy difícil y, en general, se desaconseja. Todo el perfil del tornillo debe diseñarse específicamente con una zona de descompresión precisa para acomodar un respiradero. Cortar un agujero en un barril estándar sin cambiar la geometría del tornillo simplemente resultará en que el plástico fundido se salga del puerto. Casi siempre es más rentable comprar una máquina especialmente diseñada con ventilación integrada de fábrica.
La presión de vacío requerida depende completamente del contenido de humedad y del volumen de gases volátiles presentes en la materia prima. Para aplicaciones de reciclaje industrial estándar, una bomba de vacío de anillo líquido en buen estado debe mantener constantemente un rango de presión negativa entre -0,06 MPa y -0,09 MPa. Una caída repentina en esta presión generalmente indica un puerto de ventilación obstruido o falta de flujo de agua al sello de la bomba.
No, la ventilación activa en realidad estabiliza y frecuentemente aumenta la tasa de producción efectiva. Sin un sistema de vacío, los operadores con frecuencia tienen que reducir las RPM de la máquina para evitar graves burbujas y picos de presión en la cara del troquel. Un sistema de vacío adecuado elimina estos cuellos de botella en el procesamiento. Esto permite que la línea funcione continuamente a su capacidad máxima diseñada sin comprometer la densidad de los pellets.
Este problema común de solución de problemas se conoce en la industria como flujo de ventilación. Por lo general, ocurre debido a obstrucciones aguas abajo, como mallas de filtro muy obstruidas, que obligan a la presión de fusión a retroceder hacia la zona de descompresión. También puede deberse a ajustes de temperatura incorrectos que hacen que el plástico sea demasiado fluido, o a una geometría de tornillo fundamentalmente deficiente que no logra descomprimir adecuadamente la masa fundida cuando pasa por debajo del puerto abierto.
La prevención de obstrucciones requiere una combinación de filtración adecuada y control de temperatura. Asegúrese siempre de que su filtro de fusión esté colocado antes de la zona de desgasificación para atrapar los sólidos no derretidos. Además, los operadores deben inspeccionar periódicamente la chimenea de ventilación y limpiar cualquier acumulación de monómero condensado antes de que se endurezca y restrinja el flujo de aire.
El mantenimiento de rutina es relativamente sencillo pero crucial. La tarea más importante es garantizar un suministro limpio y continuo de agua de sellado. El agua dura puede causar acumulación de sarro dentro de la carcasa de la bomba. Por lo tanto, se recomienda lavar periódicamente el sistema con un agente descalcificador. Los ingenieros también deben comprobar periódicamente el desgaste del impulsor y verificar que el vacuómetro esté calibrado correctamente.
Actualizar sus capacidades de extrusión es un paso fundamental para dominar el mercado del reciclaje moderno. Si tiene problemas con gránulos porosos, defectos superficiales o procesa desechos municipales con mucha impresión, es hora de evaluar su equipo. Elegir la maquinaria adecuada le garantiza convertir chatarra de bajo coste en pellets de primera calidad y con un alto margen. Explore soluciones avanzadas y probadas en la industria adaptadas a sus necesidades específicas de materiales para mantener su línea de producción funcionando sin problemas.


