
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio


¿Tus bolitas de policarbonato salen llenas de burbujas? El procesamiento de este exigente plástico de ingeniería es notablemente complicado. El policarbonato absorbe rápidamente la humedad ambiental y esta agua atrapada destruye las cadenas de polímeros justo en la zona de fusión. Los operadores a menudo escuchan un silbido o chasquido distintivo en el cabezal del troquel. Cuando esa humedad se convierte en vapor, el material ya está arruinado.
En esta guía, desglosamos exactamente cuándo la desvolatilización se vuelve obligatoria. Analizaremos los comportamientos químicos, delinearemos escenarios operativos estrictos y brindaremos pasos prácticos para la solución de problemas. El objetivo es mantener su línea de producción funcionando de manera eficiente y rentable.
Antes de sumergirnos en la mecánica, debemos mirar hacia dónde se dirige el mercado. Los mandatos globales para las economías circulares están obligando a los fabricantes a procesar volúmenes mucho mayores de policarbonato posconsumo. Los datos del mercado muestran un aumento masivo en la demanda de plásticos reciclados de alta calidad utilizados en los sectores automotriz y electrónico. Debido a que las materias primas posconsumo contienen humedad impredecible y cargas de compuestos orgánicos volátiles, las configuraciones de extrusión estándar están fallando. En consecuencia, la integración de sistemas de vacío de alta capacidad ya no es una actualización opcional. Es el estándar básico para cualquier instalación que busque producir pellets reciclados ópticamente transparentes y sin defectos.
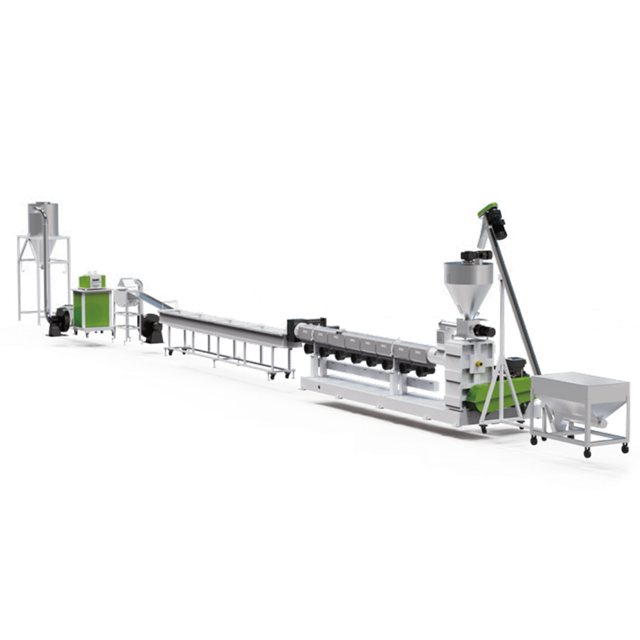
Para saber cuándo aplicar vacío, primero debe comprender los principios mecánicos de una máquina peletizadora de plástico estándar . La resina polimérica en bruto se introduce en un barril calentado. Un tornillo giratorio corta, funde, mezcla y bombea el material hacia una matriz. Todo el proceso se basa en un equilibrio preciso entre la conducción térmica de los calentadores del barril y la fricción mecánica generada por el perfil del tornillo.
El policarbonato se destaca entre los plásticos de ingeniería debido a su alta temperatura de transición vítrea y su excepcional resistencia al impacto. Sin embargo, posee una vulnerabilidad significativa. Es altamente higroscópico. Atrapa agua profundamente dentro de su estructura molecular. Los estándares de la industria dictan secar el material a menos del 0,02 por ciento de humedad antes del procesamiento por fusión.
Cuando la humedad excede este umbral estricto, la combinación de altas temperaturas de procesamiento (a menudo entre 280 y 320 grados Celsius) y agua desencadena una reacción química conocida como hidrólisis. La hidrólisis rompe los enlaces éster en las cadenas poliméricas. Esto reduce drásticamente el peso molecular. Verá una pérdida grave de resistencia al impacto, turbidez óptica y defectos visuales como marcas de separación en el producto final.
La zona de desgasificación combate precisamente estos defectos. Ubicados a mitad del cilindro del extrusor, los tramos del tornillo se profundizan repentinamente. Este cambio geométrico descomprime rápidamente el polímero fundido. Un puerto de ventilación conectado a una bomba de vacío industrial aplica presión negativa a esta masa fundida descomprimida. Extrae con fuerza el aire atrapado, la humedad residual y los gases volátiles antes de que la masa fundida se vuelva a comprimir y se empuje a través del troquel.
Los entornos altamente controlados que ejecutan resina virgen y completamente desecada pueden omitir la ventilación al vacío. Sin embargo, las fábricas del mundo real presentan escenarios en los que la desgasificación es un requisito técnico absoluto.
Procesamiento de material molido sin secar o parcialmente seco
En el reciclaje industrial, el procesamiento de material molido presenta importantes desafíos de humedad. Las escamas trituradas tienen formas irregulares y superficies elevadas. Absorben la humedad ambiental extremadamente rápido. Los secadores desecantes estándar a menudo no logran secar las escamas irregulares de manera uniforme en un lote grande. Aquí, la zona de desgasificación al vacío actúa como un mecanismo de secado secundario obligatorio. Extrae la humedad rebelde que las tolvas primarias pasaron por alto.
Operación de una línea de peletización para desechos posconsumo
Los desechos posconsumo introducen una enorme imprevisibilidad. Esta materia prima contiene suciedad superficial, líquidos de lavado residuales, etiquetas de papel y adhesivos químicos. Dentro del barril de alta temperatura, estos contaminantes se vaporizan rápidamente en compuestos orgánicos volátiles. Sin una línea de granulación de plástico rígido robusta equipada con un sistema de vacío dedicado, los gases en expansión quedan atrapados dentro de la masa fundida viscosa. El resultado son bolitas burbujeantes estructuralmente comprometidas.
Combinación con aditivos o pigmentos
Las aplicaciones modernas requieren combinar la resina base con estabilizadores UV, retardantes de llama o mezclas maestras de color. La adición de estos materiales secundarios introduce aire ambiental en la garganta de alimentación. Además, determinadas cargas minerales transportan sus propias trazas de humedad directamente a la masa fundida. La extracción al vacío garantiza que la masa fundida final permanezca densa, homogénea y completamente libre de bolsas de aire microscópicas.
Operaciones de extrusión de alta velocidad
Para maximizar el rendimiento, las instalaciones ejecutan sus extrusoras a altas velocidades de tornillo. La extrusión de alta velocidad genera enormes cantidades de calor cortante. El calor excesivo provoca picos de temperatura localizados que superan el umbral de degradación térmica del polímero. La degradación del policarbonato libera monómeros de bajo peso molecular y subproductos gaseosos. Una bomba de alta capacidad extrae instantáneamente estos gases de degradación del cilindro, estabilizando la presión de la masa fundida y evitando el aumento repentino del cabezal del troquel.
¿Cómo funciona realmente? Todo se reduce a la termodinámica y la mecánica de fluidos que rigen cómo se comportan los gases dentro de fluidos no newtonianos altamente viscosos bajo calor extremo.
Eliminación de gases volátiles y aire atrapado
La extracción de gases de un polímero fundido depende de la presión parcial y de la nucleación de las burbujas. Cuando el plástico fundido ingresa a la zona de descompresión, la caída repentina de presión crea un ambiente favorable para la expansión del gas. Según la ley de Boyle, la solubilidad de un gas en un líquido es directamente proporcional a la presión sobre él.
La aplicación de una fuerte presión negativa altera violentamente este equilibrio. La humedad y los gases volátiles disueltos en la masa fundida se nuclean rápidamente formando burbujas microscópicas. Debido a que la presión circundante se reduce artificialmente, estas burbujas se expanden, suben a la superficie del baño derretido y se rompen. Luego, la bomba evacua de forma segura los gases liberados.
Prevenir la hidrólisis y conservar la resistencia al impacto
Químicamente, la desgasificación al vacío detiene el proceso de escisión de la cadena que arruina el material. La ecuación de hidrólisis involucra moléculas de agua que atacan a los grupos carbonato dentro de la cadena principal del polímero. Al extraer con fuerza las moléculas de agua antes de que tengan tiempo suficiente para reaccionar, el sistema de vacío preserva el peso molecular original. Mantener este peso molecular es el factor más crítico para garantizar que los gránulos reciclados conserven su alta resistencia al impacto.
Operar una extrusora ventilada requiere un control preciso sobre los parámetros del proceso. Cuando el sistema de desgasificación tiene un rendimiento deficiente, la calidad del producto se ve afectada inmediatamente. A continuación se muestra un desglose objetivo de las fallas comunes de desgasificación y sus causas fundamentales.
| Solución de problemas Síntomas | Posibles causas | Acciones correctivas |
|---|---|---|
| Inundación de ventilación | 1. Sello de fusión inadecuado antes del respiradero. 2. Sobrealimentación del extrusor. 3. Presión aguas abajo demasiado alta. | 1. Rediseñar el tornillo con anillos tipo ampolla antes del venteo. 2. Reduzca la velocidad de alimentación. 3. Aumente ligeramente la temperatura del barril aguas abajo para reducir la viscosidad. |
| Niveles de vacío inadecuados | 1. Sellos de la bomba de vacío desgastados. 2. Líneas de vacío bloqueadas debido a la acumulación de monómero. 3. Fugas de aire en la carcasa de ventilación. | 1. Reconstruya o reemplace la bomba de vacío. 2. Limpie el puerto de ventilación y el sistema de filtración. 3. Inspeccione y reemplace las juntas tóricas en la cubierta de ventilación. |
| Burbujas en la bolita final | 1. El nivel de vacío es insuficiente para la carga de humedad. 2. La humedad de la materia prima excede la capacidad de eliminación del sistema. | 1. Verificar el funcionamiento de la bomba. 2. Mejorar los protocolos de presecado o actualizar a un sistema de doble etapa. |
Podría decirse que la inundación de los respiraderos es el problema más perturbador que enfrentan los operadores. Ocurre cuando el polímero fundido llena todo el volumen libre de la zona de descompresión y es aspirado hacia el puerto de vacío. Casi siempre se trata de un problema de dinámica de fluidos relacionado con el diseño del tornillo. El tornillo debe crear un sello de fusión: una sección de tramos altamente presurizada y completamente llena que precede inmediatamente a la zona de ventilación. Este sello evita estrictamente que el vacío extraiga aire hacia atrás desde la garganta de alimentación.
La extracción de gases es sólo la mitad de la batalla. Debes proteger tu equipo. Los vapores extraídos son extremadamente calientes y están cargados de monómeros residuales. A medida que viajan hacia la bomba de vacío, se enfrían rápidamente.
Este enfriamiento crea un peligro mecánico grave. Los vapores se condensan en resinas pegajosas o polvo abrasivo. Si estas partículas ingresan a la cámara de la bomba, destruyen las tolerancias internas. Depender de una simple malla en la ventilación del barril es una receta para el desastre. Un sistema de filtración de múltiples etapas no es negociable para instalaciones industriales.
La selección de la arquitectura correcta determina la calidad final del pellet. Debe hacer coincidir la máquina con la condición del material de entrada. Los equipos modernos diseñados con relaciones especializadas de longitud a diámetro garantizan que el material reciba un tiempo de residencia adecuado para la extracción de humedad.
Cuándo utilizar una extrusora de una sola etapa
Un solo cilindro continuo se encarga de la alimentación, fusión, ventilación y bombeo. Esta configuración es muy eficiente para materiales uniformes y relativamente limpios. Por ejemplo, el reciclaje de desechos internos de fábrica requiere solo una desgasificación estándar para eliminar la humedad superficial menor. Una línea de una sola etapa de alta calidad ofrece un tamaño compacto y un menor consumo de energía. Los equipos con relaciones de longitud a diámetro de 30 a 36 suelen ser óptimos para estos entornos controlados.
Cuándo actualizar a una extrusora de doble etapa
Si procesa desechos posconsumo, hojuelas muy entintadas o triturado almacenado al aire libre, una máquina de una sola etapa fallará. Debe actualizar a un sistema de Peletización de plástico rígido de doble etapa . Esta arquitectura divide el trabajo. El barril primario corre más rápido para derretir el material contaminado y realizar la ventilación atmosférica inicial. Luego, la masa fundida pasa a través de un cambiador de malla hacia un barril secundario más grande y más lento. Esta segunda etapa se centra íntegramente en la desgasificación al vacío profundo. Separar las tareas evita la inundación de los respiraderos y logra una presión negativa mucho más profunda.
La bomba de vacío es el corazón de la zona de desgasificación. Si la bomba tiene un tamaño insuficiente, fracasa todo el esfuerzo de desgasificación. Los ingenieros generalmente eligen entre tres tipos principales de bombas.
Bombas de vacío de anillo líquido: el estándar de la industria para plásticos con alto contenido de humedad. Utilizan un flujo de agua continuo para crear un sello. Son increíblemente robustos y toleran bien el arrastre de líquidos. Si algo de monómero se escapa del sistema de filtración, el anillo de agua normalmente lo elimina sin dañar la mecánica.
Bombas de vacío de paletas rotativas: logran niveles de vacío mucho más profundos, perfectos para extraer volátiles rebeldes de fundidos altamente viscosos. Sin embargo, son sensibles a la contaminación. Si los vapores pasan por alto el condensador, el aceite lubricante se degrada instantáneamente.
Bombas de vacío de garra seca: funcionan con garras giratorias que nunca se tocan y no requieren aceite ni agua. Son muy eficientes energéticamente y limpios. Sin embargo, conllevan un elevado coste de capital y exigen una rigurosa filtración aguas arriba para evitar la acumulación de monómeros pegajosos.
El procesamiento de policarbonato reciclado sin etapa de desgasificación al vacío garantiza pellets débiles, turbios y defectuosos. Debe evaluar cuidadosamente su materia prima actual y sus cargas de humedad. Actualizar su arquitectura de extrusión es la única manera de garantizar resultados consistentes y de alta calidad. ¿Listo para eliminar burbujas y aumentar la eficiencia de su producción? Explore la maquinaria avanzada de Jwell Machinery para encontrar el sistema de peletización exacto adaptado a sus necesidades específicas de reciclaje de plástico rígido.
Sí, pero esto sólo es técnicamente viable bajo condiciones extremadamente estrictas. Puede funcionar sin aspiradora solo si está procesando resina virgen impecablemente presecada con un contenido de humedad inferior al 0,02 por ciento. En este escenario prístino, prácticamente no hay humedad que extraer. Sin embargo, para cualquier operación que involucre material triturado, reciclado o colorantes, operar sin zona de desgasificación garantiza material defectuoso.
Cuando el material no seco o desgasificado incorrectamente se somete a calor intenso y fuerzas de corte, la humedad atrapada se convierte instantáneamente en vapor sobrecalentado. Este vapor ataca químicamente a las moléculas, escindiendo las largas cadenas de polímeros en fragmentos más cortos. El resultado físico es una pérdida catastrófica de resistencia al impacto y durabilidad a la tracción. Visualmente, el producto final sufrirá defectos graves, incluidas marcas, burbujas internas y una apariencia turbia.
No, la desgasificación al vacío no reemplaza la necesidad del presecado. Actúa como una salvaguarda secundaria crítica. El policarbonato absorbe la humedad directamente en su estructura molecular. Si bien un potente sistema de vacío elimina la humedad de la superficie y los gases volátiles generados durante la fusión, no puede extraer la humedad interna profundamente incrustada con la suficiente rapidez antes de que comience la hidrólisis. Sigue siendo estrictamente necesario un secado previo minucioso con una tolva desecante.
La presión requerida depende de la viscosidad de la masa fundida y del volumen de volátiles que se extraen. Para procesar plásticos técnicos a altas temperaturas se requiere un vacío profundo. Los estándares de la industria recomiendan mantener una presión negativa entre 80 y 95 milibares absolutos. Mantener esta presión específica garantiza que las burbujas de gas en expansión tengan suficiente fuerza para atravesar la masa fundida espesa y ser evacuadas de manera segura.
El amarillamiento es causado principalmente por la degradación térmica, la exposición al oxígeno y la hidrólisis inducida por la humedad. Cuando el material se expone a un calor excesivo sin una ventilación adecuada, la columna vertebral del polímero se rompe, creando subproductos que cambian de color. Un eficiente sistema de desgasificación al vacío extrae el oxígeno y la humedad atrapados en el barril, lo que reduce significativamente el estrés oxidativo e hidrolítico que provoca el color amarillento.
Los operadores utilizan analizadores de humedad especializados, que normalmente utilizan tecnología de calentamiento halógeno, para probar el material antes de que ingrese a la garganta de alimentación. Se pesa una pequeña muestra del material presecado, se calienta para evaporar la humedad y se vuelve a pesar. Para el policarbonato, esta prueba debe confirmar que el contenido de humedad está estrictamente por debajo del 0,02 por ciento para evitar la degradación estructural durante el proceso de extrusión.


