
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


El sector mundial del reciclaje de tereftalato de polietileno, comúnmente conocido como PET, está experimentando un crecimiento explosivo. Este aumento está impulsado en gran medida por mandatos agresivos de sostenibilidad e iniciativas de economía circular en todo el mundo. Sin embargo, un paso en falso frecuente y costoso entre los inversores en instalaciones es suponer que todos los residuos de PET se comportan de manera idéntica en la fábrica. Las botellas de bebidas posconsumo y los textiles de poliéster desechados comparten exactamente el mismo ADN químico fundamental. Sin embargo, procesarlos requiere enfoques de ingeniería radicalmente diferentes.
Sus propiedades físicas únicas, tasas de retención de humedad y perfiles de contaminación pueden optimizar su rendimiento o detener sus operaciones. Los ingenieros de plantas deben reconocer que la aplicación de fuerzas mecánicas incorrectas inevitablemente destruirá la cadena del polímero. En esta guía completa, analizaremos las diferencias materiales críticas entre estos dos importantes flujos de residuos. Al comprender los distintos comportamientos de las escamas rígidas frente a los textiles esponjosos, estará preparado para seleccionar la máquina peletizadora de plástico ideal para garantizar una producción de resina consistente y de alto valor.
Los analistas de mercado que siguen de cerca el movimiento de la moda circular notan un cambio estructural masivo. Las marcas mundiales de ropa enfrentan una presión legislativa cada vez mayor, particularmente de las directivas de la Unión Europea, para incorporar contenido reciclado posconsumo en sus prendas. En consecuencia, la demanda de residuos textiles recuperados se está disparando. La información de la industria sugiere que el reciclaje entre textiles es actualmente la frontera absoluta del reciclaje mecánico avanzado.
Los recicladores ya no se contentan con reciclar materiales para convertirlos en flejes de baja calidad. En lugar de ello, están diseñando resinas de alta viscosidad capaces de ser hiladas en microfilamentos ultrafinos para ropa deportiva de alto rendimiento e interiores de automóviles. Además, las instalaciones se están dando cuenta rápidamente de que procesar textiles es exponencialmente más difícil que los tradicionales circuitos de botella a botella. Esta dificultad surge de mezclas complejas de materiales, tintes sintéticos y acabados industriales profundamente arraigados.
Para comprender los matices fundamentales del reciclaje de PET, primero hay que examinar cómo se recuperan los envases rígidos. Las botellas de PET posconsumo representan el segmento más maduro y reconocible de la industria del reciclaje de plásticos. El ciclo de vida de estas botellas comienza dentro de los sistemas de recogida municipales. Aquí, se clasifican ópticamente por color, se les quitan los residuos principales y se comprimen en densos fardos para su transporte.
Párese en el suelo de una moderna planta de lavado y será testigo de una transformación mecánica muy agresiva. Los granuladores de alta resistencia rompen violentamente las balas y reducen las botellas enteras a fragmentos gruesos. Estos fragmentos se someten posteriormente a un intenso lavado en caliente. La soda cáustica se utiliza frecuentemente para disolver residuos orgánicos rebeldes y colas adhesivas. Luego, las arandelas de fricción de alta velocidad limpian las superficies de plástico, lo que finalmente produce escamas de botella rígidas y uniformes.
Desde un punto de vista operativo, las características materiales de estas escamas son muy favorables para la extrusión estándar. Son duros, planos y sólidos. Debido a este estado rígido, poseen una densidad aparente relativamente alta, que normalmente oscila entre 250 y 400 kilogramos por metro cúbico. Esta densidad permite que las hojuelas se alimenten por gravedad suavemente en tolvas de extrusión estándar sin formar puentes. Los operadores aún deben permanecer atentos a contaminantes específicos. Los principales adversarios aquí son el cloruro de polivinilo de las fundas retráctiles y las poliolefinas como el PP o el PE de las tapas de botellas, que requieren una filtración robusta de la masa fundida más adelante en el proceso.
El cambio de enfoque hacia la industria textil revela un panorama material completamente diferente. Los residuos de fibra de PET se generan principalmente a partir de restos de fabricación de prendas de vestir, prendas de poliéster desechadas y filamentos industriales como el hilo parcialmente orientado. Para realizar inversiones informadas en infraestructura, los ingenieros de plantas deben evaluar meticulosamente las disparidades físicas y químicas entre estas dos materias primas.
| Parámetro | Escamas de botellas de PET | Residuos de fibra de PET |
|---|---|---|
| Densidad aparente | 250 - 400 kg/m³ (Alto) | Menos de 100 kg/m³ (extremadamente bajo) |
| Mecanismo de alimentación | Tolva de gravedad estándar | Compactador de alimentación forzada o alimentador lateral |
| Perfil de contaminación | Etiquetas de PVC, pegamento, tapas de PE/PP | Acabados de centrifugado, tintes sintéticos, humedad. |
| Retención de humedad | Humedad superficial, fácil de secar. | Humedad ambiental profundamente atrapada |
La naturaleza de flujo libre de las escamas de las botellas les permite moverse sin problemas a través de sistemas de dosificación volumétricos o gravimétricos estándar. La gravedad hace el trabajo pesado. En marcado contraste, la geometría enredada de los desechos de fibra significa que la gravedad por sí sola es insuficiente. Si se alimentan incorrectamente, las fibras se entrelazarán y formarán un arco sólido sobre la abertura de descarga de una tolva. Este fenómeno, conocido como puenteo, detiene el proceso de alimentación, lo que provoca una grave inanición del extrusor y una calidad inconsistente del pellet.
Además, las fibras textiles están fuertemente recubiertas con acabados de hilatura. Estos aceites industriales están diseñados para reducir la fricción durante el proceso de hilado de alta velocidad. Al entrar en el cilindro de la extrusora, estos aditivos químicos se vaporizan instantáneamente. Generan volúmenes masivos de compuestos orgánicos volátiles, o COV, que deben extraerse agresivamente para evitar gránulos porosos y quebradizos.
Conectar estas diferencias materiales intrínsecas con su selección de equipos es la clave para mantener la rentabilidad operativa. Si una instalación intenta procesar hilo de poliéster esponjoso en una línea construida para botellas de agua sólidas, los resultados suelen ser desastrosos.
El obstáculo más grave es el problema de la humedad. El PET es altamente higroscópico y absorbe la humedad directamente de la atmósfera circundante. Si el PET se calienta hasta su punto de fusión de aproximadamente 260 grados Celsius mientras la humedad queda atrapada en su interior, se produce una reacción química destructiva llamada hidrólisis. La hidrólisis corta eficazmente las cadenas de polímeros. Esto da como resultado gránulos quebradizos y de baja viscosidad que son prácticamente inútiles para la fabricación de alta gama. Debido a que la matriz enredada de los desechos de fibra atrapa significativamente más aire ambiental y humedad que las escamas planas, el riesgo de hidrólisis es exponencialmente mayor.
El siguiente es el problema de la desgasificación. Debido a que las fibras contienen acabados de hilado volátiles, el equipo de extrusión elegido debe poseer capacidades superiores de ventilación al vacío. Si estos gases vaporizados no se extraen eficazmente de la masa fundida, los gránulos resultantes estarán plagados de burbujas de aire microscópicas. Estos huecos destruyen la claridad visual y la densidad estructural de la resina final.
Para las empresas centradas estrictamente en la recuperación de envases rígidos posconsumo, la configuración del equipo puede estar relativamente estandarizada. Sin embargo, debe integrar rigurosos módulos de pretratamiento diseñados específicamente para combatir la hidrólisis.
Al configurar una línea de peletización de reciclaje de plástico para materiales rígidos, no se puede subestimar la necesidad de secado profundo y cristalización. Las escamas de PET amorfo se vuelven increíblemente pegajosas y se agrupan a temperaturas superiores a su punto de transición vítrea de alrededor de 70 grados centígrados. Por lo tanto, el material ingresa primero a un precristalizador, que agita y calienta lentamente las hojuelas, alterando su estructura molecular para evitar que se aglomeren. Posteriormente, un secador deshumidificador de alta capacidad reduce la humedad interna a niveles aceptables antes de que las escamas toquen el tornillo extrusor.
Una vez secado adecuadamente, el proceso de extrusión se basa en un robusto mecanismo de un solo tornillo. Las líneas industriales estándar suelen presentar una relación L/D de 30:1 a 36:1, lo que garantiza un tiempo de residencia adecuado para una fusión suave. A medida que el polímero fundido viaja por el barril, los cambiadores de pantalla continuos de doble pistón filtran impurezas microscópicas como arena o partículas de PVC sin derretir sin necesidad de apagar la máquina. A continuación, la masa fundida purificada pasa a través de una placa de matriz y se corta en gránulos uniformes, consiguiendo rendimientos estables que oscilan entre 300 y 1.000 kilogramos por hora, según el modelo.
Cuando una instalación cambia su enfoque hacia los textiles postindustriales y los desechos de fibras esponjosas, las configuraciones estándar de un solo tornillo revelan rápidamente sus limitaciones. Las complejidades físicas del PET de baja densidad requieren un enfoque mecánico mucho más agresivo y avanzado.
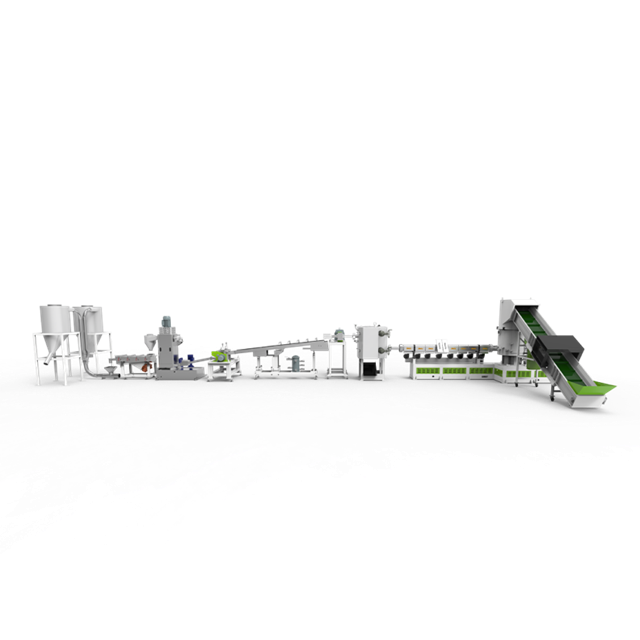
Para superar los persistentes obstáculos y los cuellos de botella de baja densidad aparente, la implementación de una línea de peletización de doble tornillo es ampliamente reconocida como el estándar de la industria. Estos sistemas altamente especializados abandonan las tolvas de gravedad estándar en favor de unidades compactadoras integradas o alimentadores modulares de fuerza lateral. Un compactador utiliza cuchillas giratorias pesadas para generar fricción, densificando parcialmente los desechos esponjosos y forzándolos activamente a introducirlos directamente en los tornillos de la extrusora. Esto garantiza un rendimiento constante e ininterrumpido, eliminando por completo la intervención del operador en la garganta de alimentación.
Específicamente, el verdadero poder de la tecnología de doble tornillo reside en sus capacidades superiores de mezcla y desvolatilización. Los tornillos gemelos entrelazados co-rotativos, a menudo diseñados con una relación L/D extendida de 40:1 o 44:1, proporcionan una renovación superficial excepcional. A medida que los tornillos giran, se estiran, pliegan y exponen continuamente nuevas capas del polímero fundido a los puertos de vacío. Los modelos avanzados cuentan con zonas de vacío de alta capacidad de dos o tres etapas. Estas zonas extraen agresivamente los enormes volúmenes de aire atrapado, humedad y aceites de acabado vaporizados inherentes a los desechos textiles.
Debido a esta intensa capacidad de vacío en línea, las operaciones con frecuencia pueden evitar los enormes silos de presecado que consumen mucha energía y que son absolutamente obligatorios para las líneas de escamas de un solo tornillo. El control preciso de la temperatura y el tiempo de residencia del material significativamente más corto dentro de un cilindro de doble tornillo minimizan la degradación térmica, protegiendo de manera experta el delicado peso molecular de la fibra reciclada.
Independientemente de si su materia prima principal son escamas rígidas de botellas o fibras enredadas de alfombras, varios factores de ingeniería universales rigen la calidad final de la resina reciclada. Educar a los equipos de adquisiciones sobre estas variables es esencial para mantener una ventaja competitiva en el mercado secundario de plásticos.
La tecnología de filtración es la primera línea de defensa para el control de calidad. El PET posconsumo inevitablemente alberga residuos microscópicos. Si estas partículas pasan por alto la extrusora, crean puntos débiles críticos en los productos posteriores. En consecuencia, son obligatorios cambiadores de malla robustos y de retrolavado continuo. Estos sistemas utilizan la presión del material fundido para eliminar automáticamente los residuos de las mallas de malla fina, a menudo filtrando hasta 20 a 50 micrones, sin interrumpir el flujo de producción.
El método de peletización elegido también influye en gran medida en el valor de mercado del producto final. Si bien la peletización tradicional con anillos de agua o hebras sigue siendo común, los sistemas de peletización bajo el agua son cada vez más demandados para aplicaciones de alta gama. Al cortar el polímero fundido inmediatamente cuando sale de la placa de matriz bajo el agua, este método produce gránulos esféricos uniformes. Los gránulos esféricos cuentan con una mayor densidad aparente, generan menos polvo durante el transporte y presentan una estructura cristalina más uniforme. Estas son características muy apreciadas por los moldeadores de inyección posteriores.
Si bien las escamas de PET y las fibras de PET comparten exactamente la misma base química, sus formas físicas y perfiles de contaminación exigen metodologías de procesamiento muy diferentes. La regla de oro del reciclaje de plásticos sigue siendo absoluta: no se puede introducir fibra textil esponjosa y rica en humedad en una máquina de escamas estándar y esperar resultados rentables y de alta calidad. Hacerlo provoca un tiempo de inactividad operativo continuo, una degradación severa del polímero y una producción de pellets inferior.
Evalúe cuidadosamente su flujo de desechos primarios hoy. Ya sea que se trate de una línea estándar de un solo tornillo con cristalización robusta para escamas o una configuración avanzada de doble tornillo con alimentación forzada agresiva para textiles, elegir la máquina adecuada es el paso fundamental hacia una operación de reciclaje altamente rentable. ¿Listo para actualizar su infraestructura de extrusión? Explore nuestra gama completa de equipos especializados en Jwell Recycling para encontrar la combinación tecnológica perfecta para sus requisitos de materiales específicos.
Es un mito generalizado en la industria que la ropa de poliéster y los textiles de PET no se pueden reciclar debido a las mezclas de tejidos y tintes complejos. Si bien es innegable que son más difíciles de procesar que las botellas de agua transparentes, los residuos de fibra de PET pura son altamente reciclables. Cuando se procesan a través de sistemas especializados de extrusión de doble tornillo equipados con aglomeradores agresivos y desgasificación al vacío profundo, los residuos textiles se pueden convertir con éxito en gránulos reutilizables de alta calidad.
Sí, pero requiere un enfoque de ingeniería modular altamente personalizado. Una máquina destinada a un doble uso no puede depender de un único mecanismo de alimentación. Debe contar con sistemas de alimentación intercambiables, como una tolva por gravedad estándar para escamas rígidas y un compactador de alimentación forzada o alimentador lateral para fibras esponjosas. Además, la extrusora debe poseer capacidades de desgasificación al vacío altamente adaptables para manejar los niveles de humedad que varían drásticamente.
La viscosidad intrínseca cae principalmente debido a dos fuerzas destructivas: hidrólisis y degradación térmica. La hidrólisis ocurre cuando el PET se funde en presencia de humedad atrapada. Las moléculas de agua reaccionan químicamente con la cadena del polímero, cortándola y reduciendo el peso molecular. La degradación térmica se produce por calor excesivo o fricción mecánica agresiva dentro del cilindro del extrusor.
Para evitar una hidrólisis severa y mantener la integridad estructural de la cadena polimérica, el material PET debe secarse hasta un contenido de humedad extremadamente bajo antes de fundirse. El estándar de la industria requiere que los niveles de humedad se reduzcan por debajo de 50 partes por millón. Para los sistemas de un solo tornillo, esto requiere secadores deshumidificadores dedicados. Los sistemas de doble tornillo a veces pueden soportar una humedad inicial ligeramente mayor debido a su agresiva ventilación de vacío en línea.
Los puentes se producen cuando materiales livianos y esponjosos se entrelazan y bloquean la garganta de alimentación del extrusor. Para evitar esto, los ingenieros deben abandonar las tolvas de gravedad estándar. En cambio, la línea debe estar equipada con un mecanismo de alimentación forzada. Las soluciones más efectivas son cortadores-compactadores integrados que densifican el material mediante fricción, o alimentadores laterales de doble tornillo que empujan mecánicamente las fibras enredadas directamente al cilindro extrusor principal.


