
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-07 Origen:Sitio


Los cambios de resina a menudo inducen una sensación de ansiedad leve en el piso de extrusión. La transición de una formulación polimérica a otra crea un ambiente volátil dentro del barril. Los cambios repentinos e impredecibles en el comportamiento material son la norma y no la excepción. Si no se controlan, estos cambios generan una inmensa tensión mecánica en el equipo, con el riesgo de sufrir daños graves y costosos tiempos de inactividad.
Análisis recientes de la industria destacan un cambio decisivo en las operaciones de extrusión modernas. A medida que los fabricantes giran agresivamente hacia modelos de economía circular, las instalaciones procesan una mezcla cada vez más diversa de resinas posconsumo. Esta afluencia de materiales reciclados introduce una variabilidad extrema en el flujo de fusión y los niveles de contaminación. En consecuencia, la rotación constante de los distintos grados de polímero significa que los cambios de material ocurren con más frecuencia que nunca. El seguimiento y la gestión de la presión del extrusor ya no son sólo una precaución de seguridad básica. Ha evolucionado hasta convertirse en una estrategia operativa fundamental para minimizar los desechos, extender la vida útil del equipo y maximizar el retorno de la inversión de toda su línea de producción.
Conclusiones clave
Cuando un operador inicia una transición de un grado de polímero a otro, el entorno hidrodinámico interno del cilindro de extrusión sufre transformaciones rápidas y a menudo inestables. Comprender la ciencia física detrás de estos cambios volátiles es el primer paso para reconocer por qué el monitoreo continuo y en tiempo real es una necesidad absoluta en el taller.
Cada polímero posee un índice de flujo de fusión específico, que dicta su viscosidad inherente a una temperatura de procesamiento determinada. Cuando un técnico introduce una resina rígida de alta viscosidad en la tolva para eliminar un material más blando y de baja viscosidad, se acumula instantáneamente una resistencia hidrodinámica severa. El nuevo material altamente viscoso requiere exponencialmente más fuerza mecánica para atravesar el cañón. Si la velocidad del tornillo permanece constante mientras esta resistencia aumenta, la presión interna aumentará a niveles peligrosos en segundos. Por el contrario, la transición abrupta a un material con mayor flujo de fusión a menudo desencadena un vacío de presión repentino. Esta caída provoca hambre, pérdida del crucial sello de fusión y degradación de la producción del producto.
Las diferentes familias de resinas exigen temperaturas de procesamiento distintas y cuidadosamente calibradas. Por ejemplo, cuando se vuelven a ajustar las bandas calefactoras para hacer la transición de un polímero de ingeniería de alta temperatura a un plástico estándar, el cilindro de metal pesado no se enfría instantáneamente. Este retraso térmico crea inconsistencias de temperatura localizadas. Se puede formar rápidamente material no fundido o puntos fríos en la zona de transición, actuando como tapones de hormigón semisólidos que se mueven a través de la corriente de fusión. Cuando estas masas endurecidas inevitablemente golpean la placa rompedora o el cambiador de pantalla, actúan como barreras físicas sólidas. Esto da como resultado bloqueos inmediatos, choques térmicos severos y oleadas de fuerza destructivas en todo el tren motriz.
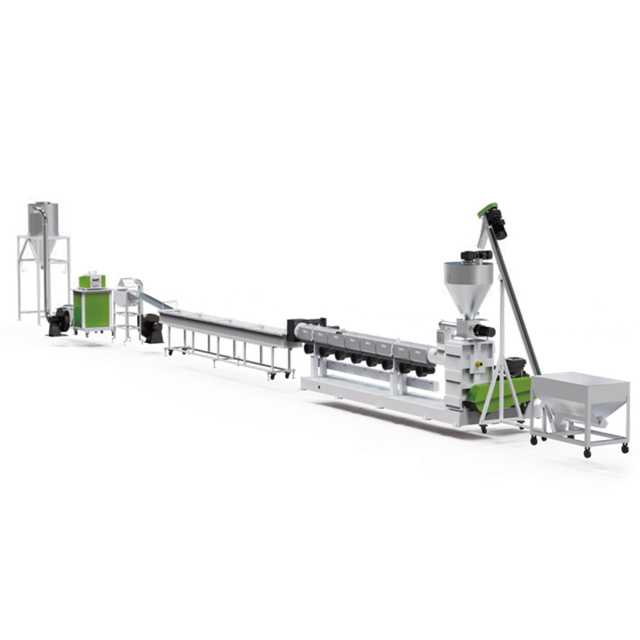
Para los ingenieros de procesos y directores de planta, mantener la estabilidad operativa es primordial. La implementación de protocolos estrictos de monitoreo de presión basados en datos durante los cambios de resina no es simplemente una de las mejores prácticas de la industria. Sirve como un mecanismo de defensa crítico contra fallas mecánicas catastróficas y condiciones de trabajo peligrosas.
El cilindro, las bridas y el cabezal del extrusor están meticulosamente diseñados para soportar presiones de rendimiento máximas específicas. Si se produce un bloqueo repentino en la matriz, frecuentemente causado por geles de resina no derretidos o degradación de polímeros reticulados, la fuerza interna puede eclipsar fácilmente los límites de seguridad estructural de la máquina. Sin datos del transductor en tiempo real ingresando a un circuito de apagado automático, este exceso de energía cinética puede deformar permanentemente el eje del tornillo, fracturar el cilindro endurecido o causar que el pesado cabezal del troquel se rompa violentamente. La reparación de estos componentes centrales exige un gasto de capital significativo y habitualmente resulta en semanas de tiempo de inactividad no planificado que agota las ganancias.
Ubicado en la ruta de extrusión, el paquete de malla es posiblemente el componente más delicado de toda la línea. Está diseñado específicamente para filtrar contaminantes microscópicos y geles no derretidos, lo que lo hace muy susceptible a variaciones repentinas en la fuerza de fusión. Cuando un tapón de transición altamente viscoso golpea el paquete de malla, la tensión localizada puede rasgar fácilmente la delicada malla de alambre. Una criba rota no sólo no filtra completamente la masa fundida, sino que también libera restos de alambre metálico triturado directamente en la corriente de producto final. Al observar continuamente la presión inicial, los operadores pueden detectar signos tempranos y sutiles de cegamiento de la pantalla e iniciar un cambio seguro de la pantalla mucho antes de que ocurra una falla mecánica.
La extrusión industrial opera inherentemente bajo condiciones térmicas extremas y fuerza mecánica intensa. Los picos de presión no controlados representan un riesgo laboral grave, a veces letal, para el personal del piso. Los transductores de presión de fusión sirven como un sistema esencial de alerta temprana. Al integrar estos dispositivos sensibles con alarmas audibles y enclavamientos de seguridad automatizados, las instalaciones garantizan que la máquina se apague de manera segura o active una válvula de derivación de derivación mucho antes de que la fuerza interna se acerque a un umbral crítico y explosivo.
Más allá de la seguridad básica y la conservación de la maquinaria, la viabilidad financiera de una planta de extrusión depende en gran medida de la consistencia inquebrantable del producto. Los cambios de resina caóticos y mal gestionados canibalizan directamente el rendimiento y el valor de mercado de la producción final.
Durante un cambio de material, el objetivo principal es purgar la resina vieja lo más rápido posible para minimizar el volumen de desechos de transición, que es un subproducto de material mixto fuera de especificación que generalmente no se puede vender. Las lecturas de presión constantes y predecibles en el panel de control indican una purga limpia y uniforme. Sin embargo, las fluctuaciones erráticas y rebotantes de la presión revelan que la resina vieja se adhiere obstinadamente a la raíz del tornillo y se pliega intermitentemente para formar el nuevo polímero. Al aprovechar datos de presión precisos, los operadores pueden determinar el momento exacto en que se completa la transición. Esto detiene el ciclo de purga con precisión matemática y ahorra cientos de libras de materia prima de primera calidad por turno.
Específicamente para operaciones de composición y reciclaje, la geometría uniforme de los pellets es un requisito de calidad estricto y no negociable. Cuando se opera una máquina peletizadora de plástico , se requiere una presión interna óptima y estable para forzar la masa fundida a través de la placa de la matriz a una velocidad constante e inquebrantable. Si la presión cae debido a prácticas de cambio descuidadas o a una alimentación por hambre, los orificios exteriores del troquel pueden morir parcialmente. Esto da como resultado gránulos de tamaño insuficiente, mal formados o con residuos. Mantener una dinámica interna estable garantiza un tamaño de pellet consistente, una densidad aparente óptima y una integridad estructural, lo que eleva directamente el valor comercial del producto compuesto.
Los equipos de extrusión industrial representan una inversión de capital masiva y a largo plazo. Maximizar la vida útil funcional de esta maquinaria pesada requiere un enfoque proactivo y centrado en datos para mitigar el estrés mecánico. Los transductores de presión de fusión brindan la telemetría exacta necesaria para proteger estos activos durante décadas de operación.
Los picos de presión constantes y no controlados crean microabrasiones severas y profundas fracturas por tensión dentro de la metalurgia del extrusor. Cuando resinas altamente viscosas son forzadas violentamente a través del cilindro bajo una presión excesiva, el flujo de fusión asimétrico empuja el tornillo fuera del centro. Esta desviación hace que las paletas endurecidas del tornillo rocen agresivamente el revestimiento del cañón. Durante múltiples cambios no controlados, esta fricción de metal sobre metal acelera exponencialmente el desgaste abrasivo. La supervisión y el control dinámico de la presión garantizan que el tornillo permanezca perfectamente centrado en el baño de fusión, preservando las tolerancias precisas y estrictas necesarias para una extrusión eficiente y de alto cizallamiento.
Las instalaciones de fabricación modernas dependen en gran medida del mantenimiento predictivo basado en datos en lugar de reparaciones reactivas caóticas. Al registrar meticulosamente los datos de presión a lo largo del tiempo durante cambios de resina específicos, los equipos de mantenimiento pueden establecer métricas de rendimiento de referencia confiables. Si una transición rutinaria fuera de un polímero específico comienza a generar picos de presión más altos de lo normal durante varios meses, sirve como indicador de diagnóstico temprano. Puede indicar que el cañón se está desgastando, que un cambiador de pantalla necesita una revisión completa o que un sensor posterior requiere recalibración. Abordar estas sutiles anomalías a tiempo evita averías repentinas y catastróficas durante las horas pico de producción.
Al realizar la transición entre diferentes grados de polímeros, el procesamiento de materiales rígidos presenta un conjunto de obstáculos operativos distintos y muy implacables en comparación con las películas flexibles o los elastómeros. Los gerentes de planta y los ingenieros de procesos deben comprender a fondo el comportamiento reológico de estos materiales para mantener una dinámica interna óptima y evitar costosos tiempos de inactividad.
El procesamiento de materiales rígidos, como el polietileno de alta densidad posconsumo, las escamas de polipropileno o el acrilonitrilo butadieno estireno, requiere inherentemente un torque masivo y parámetros de presión elevados. Estos polímeros poseen pesos moleculares más altos e índices de flujo de fusión más bajos, lo que se traduce en una masa fundida significativamente más rígida y menos tolerante.
Durante un cambio de resina, la introducción de un polímero rígido en un cilindro previamente ocupado por una resina más blanda crea un desajuste de viscosidad violento e inmediato. El nuevo material rígido actúa casi como un tapón mecánico sólido, empujando agresivamente la resina más antigua y de menor viscosidad hacia el cabezal del troquel. Si esta transición no se gestiona con ajustes térmicos y mecánicos precisos, este efecto de flujo pistón provoca un pico de fuerza instantáneo y severo.
Para manejar estas intensas cargas mecánicas de forma segura, las instalaciones a menudo dependen de una especialmente diseñada línea de peletización de plástico rígido . Estos sistemas avanzados cuentan con cajas de engranajes de alto par, relaciones optimizadas de longitud a diámetro que van de 30 a 36 y sistemas inteligentes de controlador lógico programable Siemens. Incluso con maquinaria robusta, el sistema sigue siendo vulnerable a los multiplicadores de presión exponenciales que se producen cuando las escamas rígidas no derretidas ciegan temporalmente el cambiador de pantalla. La rigidez inherente de la masa fundida significa que el sistema no puede absorber el impacto. En cambio, transfiere la tensión directamente a los frágiles cojinetes de empuje y a la caja de cambios principal, lo que hace que el monitoreo en línea sea esencial.
Tradicionalmente, por precaución, los operadores reducen manualmente la velocidad del tornillo a un nivel lento durante un cambio para evitar reventones. Este tedioso proceso puede consumir fácilmente horas de valioso tiempo de producción. Al utilizar un control inteligente de la presión en línea, los operadores pueden acelerar el proceso de purga de forma segura.
Los sensores proporcionan retroalimentación en tiempo real, lo que permite que el sistema de control maximice automáticamente las revoluciones del tornillo por minuto hasta el límite operativo seguro exacto. Mientras la presión se mantenga dentro de los parámetros de seguridad definidos, la máquina expulsa la resina vieja a máxima velocidad. Una vez que la presión se estabiliza en la línea base esperada para la nueva resina, los operadores tienen confirmación empírica de que la purga está completa. Este enfoque basado en datos reduce los tiempos de cambio de horas a meros minutos, eliminando conjeturas, reduciendo drásticamente los desechos de transición y aumentando significativamente la producción general de la fábrica.
| Característica | Manual Observación | Monitoreo automatizado de circuito cerrado |
|---|---|---|
| Tiempo de respuesta | Segundos a minutos dependiendo del operador | Milisegundos mediante integración de PLC |
| Protección de equipos | Alto riesgo de daños en el cojinete de empuje y el cañón | Protección absoluta mediante reducción automática de RPM |
| Velocidad de cambio | Lento, cauteloso, propenso a purgar excesivamente | Purga rápida y optimizada a límites de presión seguros |
| Desperdicio de materiales | Alto volumen de chatarra de transición | Desperdicio mínimo, paradas matemáticamente precisas |
Incluso con sensores costosos y de alta gama instalados en el cañón, los errores humanos y las omisiones en los procedimientos pueden hacer que el control de la presión sea completamente ineficaz. Para beneficiarse verdaderamente de esta tecnología, las instalaciones deben auditar sus procedimientos operativos estándar y evitar varios errores comunes de la industria.
Un transductor de presión de fusión es un instrumento de laboratorio altamente sensible y su precisión depende completamente de una calibración adecuada y oportuna. Uno de los errores más frecuentes en la industria es no poner a cero o calibrar los transductores en las condiciones térmicas correctas antes de introducir una nueva resina.
Los sensores están sujetos a un fenómeno físico conocido como cambio térmico de cero. Si un técnico calibra el sensor mientras el cilindro del extrusor está frío, la expansión del diafragma sensor de metal a medida que la máquina se calienta hará que el sensor registre una lectura de presión positiva falsa, incluso cuando el cilindro esté completamente vacío. Cuando comienza el cambio de resina, este error básico se agrava y lleva a los operadores a entrar en pánico ante picos fantasmas o a realizar ajustes incorrectos basados en datos erróneos. Los sensores siempre deben calibrarse y ponerse a cero a la temperatura de funcionamiento objetivo de la nueva resina, justo antes de que el material caiga de la tolva.
El método de la vieja escuela para gestionar las transiciones de resina a menudo implica que un operador veterano esté parado junto al cabezal del troquel, escuchando el chirrido del motor o inspeccionando visualmente la consistencia de la masa fundida a medida que cae al baño de agua. Si bien la intuición del operador es valiosa, depender únicamente de la observación manual es un inconveniente crítico en la fabricación moderna y de alta velocidad.
El tiempo de reacción humana es simplemente demasiado lento para evitar una falla catastrófica. Un pico de presión causado por un bloqueo rígido repentino puede pasar de límites operativos seguros a un disco de ruptura reventado en menos de un segundo. Cuando un operador escucha que la máquina lucha o ve un cambio en el flujo de fusión, el daño interno a las aletas del tornillo ya se ha producido. No es negociable enfatizar la necesidad de sistemas de monitoreo digitales en línea conectados directamente al controlador lógico programable. Los sistemas digitales activan paradas automáticas del motor o abren válvulas de derivación milisegundos después de que se supera un umbral.
Si una instalación de fabricación lucha contra daños constantes en los equipos, frecuentes roturas de pantalla o grandes volúmenes de desechos de transición no vendibles durante los cambios de materiales, la modernización de las máquinas heredadas con sensores independientes puede actuar simplemente como una curita. A menudo, la arquitectura central de la propia máquina envejecida es el cuello de botella.
Al evaluar nuevos bienes de capital, los gerentes de planta deben mirar más allá de los medidores analógicos básicos y centrarse en ecosistemas de control integrados e inteligentes. La extrusión moderna exige integraciones de sensores sofisticadas que se comuniquen activamente con los sistemas de accionamiento de la máquina.
Las integraciones clave para priorizar incluyen:
Las máquinas heredadas generalmente se diseñaban para tiradas largas e ininterrumpidas de un único material uniforme. Operan con controles de circuito abierto, lo que requiere intervención humana constante para ajustar los parámetros a medida que cambia el comportamiento del material. Esta supervisión manual introduce retrasos peligrosos.
Además, si su infraestructura actual no puede soportar las rigurosas demandas de las transiciones de polímeros modernas, especialmente los flujos reciclados altamente contaminados, probablemente sea el momento de invertir en un sistema de peletización integral y de última generación para plástico rígido . Las configuraciones de doble etapa destacan en la estabilización de la presión porque el extrusor primario maneja la fusión y desgasificación intensa, mientras que el extrusor secundario genera suavemente la presión precisa necesaria para el cabezal de troquel. Las configuraciones modernas están diseñadas con sensores interconectados que se comunican en milisegundos, ajustando automáticamente el par del motor y las zonas térmicas en respuesta en tiempo real a la retroalimentación de presión. Este nivel de automatización avanzada transforma los cambios de resina de una tarea manual de alto riesgo a un procedimiento operativo estándar fluido y altamente rentable.
Monitorear continuamente la presión del extrusor durante los cambios de resina no es negociable para mantener su maquinaria segura, controlar la calidad del producto y reducir drásticamente el desperdicio de material. La naturaleza volátil de la transición entre diferentes grados de polímero requiere un seguimiento preciso basado en datos para evitar picos repentinos de fuerza que pueden arruinar equipos costosos en un abrir y cerrar de ojos. Al aprovechar los modernos sensores digitales y los sistemas de control de circuito cerrado, las instalaciones pueden automatizar estas transiciones, eliminando el error humano y acelerando los tiempos de cambio. En última instancia, actualizar su configuración de extrusión para incluir tecnología avanzada de monitoreo de presión se traduce directamente en menos tiempo de inactividad no planificado, condiciones de trabajo más seguras y una mayor eficiencia diaria de la fábrica. Si su línea actual tiene dificultades para mantenerse al día con los diversos cambios de resina, explore las soluciones avanzadas con sensores integrados en Jwell Recycling para salvaguardar su producción y mejorar sus resultados.
La presión normal varía mucho según el tamaño de la máquina, el diseño del tornillo y el tipo de resina específico, pero normalmente oscila entre 1500 y 4500 PSI. El factor crítico para los operadores es monitorear las desviaciones rápidas y repentinas, como un fuerte aumento o disminución del 10 por ciento, en lugar de centrarse únicamente en el valor numérico absoluto. Una línea de base estable indica una transición suave, mientras que las fluctuaciones erráticas advierten de choques de viscosidad.
Estos transductores utilizan un diafragma metálico altamente sensible que se asienta completamente al ras con la pared interior del cilindro del extrusor. A medida que el plástico fundido fluye y empuja contra este diafragma, la fuerza mecánica se convierte instantáneamente en una señal eléctrica precisa. Esta señal se transmite al panel de control principal, lo que proporciona a los operadores datos altamente precisos y en tiempo real sobre las condiciones internas del cañón.
Sí, es uno de los métodos más eficaces disponibles para optimizar el proceso de purga. Al observar cómo se estabiliza la curva de presión en la interfaz digital, los operadores saben exactamente cuándo la resina vieja ha sido expulsada por completo y la resina nueva fluye de manera constante. Esta validación basada en datos elimina las conjeturas tradicionales que a menudo conducen a una purga excesiva conservadora y un desperdicio de material innecesario.
Generalmente se produce una caída repentina de presión al pasar de una resina muy rígida y de alta viscosidad a una resina más blanda y de baja viscosidad que fluye con significativamente menos resistencia. Además, los vacíos de presión repentinos pueden indicar una brecha temporal en la alimentación del material, conocida como alimentación por hambre, que ocurre si la tolva queda vacía durante el cambio físico de los materiales poliméricos.
Para lograr una precisión y seguridad óptimas, los sensores deben verificarse y calibrarse minuciosamente durante todas las paradas de mantenimiento programadas. Además, la calibración debe realizarse inmediatamente si los operadores notan cualquier desviación de presión inexplicable, lecturas falsas positivas o inconsistencias durante las ejecuciones de producción de rutina. Asegúrese siempre de que la calibración se realice con precisión a la temperatura de funcionamiento estándar para evitar errores térmicos de cambio de cero.
Si los geles de transición no fundidos o las escamas rígidas ciegan la malla de la pantalla, el flujo de fusión se bloquea instantáneamente. Sin un transductor de presión para detectar el pico inmediato y reducir automáticamente la velocidad del tornillo, la enorme energía cinética del tren motriz romperá la malla de la pantalla, enviando desechos metálicos a los gránulos, o dañará gravemente los cojinetes de empuje del extrusor.
Los materiales reciclados tienen tasas de flujo de fusión muy inconsistentes debido a los grados de plástico mezclados y los diferentes niveles de humedad. El estricto control de la presión, especialmente en líneas avanzadas de peletización de una o dos etapas, ajusta dinámicamente la velocidad del tornillo para compensar estas inconsistencias. Esto garantiza un caudal constante a través de la matriz, lo que da como resultado gránulos perfectamente uniformes sin residuos ni centros huecos.


