
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-20 Origen:Sitio


El nailon reciclado tiene un inmenso valor de mercado, pero un enemigo oculto destruye silenciosamente innumerables lotes de producción: la humedad. A diferencia de las poliolefinas que repelen el agua de forma natural, los materiales de poliamida se comportan de forma muy parecida a una esponja molecular, extrayendo activamente la humedad directamente del aire ambiente. Intentar omitir un control riguroso de la humedad inevitablemente arruina los pellets, provoca tiempos de inactividad inesperados de la máquina y devasta los márgenes de ganancias.
En esta guía completa, descubrirá cómo la combinación precisa de técnicas de secado adecuadas y tecnología de extrusión avanzada garantiza una calidad superior de los pellets. Al dominar estos desafíos termodinámicos, las instalaciones de reciclaje pueden transformar consistentemente chatarra vulnerable en polímeros estructuralmente sólidos y de alto valor.
Para comprender por qué la gestión de la humedad es el paso más crítico en el reciclaje de poliamida, es esencial examinar la química fundamental del material. Mientras que materiales como el PE o el PP eliminan fácilmente el agua superficial, el nailon se comporta de manera completamente diferente a nivel microscópico.
En la ciencia de los polímeros, los materiales se clasifican según su afinidad por el agua. El nailon, oficialmente conocido como poliamida, es un plástico altamente higroscópico. Esto significa que atrae, absorbe y retiene activamente las moléculas de agua en lo profundo de su matriz molecular.
Este comportamiento está impulsado por los grupos amida altamente polares de la cadena polimérica. Como las moléculas de agua también son polares, la humedad ambiental forma fuertes enlaces de hidrógeno con los átomos de oxígeno y nitrógeno del interior del plástico. En consecuencia, simplemente limpiar el material o usar un centrifugador centrífugo básico es científicamente insuficiente para romper estos enlaces y eliminar el agua atrapada.
No todos los restos de poliamida absorben la humedad ambiental al mismo ritmo. La capacidad de absorción depende en gran medida del grado específico, determinado por la proporción de átomos de carbono y grupos amida.
| Grado de poliamida | Humedad al 50 % de humedad relativa | Humedad a saturación | Humedad objetivo antes de la extrusión |
|---|---|---|---|
| PA6 | 2,5% - 3,0% | 8,5% - 10,0% | <0,1% |
| PA66 | 2,5% - 2,8% | 8,0% - 8,5% | <0,1% |
| PA12 | 0,7% - 0,9% | 1,5% - 1,8% | <0,1% |
Intentar omitir la fase de secado para ahorrar tiempo o energía es un error de procesamiento costoso. Introducir materia prima húmeda en un barril calentado no sólo crea problemas estéticos; Altera fundamentalmente la física y la química del producto final.
La consecuencia más grave de extruir nailon húmedo es una reacción química destructiva conocida como hidrólisis. Las poliamidas suelen fundirse a altas temperaturas, que oscilan entre 220°C y 260°C. A estas temperaturas extremas, cualquier humedad atrapada dentro de la matriz polimérica se convierte instantáneamente en vapor sobrecalentado.
Cuando este vapor interactúa con el plástico fundido bajo la inmensa presión del cilindro extrusor, las moléculas de agua literalmente escinden las largas cadenas de polímero en fragmentos más cortos. El resultado empírico inmediato es una caída masiva de la viscosidad intrínseca. La masa fundida se vuelve excesivamente líquida y esta degradación es totalmente irreversible. Una vez cortadas las cadenas, ningún proceso posterior puede restaurar la integridad original del material.
Imagínese a un operador parado junto al cabezal de troquel en el piso de la fábrica, observando impotente cómo las hebras extruidas de repente se hinchan, hacen espuma y se rompen incluso antes de llegar al baño de enfriamiento. Ésta es la caótica realidad del procesamiento de nailon húmedo.
A medida que el vapor atrapado es arrastrado a lo largo del tornillo, forma microburbujas. Cuando la masa fundida sale del troquel de alta presión, estas burbujas se estiran y estallan, dejando rayas plateadas muy visibles, comúnmente conocidas como salpicaduras, en la superficie. En casos severos, la rápida expansión del vapor hace que el plástico forme espuma incontrolablemente, creando una textura porosa similar a una esponja. Estos hilos débiles se rompen constantemente, lo que genera un inmenso desperdicio de material, salivación y un trabajo manual agotador para volver a encordar el hilo.
Para las instalaciones de reciclaje, el objetivo final es producir pellets que puedan venderse a los moldeadores por inyección. Los gránulos reciclados hechos de nailon hidrolizado producirán productos finales que son excepcionalmente quebradizos. La pérdida de peso molecular se correlaciona directamente con una caída severa en la resistencia a la tracción y al impacto, lo que a menudo resulta en que los compradores rechacen el lote completo.
El manejo eficaz de la humedad no es un solo paso; Es un sistema integral que involucra tanto la preparación previa al procesamiento como el control termodinámico avanzado durante la fusión.
La primera línea de defensa es tratar el material antes de que toque la tolva. Sin embargo, los secadores de aire caliente convencionales resultan totalmente ineficaces en este caso. Debido a que el agua está unida químicamente al plástico, soplar aire ambiente cálido sobre la chatarra no romperá esos enlaces.
En concreto, las poliamidas requieren Secadores Desecantes. Estos sistemas utilizan un flujo de aire de circuito cerrado, pasando el aire a través de un lecho de tamiz molecular que elimina toda la humedad, reduciendo el punto de rocío a -40 °C o menos. Este aire calentado y ultraseco luego circula a través de la chatarra, expulsando las moléculas de agua adheridas. Los estándares de la industria dictan reducir el contenido de humedad entre 0,1% y 0,2% antes de la fusión.
Si bien el secado previo es obligatorio, rara vez es perfecto. Las variaciones en la densidad aparente, la humedad ambiental del almacén o la presencia de compuestos orgánicos volátiles y tintas superficiales en la chatarra posconsumo significan que aún entrarán gases traza en el proceso. Por lo tanto, eliminar los vapores residuales durante la fase de fusión garantiza que el polímero esté completamente puro antes de llegar al bloque de filtración.
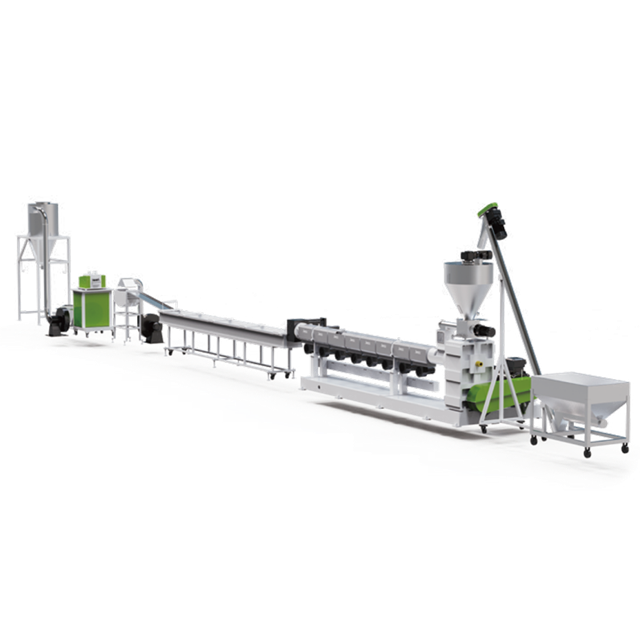
La física dicta que se debe eliminar el vapor de agua, pero la ingeniería determina la eficiencia con la que se hace. Cuando se procesan materiales exigentes, el equipamiento estándar suele ser insuficiente. Una avanzada máquina peletizadora de plástico está diseñada específicamente para abordar estos desafíos termodinámicos exactos a través de un diseño mecánico específico.
El corazón de cualquier sistema de extrusión es su perfil de tornillo. El nailon posee un punto de fusión agudo y una viscosidad de fusión relativamente baja. Un tornillo genérico no logrará derretir el material de manera uniforme o generará una fricción de corte excesiva, quemando el plástico.
Las extrusoras de alta gama utilizan una relación longitud-diámetro personalizada, que normalmente oscila entre 32:1 y 36:1. Esta longitud extendida del cilindro proporciona el tiempo de residencia necesario para que el polímero se funda y al mismo tiempo permite que los gases volátiles se separen. La zona de compresión está meticulosamente perfilada para impartir un corte suave y preciso. Esto genera suficiente calor mecánico para plastificar el material sin causar degradación térmica.
La característica más crítica para el manejo de desechos higroscópicos dentro del barril es el sistema de extracción por vacío. La maquinaria moderna utiliza respiraderos de vacío profundos ubicados estratégicamente a lo largo del cañón.
A medida que el plástico fundido pasa por debajo de un puerto de ventilación, la geometría del tornillo descomprime intencionalmente la masa fundida, exponiendo la máxima superficie. Luego, una bomba de vacío de anillo líquido de alta capacidad extrae con fuerza el vapor atrapado y los gases monómeros. Para chatarra posconsumo muy contaminada, las zonas de desgasificación al vacío doble proporcionan un punto de extracción secundario, lo que garantiza que la masa fundida esté completamente libre de huecos antes de avanzar.
La humedad desestabiliza directamente la presión de la masa fundida. Cuando el agua se convierte en vapor dentro del barril, crea vacíos que provocan oleadas, que son fluctuaciones impredecibles en la tasa de salida. Este aumento repentino causa estragos en los sistemas de filtración, y a menudo obliga a los contaminantes a través de la pantalla o provoca paradas de emergencia.
Al vaporizar y extraer vapores de manera efectiva a través de zonas de vacío, la extrusora mantiene una presión altamente estable. Además, esta estabilidad permite que los cambiadores de pantalla continuos filtren eficientemente impurezas sólidas, como partículas reticuladas sin fundir o papel, sin romper las mallas del filtro.
Seleccionar el equipo adecuado requiere un conocimiento profundo de su materia prima específica. La arquitectura de su línea de granulación de plástico rígido debe alinearse perfectamente con los niveles de contaminación del material de entrada.
Una de las decisiones principales en la configuración de las instalaciones es elegir entre una configuración de una sola etapa o de dos etapas, a menudo llamada extrusión Madre-Bebé.
Una configuración de una sola etapa consta de un cañón largo. Es muy eficiente, consume menos energía y es ideal para chatarra postindustrial limpia que ha sido rigurosamente presecada. Por el contrario, la integración de un sistema de peletización para plástico rígido que utiliza una arquitectura de doble etapa separa el proceso de fusión de la fase de presurización. La extrusora principal primaria derrite y expulsa enormes cantidades de gas, dejando caer el plástico en una extrusora secundaria secundaria que funciona más lentamente para enfriar, estabilizar y filtrar el material fundido. Para chatarra posconsumo con mayor humedad residual, este enfoque dual es muy superior.
| Característica | Extrusión de una sola etapa | Extrusión de dos etapas |
|---|---|---|
| Más adecuado para | Chatarra industrial limpia y muy presecada | Chatarra post-consumo, húmeda o impresa |
| Eficiencia de desgasificación | Moderado a alto a través de respiraderos de barril | Extremadamente alto a través de ventilación de transición y ventilación de barril. |
| Capacidad de filtración | Criba continua única estándar | Alta capacidad para pasos de filtración dobles |
Debido a que el nailon se vuelve muy fluido cuando se derrite, el método utilizado para cortarlo en gránulos es crucial. La granulación con anillos de agua es popular para las poliolefinas, pero con frecuencia unta poliamida líquida en la cara del troquel, lo que provoca grumos y una reabsorción inmediata de humedad.
Por lo tanto, la peletización de hebras sigue siendo el estándar de la industria. El polímero fundido se extruye en hebras continuas parecidas a espaguetis, se pasa a través de un largo baño de agua fría para ganar resistencia a la tracción y luego se pasa a través de potentes sopladores de succión para eliminar el agua de la superficie antes de ingresar al cortador giratorio. Esto garantiza un pellet uniforme, cilíndrico y perfectamente seco.
A medida que los mandatos de sostenibilidad global se endurecen, las principales marcas de los sectores automotriz, electrónico y textil buscan agresivamente poliamidas recicladas que combinen perfectamente con las propiedades de los materiales vírgenes. La industria se está alejando rápidamente del downcycling, que crea piezas moldeadas baratas, hacia un verdadero upcycling para la fabricación de componentes estructurales críticos. Particularmente en el sector de los vehículos eléctricos, las iniciativas de aligeramiento exigen plásticos reciclados con una integridad mecánica impecable.
Para cumplir con estas estrictas especificaciones del fabricante, conservar una resistencia mecánica impecable ya no es opcional. En consecuencia, dominar la extracción de humedad ha pasado de ser una necesidad básica de procesamiento a una ventaja comercial estratégica. Las instalaciones capaces de producir pellets de alta viscosidad y libres de humedad de manera constante dominan el mercado de materiales reciclados de primera calidad.
Incluso los equipos de extrusión más sofisticados requieren un mantenimiento proactivo para combatir las duras realidades del reciclaje. Descuidar el mantenimiento de rutina inevitablemente permitirá que los defectos estructurales regresen a su producción.
El sistema de desgasificación al vacío actúa como el pulmón de la extrusora. Al procesar poliamidas, a menudo se libera en forma de gas un subproducto llamado monómero de caprolactama. A medida que se enfría dentro de las líneas de vacío, cristaliza y puede obstruir fácilmente el flujo de aire.
Los equipos de mantenimiento deben inspeccionar y limpiar periódicamente los puertos de escape. Comprobar los niveles y la temperatura del agua en las bombas de anillo líquido es vital. Si el agua en circulación se calienta demasiado, la bomba pierde su capacidad física para generar un vacío profundo, dejando vapor destructivo atrapado en la masa fundida.
Cuando la materia prima húmeda sufre hidrólisis, la descomposición química puede liberar subproductos ligeramente ácidos. Combinado con contaminantes abrasivos como las fibras de vidrio que se encuentran comúnmente en la chatarra de automóviles, esto acelera la microcorrosión en las hélices del tornillo.
Los administradores de las instalaciones deben programar tiempos de inactividad periódicos para medir el espacio libre entre el tornillo y la pared del barril. Si esta brecha se amplía más allá de las tolerancias de fabricación, la eficiencia del bombeo cae, el calor cortante aumenta incontrolablemente y las capacidades de extracción caen en picado.
Las lecturas precisas de temperatura no son negociables. Un termopar cubierto de carbón degradado podría informar una zona de 240°C cuando en realidad se está horneando a 270°C. Los operadores deben usar periódicamente pirómetros portátiles o imágenes térmicas para verificar que las temperaturas externas del barril coincidan con las del panel de control, reemplazando inmediatamente las bandas calefactoras defectuosas para evitar puntos fríos.
Invertir en equipos de manipulación previa adecuados y en tecnología avanzada de desgasificación es un motor económico fundamental. El retorno de la inversión se obtiene rápidamente mediante un mayor valor del producto y una reducción drástica del desperdicio operativo.
El mercado de productos básicos de plástico está muy escalonado. Los pellets que sufren hidrólisis parcial o dispersión quedan relegados a aplicaciones de bajo nivel, con precios mínimos del mercado. Por el contrario, los gránulos sin defectos que conservan su alta viscosidad intrínseca se pueden vender a sectores exigentes como la fabricación de automóviles o el textil industrial. El sobreprecio por el material adecuadamente secado amortiza fácilmente el gasto de capital de maquinaria avanzada en cuestión de meses.
Al eliminar la causa fundamental de la rotura de los hilos, las instalaciones reducen drásticamente las intervenciones de mano de obra. Los operadores ya no pasan horas limpiando la baba del dado o volviendo a encordar líneas rotas. Este flujo de trabajo ininterrumpido maximiza la eficacia general del equipo y evita que material valioso se reduzca a barridos de pisos.
El control de la humedad es el eje indiscutible del éxito del reciclaje de poliamida. No se puede engañar a la física; El agua debe eliminarse meticulosamente antes y durante el proceso de extrusión. Al combinar un riguroso presecado con desecante con tecnología de desgasificación al vacío de última generación, los operadores pueden salvaguardar la integridad de la cadena de polímeros y producir gránulos de calidad excepcional.
Tómese el tiempo para evaluar su configuración actual. La actualización a maquinaria especializada diseñada para manejar las rigurosas demandas termodinámicas de los plásticos higroscópicos transformará su eficiencia operativa. Visite Jwell Recycling hoy para explorar nuestras líneas avanzadas de peletización, analizar sus desafíos específicos de materia prima con nuestro equipo de ingeniería y optimizar su producción para obtener la máxima rentabilidad.
Para un procesamiento óptimo y para evitar completamente la hidrólisis, el material generalmente debe secarse hasta un contenido de humedad del 0,1% o menos. El umbral exacto requerido depende del grado específico del polímero y de los requisitos de tensión mecánica del producto moldeado final.
Si bien una línea de producción de alta calidad con zonas dobles de desgasificación al vacío es excepcional en el manejo de trazas de vapores residuales, no puede reemplazar completamente un presecador desecante para materiales altamente higroscópicos. Para lograr las mejores propiedades mecánicas posibles y evitar la degradación inicial de la cadena, un secado previo minucioso sigue siendo un requisito absoluto.
La formación de espuma es un signo empírico clásico de contaminación por exceso de humedad. A medida que el material húmedo se somete a altas temperaturas y cizallamiento, el agua absorbida se convierte en vapor sobrecalentado. Si la maquinaria carece de suficiente capacidad de ventilación al vacío, ese vapor queda atrapado bajo presión. Al salir del troquel, la presión cae instantáneamente, lo que hace que el vapor se expanda violentamente, lo que da como resultado una textura porosa y espumosa y hebras quebradizas.
Si la materia prima es chatarra postindustrial excepcionalmente limpia y ha sido presecada rigurosamente, una máquina de una sola etapa es altamente eficiente y perfectamente suficiente. Sin embargo, para la chatarra posconsumo que normalmente presenta niveles variables de humedad o contaminación elevada, una máquina de doble etapa es muy superior. Ofrece una superficie de desgasificación mejorada y una estabilidad de filtración superior, lo que garantiza un producto final impecable.
Los tiempos de secado varían según el contenido de humedad inicial y el grado específico de la poliamida. Generalmente, utilizando un secador desecante a una temperatura de 80 °C a 90 °C, se necesitan entre 4 y 6 horas para reducir el nivel de humedad al umbral aceptable del 0,1 %. Los materiales posconsumo extremadamente húmedos pueden requerir hasta 8 horas de secado continuo.
Sí. Si bien eliminar la humedad es fundamental, someter el nailon a temperaturas de secado excesivamente altas durante períodos prolongados puede provocar degradación térmica y oxidación, lo que hace que el material se vuelva amarillo o quebradizo incluso antes de llegar a la extrusora. Es vital respetar las temperaturas de secado recomendadas por el fabricante y evitar dejar el material en la tolva indefinidamente.


