
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-17 Origen:Sitio


¿Está rezumando plástico fundido por la ventilación del extrusor? Este complicado problema provoca un tiempo de inactividad inmediato. Desperdicia material valioso y crea una pesadilla absoluta para los equipos de mantenimiento en la fábrica. La inundación del respiradero suele indicar profundos desequilibrios de presión dentro del barril. En esta guía completa, exploraremos las causas mecánicas exactas detrás de este fenómeno. Aprenderá pasos prácticos para la solución de problemas y descubrirá cuándo se justifica financieramente una actualización de equipo.
Los operadores de piso con frecuencia se refieren a la inundación de ventilación como sangrado de ventilación o flujo de ventilación. Esta falla mecánica de extrusión ocurre cuando el polímero fundido se escapa a través del puerto de desgasificación al vacío. Para comprender verdaderamente por qué ocurre esto, hay que observar la dinámica física del proceso de extrusión.
En una extrusora ventilada estándar, la geometría del tornillo presenta zonas funcionales distintas. Estos incluyen alimentación, compresión, descompresión y dosificación. La zona de descompresión está diseñada con hélices más profundas para aumentar el volumen libre dentro del cañón. En consecuencia, la masa fundida de polímero llena sólo parcialmente el canal. Normalmente ocupa sólo la mitad del espacio disponible. Este llenado parcial crea un vacío crucial. Los gases atrapados, la humedad y los compuestos orgánicos volátiles se separan aquí del baño de fusión y son extraídos de forma segura mediante la bomba de vacío.
Los problemas comienzan cuando esta zona de descompresión se llena por completo. El plástico fundido actúa como un fluido incompresible y siempre seguirá el camino de menor resistencia. Cuando la capacidad de transporte hacia adelante disminuye, la masa fundida retrocede. Una vez que el vacío desaparece, el polímero se empuja con fuerza hacia arriba hacia el puerto de vacío.
Las consecuencias son duras. Aspira los zuecos de fontanería con plástico endurecido, deteniendo instantáneamente el proceso de desgasificación. La producción se detiene por un tedioso mantenimiento. Cualquier de alta calidad máquina peletizadora de plástico depende de un delicado equilibrio entre la velocidad de alimentación, la velocidad del tornillo y la presión de vacío. Cuando se altera, la calidad del pellet se degrada rápidamente. Los operadores terminan con productos finales porosos, quebradizos o descoloridos.
El diagnóstico de fugas de ventilación requiere un enfoque de ingeniería sistemático. La causa fundamental es casi universalmente un problema de diferencia de presión. La presión debajo del respiradero simplemente excede la capacidad de transporte hacia adelante del tornillo. Analicemos a los principales culpables técnicos.
El diseño geométrico del tornillo extrusor dicta su capacidad de transporte volumétrico. Ubicada inmediatamente después de la zona de ventilación, la zona de medición actúa como una bomba que empuja la masa fundida desgasificada a través del cabezal de troquel. Para una ventilación exitosa, la capacidad de bombeo de esta sección de medición debe exceder estrictamente la salida de la primera zona de compresión.
Si un tornillo carece de suficiente profundidad en el área de ventilación, no podrá mover el material hacia adelante lo suficientemente rápido. El derretimiento se acumula. Además, el desgaste excesivo de las hélices o de la pared del cañón aumenta el espacio libre. La masa fundida a alta presión se desliza hacia atrás sobre los tramos. Este flujo de fuga reduce drásticamente la eficiencia de avance y hace que el material se acumule debajo del respiradero.
Incluso con un tornillo perfectamente diseñado, inevitablemente se producirán inundaciones si la resistencia aguas abajo es demasiado alta. La extrusora debe generar la presión adecuada para superar componentes como cambiadores de pantalla y placas de matriz.
Cuando un cambiador de pantalla se obstruye con partículas no fundidas o contaminantes metálicos, la contrapresión aumenta rápidamente. La masa fundida no puede pasar fácilmente a través de la malla filtrante ciega. Una onda de presión retrocede a través de la zona de dosificación. Una vez que esta contrapresión alcanza la zona de descompresión, la masa fundida se empuja hacia arriba.
La reología del polímero depende en gran medida de la temperatura. La viscosidad de la masa fundida influye directamente en la eficacia con la que el tornillo puede transportarla.
Si el perfil de temperatura se ajusta demasiado bajo, la masa fundida permanece demasiado rígida. El tornillo lucha por empujar este material lento a través de las restricciones posteriores. Por el contrario, si la temperatura se ajusta demasiado alta, el polímero sufre degradación térmica. La masa fundida se vuelve demasiado fluida y forma espuma violentamente debido a la rápida expansión de los gases atrapados. Mantener una ventana de temperatura precisa es obligatorio para un funcionamiento estable.
Las extrusoras funcionan según un estricto equilibrio de masas. El material que ingresa a la garganta de alimentación debe coincidir exactamente con la velocidad a la que el tornillo puede fundirlo y transportarlo.
Al intentar maximizar el rendimiento sobrealimentando la tolva principal, los tramos del tornillo se empacan por completo. Este exceso de embalaje no deja espacio físico para el vacío necesario en la zona de descompresión. Altera el principio de alimentación de hambre necesario para una ventilación eficaz.
La presión de alto vacío elimina eficazmente los volátiles rebeldes, pero puede interrumpir físicamente el proceso si se aplica incorrectamente. Los diferentes polímeros poseen diferentes densidades de masa fundida.
Si la bomba de vacío aspira con demasiada fuerza una masa fundida ligera o muy fluida, la fuerza física de succión supera la gravedad. El vacío levanta físicamente el plástico fundido hacia la chimenea de ventilación. Este escenario ocurre frecuentemente cuando se procesan resinas de baja viscosidad.
Las propiedades del material dictan fundamentalmente cómo se comporta un polímero dentro del cañón. Los parámetros de extrusión no se pueden aplicar universalmente en todos los flujos de residuos. La densidad aparente, el contenido de humedad y el índice de fluidez alteran drásticamente las condiciones de procesamiento requeridas.
Los plásticos rígidos como las botellas de polipropileno o polietileno trituradas poseen una alta densidad aparente. Se alimentan de manera eficiente pero requieren un importante esfuerzo mecánico para fundirse uniformemente. Las extrusoras estándar de una sola etapa a menudo tienen dificultades para equilibrar el alto cizallamiento necesario para la fusión con la baja presión necesaria para la ventilación. Esta es exactamente la razón por la que los ingenieros superiores recomiendan encarecidamente un sistema de peletización exclusivo para plástico rígido . Estos sistemas especializados utilizan perfiles de tornillo personalizados, que a menudo emplean extrusión de doble etapa, para manejar materiales de alta densidad aparente sin sobrecargar la zona de ventilación.
Si analizamos la evolución más amplia de la industria, la transición hacia una economía circular ha cambiado drásticamente los perfiles de las materias primas. Las instalaciones de reciclaje tienen cada vez más la tarea de procesar plásticos reciclados posconsumo. Estos materiales contienen altos niveles de humedad, tintas volátiles y contaminación impredecible.
En consecuencia, la inundación de los respiraderos ha pasado de ser una rara anomalía mecánica a un frecuente cuello de botella operativo. Los análisis de extrusión modernos revelan que los materiales muy impresos o lavados convierten la humedad en vapor rápidamente dentro del barril calentado. La expansión volumétrica del agua a vapor es enorme. Si el volumen de gas generado excede la capacidad de extracción física de un puerto de ventilación estándar, el vapor en expansión crea una alta presión localizada. Empuja violentamente el polímero fundido circundante fuera del respiradero.
Para combatir esta tendencia, las instalaciones progresistas se están alejando rápidamente de las máquinas heredadas de ventilación única. El estándar de la industria está cambiando hacia sistemas avanzados de desgasificación de múltiples etapas capaces de manejar entradas de alta humedad sin comprometer el rendimiento.
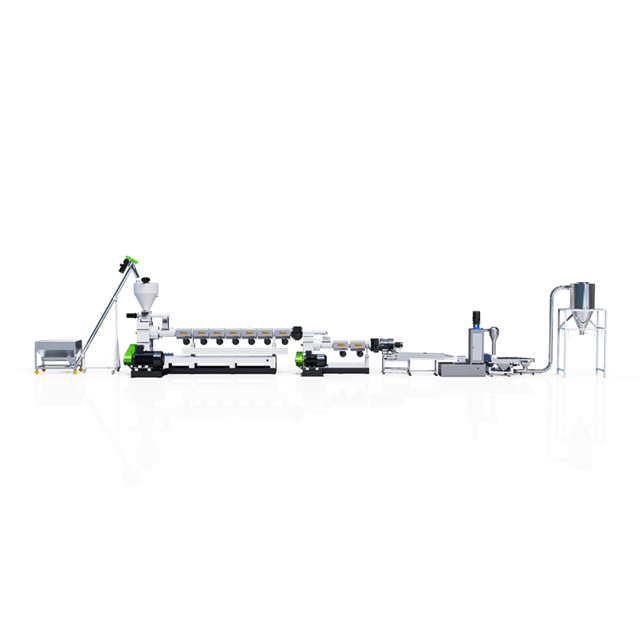
Los componentes instalados después del cilindro del extrusor desempeñan un papel fundamental en el mantenimiento del equilibrio de presión. Podría decirse que las restricciones aguas abajo son la causa operativa más frecuente de inundación de los respiraderos. Los administradores de las instalaciones deben monitorear de cerca estos sistemas.
En concreto, el cambiador de pantalla actúa como principal defensa contra la contaminación. También es inherentemente la principal fuente de contrapresión. A medida que la malla captura suciedad y partículas no derretidas, el área abierta del filtro disminuye. Si un operador no logra hacer avanzar la malla de manera oportuna, la presión aguas arriba aumenta instantáneamente. Esta onda de presión no tiene adónde ir excepto hacia el respiradero.
Además, el diseño del cabezal de troquel debe coincidir perfectamente con el rendimiento volumétrico de la línea de peletización de plástico . Si los agujeros de las matrices son demasiado pequeños, actúan como una restricción permanente. La extrusora lucha constantemente contra este cuello de botella. Para resolver problemas crónicos de presión, los ingenieros suelen integrar una bomba de engranajes de fusión entre el extrusor y el cambiador de malla. Esto desacopla la resistencia del troquel del tornillo extrusor.
Cuando el polímero fundido comienza a escaparse, los operadores deben actuar sistemáticamente. La inundación de los respiraderos es la manifestación física de un desequilibrio de presión. La implementación de un protocolo estandarizado de resolución de problemas minimiza el tiempo de inactividad.
Comience revisando los transductores de presión ubicados antes del cambiador de pantalla. Un pico rápido indica un filtro obstruido. Ejecute un cambio de pantalla inmediatamente. Un filtro limpio debería reducir la contrapresión instantáneamente, permitiendo que la masa fundida avance.
Si la velocidad de alimentación principal es demasiado alta en relación con la velocidad del tornillo, las paletas se sobrecargan. Reduzca la velocidad de alimentación volumétrica entre un cinco y un diez por ciento mientras mantiene las RPM actuales del tornillo. Esta técnica de alimentación por inanición llena intencionalmente la sección de ventilación.
Revise los controladores de temperatura a lo largo del cañón. Aumente la temperatura en la zona de dosificación unos pocos grados para reducir la viscosidad de la masa fundida. Esto reduce la resistencia y mejora el flujo hacia adelante. Asegúrese de que cualquier ajuste se alinee con el índice de flujo de fusión específico del material.
Una presión negativa excesiva puede extraer físicamente la masa fundida de baja viscosidad. Purgue gradualmente el vacío abriendo ligeramente la válvula de aire ambiente. Si el polímero retrocede hacia el interior del cañón, la fuerza de extracción era simplemente demasiado alta.
Si los ajustes operativos fallan en diferentes lotes de materiales, es probable que el problema sea mecánico. Programe una parada para medir la holgura entre los tramos de tornillo y la pared del barril. Los tornillos desgastados pierden su capacidad de bombeo y deben renovarse.
Los pasos para la solución de problemas pueden mitigar los casos agudos de inundación de los respiraderos. Sin embargo, las fugas crónicas a menudo indican una discrepancia sistémica entre su equipo actual y los requisitos operativos. Los administradores de instalaciones deben evaluar objetivamente si el mantenimiento continuo está erosionando la rentabilidad general.
El sangrado persistente del respiradero conlleva importantes implicaciones financieras. Cada vez que se escape plástico fundido, se debe detener la línea. El material extruido debe retirarse manualmente, lo que genera desperdicio de material e ineficiencias en la mano de obra. Si el material fundido ingresa a las tuberías de vacío, puede causar daños catastróficos a las bombas de vacío de anillo líquido.
Las extrusoras de una sola etapa más antiguas diseñadas para chatarra industrial limpia tendrán dificultades fundamentales para procesar hojuelas posconsumo lavadas y con alto contenido de humedad. Los gastos de capital para nuevos equipos a menudo se justifican por la reducción inmediata de los gastos operativos y un aumento masivo del rendimiento estable.
Seleccionar la tecnología correcta es fundamental para la estabilidad operativa a largo plazo. La tecnología de extrusión moderna ha evolucionado específicamente para abordar los desafíos de los plásticos reciclados de densidad variable y altamente contaminados.
| Comparación de características | Extrusoras heredadas de una etapa | Sistemas modernos de dos etapas |
|---|---|---|
| Capacidad de ventilación | Puerto único y estrecho, propenso a inundaciones | Múltiples zonas de vacío alargadas |
| Manejo de la presión | Presión conflictiva en un barril. | Etapas de fusión y bombeo desacopladas |
| Manejo de la humedad | Luchas con la chatarra posconsumo lavada | Desgasificación agresiva para escamas con alto contenido de humedad |
| Materiales ideales | Película industrial limpia y de baja humedad. | Plásticos rígidos, materiales PCR muy impresos |
La solución mecánica más definitiva para ventilar inundaciones es la implementación de un proceso de extrusión de doble etapa. Sistemas como la serie JWL Double Stage desacoplan la fusión y el bombeo. La extrusora primaria presenta una alta relación longitud-diámetro optimizada para la fusión y una exposición máxima de la superficie para una desgasificación agresiva. Debido a que opera a una presión relativamente baja, el riesgo de inundación del respiradero prácticamente se elimina. Luego, el polímero desgasificado se transfiere a una extrusora secundaria de tornillo corto dedicada exclusivamente a generar alta presión para una filtración fina.
Las líneas modernas incorporan zonas de vacío dobles o incluso triples con aberturas de ventilación alargadas. Utilizan bombas de vacío de múltiples etapas capaces de manejar volúmenes masivos de vapor de agua. Además, los sofisticados controladores lógicos programables se integran con transductores de presión de fusión altamente sensibles. Cuando la presión aguas abajo se acerca a un umbral crítico, el sistema ajusta automáticamente la velocidad de alimentación o activa un cambio de pantalla, evitando desequilibrios antes de que reaccione un operador humano.
El material fundido que escapa del respiradero de vacío es un claro indicador de un desequilibrio de presión severo dentro del sistema de extrusión. Si bien este problema generalmente se debe a restricciones posteriores, control deficiente de la temperatura o diseños de tornillos desgastados, la resolución de problemas a nivel del piso brinda un alivio temporal. Depender de soluciones operativas constantes es insostenible. La eficiencia a largo plazo requiere invertir en equipos adaptados a su materia prima específica. Evalúe cuidadosamente sus cuellos de botella operativos actuales para evitar futuras paradas de producción. Para aquellos que procesan chatarra posconsumo desafiante, la actualización a un sistema moderno de doble etapa es el camino más confiable hacia una producción rentable e ininterrumpida.
¿Listo para eliminar las inundaciones de los respiraderos y optimizar su producción? Actualizar su instalación de reciclaje con tecnología de extrusión automatizada y de alto rendimiento puede eliminar estos cuellos de botella de forma permanente. Evalúe sus requisitos de materiales y explore soluciones avanzadas adaptadas a su materia prima. Visite Jwell Recycling en línea para descubrir el equipo exacto para sus instalaciones y consulte con expertos técnicos para actualizar su línea de producción hoy.
La desobstrucción requiere un estricto cumplimiento de los protocolos de seguridad debido al grave riesgo de quemaduras. Primero, detenga la alimentación de material y detenga el tornillo extrusor. Desengrane la bomba de vacío y siga los procedimientos de bloqueo. Mientras el cañón todavía está a la temperatura de funcionamiento, desatornille con cuidado la chimenea de ventilación. Utilice únicamente herramientas raspadoras de latón blando o cobre para quitar el plástico semifundido. Nunca utilices herramientas de acero, ya que pueden rayar permanentemente el acero endurecido del cañón.
Sí, la humedad excesiva es el principal catalizador de la inundación de los respiraderos. Cuando el agua atrapada ingresa al barril de alta temperatura, se convierte en vapor. La relación de expansión del volumen es enorme. Si la humedad excede la capacidad volumétrica de la zona de descompresión, el vapor de alta velocidad empuja físicamente el polímero fundido circundante hacia arriba y fuera de la chimenea de ventilación.
El nivel de vacío óptimo depende de la viscosidad y la resistencia a la fusión del polímero. Generalmente opera dentro de un rango de -0,05 MPa a -0,08 MPa. El vacío débil no logra extraer la humedad, lo que da como resultado gránulos porosos. Un vacío demasiado fuerte puede succionar físicamente plástico fundido muy fluido hacia el puerto.
Los plásticos rígidos, como las escamas de botellas, poseen una densidad aparente significativamente mayor que la pelusa de película flexible. Si su perfil de tornillo está diseñado para películas livianas, es probable que la profundidad del canal sea demasiado profunda. Los materiales rígidos se derriten y generan presión más rápido de lo que pueden ser empujados a través del troquel, lo que fuerza el exceso de material fundido hacia arriba. El procesamiento eficiente de escamas rígidas requiere una geometría de tornillo especializada.
Las mallas de filtración más finas crean una resistencia al flujo significativamente mayor. Si cambia de una malla gruesa de 40 a una fina de 100 sin ajustar la temperatura del extrusor o la velocidad de alimentación, el aumento repentino de la contrapresión detendrá el flujo de avance de la masa fundida. Esta rápida acumulación de presión en la zona de medición obliga al polímero a regresar a la zona de descompresión, lo que conduce directamente a la inundación del respiradero.
La integración de una bomba de engranajes de fusión es una de las mejoras mecánicas más efectivas para evitar el sangrado del respiradero. La bomba de fusión asume la responsabilidad de generar la alta presión necesaria para empujar el plástico a través del troquel y el cambiador de malla. Esto permite que el tornillo extrusor principal funcione a una presión mucho más baja y constante, lo que garantiza que la zona de descompresión permanezca parcialmente vacía y estable.


