
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-05 Origen:Sitio


La demanda mundial de plásticos reciclados está aumentando en la actualidad. Los objetivos agresivos de sostenibilidad corporativa y los estrictos mandatos gubernamentales están impulsando este cambio masivo. Sin embargo, los residuos plásticos domésticos son inherentemente caóticos. Llega a instalaciones repletas de tierra, residuos orgánicos y materiales mixtos. Cuando los operadores de la planta intentan procesar estos fardos municipales con maquinaria estándar, el equipo a menudo falla catastróficamente. Esta dura realidad hace que el control avanzado de la contaminación sea una necesidad operativa absoluta.
Análisis de mercado recientes revelan un cambio crítico en la industria. A medida que se endurecen las regulaciones globales sobre embalaje, las marcas de consumo se ven obligadas a utilizar porcentajes más altos de contenido reciclado. Sin embargo, paradójicamente, la calidad bruta de los flujos de residuos municipales está disminuyendo. El impulso de la fabricación moderna por envases livianos significa que ahora hay una proporción mucho mayor de contaminantes en la superficie en comparación con el polímero base real. Cerrar la enorme brecha entre estos fardos muy contaminados y la calidad casi virgen que exige el mercado requiere un cambio fundamental en la forma en que las instalaciones abordan la recuperación de materiales.
En esta guía completa, aprenderá exactamente por qué las transmisiones posconsumo son tan difíciles de manejar. Más importante aún, desglosaremos los requisitos de ingeniería necesarios para procesar desechos sucios y convertirlos en gránulos de primera calidad y de alto margen.
Para entender por qué los métodos de reciclaje tradicionales no son suficientes, primero debemos analizar la composición física y química de la materia prima. El plástico reciclado postindustrial consiste en recortes de fábrica limpios y uniformes. En marcado contraste, los materiales reciclados posconsumo se recolectan en contenedores ubicados en las aceras. Esto los expone a un viaje brutal a través de los flujos de desechos municipales.
Cuando camina hacia el vertedero de una instalación de recuperación de materiales, una ola de olor agrio suele ser el primer indicador de contaminación orgánica. Dado que estos plásticos sirven como embalaje primario para bienes de consumo, pasan semanas en contacto directo con aceites de cocina, productos lácteos, cosméticos y detergentes domésticos fuertes. Cuando llegan a una planta de reciclaje, el crecimiento microbiano ha alterado el pH de la superficie del material. Los aceites residuales penetran en la estructura porosa de ciertos polímeros. Si los operadores no eliminan agresivamente estos residuos, la materia orgánica se carbonizará durante la extrusión a alta temperatura. Esto deja motas negras y una decoloración severa en la resina final.
El marketing moderno depende en gran medida de diseños de envases complejos. Las etiquetas de papel, las láminas metálicas, los pegamentos industriales fuertes y las tintas de impresión de gran penetración representan un enorme obstáculo en el procesamiento. Los adhesivos termofusibles no se disuelven en agua ambiente. En cambio, forman aglomeraciones pegajosas que atascan los equipos posteriores. Además, las tintas de impresión contienen compuestos orgánicos volátiles. Cuando se exponen al intenso calor del cilindro extrusor, estas tintas se vaporizan rápidamente. Sin una extracción de vacío adecuada, esta repentina expansión del gas crea burbujas atrapadas que destruyen la integridad estructural del gránulo.
Quizás la forma más peligrosa de contaminación sea la mezcla cruzada de polímeros. Las instalaciones de clasificación municipales utilizan clasificadores ópticos de infrarrojo cercano, pero estos sistemas no son infalibles. Es increíblemente común encontrar trazas de PVC mezcladas en un fardo de botella de PET. También verá con frecuencia tapas de polipropileno trituradas con botellas de polietileno de alta densidad. Mezclar polímeros con puntos de fusión muy diferentes es catastrófico. Por ejemplo, el PET se derrite alrededor de los 250 grados Celsius, mientras que el PVC comienza a degradarse y liberar gas corrosivo de ácido clorhídrico a temperaturas justo por encima de los 200 grados Celsius. Incluso una fracción de un porcentaje de un polímero extraño puede destruir la resistencia mecánica de un lote reciclado completo.
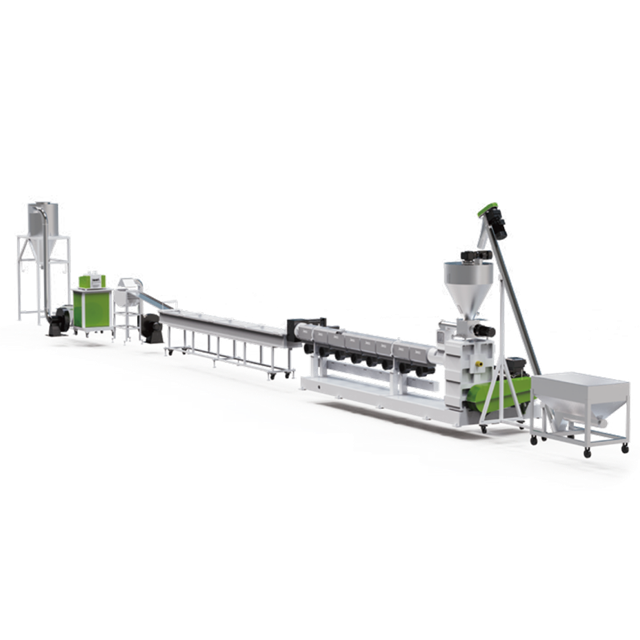
El procesamiento de materias primas altamente contaminadas sin una estrategia de filtración específica de múltiples etapas conduce inevitablemente a graves cuellos de botella operativos. La fase de extrusión es el crisol definitivo. Aquí es donde se hacen evidentes de inmediato las consecuencias de una mala limpieza aguas arriba.
En una configuración de extrusión estándar, las impurezas sólidas como arena, geles oxidados y fibras de papel sin derretir fluyen directamente hacia el filtro de fusión. Cuando se procesan hojuelas posconsumo sin lavar, estas pantallas se cierran en cuestión de minutos. El resultado inmediato es un aumento peligroso en la presión de fusión dentro del barril. Para evitar daños catastróficos al equipo, los operadores se ven obligados a detener la producción, tirar manualmente de la placa rompedora y cambiar las cribas. En instalaciones que carecen de un control adecuado de la contaminación, esto sucede varias veces por turno. Reduce drásticamente el rendimiento y desperdicia enormes cantidades de energía durante los reinicios de la máquina.
Los contaminantes microscópicos que logran filtrarse a través de sistemas de filtración rudimentarios se incrustan profundamente en la matriz polimérica. Desde la perspectiva de la ciencia de los materiales, estas impurezas microscópicas actúan como concentradores de tensión. Interrumpen físicamente la alineación continua de las cadenas de polímeros, creando fallas microscópicas. Cuando estos gránulos de baja calidad se venden posteriormente a los fabricantes para que los soplen en películas delgadas o los moldeen en formas rígidas, los productos finales son muy propensos a agrietarse, desgarrarse y fallar mecánicamente prematuramente.
Someter la materia orgánica residual y los restos de adhesivo a altas temperaturas provoca una degradación térmica. Esto libera una mezcla compleja de gases volátiles. Si el equipo de extrusión depende de la ventilación natural en lugar de la extracción activa al vacío, estos gases quedan atrapados dentro del plástico fundido. A medida que el plástico sale del cabezal del troquel y golpea el agua de refrigeración, los gases forman huecos. Esto da como resultado gránulos huecos y livianos. En consecuencia, estos volátiles atrapados emiten un olor químico muy penetrante, lo que hace que el material sea totalmente inadecuado para bienes de consumo en interiores.
La demanda mundial de plásticos reciclados está pasando rápidamente de aplicaciones de gama baja, como tuberías de construcción, a envases de circuito cerrado de alto valor. La más rigurosa de estas aplicaciones es el envasado en contacto con alimentos. Esto representa la prueba de estrés definitiva de las capacidades de descontaminación de una instalación.
Los organismos reguladores como la Administración de Alimentos y Medicamentos y la Autoridad Europea de Seguridad Alimentaria han establecido marcos de cumplimiento inflexibles. Estas regulaciones están diseñadas para prevenir la migración de químicos dañinos, metales pesados y compuestos cancerígenos del plástico reciclado al suministro de alimentos humanos. Para lograr las tan codiciadas Cartas de No Objeción, las instalaciones de reciclaje deben demostrar mediante rigurosas pruebas de desafío que su proceso puede eliminar con éxito contaminantes sustitutos introducidos artificialmente a niveles no detectables.
El lavado en frío estándar y el derretido básico son totalmente insuficientes para cumplir con la calidad alimentaria. Obtener esta certificación requiere tecnologías avanzadas de súper limpieza. Esto implica un lavado químico agresivo a alta temperatura, seguido de sistemas de filtración de fusión aprobados capaces de filtrar hasta niveles de micrones de un solo dígito. Además, las zonas de desgasificación de vacío ultraalto son obligatorias para eliminar los contaminantes volátiles a nivel molecular, lo que garantiza una seguridad química absoluta y un riesgo de migración cero.
El control eficaz de la contaminación en realidad no comienza en la extrusora. Comienza en el momento en que los residuos embalados llegan al suelo vertedor. El primer paso crítico en la recuperación mecánica es la reducción de tamaño y la liberación inicial de material.
Los artículos grandes y voluminosos atrapan naturalmente enormes cantidades de suciedad, rocas y metales atrapados dentro de sus cavidades. Si estos materiales se introducen directamente en un granulador de alta velocidad, los residuos ocultos romperán instantáneamente las cuchillas de corte. Esto hace que toda la línea se detenga bruscamente. La función principal de la trituración es descomponer estas formas masivas utilizando pura fuerza mecánica. Esto permite que la suciedad suelta y los escombros pesados caigan de manera segura.
Al configurar una planta, los operadores deben priorizar maquinaria con diseños de rotor en forma de V resistentes al desgaste y cajas de engranajes de alta resistencia capaces de absorber impactos repentinos. La implementación de una robusta trituradora de reciclaje de plástico sirve como primera línea de defensa fundamental. Protege los delicados equipos posteriores y garantiza un tamaño de escamas uniforme. Un tamaño de escamas constante es absolutamente vital para la dinámica química de las siguientes etapas de lavado.
Una vez que el material se ha reducido a escamas manejables, debe someterse a un riguroso proceso de lavado de varias etapas. El agua fría por sí sola no es suficiente para eliminar adhesivos industriales y aceites pesados para máquinas.
Las instalaciones avanzadas utilizan tanques de lavado calientes calentados entre 85 y 90 grados Celsius, combinados con concentraciones precisas de soda cáustica y tensioactivos especializados. Esta combinación térmica y química rompe los enlaces moleculares de las colas y saponifica los aceites rebeldes. Inmediatamente después del lavado en caliente, las escamas se impulsan hacia arandelas de fricción de alta velocidad. Operando a más de 1000 RPM, estas máquinas eliminan físicamente los residuos ablandados mediante una intensa fricción mecánica.
Después de un lavado agresivo, la corriente a menudo todavía contiene polímeros mezclados. Para resolver esto, las escamas se introducen en tanques de separación de densidad. Utilizando la gravedad específica, los plásticos pesados se hunden mientras que las poliolefinas más ligeras flotan hacia la superficie, lo que permite una separación física precisa. Para las instalaciones que manipulan envases de bebidas, el procesamiento de flujos altamente contaminados a través de una línea de lavado y reciclaje de botellas de PET dedicada garantiza que los copos resultantes sean prístinos, homogéneos y estén listos para el procesamiento térmico.
Incluso después de una trituración minuciosa y un lavado intensivo en caliente, inevitablemente quedarán impurezas microscópicas como polvo fino de papel, geles oxidados y trazas de aluminio. La etapa final, y posiblemente la más crítica, de descontaminación ocurre durante la extrusión. Aquí se funden las escamas sólidas y se transforman en gránulos uniformes.
Para el tratamiento de impurezas sólidas residuales, los filtros estacionarios estándar están completamente obsoletos. Las líneas modernas utilizan cambiadores de pantalla continuos de doble pistón o sistemas de filtración láser autolimpiantes. Estos mecanismos permiten que una cavidad del filtro permanezca en el flujo de fusión mientras el operador reemplaza la otra. Esto garantiza que la máquina nunca deje de funcionar y que la presión de la masa fundida se mantenga perfectamente estable.
Simultáneamente, a medida que el polímero se derrite, la humedad residual y los rastros químicos se vaporizan. Los sistemas de extrusión avanzados cuentan con diseños de barriles especializados equipados con bombas de vacío de raíces de alta capacidad. Estas bombas generan un vacío profundo sobre la masa fundida, extrayendo con fuerza los gases volátiles antes de que el plástico llegue al cabezal del troquel. La transformación de estas escamas limpias dentro de una línea de peletización de plástico rígido de alta ingeniería es donde el material finalmente recupera su integridad estructural y valor comercial.
Invertir en maquinaria de reciclaje es un gasto de capital enorme. Los directores de planta deben mirar más allá de las especificaciones básicas de rendimiento. Necesitan evaluar estrictamente la capacidad del equipo para manejar variables impredecibles sin comprometer la integridad del producto final.
El núcleo de cualquier sistema de extrusión es su capacidad de plastificación. La materia prima posconsumo es notoriamente inconsistente. Esto requiere un diseño de tornillo personalizado con una relación longitud-diámetro optimizada, normalmente 32:1 o 36:1. Una relación más larga proporciona una ventana de procesamiento más amplia para una fusión más suave y uniforme. La aplicación de un esfuerzo cortante excesivo provoca degradación térmica, rompiendo las cadenas de polímeros y arruinando la viscosidad intrínseca.
Además, debido a que los materiales posconsumo contienen contaminantes microscópicos abrasivos que escapan de la fase de lavado, el tornillo y el cilindro deben construirse con aleaciones bimetálicas o altamente resistentes al desgaste. Los tornillos nitrurados estándar experimentarán un desgaste rápido. Esto conduce a una pérdida de compresión y a una disminución drástica del rendimiento con el tiempo. En última instancia, invertir en una especialmente diseñada y máquina peletizadora de plástico equipada con ventilación robusta y filtración de alta resistencia es el diferenciador fundamental. Es el factor decisivo entre producir resinas de calidad alimentaria muy buscadas y conformarse con plásticos reciclados de baja calidad.
El gasto de capital inicial para líneas avanzadas de trituración, lavado y extrusión especializadas es ciertamente más alto que el de los equipos estándar disponibles en el mercado. Sin embargo, el retorno de la inversión es sustancial y se obtiene rápidamente en un mercado de alta demanda.
El principal impulsor de este rendimiento financiero es el espectacular aumento del valor de mercado de su producto final. El mercado del plástico penaliza duramente las resinas de baja calidad, olorosas o decoloradas. Por el contrario, los pellets impecables y estructuralmente sanos tienen un precio superior. A menudo rivalizan con el precio spot de los plásticos vírgenes. Las marcas de envases están luchando activamente para asegurar materia prima reciclada de alta calidad para cumplir con sus inminentes compromisos de sostenibilidad.
Además, la actualización a sistemas de autolimpieza automatizados y trituradoras de pretratamiento de alta resistencia reduce drásticamente los costos operativos ocultos. La filtración continua elimina la necesidad de detener el extrusor para cambiar la pantalla, maximizando el rendimiento diario. Durante un solo año fiscal, la reducción del desgaste de las máquinas, el menor consumo de energía por kilogramo de producción y la menor dependencia de la mano de obra contribuyen enormemente a los resultados de la instalación.
Sí, el plástico posconsumo se puede reciclar varias veces, pero el proceso requiere controles estrictos de parámetros. Cada vez que el plástico se funde y se vuelve a extruir, experimenta una historia térmica y un esfuerzo cortante. Esto provoca la escisión de la cadena polimérica. Sin un control estricto de la contaminación, las partículas extrañas actúan como catalizadores, acelerando esta degradación. Sin embargo, al utilizar maquinaria de extrusión avanzada equipada con perfiles de fusión suaves y desgasificación al vacío profundo, los operadores pueden preservar la integridad estructural del polímero. Esto permite que el material aguante múltiples ciclos de vida.
La principal diferencia radica en la previsibilidad y limpieza del flujo de material. El plástico postindustrial consiste en desechos limpios de fábrica que nunca han llegado al consumidor. Es uniforme y requiere un lavado mínimo. Por el contrario, el plástico posconsumo es inherentemente caótico. Recogido de programas municipales en las aceras, está altamente contaminado con residuos de alimentos, aceites pesados, adhesivos fuertes y polímeros mixtos. Procesar esto requiere una línea de reciclaje mecánico integral de múltiples etapas para transformar de manera segura los desechos en materias primas utilizables.
El olor y la decoloración son indicadores directos de un control inadecuado de la contaminación. Los colores oscuros o las motas negras se producen cuando los restos de etiquetas de papel, adhesivos o tintas de impresión no se eliminan por completo durante la fase de lavado. Cuando estas impurezas ingresan a la extrusora, las altas temperaturas de procesamiento hacen que se quemen y carbonicen. Del mismo modo, los malos olores son causados por la degradación térmica de la materia orgánica y los compuestos químicos. Si la máquina carece de suficiente capacidad de vacío, estos gases volátiles quedan atrapados dentro del plástico fundido.
Sí, una configuración de lavado integral es absolutamente obligatoria cuando se procesa materia prima municipal, independientemente de cuán avanzado esté su cambiador de malla. Un cambiador de malla está diseñado exclusivamente para filtrar impurezas sólidas que no se funden, como arena o papel de aluminio. No puede eliminar contaminantes líquidos u orgánicos. Los aceites pesados, los azúcares y los residuos químicos simplemente se derretirán o quemarán junto con el plástico, pasando directamente a través de la malla del filtro. Sobrecargar una extrusora con escamas sin lavar hará que el cambiador de pantalla se obstruya casi instantáneamente, lo que resultará en un tiempo de inactividad constante.
Los contaminantes más frecuentes incluyen desechos de alimentos orgánicos, etiquetas de papel, adhesivos termofusibles, sellos de papel de aluminio y humedad. Además, la contaminación cruzada de polímeros es muy frecuente. A menudo encontrará fundas retráctiles de PVC en botellas de PET o válvulas de silicona dentro de las tapas dispensadoras. La eliminación de estos diversos contaminantes requiere una combinación de trituración mecánica, lavado térmico, fregado por fricción y filtración avanzada de material fundido.
La humedad es muy perjudicial para el proceso de extrusión, particularmente para polímeros sensibles a la humedad como PET y Nylon. Si las escamas de plástico ingresan a la extrusora con un alto contenido de humedad, el agua se convierte violentamente en vapor bajo alto calor y presión. Esto provoca una degradación hidrolítica, que rompe las cadenas de polímero y reduce drásticamente la viscosidad intrínseca del material. Los gránulos resultantes serán quebradizos y prácticamente inútiles para aplicaciones de alta resistencia. Por este motivo, los sistemas de secado agresivos y las zonas de desgasificación al vacío profundo son componentes críticos de una línea de reciclaje profesional.
Transformar desechos municipales altamente contaminados en resina premium de calidad alimentaria ya no es solo un objetivo teórico. Es una base operativa. Si sus instalaciones tienen problemas con bloqueos de pantalla, resistencia del polímero degradada o perfiles de olores inaceptables, es probable que su maquinaria actual sea el cuello de botella. Para los operadores que están listos para mejorar sus capacidades de descontaminación, el siguiente paso lógico es explorar soluciones diseñadas específicamente. Desde trituradoras de alta resistencia hasta líneas de extrusión de vacío ultraalto, puede encontrar la tecnología exacta necesaria para dominar la economía circular moderna en https://www.jwell-recycling.com.


