
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-25 Origen:Sitio


Camine por el piso de una planta de extrusión típica y probablemente verá a los operadores empujando manualmente los bordes esponjosos hacia abajo de una tolva con un palo. Este es un peligro evidente para la seguridad. Más importante aún, indica una configuración de manejo de materiales fundamentalmente defectuosa.
Los bordes esponjosos provocan una alimentación inconsistente. Esta inestabilidad conduce inevitablemente a pellets de mala calidad, desgaste excesivo de la maquinaria y costosas paradas de producción. En esta guía de ingeniería, exploraremos la física detrás del comportamiento de los restos de película. Explicaremos exactamente cómo la entrega constante de materiales resuelve estos cuellos de botella operativos. Permítanos desglosar las mejores soluciones de maquinaria diseñadas para optimizar sus operaciones de reciclaje para obtener la máxima rentabilidad.
En el sector de fabricación de plástico industrial, el recorte de los bordes de la película es un subproducto inevitable del proceso de extrusión. Durante la producción de películas sopladas o películas fundidas, los bordes de la banda continua se recortan mecánicamente. Los polímeros comunes incluyen polietileno de baja densidad (LDPE), polietileno de alta densidad (HDPE), polipropileno PP o polipropileno biaxialmente orientado BOPP. Este recorte preciso garantiza que el rollo de película final tenga un ancho uniforme y cumpla con tolerancias dimensionales estrictas para la maquinaria de embalaje posterior.
Desde el punto de vista de la valoración del material, esta chatarra continua se clasifica como residuo PIR reciclado postindustrial premium. A diferencia de los residuos posconsumo, los bordes están completamente limpios. No ha sido sometido al uso del consumidor ni a contaminación externa. En consecuencia, conserva propiedades poliméricas casi vírgenes. Esto lo hace muy valioso para la recuperación interna inmediata.
La industria mundial del plástico está experimentando actualmente un cambio masivo hacia prácticas de economía circular. Impulsados por los estrictos mandatos de sustentabilidad y los precios altamente volátiles de la resina virgen, los gerentes de planta ya no pueden tratar el recorte de bordes como una molestia desechable. La tendencia predominante en la industria es avanzar agresivamente hacia una producción de circuito cerrado y sin desperdicio. Recuperar internamente esta pieza de alto valor es ahora un factor crítico de ganancias. Al integrar equipos de recuperación optimizados, los fabricantes pueden reintroducir este material en su proceso de extrusión primario y reducir drásticamente los costos de adquisición de materia prima.
A pesar de su alta pureza química, los recortes livianos presentan severos desafíos de manipulación mecánica. La causa fundamental reside enteramente en la forma física del material. Resiste agresivamente las técnicas estándar de manipulación de materiales.
Densidad aparente extremadamente baja
El obstáculo más importante es la densidad aparente. Los gránulos de plástico rígido estándar suelen tener una densidad aparente de alrededor de 500 a 600 kilogramos por metro cúbico. Esto les permite fluir sin esfuerzo por una tolva por gravedad. En marcado contraste, el borde de la película se compone predominantemente de aire atrapado. Su densidad aparente suele caer por debajo de los 80 kilogramos por metro cúbico. Debido a que es tan esponjoso, simplemente no obedece a la gravedad en una garganta de alimentación estándar. La película tiende a flotar, formar puentes o crear un agujero rebelde en la tolva, deteniendo por completo el flujo de material.
Generación de electricidad estática
Las películas plásticas actúan como excelentes aislantes. Imagínese la línea de extrusión primaria. A medida que el recorte continuo es arrastrado rápidamente a través de tuberías de transporte neumático o rodillos de presión, la fricción constante genera una electricidad estática sustancial. Esta carga estática hace que los recortes livianos se adhieran obstinadamente a las paredes metálicas de la garganta de alimentación. Con el tiempo, esta adherencia se acumula y mata de hambre al extrusor.
Tensión, enredos y roturas
Cuando se procesan recortes de bordes continuos directamente desde una bobinadora de producción, el material es muy susceptible a las variaciones de tensión. Si la tensión de tracción del equipo de reciclaje fluctúa, la banda continua puede enredarse fácilmente alrededor de los ejes en movimiento o romperse por completo. Una vez que la moldura se rompe, un operador debe detener sus tareas principales para volver a enhebrar manualmente el sistema. Esto resulta directamente en costosos tiempos de inactividad de la producción.
Comprender la necesidad crítica de un flujo constante de chatarra requiere un examen de la física de extrusión interna. La transición de residuos esponjosos a pellets densos y reutilizables depende exclusivamente de un suministro ininterrumpido de material.
El aumento repentino del extrusor es una inestabilidad operativa grave. Ocurre cuando fluctúa la velocidad de alimentación de material en el tornillo. Si la tolva hace un puente y el tornillo se queda sin capacidad temporalmente, la presión interna del material fundido cae rápidamente. Momentos después, cuando el puente colapsa, un gran volumen de película inunda repentinamente la garganta de alimentación. La presión interna aumenta violentamente.
Esta presión oscilante crea un efecto repentino en el cabezal del troquel. El aumento repentino obliga a la maquinaria a ajustar constantemente el par del motor, lo que genera una tensión mecánica excesiva en los cojinetes de empuje. Al implementar un mecanismo de alimentación estable y forzado, los operadores se aseguran de que una cantidad volumétrica constante de plástico ingrese a la máquina peletizadora de plástico en todo momento. Este estado estable mantiene estable la presión interna del cilindro y evita que el motor de accionamiento se dispare debido a picos repentinos de carga.
Más allá del desgaste de la maquinaria, la estabilidad de la alimentación dicta directamente la temperatura de fusión del polímero. En un sistema de extrusión, una parte importante del calor necesario para fundir el plástico se genera por la fricción mecánica del tornillo giratorio. Un tornillo hambriento imparte demasiada energía de corte a una pequeña cantidad de plástico. Esto provoca sobrecalentamiento localizado, rotura de la cadena de polímeros y decoloración. La entrega constante del material garantiza un historial térmico uniforme para el polímero, lo que da como resultado gránulos de alta calidad y tamaño constante.
Para superar los desafíos de la baja densidad aparente y el enredo, el preprocesamiento del borde es a menudo la estrategia más eficaz. El equipo de reducción de tamaño actúa como un estabilizador crítico en el flujo de trabajo de recuperación.
Una de alta resistencia trituradora de película plástica está diseñada específicamente para tomar bandas continuas y enredadas de recortes de bordes y reducirlas a escamas uniformes. Tomemos como ejemplo la trituradora universal de eje único serie DYSSJ. Diseñado con un conjunto de rotores especializado en forma de V y que funciona a baja velocidad y con parámetros de alto torque, corta películas resistentes de manera limpia sin derretirlas prematuramente. Los granuladores de alta velocidad suelen generar polvo y calor excesivos cuando procesan películas delgadas; una trituradora de baja velocidad evita esto por completo.
Una vez que la red continua se tritura en escamas distintas, la densidad aparente aumenta significativamente. La película triturada es mucho más fácil de transportar neumáticamente y alimentar a tolvas estándar. Para las operaciones de reciclaje fuera de línea, una trituradora actúa como el primer paso perfecto para homogeneizar el tamaño físico de la chatarra.
Depender únicamente de la gravedad es simplemente insuficiente para una película liviana. Los fabricantes han desarrollado equipos especializados diseñados para manipular las propiedades físicas de la película directamente en la garganta de alimentación.
Alimentadores de rodillos de presión para recorte continuo
Los alimentadores de rodillos de presión están diseñados para bandas continuas e ininterrumpidas de recorte de bordes de película. Esta tecnología normalmente se implementa en configuraciones de reciclaje en línea. Dos rodillos cilíndricos mecanizados con precisión sujetan el recorte continuo. Al aplicar una presión mecánica controlada, los rodillos extraen la película liviana directamente de la bobinadora de producción. Los sistemas avanzados de rodillos de presión utilizan mecanismos de retroalimentación de circuito cerrado para ajustar constantemente la velocidad del rodillo. Esto sincroniza la tasa de extracción con la capacidad de entrada del extrusor.
Sistemas integrados cortador-compactador
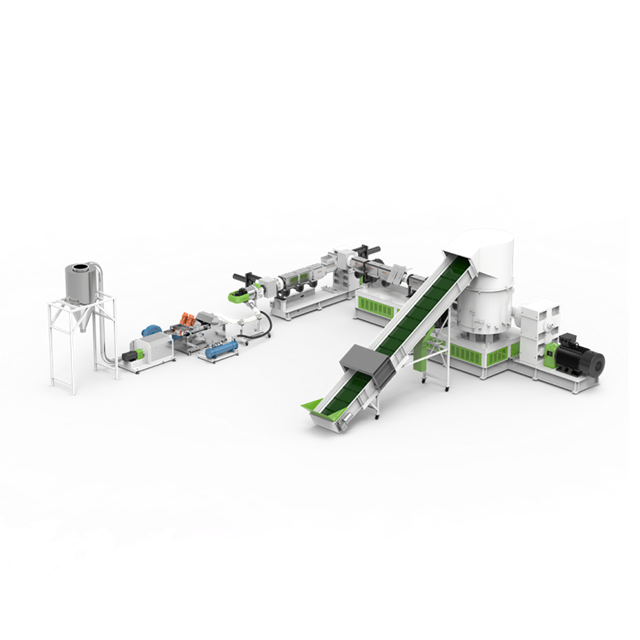
Para muchas instalaciones industriales, el sistema cortador-compactador representa el estándar de oro absoluto para el procesamiento de materiales esponjosos. Sistemas como la línea de peletización de plástico con un compactador integrado combinan la densificación y la extrusión en un solo paso. El tambor compactador vertical utiliza cuchillas giratorias de alta velocidad en la parte inferior. Estas cuchillas cortan el material generando una inmensa fricción mecánica.
Este calor localizado suaviza y densifica suavemente el plástico sin alcanzar su punto de fusión total. La fuerza centrífuga generada por las cuchillas giratorias empuja activamente este material denso y precalentado directamente hacia el tornillo extrusor conectado. Esto elimina completamente los puentes y garantiza una velocidad de avance increíblemente estable.
Alimentadores forzados y apiladores
En escenarios de reciclaje fuera de línea donde las escamas de película trituradas se almacenan en silos, los alimentadores forzados mecánicos son muy efectivos. Un tornillo sinfín motorizado comprime y empuja activamente las hojuelas de película trituradas hacia la garganta de alimentación del extrusor. Al mantener una presión forzada constante, el apretujador garantiza que el tornillo extrusor permanezca completamente empaquetado.
| Cortador-Compactador Integrado con | Tolva de Gravedad Tradicional | Métrica Operacional |
|---|---|---|
| Flujo de materiales | Propenso a hacer puentes y a ratas | Alimentación centrífuga continua y forzada |
| Intervención del operador | Se requiere un empuje manual alto y constante | Densificación automatizada mínima |
| Riesgo repentino del extrusor | Grave debido a una ingesta inconsistente | Prácticamente eliminado |
| Eficiencia de rendimiento | A menudo funciona entre el 40 y el 60 por ciento de su capacidad. | Funciona constantemente al 100 por ciento de su capacidad |
La inversión en equipos de reciclaje de capital requiere una evaluación técnica rigurosa. Comprar una extrusora estándar rara vez es eficaz para los desechos de película. Quienes toman decisiones deben buscar características de ingeniería específicas.
Sistemas de alimentación controlados por inversor
Nunca compre una máquina con mecanismos de alimentación de velocidad fija para desechos de película. La densidad aparente del borde varía dependiendo del espesor de la película primaria. Asegúrese de que todo el equipo de alimentación utilice variadores de frecuencia VFD. En sistemas avanzados, el accionamiento del alimentador está interbloqueado electrónicamente con la corriente de carga del motor del extrusor principal. Si el motor del extrusor detecta una caída en la presión interna, el inversor acelera automáticamente el alimentador.
Robusta desgasificación al vacío
Los recortes de bordes de películas industriales son altamente susceptibles a la absorción de humedad debido a su enorme relación superficie-volumen. Las películas impresas también contienen tintas y compuestos orgánicos volátiles (COV). Cuando se derriten, estos se expanden hasta convertirse en gases. Los compradores deben asegurarse de que la maquinaria cuente con zonas robustas de desgasificación al vacío doble a lo largo del barril. Estas zonas extraen activamente gases del polímero fundido antes de que llegue al cabezal de la matriz, lo que garantiza gránulos sólidos.
Geometría de tornillo personalizada
Los diferentes polímeros plásticos exhiben comportamientos reológicos muy diferentes. El polietileno lineal de baja densidad (LLDPE) utilizado en películas estirables tiene una sensibilidad térmica diferente en comparación con el BOPP. Dar prioridad a los fabricantes que ofrecen geometrías de tornillos diseñadas a medida. La relación longitud-diámetro L/D y la configuración de las zonas de mezcla deben adaptarse para adaptarse a su residuo de película densificada específica.
La alimentación estable es la base indiscutible para un reciclaje de películas rentable. Sin él, los bordes ligeros provocan constantes atascos en la maquinaria y degradación de los pellets. Al comprender la física de la chatarra de baja densidad aparente, los fabricantes pueden implementar las tecnologías de alimentación forzada adecuadas necesarias para convertir los desechos industriales en un activo de alto valor.
Deje de desperdiciar mano de obra en métodos ineficientes de manipulación de chatarra. Evalúe su volumen actual de desechos y mejore su piso de producción. Desde trituradoras de un solo eje de alta resistencia hasta líneas avanzadas de peletización con cortador-compactador, elegir las soluciones de ingeniería adecuadas garantiza un sistema de circuito cerrado que reduce los costos de materia prima. Para obtener soluciones combinadas y especificaciones técnicas precisas, explore el equipo de reciclaje especializado de Jwell Machinery para mejorar sus resultados.
Intentar alimentar recortes de banda continua directamente en una tolva de gravedad estándar conducirá inevitablemente al fracaso. Sin un alimentador de rodillos de presión que agarre y tire mecánicamente la película, la tensión de la banda fluctúa enormemente. La película se romperá o se enredará alrededor de la garganta de alimentación. Un sistema de rodillo de presión sincronizado garantiza que el recorte continuo se extraiga al ritmo exacto en el que el tornillo extrusor lo consume.
Una trituradora funciona a bajas velocidades con un par excepcionalmente alto. Utiliza un rotor robusto diseñado para separar fardos densos o bandas enredadas de película resistente sin atascarse. Un granulador funciona a altas velocidades con un par más bajo y utiliza cuchillas que giran rápidamente para cortar el material en hojuelas muy finas. Para procesar bordes industriales resistentes, se prefiere una trituradora como paso principal de reducción de tamaño para evitar la fusión por fricción.
Los gránulos huecos son el resultado directo de los gases atrapados dentro del polímero fundido. En primer lugar, la alimentación inestable provoca temperaturas de fusión inconsistentes, lo que impide que la humedad se vaporice de manera uniforme. En segundo lugar, el equipo puede tener capacidades de desgasificación inadecuadas. Si la extrusora carece de zonas de ventilación de vacío adecuadas, la humedad y los compuestos volátiles no pueden escapar del plástico fundido antes de que pase a través del troquel.
Un cortador-compactador se conecta directamente a la garganta de alimentación de una extrusora y resuelve directamente el problema de la baja densidad aparente. Las cuchillas que giran rápidamente cortan la película esponjosa mientras generan calor por fricción. Esto suaviza y densifica suavemente el plástico. Luego, la fuerza centrífuga empuja activamente este material denso y precalentado hacia el tornillo del extrusor, evitando el aumento repentino y maximizando el rendimiento.
La densidad aparente dicta la facilidad con la que el material fluye hacia las aletas del tornillo extrusor. Los materiales con alta densidad aparente caen naturalmente por gravedad, manteniendo el tornillo completamente empaquetado. Los materiales de baja densidad aparente, como los restos de película, contienen demasiado aire, lo que hace que floten y formen puentes en la tolva. Esto priva al tornillo, lo que provoca caídas de presión, fusión desigual y desgaste mecánico severo en el sistema de accionamiento de extrusión.
Absolutamente. Los bordes industriales son un material postindustrial limpio y de primera calidad que conserva propiedades poliméricas casi vírgenes. Al utilizar tecnologías de alimentación estables para procesar esta chatarra y convertirla en gránulos de alta calidad, las plantas pueden mezclar estos gránulos directamente en sus líneas de extrusión primarias. Esto compensa directamente el volumen de costosa resina virgen requerida, lo que reduce significativamente los costos generales de adquisición de materiales y acelera el retorno de la inversión del equipo.


