
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-18 Origen:Sitio


Camine sobre cualquier piso de extrusión activo y podrá ser testigo de una escena caótica familiar. Un operador lucha por agarrar un polímero fundido caliente y hundido. Intentan desesperadamente volver a pasarlo por el canal de enfriamiento mientras kilos de costosa resina se acumulan como restos del piso. ¿Sus hilos de plástico se rompen constantemente antes de llegar a la cámara de corte? Esta frustrante cuestión socava drásticamente la eficiencia general de la producción y destruye los márgenes de beneficio.
En el proceso de peletización de hebras, lograr una extrusión suave y continua es el elemento vital de una operación de reciclaje altamente eficiente. Los hilos rotos provocan costosos tiempos de inactividad. Crean graves riesgos de seguridad para los operadores y desperdician valioso material plástico reciclado. Al comprender las variables mecánicas y termodinámicas en juego, los administradores de instalaciones pueden transformar una línea de producción caótica en un activo estable y de alto rendimiento. Esta guía diagnostica las causas fundamentales de la rotura de los cordones, desde la contaminación del material hasta la calibración de la máquina, y proporciona soluciones prácticas de ingeniería.
Los mercados mundiales de reciclaje están cambiando agresivamente hacia el procesamiento de resinas posconsumo altamente contaminadas. Las estrictas regulaciones ambientales y los mandatos de sostenibilidad corporativa empujan a los fabricantes a incorporar porcentajes más altos de contenido reciclado en sus envases. En consecuencia, los recicladores se ven obligados a trabajar con materias primas que presentan índices de flujo de fusión muy fluctuantes. Los analistas de la industria señalan que la consistencia de los pellets sigue siendo una de las principales barreras para escalar la economía circular.
Mantener la estabilidad absoluta de la hebra ya no es sólo una preferencia operativa. Se ha convertido en una ventaja competitiva crítica. Las instalaciones que no controlen la rotura de los hilos inevitablemente tendrán dificultades para cumplir con los estrictos estándares de densidad aparente y geometría uniforme que exigen los compradores premium. La tecnología de procesamiento avanzada es ahora un requisito obligatorio para manejar la compleja reología de los flujos de desechos modernos.
Ignorar la rotura continua de las hebras actúa como una enorme pérdida financiera para las instalaciones de composición. Cuando se interrumpe el flujo continuo de material fundido, los efectos negativos en cascada impactan inmediatamente la asignación de mano de obra, la calidad del producto y la longevidad de la máquina.
El costo más inmediato y visible de un hilo roto es el tiempo de inactividad de la máquina. Cada vez que se produce una rotura, debe intervenir físicamente un operador. Tienen que recoger la masa fundida rota, volver a pasarla con cuidado por el baño de agua fría y guiarla de nuevo hacia los rodillos de presión del peletizador. Durante este proceso manual, la extrusora continúa expulsando material. Estos caen al suelo como residuos irrecuperables, lo que a menudo se denomina purga inicial. Experimentar docenas de estas pausas por turno puede reducir fácilmente la eficiencia general de la línea hasta en un 15 por ciento. Además, exigir a los operadores que manipulen constantemente plástico caliente plantea importantes riesgos de seguridad.
Un gránulo de plástico de alta calidad debe tener un tamaño y una forma uniformes para garantizar una alimentación fluida en procesos posteriores, como el moldeo por inyección. Los hilos rotos comprometen directamente esta necesaria uniformidad. Cuando un hilo se rompe y posteriormente se vuelve a alimentar, la tensión de tracción fluctúa enormemente. Esta inconsistencia conduce a la creación de gránulos inusualmente largos conocidos como largos, polvo plástico conocido como finos y gránulos de forma irregular. Estos defectos reducen la densidad aparente del lote final y a menudo conducen al rechazo inmediato del material por parte de compradores estrictos.
La alimentación inconsistente causa estragos en su maquinaria. El rotor de corte dentro de un peletizador está diseñado para cortar hebras continuas y uniformemente tensadas. Cuando las hebras se rompen, entran en la cámara de corte en ángulos irregulares o se agrupan agresivamente delante de los rodillos de alimentación. Esta alimentación desigual genera una tensión asimétrica en las cuchillas de corte giratorias y los cojinetes internos. Con el tiempo, esta carga errática provoca un desgaste prematuro de las hojas, lo que requiere un afilado mucho más frecuente y aumenta los gastos de mantenimiento.
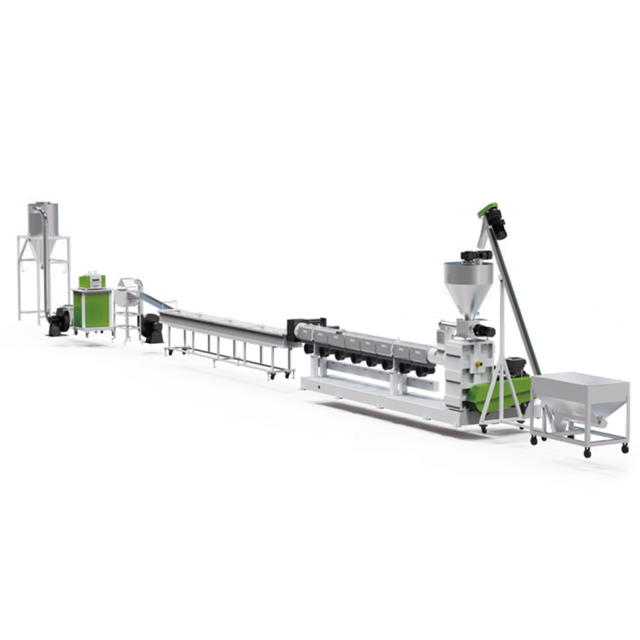
Uno de los culpables más frecuentes de la rotura de las hebras es la humedad microscópica atrapada dentro del material plástico en bruto. Al procesar polímeros higroscópicos o desechos posconsumo muy lavados, como películas agrícolas, una gestión rigurosa de la humedad es absolutamente fundamental.
El agua que entra al barril es un desastre. El intenso calor interno lo convierte instantáneamente en vapor. Este vapor queda atrapado en el polímero fundido, creando burbujas microscópicas o grandes huecos dentro de la hebra extruida. A medida que la hebra sale del cabezal de la matriz y es arrastrada por el peletizador, estas secciones huecas actúan como concentradores de tensión severos. Al carecer de una integridad estructural sólida, el cordón simplemente se rompe bajo una tensión de tracción mecánica normal.
Para combatir activamente la humedad y los gases volátiles, la maquinaria de extrusión de alta calidad utiliza zonas de desgasificación al vacío simples o dobles a lo largo del barril. A medida que el plástico pasa a un estado fundido, la bomba de vacío extrae vapor, vapores de tinta y otros compuestos orgánicos volátiles antes de que el material llegue al cabezal de troquel. Si este sistema de vacío tiene un rendimiento deficiente debido a puertos de ventilación obstruidos o elementos de tornillo desgastados que no logran crear un sello de fusión adecuado, los gases quedan atrapados. El resultado son mechones espumosos y muy frágiles.
Depender únicamente del sistema de vacío del extrusor suele ser insuficiente para materiales muy contaminados o empapados. La implementación de una línea de peletización de plástico equipada con un compactador cortador reduce drásticamente las roturas relacionadas con la humedad. Un compactador cortador utiliza cuchillas giratorias de alta velocidad para picar, mezclar y generar un intenso calor por fricción. Este proceso no solo densifica los restos de película liviana, sino que también evapora la humedad de la superficie por debajo del 2 por ciento antes de que el plástico se introduzca a la fuerza en el tornillo del extrusor. Asegurarse de que el material ingrese al barril en un estado denso, precalentado y seco garantiza que la masa fundida permanezca sólida y que las hebras mantengan su resistencia a la tracción requerida.
Mientras que la humedad dicta la solidez interna del extruido, la dinámica térmica gobierna su flexibilidad estructural general. La extrusión de polímeros se basa en un equilibrio de temperatura preciso. El plástico fundido debe poseer la viscosidad y la resistencia del fundido exactas necesarias para pasar a través de una cubeta de enfriamiento sin romperse.
Los cilindros extrusores están divididos en múltiples zonas de calentamiento controladas independientemente. Si la temperatura se ajusta demasiado alta, el polímero sufre degradación térmica. La masa fundida se vuelve excesivamente fluida, pierde viscosidad y pierde completamente su resistencia a la tracción. Al salir del cabezal del troquel, se hundirá mucho por su propio peso o se estirará demasiado. Inevitablemente se rompe cuando lo tira el peletizador. Por el contrario, si la temperatura es demasiado baja, el polímero no se funde de manera uniforme. Las partículas no fundidas actúan como defectos sólidos dentro de la hebra. La alta viscosidad provoca la fractura de la masa fundida, que es una textura superficial rugosa que se rompe fácilmente bajo tensión.
El aumento repentino se refiere a fluctuaciones cíclicas no deseadas en la velocidad de salida del extrusor. Cuando se produce un aumento repentino, el cabezal del troquel expulsa el material en ráfagas erráticas. Esto da como resultado hebras que alternan entre ser demasiado gruesas y demasiado delgadas. Las secciones delgadas se convierten inmediatamente en puntos débiles. El aumento repentino generalmente es causado por una alimentación inconsistente, hélices desgastadas que no logran transportar el material de manera constante o perfiles de temperatura incorrectos en la zona de alimentación que causan fusión y formación de puentes prematuros.
El cabezal de troquel representa la etapa de formación final del proceso de extrusión. Aquí es donde se le da forma a la masa fundida amorfa en hilos cilíndricos individuales. Cualquier interrupción en esta unión crítica tiene un impacto inmediato y visible en la estabilidad de la hebra.
Los plásticos reciclados contienen inherentemente impurezas como suciedad, etiquetas de papel, papel de aluminio o polímeros reticulados sin fundir. El cambiador de pantalla está diseñado para filtrar estos contaminantes. Sin embargo, a medida que la pantalla metálica acumula residuos, la contrapresión dentro del extrusor aumenta rápidamente y el volumen de plástico que fluye a través del cabezal de troquel disminuye. Si el peletizador continúa tirando a una velocidad constante mientras la producción de extrusión disminuye, las hebras se estirarán más allá de su punto de rotura.
Con el tiempo, el plástico degradado o las impurezas microscópicas se acumulan en los bordes de los orificios del troquel. Este fenómeno se conoce en la industria como baba o carbonización. Esta acumulación de costras crea fricción y arrastre cuando la masa fundida sale del troquel. La resistencia desigual hace que la hebra se doble, se rompa o presente defectos superficiales que debilitan gravemente su estructura.
Lo que sucede entre el cabezal de extrusión y la cámara de corte del peletizador es tan crítico para la eficiencia de su producción como el proceso de fusión en sí. Una vez que el polímero fundido sale del cabezal del troquel, entra en un estado viscoelástico altamente vulnerable. La mala gestión del baño de agua de refrigeración o la sincronización inadecuada de la velocidad de extracción son los culpables frecuentes de los chasquidos continuos.
El baño de agua de enfriamiento está diseñado para solidificar la piel exterior de la hebra de plástico mientras permite que el núcleo permanezca ligeramente flexible para un corte limpio. Si la termodinámica aquí está desequilibrada, la integridad estructural falla.
Cuando la temperatura del agua es demasiado alta, las hebras de plástico no logran solidificarse adecuadamente. Siguen siendo suaves, pegajosos y muy elásticos. A medida que el peletizador tira de estas hebras suaves, se estiran y se vuelven peligrosamente delgadas hasta que la tensión de tracción excede el límite elástico del material. Por el contrario, cuando la temperatura del agua es demasiado fría, los hilos sufren un choque térmico severo. Las cadenas de polímeros se contraen demasiado rápido, lo que provoca una fragilidad extrema. Cuando un hilo frágil pasa por los rodillos guía, se rompe como vidrio ante la más mínima fuerza de flexión.
La tensión mecánica aplicada a las hebras de plástico está dictada por la sincronización entre el volumen de salida del extrusor y los rodillos de tracción del peletizador. Si el peletizador tira de las hebras más rápido de lo que el extrusor empuja la masa fundida, la tensión estirará las hebras hasta que se rompan. Por otro lado, si la velocidad de tracción es demasiado lenta, los hilos se hunden en el baño de agua, pierden su tensión, se salen de los rodillos guía y eventualmente se enredan.
Cuando un operador en la fábrica se encuentra con roturas continuas de hilos, el ajuste desordenado de los parámetros de la máquina a menudo exacerba el problema. Seguir una lista de verificación de diagnóstico estructurada ayuda a aislar rápidamente la causa raíz.
Primero, verifique los niveles de humedad del alimento entrante. El material húmedo debe desviarse a un silo de presecado. Asegúrese de que la mezcla de material triturado sea consistente, ya que mezclar materiales con índices de flujo de fusión muy diferentes provoca una fusión desigual. A continuación, observe los hilos cuando salen del cabezal del troquel antes de que lleguen al agua. Las burbujas o las marcas de viruela en la superficie indican humedad o una mala desgasificación al vacío. El humo o el olor a quemado indican que la temperatura del barril es demasiado alta.
Verifique el transductor de presión de fusión ubicado antes del cambiador de pantalla. Un aumento repentino de presión indica un filtro obstruido que restringe el flujo. Ejecute un cambio de pantalla inmediatamente para restaurar el volumen de salida normal. Pruebe la temperatura del agua con un termómetro industrial. Asegúrese de que se alinee con el polímero específico que se está procesando. Finalmente, observar la tensión de los hilos entre el baño de agua y el peletizador. Si están tensos como cuerdas de guitarra, reduzca la velocidad de los rodillos de arrastre. Si caen mucho, aumente ligeramente la velocidad del rodillo hasta lograr una tensión suave.
Si bien una solución de problemas rigurosa resuelve muchos problemas operativos cotidianos, la obsolescencia de los equipos a menudo se convierte en el principal factor limitante. Si sus instalaciones experimentan roturas crónicas de hebras a pesar de seguir las mejores prácticas, el problema radica en las limitaciones de la maquinaria obsoleta. Seleccionar la configuración adecuada del equipo en función de su flujo de material específico es la única solución permanente.
| Tipo de material | Equipo recomendado | Características técnicas clave | Mejor escenario de aplicación |
|---|---|---|---|
| Bolsas tejidas y de película lavada | Línea de peletización con cortador compactador | Densificación integrada, precalentamiento y evaporación de humedad. | Chatarra con alto contenido de humedad y baja densidad aparente. |
| Copos duros y botellas trituradas | Línea de peletización de plástico rígido | Relación longitud-diámetro de 32:1 a 36:1, alimentadores forzados robustos | Desgaste abrasivo, triturado rígido de alto rendimiento |
| Molido mixto posconsumo | Máquina peletizadora avanzada | Adaptación de velocidad del PLC Siemens, desgasificación al vacío doble | Índices de flujo de fusión fluctuantes, corrientes mixtas de polímeros |
El procesamiento de material rígido post-consumo, como tuberías de polietileno de alta densidad trituradas o chatarra moldeada por inyección, presenta desafíos reológicos únicos. Las escamas rígidas no se comprimen fácilmente. Requieren geometrías de tornillos altamente especializadas. Las máquinas heredadas diseñadas para películas blandas carecen del torque necesario, lo que resulta en hebras quebradizas y onduladas. La actualización a una especialmente diseñada línea de peletización de plástico rígido elimina estos cuellos de botella. Estos sistemas cuentan con perfiles de tornillo personalizados diseñados para manejar las características exactas de flujo de fusión del triturado duro sin inducir degradación térmica.
Los avances tecnológicos han cambiado fundamentalmente las operaciones de procesamiento. Los equipos modernos utilizan controladores lógicos programables para monitorear automáticamente la presión de la masa fundida, ajustar las temperaturas de la zona en tiempo real y sincronizar la velocidad de rotación del extrusor con la velocidad de extracción del peletizador. Al invertir en una de última generación máquina peletizadora de plástico , los administradores de las instalaciones eliminan las variables del error humano. La integración de la adaptación de velocidad automatizada y la desgasificación superior con doble vacío garantizan un corte de hebras sin tiempo de inactividad.
La rotura de una hebra rara vez es un misterio. Casi siempre es el resultado directo de una humedad no controlada, desequilibrios térmicos o una filtración deficiente que interrumpe el flujo continuo de materiales. La implementación de protocolos estrictos de pretratamiento de materiales, la calibración de las temperaturas de la extrusora según el polímero específico y el mantenimiento de cabezales de troquel limpios resuelven la gran mayoría de los problemas de producción diarios.
Sin embargo, reconocer cuándo los equipos obsoletos son la causa real es crucial para la rentabilidad a largo plazo. La actualización a maquinaria de reciclaje automatizada y especializada evita costosos tiempos de inactividad y desperdicios. Para las instalaciones que buscan operar con la máxima eficiencia y entregar pellets de primera calidad al mercado, evaluar y actualizar su línea de extrusión es el siguiente paso lógico. Explore soluciones de extrusión integrales y personalizadas diseñadas para sus desafíos de materiales específicos para estabilizar permanentemente su producción.
La temperatura ideal del agua de refrigeración depende completamente del polímero específico que se esté procesando. Los plásticos amorfos y cristalinos reaccionan de manera diferente a las transiciones térmicas. Generalmente, las poliolefinas como el polietileno y el polipropileno requieren baños de agua más calientes, que normalmente oscilan entre 40 grados Celsius y 60 grados Celsius. Esto evita un choque térmico rápido, que hace que las cadenas de polímero se bloqueen demasiado rápido y provocan una fragilidad extrema. Por el contrario, otros materiales requieren baños más fríos para solidificarse adecuadamente. Consulte siempre la ficha técnica del material para establecer parámetros termodinámicos precisos.
Las burbujas dentro de la hebra extruida son un signo empírico definitivo de gases atrapados. Generalmente consisten en humedad vaporizada o compuestos orgánicos volátiles liberados durante la fase de fusión. Cuando el plástico sale del ambiente de alta presión del cabezal de la matriz hacia la presión atmosférica del piso de la fábrica, estos gases atrapados se expanden. Esto crea huecos que debilitan gravemente la hebra. Resolver esto requiere mejores protocolos de presecado del material u optimizar las zonas de desgasificación al vacío en su cilindro de extrusión.
Sí, una cuchilla de corte desafilada es una causa frecuente, aunque a menudo pasada por alto, de rotura de hebras. Un granulador se basa en la fuerte fuerza de corte entre las cuchillas giratorias y la cuchilla fija para cortar el plástico limpiamente. Cuando las cuchillas giratorias se desafilan, ya no cortan de manera eficiente. En cambio, tiran, tiran y desgarran el material entrante. Este tirón mecánico envía ondas de choque de tensión hacia atrás a lo largo de las hebras, lo que a menudo hace que se rompan más hacia abajo en la línea dentro del baño de enfriamiento.
Una línea de peletización estándar generalmente está configurada para aplicaciones de uso general o materiales blandos como películas agrícolas. Por el contrario, una línea rígida está diseñada específicamente desde cero para manejar las difíciles propiedades mecánicas de los plásticos duros, como botellas trituradas o chatarra de automóviles. Las líneas rígidas incorporan tolvas de alimentación forzada especializadas para evitar puentes. Utilizan cajas de engranajes muy robustas para manejar mayores demandas de torque y geometrías de tornillo personalizadas diseñadas para fundir escamas duras de manera eficiente sin inducir degradación térmica.
La fractura por fusión, a menudo visible como una textura rugosa o de piel de tiburón en la superficie de la hebra, es causada principalmente por un esfuerzo cortante excesivo en la pared del troquel. Para solucionar este problema, los operadores primero deben aumentar ligeramente la temperatura del cabezal del troquel para reducir la viscosidad de la masa fundida en el punto de salida. Si los ajustes de temperatura fallan, reducir la velocidad de extrusión para reducir las velocidades de corte o modificar la geometría del troquel para permitir un canal de flujo más optimizado resolverá el desgarro de la superficie.
Los pellets se pegan entre sí, lo que comúnmente se conoce como aglomeración, y ocurre cuando el núcleo de plástico retiene demasiado calor latente después del corte. Esto suele deberse a una duración inadecuada del baño de refrigeración o a una temperatura del agua demasiado alta. Asegurarse de que las hebras tengan suficiente tiempo de residencia en agua adecuadamente enfriada antes de llegar al cortador y utilizar un secador centrífugo inmediatamente después de la peletización endurecerá eficazmente la capa exterior y evitará la formación de grumos.


