
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-18 Origen:Sitio


¿Alguna vez se paró en el piso de una fábrica y vio cómo un enorme e impenetrable bloque de plástico fundido ahogaba por completo su tolva? Introducir hojuelas de PET crudas y sin secar directamente en una línea de procesamiento es un error costoso que muchos operadores cometen solo una vez. El tereftalato de polietileno sin secar contiene humedad atrapada. Esta humedad destruye agresivamente la integridad estructural de su producto final durante la fusión. Intentar extraer esa agua golpeando PET amorfo con altas temperaturas crea un escenario igualmente desastroso. El resultado es una aglomeración masiva.
Para sortear esta trampa termodinámica, las instalaciones de reciclaje dependen de un paso preparatorio crítico. Un cambio de fase estructural conocido como cristalización sirve como puente obligatorio entre las escamas crudas y cargadas de humedad y la extrusión exitosa. Dominar este proceso es la clave definitiva para maximizar la eficiencia y rentabilidad de su operación de reciclaje.
Análisis recientes de la industria destacan una transformación masiva en el panorama global del reciclaje. Las instalaciones se están alejando rápidamente del reciclaje de bajo valor, como la producción de fibras para alfombras, y apuntando a mercados altamente lucrativos de botella a botella. Esta transición hace que la retención de la viscosidad intrínseca sea más crítica que nunca. Impulsadas por estrictos mandatos de economía circular, las plantas modernas deben alcanzar niveles de humedad ultrabajos estrictamente por debajo de 50 partes por millón.
En consecuencia, los fabricantes están abandonando los métodos obsoletos de secado por lotes. Están adoptando cada vez más líneas de cristalización continuas e integradas de forma inteligente. Esta actualización reduce su huella de carbono general al tiempo que garantiza la integridad estructural requerida para aplicaciones de embalaje de alta gama.
Para comprender por qué es obligatoria la reorganización molecular, debemos examinar las propiedades térmicas inherentes del polímero. El material existe en dos estados físicos primarios. Cada uno reacciona de manera muy diferente al procesamiento industrial en la fábrica.
El material posconsumo normalmente ingresa al flujo de reciclaje en un estado amorfo. La estructura molecular está desorganizada, con cadenas de polímeros enredadas al azar. Imagine un plato de espaguetis cocidos flexibles, sueltos y desestructurados. Visualmente, estas escamas son claras y transparentes.
Térmicamente, poseen una temperatura de transición vítrea relativamente baja, que suele oscilar entre 70 °C y 80 °C. Cuando el calor del proceso se acerca a este umbral, las cadenas de polímeros ganan movilidad. El material pasa rápidamente de un estado duro a un estado blando, gomoso y altamente adhesivo. Este punto de reblandecimiento extremadamente bajo explica exactamente por qué los copos crudos no pueden soportar altas temperaturas directas.
El PET cristalino representa un estado molecular muy ordenado y muy compacto. Cuando se someten a energía térmica controlada junto con una agitación mecánica constante, las cadenas aleatorias se alinean en estructuras organizadas conocidas como esferulitas. Un indicador visual distintivo emerge inmediatamente. El material cambia de un color transparente a un color blanco lechoso opaco.
Más importante aún, las propiedades térmicas cambian drásticamente. El punto de reblandecimiento aumenta significativamente. A 80°C el plástico ya no se vuelve pegajoso. Ahora puede soportar cómodamente el ambiente térmico agresivo necesario para la extracción profunda de humedad.
| Propiedad | PET amorfo | PET cristalino |
|---|---|---|
| Apariencia Visual | Claro, transparente | Opaco, blanco lechoso |
| Estructura molecular | Cadenas aleatorias y desorganizadas | Muy ordenado, bien embalado. |
| Punto de reblandecimiento | Bajo (comienza a volverse pegajoso alrededor de los 75°C) | Alto (resiste pegarse a temperaturas elevadas) |
| Idoneidad para altas temperaturas | Pobre (se aglomerará y puenteará) | Excelente (Listo para secado con desecante) |
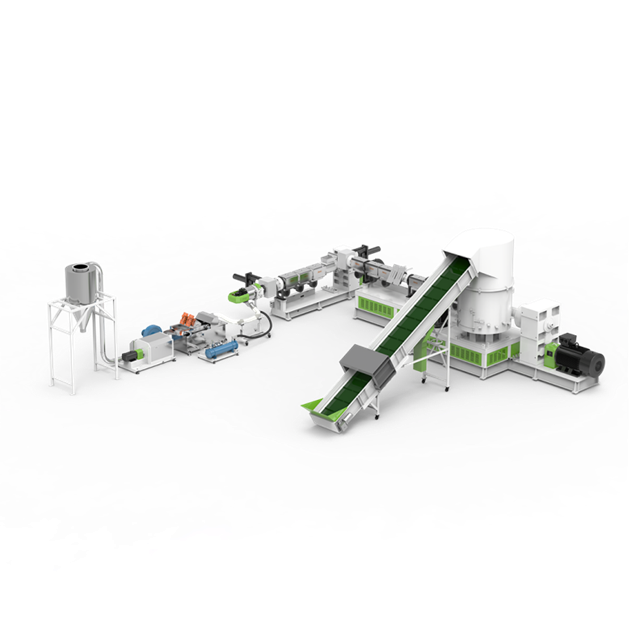
El PET actúa como una esponja microscópica. Absorbe activamente la humedad de la atmósfera circundante profundamente en su matriz. Para forzar la salida de esta humedad interna se requiere una cantidad significativa de calor, lo que crea un importante dilema operativo para los ingenieros de la planta.
Los secadores desecantes estándar funcionan a temperaturas agresivas entre 150°C y 180°C. Si un operador intenta introducir hojuelas crudas y transparentes directamente en un secador estándar, los resultados son catastróficos. Debido a que el material se ablanda alrededor de los 75°C, las escamas individuales alcanzan su fase pegajosa mucho antes de secarse.
Se adhieren entre sí, creando un grave efecto puente. Los copos se funden formando una roca sólida dentro del silo. Esta aglomeración obstruye por completo el flujo de material. Detiene toda la máquina peletizadora de plástico aguas abajo, lo que requiere horas de trabajo manual agotador con cinceles y palancas para limpiar la masa solidificada.
Secar el plástico a una temperatura más baja y segura, como 60 °C, parece una solución lógica. Desafortunadamente, la física de la extracción de humedad lo hace imposible. Las bajas temperaturas carecen de la energía térmica necesaria para expulsar las moléculas de agua atrapadas del núcleo de las escamas a una velocidad industrial viable.
Si la humedad queda atrapada cuando el plástico ingresa al cilindro del extrusor, ocurre un desastre. A temperaturas de fusión superiores a 260°C, el agua atrapada actúa como unas tijeras químicas. Reacciona agresivamente con las cadenas de polímeros mediante hidrólisis, cortándolas físicamente en segmentos más cortos. El material sufre una caída drástica de la Viscosidad Intrínseca. Los gránulos resultantes se vuelven quebradizos y totalmente inadecuados para la fabricación comercial.
Este proceso, que sirve como puente vital entre las escamas húmedas y los silos desecantes de alta temperatura, es una danza termodinámica cuidadosamente orquestada.
Un cristalizador dedicado introduce calor y al mismo tiempo mantiene el material en movimiento constante y vigoroso. A medida que la temperatura interna aumenta hacia el punto de transición vítrea, las escamas naturalmente quieren fusionarse. Para contrarrestar esto, la máquina utiliza un agitador mecánico robusto equipado con paletas de alta resistencia para mantener las hojuelas separadas.
Este movimiento físico evita que se establezcan puentes mientras navegan por la peligrosa fase pegajosa. A medida que la temperatura continúa aumentando y las cadenas de polímero se alinean con éxito, el material pasa de forma segura a su estado opaco. Una vez cristalizada por completo, la superficie pierde su pegajosidad y ya no es necesaria una agitación intensa.
La velocidad de la reorganización molecular depende en gran medida de la densidad aparente inicial, la curva de temperatura aplicada y la eficiencia de la mezcla. Los datos empíricos indican que las tasas máximas de cristalización ocurren típicamente entre 150°C y 170°C. En entornos industriales estándar que utilizan tolvas agitadas, todo el proceso tarda aproximadamente entre 45 y 60 minutos. Las instalaciones modernas que utilizan tecnologías avanzadas de calefacción directa pueden comprimir significativamente este cronograma.
Una vez que el plástico pasa a su estado blanco lechoso, queda estructuralmente blindado y preparado para enfrentar las condiciones agresivas de un secador desecante de alta temperatura.
Las escamas cristalizadas pueden entrar con seguridad en el silo de calefacción sin riesgo de aglomeración. Los operadores deben observar estrictos estándares industriales para lograr niveles de humedad estrictamente por debajo de 50 ppm. La temperatura óptima de secado oscila entre 150°C y 180°C. A estas temperaturas elevadas, la energía térmica impulsa agresivamente la humedad hacia afuera del núcleo.
Además, el material debe permanecer en la tolva un promedio de 4 a 6 horas. Acelerar este tiempo de residencia frecuentemente da como resultado una extracción incompleta y una degradación posterior durante la fase de fusión.
Aplicar calor intenso es sólo la mitad de la batalla. El sistema debe utilizar aire altamente desecado para crear un fuerte diferencial de presión de vapor. Si el aire caliente que circula por el silo contiene humedad ambiental, no puede absorber el vapor de agua que desprende el plástico.
La secadora debe mantener constantemente un punto de rocío de aire de -40 °C o menos. El aire en este nivel extremo de sequedad actúa como un vacío microscópico, eliminando agresivamente la humedad de la superficie de las escamas y alejándola del sistema.
Cuando el material de entrada cristaliza uniformemente, se seca a un ritmo muy predecible. Esta consistencia es primordial cuando el plástico finalmente ingresa al cilindro del extrusor.
Los niveles de humedad uniformes se traducen directamente en una viscosidad de fusión estable. Si la viscosidad fluctúa debido a una preparación térmica desigual, la extrusora experimentará un aumento repentino. Esto conduce a tamaños de pellets inconsistentes, densidad aparente desigual y posibles bloqueos del cabezal de troquel. Una preparación adecuada aguas arriba garantiza que el polímero fundido fluya suavemente a través del cambiador de malla, maximizando el tiempo de actividad de toda la instalación.
El objetivo general de cualquier planta de reciclaje moderna es crear una resina que rivalice con el material virgen. Cuando se evita la hidrólisis, la viscosidad intrínseca se conserva perfectamente. La resina reciclada de alta calidad puede abordar aplicaciones exigentes como botellas de bebidas carbonatadas y flejes industriales de alta resistencia. Al dominar su producción de pellets de PET , elevará su rendimiento de un producto básico barato a un material de fabricación de primera calidad.
Lograr una reorganización molecular consistente requiere una maquinaria robusta. Los gerentes de planta deben evaluar cuidadosamente sus requisitos de rendimiento específicos al seleccionar el equipo preparatorio.
Para una producción confiable, es primordial combinar la extrusora adecuada con su alimento cristalizado. Los sistemas modernos diseñados para PET a menudo cuentan con tornillos de barrera especializados con relaciones L/D de 30:1 o 33:1 para garantizar una fusión homogénea sin cizallamiento excesivo. Cuando se combinan con una cristalización previa adecuada, estas máquinas manejan cómodamente rendimientos que van desde 300 hasta más de 1000 kg/h, según el modelo seleccionado.
El equipo independiente es insuficiente para operaciones continuas. Los fabricantes deben garantizar un sistema totalmente integrado donde las tolvas preparatorias y el extrusor principal se comuniquen continuamente a través de un controlador lógico programable centralizado. Si la extrusora se ralentiza debido a un cambio de pantalla, el PLC reduce automáticamente el calor y el flujo de aire en los silos. Esto evita que el plástico en espera se hornee y se degrade térmicamente.
Una vez preparado adecuadamente el material, la fase final depende en gran medida de la tecnología de extrusión. La geometría de los tornillos juega un papel importante en el manejo de volátiles residuales.
Las extrusoras de un solo tornillo representan el enfoque tradicional y rentable. Dependen de la fricción y el corte suave para derretir el plástico. Una línea de un solo tornillo es muy eficaz siempre que la preparación previa sea perfecta. Si las hojuelas que ingresan a la garganta de alimentación están perfectamente cristalizadas y secadas hasta alcanzar una humedad cercana a cero, un solo tornillo producirá excelentes gránulos.
Los entornos industriales prácticos rara vez son perfectos. Los niveles de humedad de entrada fluctúan y la humedad ambiental del verano puede afectar gravemente el rendimiento de la secadora. La utilización de una línea de peletización de doble tornillo proporciona una enorme ventaja de procesamiento. Estas máquinas cuentan con tornillos co-rotativos con relaciones L/D avanzadas de hasta 48:1, lo que ofrece una mezcla distributiva superior.
Más importante aún, están equipados con sistemas de desgasificación al vacío multizona. A medida que el polímero se funde, estos respiraderos de vacío de alta capacidad extraen activamente la humedad residual y los compuestos orgánicos volátiles que los silos aguas arriba podrían haber pasado por alto. Esto actúa como una red de seguridad indispensable contra la hidrólisis.
Incluso con equipos de primera calidad, el procesamiento termodinámico es complejo. Los operadores deben confiar en la resolución de problemas basada en datos para mantener una producción continua y evitar fallas en los equipos.
Uno de los defectos visuales más frecuentes es la coloración amarilla o pardusca de las escamas que salen del silo de secado. Este es un indicador directo de degradación térmica y oxidación. Ocurre cuando la temperatura de secado supera el umbral de 180 °C o cuando el tiempo de residencia es demasiado largo debido a una velocidad de extrusión lenta. Los operadores deben calibrar inmediatamente la velocidad de rendimiento de la extrusora con la capacidad de la secadora. Si la línea funciona lentamente, el PLC debería reducir gradualmente la temperatura de secado.
Si bien está diseñado para evitar la aglomeración, aún pueden producirse puentes dentro de la unidad si los parámetros mecánicos no se gestionan correctamente. Los operadores a menudo escucharán el motor del agitador chirriar cuando esto comienza. Generalmente ocurre debido a un pasador de seguridad roto o a un perfil de temperatura que calienta el material demasiado rápido. Los equipos de mantenimiento deben verificar periódicamente el par del motor e inspeccionar las paletas internas en busca de desgaste. Los ingenieros de procesos deben ajustar el perfil de calentamiento para garantizar un aumento gradual de la temperatura.
Saltarse el paso de cristalización es una receta para el desastre en el reciclaje de polímeros. Sirve como puente vital e innegociable entre las hojuelas crudas y húmedas y el agresivo secado a alta temperatura necesario para una extrusión impecable. Al alterar la estructura molecular del plástico, los operadores pueden extraer la humedad de forma segura sin riesgo de bloqueos masivos del equipo.
En última instancia, el valor comercial de su producto final depende completamente de la sinergia entre su equipo preparatorio y su tecnología de extrusión. La actualización a sistemas integrados e inteligentes no solo preserva la viscosidad intrínseca de la resina, sino que también abre la puerta a mercados de fabricación de calidad alimentaria altamente lucrativos.
¿Está buscando optimizar su instalación de reciclaje y eliminar los cuellos de botella de las aglomeraciones? Ofrecemos líneas de extrusión de última generación diseñadas específicamente para las rigurosas demandas del procesamiento de PET de alto IV. Explore soluciones personalizadas en Jwell Recycling y consulte con nuestros expertos en ingeniería para crear un sistema adaptado a sus necesidades exactas de rendimiento.
Técnicamente, es posible, pero solo si se utiliza un sistema de doble tornillo altamente especializado con ventilación múltiple diseñado específicamente para insumos no secos. Estas configuraciones requieren complejas bombas de vacío de anillo líquido para extraer agresivamente la humedad directamente de la masa fundida. Para las máquinas estándar de un solo tornillo o convencionales de doble tornillo, no secar el material es un error crítico que conduce a una hidrólisis grave.
La duración depende de la tecnología termodinámica específica implementada. Los sistemas de tolva agitada estándar normalmente requieren entre 45 y 60 minutos para lograr una reorganización molecular completa. Los secadores infrarrojos avanzados utilizan radiación térmica directa para calentar el núcleo instantáneamente, reduciendo el tiempo total a sólo 15 a 20 minutos.
El método más confiable en el piso de una fábrica es una simple inspección visual basada en propiedades ópticas. Las escamas amorfas poseen una estructura desorganizada que permite el paso de la luz, pareciendo claras y transparentes. Una vez sometidas adecuadamente al calor y la agitación, las densas estructuras internas recién formadas dispersan la luz, lo que hace que las escamas se vuelvan claramente opacas y de color blanco lechoso.
En realidad, una cristalización adecuada aumenta la densidad aparente de las escamas, normalmente elevándola de alrededor de 0,25-0,35 g/cm³ a aproximadamente 0,40-0,45 g/cm³. Este material más denso se introduce de manera mucho más uniforme en la garganta del extrusor, lo que evita el aumento repentino y garantiza una tasa de producción constante.
No, no lo será. Si bien los sistemas de vacío avanzados ofrecen excelentes capacidades de desgasificación para extraer humedad residual mínima, no pueden resolver fallas físicas en el manejo de materiales aguas arriba. Si se introduce plástico amorfo en bruto en un silo de alta temperatura sin preparación térmica previa, se derretirá y fusionará mucho antes de llegar a la garganta de alimentación.


