
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-09 Origen:Sitio


Los administradores de instalaciones y los operadores de reciclaje de plástico se enfrentan con frecuencia a un dilema estricto en materia de equipos al ampliar sus operaciones. Puede comprar componentes de maquinaria individuales de varios proveedores para ahorrar costos iniciales. Alternativamente, puede invertir en un sistema completo llave en mano de un solo fabricante. En una hoja de cálculo estándar, conseguir piezas separadas parece muy rentable. En la fábrica real, la realidad de la ingeniería de integrar equipos que no coinciden casi siempre conduce a graves cuellos de botella en la producción.
Una empresa confiable de extrusoras de PE de un solo tornillo personalizadas actúa como mucho más que un fabricante de máquinas básico. Los fabricantes de primer nivel actuales operan como integradores integrales de sistemas. Adoptan un enfoque muy práctico para el diseño de plantas. Esto elimina las conjeturas diarias sobre la compatibilidad de los equipos y optimiza todo el ciclo de vida de producción.
Los principales fabricantes personalizados poseen absolutamente la capacidad de ingeniería para suministrar líneas de producción completas de principio a fin. Desglosaremos los componentes mecánicos exactos que componen estos sistemas integrados. También analizaremos los beneficios operativos directos de adquirir una solución llave en mano y proporcionaremos una lista de verificación técnica concreta para seleccionar el equipo adecuado para su instalación específica.
Históricamente, el sector de la maquinaria para el reciclaje de plástico operaba en silos aislados. Un gerente de planta podría comprar una trituradora de una marca europea, una extrusora de un fabricante asiático y una peletizadora de una tienda local. La ciencia de los polímeros ha avanzado rápidamente en los últimos años. La demanda de pellets reciclados de mayor calidad ha aumentado. En consecuencia, el margen de error en el procesamiento de la masa fundida prácticamente ha desaparecido.
Análisis de mercado recientes revelan un cambio operativo masivo impulsado por estrictos mandatos de economía circular y leyes de Responsabilidad Extendida del Productor. Los compradores de resinas recicladas exigen ahora gránulos de calidad casi virgen. Los recicladores están abandonando activamente las estrategias de equipos fragmentados para cumplir con estas estrictas especificaciones. Existe un impulso masivo de la industria hacia líneas de extrusión inteligentes totalmente integradas. Estos sistemas modernos cuentan con sensores habilitados para IoT que monitorean la presión de fusión y la temperatura del barril en tiempo real. Lograr este nivel de automatización precisa es prácticamente imposible cuando se unen máquinas de diferentes épocas y diferentes arquitecturas de software.
Comprender el valor de un sistema llave en mano requiere observar de cerca la anatomía de la maquinaria. Cuando se asocia con un fabricante premium, este le proporciona una secuencia sincronizada de equipos. Cada pieza está diseñada para transformar chatarra en bruto en gránulos comerciales de alto valor sin interrupción.
La eficiencia de la extrusión comienza mucho antes de que el plástico entre en la garganta de alimentación. Las configuraciones completas incluyen transportadores diseñados a medida, silos intermedios y sistemas de dosificación gravimétrica. Los alimentadores gravimétricos son fundamentales para las poliolefinas porque miden el peso exacto de la materia prima entrante en tiempo real. Si un operador alimenta escamas de película livianas, el sistema ajusta automáticamente la velocidad del tornillo para garantizar un suministro constante. Esto evita que el cilindro del extrusor se acelere o muera de hambre.
La unidad de extrusión es el centro de la operación. Los fabricantes personalizados diseñan la geometría del tornillo específicamente para el polímero que está procesando. Una máquina peletizadora de plástico estándar diseñada para polietileno normalmente utiliza una relación longitud-diámetro que oscila entre 30:1 y 36:1. Los tornillos suelen mecanizarse en acero 38CrMoAlA con tratamientos de nitruración profundos para una máxima resistencia al desgaste. El cilindro cuenta con zonas precisas de calentamiento y enfriamiento reguladas por controladores de temperatura avanzados Siemens o PID estándar para mantener un perfil térmico impecable.
Los plásticos posconsumo siempre contienen impurezas ocultas, como etiquetas de papel, restos de aluminio y humedad atrapada. Una línea adecuada presenta una sólida filtración de material fundido. Los cambiadores de malla hidráulicos continuos de doble pistón eliminan perfectamente los contaminantes físicos sin detener el flujo de fusión. Las zonas de desgasificación al vacío están integradas directamente en el diseño del barril. Estos respiraderos profundos extraen compuestos orgánicos volátiles y humedad. Este es un paso no negociable para evitar huecos microscópicos en los gránulos finales.
Una vez que el plástico fundido se filtra y homogeneiza, requiere un enfriamiento y corte rápidos. El fabricante suministrará un peletizador de anillo de agua sincronizado, un canal de enfriamiento de hebras tradicional o un sistema avanzado de corte submarino según su rendimiento objetivo. Estas unidades bloquean la estructura molecular del polímero inmediatamente antes de cortarlo en gránulos estandarizados.
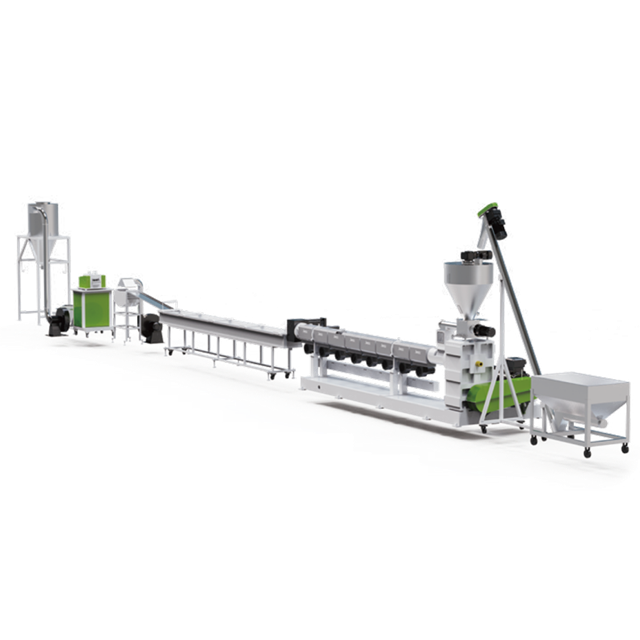
La extrusora de un solo tornillo se encarga del trabajo pesado de fundir y mezclar el polímero. La etapa final de peletización dicta la viabilidad comercial real de su producto final. La unidad de corte determina la forma, el tamaño y la densidad aparente finales del producto.
Los proveedores de sistemas llave en mano nunca consideran la unidad de peletización como una idea de último momento. Está meticulosamente calibrado para que coincida con la capacidad de producción máxima del extrusor. Imagine una extrusora que empuja 800 kilogramos de masa fundida por hora. Si el cabezal de corte o el secador centrífugo aguas abajo no pueden manejar ese volumen exacto, toda la línea se atasca instantáneamente. Las empresas personalizadas integran la sincronización de velocidad automatizada. Si las RPM del extrusor fluctúan debido a variaciones del material, las cuchillas de corte del peletizador ajustan automáticamente su velocidad. Esto garantiza que los pellets permanezcan perfectamente uniformes.
Obtener el máximo beneficio en el sector del reciclaje a menudo significa abordar materiales difíciles. El procesamiento de plásticos rígidos posconsumo, como tuberías de HDPE de paredes gruesas, contenedores moldeados por inyección y carcasas de baterías voluminosas, presenta obstáculos mecánicos únicos. Los materiales rígidos exhiben densidades aparentes y comportamientos de fusión muy diferentes en comparación con las películas de embalaje flexibles.
Un fabricante personalizado diseñará una línea de peletización de PP PE dedicada y optimizada específicamente para triturado rígido para superar estos desafíos. Estos sistemas especializados suelen alcanzar rendimientos de 500 a 1200 kg/h. Incorporan alimentadores forzados de alta resistencia en la tolva de entrada para empujar las hojuelas densas hacia el interior del tornillo. La geometría del tornillo presenta zonas de corte agresivas que aplican la cantidad exacta de fricción mecánica necesaria para fundir escamas rígidas de manera eficiente. Esto evita la degradación térmica de las cadenas poliméricas.
Comprar esto como una solución completa llave en mano ayuda a los operadores de instalaciones a evitar un error muy costoso. La alimentación de materiales rígidos en una extrusora de película estándar generalmente resulta en tasas de producción bajas, bloqueos frecuentes de la pantalla y desgaste prematuro de los vuelos del tornillo.
Una empresa premium de extrusores de un solo tornillo de PE personalizados demuestra su verdadera profundidad de ingeniería al manejar polímeros altamente complejos como el tereftalato de polietileno. El procesamiento de PET exige estrictos controles ambientales y térmicos que difieren por completo de las operaciones estándar de PE o PP.
El PET es altamente higroscópico. Absorbe con entusiasmo la humedad del aire circundante. La extrusión de PET con cantidades incluso microscópicas de humedad provoca una reacción química conocida como hidrólisis. Esto conduce a una caída severa de la viscosidad intrínseca. Los gránulos finales se vuelven quebradizos y completamente inutilizables para aplicaciones de alto nivel como el reciclaje botella a botella.
Una de alto rendimiento línea de peletización de un solo tornillo de PET requiere componentes altamente especializados para combatir esta sensibilidad. Estos incluyen precristalizadores, sistemas avanzados de deshumidificación por infrarrojos y bombas de vacío Roots para desgasificación al vacío ultraalto. La capacidad de suministrar e integrar con éxito estos sistemas PET altamente técnicos es un fuerte indicador de la precisión general de la ingeniería de un fabricante.
Elegir entre ensamblar una línea pieza por pieza o invertir en un sistema completo llave en mano es una decisión operativa determinante. Debe observar el costo total de propiedad en lugar de solo la factura inicial.
La compra de componentes de maquinaria individuales puede resultar atractiva para instalaciones con presupuestos iniciales ajustados. Este enfoque conlleva enormes costos ocultos. Los gerentes de planta a menudo terminan contratando costosos integradores externos para escribir códigos PLC personalizados sólo para que las máquinas se comuniquen. Las capacidades de rendimiento no coincidentes conducen inevitablemente a cuellos de botella en la producción. La resolución de problemas requiere navegar por un laberinto de garantías de diferentes proveedores.
| Evaluación | Línea completa llave en mano | de ensamblaje por partes métrico |
|---|---|---|
| Costo de capital inicial | Menor costo inicial del equipo | Mayor inversión inicial |
| Integración de software y PLC | Alto riesgo de conflictos de protocolos de comunicación | Arquitectura de control central unificada |
| Tiempo de instalación | Meses de prueba, error y codificación | Despliegue rápido con el equipo de fábrica |
| Responsabilidad del proveedor | Alto riesgo de que los proveedores le acusen con el dedo | Punto de contacto único para todos los problemas |
| Retorno de la inversión a 5 años | Menor debido al tiempo de inactividad y mantenimiento | Significativamente más alto debido a rendimientos estables |
No todos los proveedores de maquinaria están realmente equipados para ofrecer líneas completas confiables. Los compradores deben ejercer una estricta diligencia debida para separar a los verdaderos integradores de sistemas de los simples ensambladores de equipos.
Evalúe su experiencia industrial dedicada y su huella global. Un fabricante con un historial comprobado de instalaciones internacionales comprende diversos estándares de seguridad y requisitos eléctricos. Investigue sus capacidades de ingeniería internas. Un verdadero fabricante personalizado emplea equipos dedicados capaces de modificar las geometrías de los tornillos en el software CAD mucho antes de cortar el metal.
Preste mucha atención a los subcomponentes que utilizan. La confiabilidad diaria de una línea completa depende en gran medida de sus sistemas eléctricos y de propulsión. Asegúrese de que el fabricante utilice marcas premium reconocidas mundialmente para piezas críticas. Busque Siemens o Allen-Bradley para PLC y ABB para motores de servicio pesado. Verificar su infraestructura postventa. Un proveedor de primer nivel ofrece sólidas capacidades de diagnóstico remoto y rápida disponibilidad de repuestos para minimizar su tiempo de inactividad operativa.
Una empresa de extrusión de un solo tornillo de PE personalizada de primer nivel diseña, fabrica e instala soluciones integrales adaptadas directamente a su realidad operativa. Alejarse de las compras fragmentadas y adoptar un enfoque integrado elimina los enormes dolores de cabeza de la integración. Permite a los administradores de instalaciones centrarse completamente en maximizar los rendimientos de producción.
Invertir en una línea de producción sincronizada completa garantiza una alta eficiencia mecánica, una calidad de producción constante y total tranquilidad para sus operadores. Si su configuración actual tiene cuellos de botella o necesita ampliar su capacidad de reciclaje rápidamente, es hora de repensar su estrategia de adquisiciones.
Evalúe sus necesidades de materiales y explore soluciones profesionales llave en mano. Visite Jwell Recycling para encontrar el equipo que coincida exactamente y obtener una cotización personalizada para una configuración completa de peletización. Este es el primer paso definitivo hacia una instalación altamente rentable y optimizada.
Los plazos de entrega de fabricación suelen oscilar entre 60 y 120 días. Este plazo depende estrictamente de la capacidad de rendimiento requerida, la complejidad del diseño de tornillo personalizado y los componentes posteriores específicos solicitados por el cliente.
Sí, un sistema de peletización bien diseñado puede procesar ambos materiales. El polipropileno y el polietileno tienen diferentes puntos de fusión y comportamientos térmicos. El operador debe ajustar cuidadosamente las zonas de temperatura de la extrusora y la velocidad del tornillo a través del panel de control central al cambiar de material.
El precio inicial cotizado para una línea completa es más alto que comprar una sola máquina de bajo costo. La realidad operativa demuestra lo contrario. El costo total de la integración de terceros, la programación de software personalizada, los retrasos en la instalación y el mantenimiento a largo plazo hacen que las configuraciones fragmentadas sean mucho más costosas durante un período operativo estándar de cinco años.
Sí. Los fabricantes personalizados de buena reputación envían a sus propios ingenieros mecánicos y eléctricos directamente a sus instalaciones. Supervisan la instalación física, realizan la puesta en servicio final y brindan capacitación operativa y de seguridad integral para su personal de producción.
Las líneas modernas llave en mano manejan la humedad mediante agresivas intervenciones mecánicas y térmicas. Utilizan secadores centrífugos integrados antes de la garganta de alimentación y zonas de desgasificación al vacío profundo directamente en el cilindro del extrusor para extraer la humedad vaporizada de la masa fundida antes de la peletización.
El consumo de energía varía según el rendimiento, pero las líneas integradas modernas son muy eficientes. Al utilizar motores de accionamiento sincronizados ABB/Siemens, calentadores de barril aislados y administración de energía PLC centralizada, una línea moderna puede reducir el consumo de energía entre un 15% y un 25% en comparación con configuraciones fragmentadas más antiguas.


